
 English
 Español
 Français

La qualité de l’électroplacage se décide bien avant que les pièces n’entrent dans le bain de placage.
Si la surface retient encore de l’huile, des oxydes, de la poussière ou des bavures microscopiques, vous constaterez souvent des problèmes tels qu’une mauvaise adhérence, des piqûres, des dépôts rugueux, un aspect « peau d’orange » et une épaisseur irrégulière. C’est pourquoi de nombreuses usines ont désormais recours à la finition vibratoire comme étape standardisée avant placage, en particulier pour les pièces moulées sous pression et usinées, car ce procédé est régulier, évolutif et réduit considérablement la main-d’œuvre manuelle.
Voici un guide pratique sur pourquoi la finition vibratoire avant placage fonctionne, avec des conseils pratiques de réglage et des exemples concrets de process.

Atelier d’électroplacage
1. Pourquoi la finition vibratoire convient au placage préalable
Une ligne de finition vibratoire type peut accomplir trois tâches essentielles avant l’électroplacage :
1.1 Éliminer l’huile, les saletés, la rouille et les résidus (nettoyage rapide et complet)
Lors de l’usinage, de l’emboutissage ou du moulage sous pression, les pièces portent souvent :
huile de coupe / graisse
oxydes / légère rouille
poussière et débris incrustés
Ces contaminants empêchent un contact efficace entre la surface métallique et la solution de placage, rendant la réaction d’électroplacage instable ou incomplète.
Avec une machine de finition vibratoire, les pièces se brassent avec les médias tandis qu’un composé alcalin doux circule dans la charge, permettant aux médias de nettoyer non seulement les surfaces extérieures mais aussi les cavités, rainures et contours. Les débris sont évacués en continu, ce qui fait gagner du temps et réduit le coût par pièce.
1.2 Améliorer l’état de surface pour un placage plus uniforme
Plus la surface est rugueuse, plus il est difficile de maîtriser la densité de courant sur la pièce.
Une rugosité élevée augmente la surface réelle et fait varier la répartition du courant entre les pics et les creux. Il peut en résulter :
une épaisseur de revêtement irrégulière
des défauts dans les angles et les zones concaves
un aspect irrégulier
La finition vibratoire avant placage lisse la surface (sauf si votre cahier des charges exige une rugosité intentionnelle), ce qui permet au placage de se déposer de manière plus uniforme et plus prévisible.
1.3 Sécher correctement pour éviter l’oxydation et les traces d’eau (en particulier pour le Zn/Zamak)
La plupart des procédés avant placage sont à base aqueuse : le séchage et la protection contre la rouille ne sont donc pas facultatifs.
Le séchage par centrifugation à air chaud est courant et efficace pour les petites pièces, mais dans certaines applications (notamment le zinc/Zamak), les pièces peuvent former une couche d’oxydation ou retenir de l’eau dans les rainures.
Lorsque les pièces ont tendance à retenir l’eau, un séchoir vibratoire à épis de maïs peut éliminer l’humidité rapidement et en douceur une fois chauffé, réduisant les résidus d’eau sans coller aux pièces.
2. Conseils pratiques pour améliorer la qualité du placage (liste de contrôle avant placage)
Certains défauts de surface ne deviennent visibles qu’après le placage (exemple classique : la « peau d’orange »). Pour éviter de terminer tout un lot avant de découvrir des imperfections cachées, utilisez cette liste de contrôle rapide :
Astuce d’inspection rapide
Si les pièces présentent une finition mate due aux médias plastiques/polyester, vous pouvez frotter une petite zone avec une gomme à crayon pour révéler les défauts cachés avant le placage.
Conseils de réglage du process (ceux qui font vraiment la différence)
Dureté des médias : choisissez des médias plus tendres lorsque le risque d’endommager la surface est élevé ; les médias plastiques en polyester sont couramment utilisés avant placage.
Taille des médias : des médias plus petits amortissent mieux les pièces et réduisent les marques de choc.
Éviter les dommages entre pièces : ne surchargez pas ; trop de pièces augmentent les collisions et les chocs en surface.
Niveau d’eau/composé : plus d’eau et un composé adapté améliorent l’amortissement et stabilisent le mouvement.
Agressivité des vibrations : si la machine tourne trop fort, les pièces vont s’entrechoquer — utilisez le variateur de fréquence pour ralentir l’action.
Ajoutez une étape supplémentaire si nécessaire : si l’état de surface n’est pas suffisamment stable, ajoutez une seconde passe vibratoire pour un meilleur nivellement.
3. Études de cas (résultats concrets avant placage)
Cas A : pièces usinées en AL6061 (lissage rapide + ébavurage des rainures)
Objectif : éliminer les marques d’usinage et préparer la surface au placage
Choix des médias : médias plastiques à coupe générale Médias plastiques de tribofinition ; forme tétraédrique pour les rainures et cavités (bon accès, risque de coincement réduit)
Temps de cycle : ~30 minutes
Résultat : la surface est lisse et prête pour le placage électrolytique, pour une fraction du temps de polissage manuel
Cas B : pièces moulées sous pression en Zamak3 (lissage en deux étapes, polissage final en option)
Une gamme robuste courante :
Médias céramiques de tribofinition pour éliminer les défauts de moulage sous pression (généralement 3 à 4 heures, selon la qualité de surface)
Médias plastiques pour réduire la rugosité (généralement 2 à 3 heures)
En option : billes de zircone pour un brillant plus élevé / une surface plus fine
Cette approche par étapes permet de passer de la « surface de fonderie » à un état « prêt pour le placage », avec des résultats maîtrisés et reproductibles.
Remarque sur la qualité de l’outillage : si l’état du moule est médiocre et laisse des lignes de joint marquées, une reprise manuelle peut encore s’avérer nécessaire. Dans ce cas, améliorer la qualité du moule reste généralement la meilleure solution pour réduire les coûts à long terme.
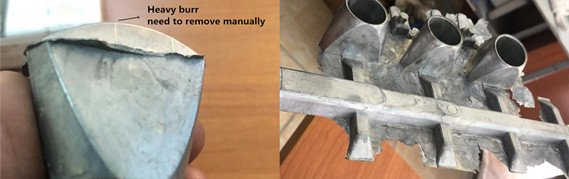
Pièces en Zamak avant ébavurage
4. Résumé
La finition vibratoire avant placage améliore les résultats du placage électrolytique principalement en :
éliminant la graisse et les salissures,
améliorant l’état de surface pour un revêtement uniforme,
un séchage efficace pour éviter l’oxydation et les résidus d’eau.
En combinant une sélection appropriée des médias, un bon contrôle de l’eau et du composé, ainsi qu’une intensité de vibration stable, vous constaterez moins de défauts de placage et un aspect plus régulier d’un lot à l’autre.
Articles associés :
- Guide du procédé de finition vibratoire pour débutants
- La finition vibratoire 101 : guide pour les non-initiés
- Guide de sélection des médias de tonnelage
- L’agressivité des médias de tonnelage expliquée
- Les formes des médias de tonnelage expliquées
- Éviter les problèmes de coincement des médias de tonnelage
- Ébavurage de charnières de meubles en Zamak3
- Projet X – Polissage du zinc sur robinet en Zamak3
