
 English
 Español
 Français
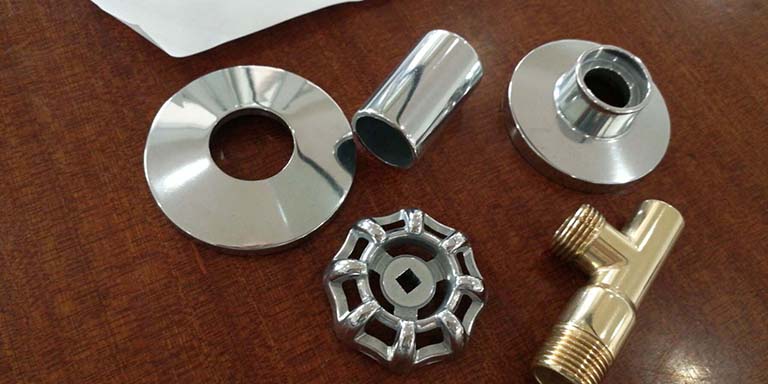
Il y a quelques jours, j’ai reçu une demande d’Ayman concernant le polissage du zinc sur des pièces de robinetterie en Zamak 3.
Ayman m’a indiqué que la surface des pièces devait être aussi lisse que possible, car il réalisera un dépôt par électrolyse après la finition vibratoire.
Il prévoit de nous envoyer un colis d’échantillons pour effectuer l’essai dans notre salle de test.
Si les performances des échantillons conviennent au dépôt par électrolyse, il visitera notre usine dans 2 semaines.
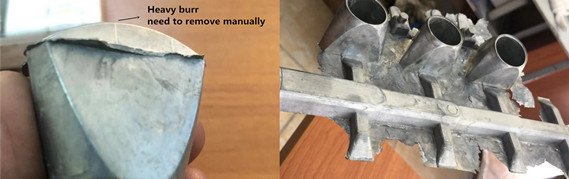
Pièces de robinetterie en Zamak 3 issues de la machine de coulée sous pression
Ayman dispose de plusieurs machines de coulée sous pression dans l’atelier.
Certaines machines sont des machines manuelles de conception ancienne, tandis que d’autres sont à commande numérique.
Nous convenons de photographier l’échantillon et de conserver une trace après chaque opération.
Et en 3 jours, j’ai reçu l’échantillon d’Ayman.
1. Nous contrôlons l’état de surface de l’échantillon en Zamak 3
Lors du contrôle des pièces, nous avons constaté que la surface est rugueuse et présente d’importantes bavures de coulée qu’il faut éliminer.
Les pièces sont de taille moyenne et la capacité de production est élevée (environ 3 000 pièces par jour en 8 heures).
Compte tenu de ces informations, nous commençons par le procédé de finition vibratoire.
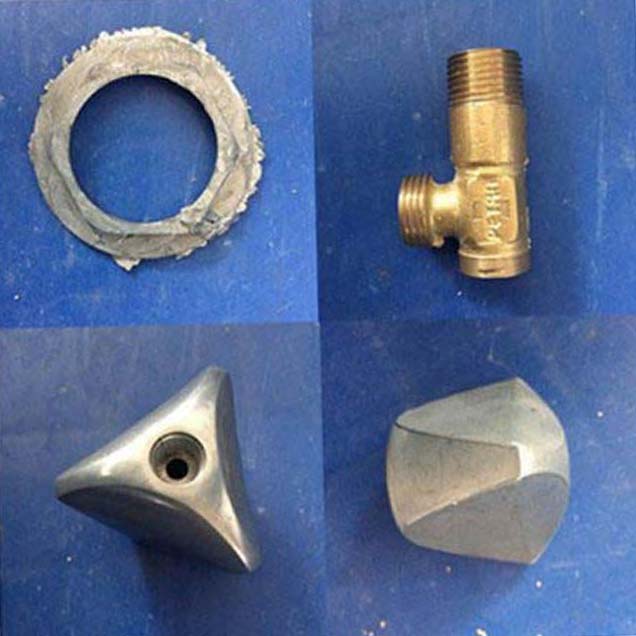
Pièces en zinc avant finition de surface
Par ailleurs, nous remarquons que certaines pièces présentent un excellent état initial, tandis que d’autres ont une qualité de surface médiocre.
J’en ai parlé à Ayman : la raison est que certains moules sont utilisés depuis longtemps.
2. Nous éliminons les bavures lors de la première étape
L’ébavurage général est réalisé avec des médias céramiques.
Il s’agit généralement de la première étape de la finition des métaux, comme l’acier, le fer et le titane.
Le procédé dure environ 2 heures.
Ensuite, nous constatons que les bavures importantes ont été éliminées.

Ébavurage du zinc avec des médias céramiques
Cependant, ces bavures de coulée importantes sont difficiles à éliminer par le procédé de finition vibratoire.
Elles doivent plutôt être éliminées à la meuleuse avant l’introduction dans une machine de finition vibratoire.
3. Lissage des pièces avec des médias plastiques lors de la deuxième étape
Après l’ébavurage vient le lissage.
Le lissage est réalisé avec des médias plastiques pendant 2 heures afin de réduire la rugosité de surface et la valeur Ra.
La surface est donc plus adaptée au dépôt par électrolyse et au nickelage.
Ci-dessous, vous pouvez voir la surface après le lissage aux médias plastiques :

Polissage du zinc avec des médias plastiques
4. Polissage des pièces sanitaires à la troisième étape
Le polissage du zinc ne prend que 20 à 30 minutes. Certains fabricants n’utilisent pas ce procédé.
Car ils ne réalisent ensuite qu’un dépôt par électrolyse et une anodisation.
Ce revêtement est durable et plus brillant que la surface polie.

Polissage du zinc avec des billes de zircone
Un taux médias/pièces plus élevé est recommandé pour éviter les chocs entre pièces.
Nous utilisons généralement un rapport volumique médias/pièces de 8:1.
Un finisseur vibratoire rond sans porte de séparation est préférable pour éviter d’endommager les pièces lors du passage sur le tamis de séparation.
Les pièces finies sont récupérées manuellement par les opérateurs.
5. Conseil pour Ayman : les bavures de coulée importantes doivent être éliminées à la meule
L’ébavurage dure environ 2 heures.
Cependant, seules les bavures détachées et les bavures fines sont éliminées.
Ces bavures épaisses ne peuvent pas être nettoyées, même après un temps de tonnelage très long.
Car le procédé de finition vibratoire élimine la matière métallique sur toute la surface des pièces de manière uniforme.
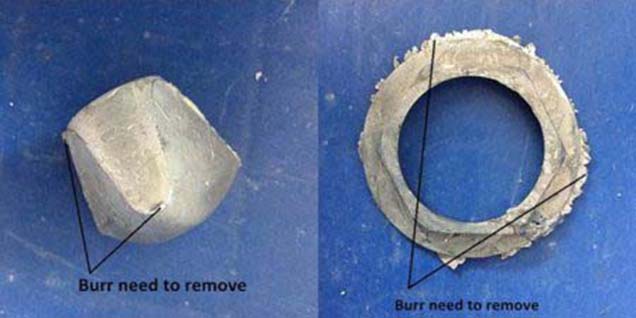
Élimination des bavures sur les pièces en zinc
Bien que le meulage à la meule soit un procédé manuel, il fait gagner du temps pour le procédé de tonnelage vibratoire suivant et améliore la qualité des produits finis.
6. Important : éviter le coincement des médias
Le coincement des médias est un véritable casse-tête pour les responsables d’atelier.
Récupérer les pièces demande du temps et de la main-d’œuvre. Il est donc essentiel de choisir correctement la taille et la forme des médias.
Dans ce cas de figure, nous observons que :
- Les poignées et les becs ne présentent pas de surface uniforme (seulement un trou de 15 mm).
- Pour les vannes, nous avons un trou de 4 mm pour l’écoulement de l’eau, une ouverture de 30 mm en bas et un trou de 10 mm en haut.
- Pour les pièces de type rondelle, nous pouvons pratiquement utiliser tout média céramique à coupe angulaire de petite taille.
En premier lieu, les médias céramiques en forme de cône et les médias plastiques sont privilégiés, car ils ne se coincent pas.
Toutefois, les médias en forme de cône nécessitent un procédé de façonnage spécifique, ce qui les rend plus coûteux que les autres formes de médias.
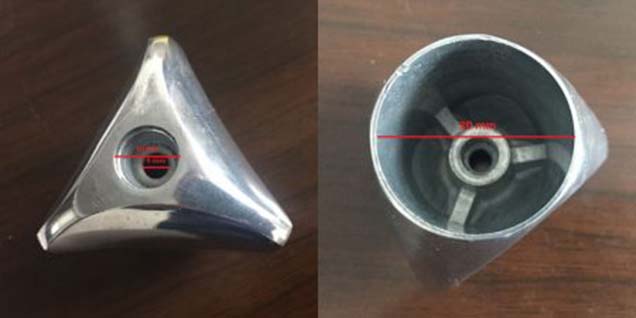
L’état de surface des pièces en zinc
Si le coût est une préoccupation, les médias en forme T/P (un mélange de tétraèdres TET et de pyramides) constituent un meilleur choix.
Par ailleurs, les médias en forme de coin cylindrique sont également recommandés, car ils se coincent moins facilement que les médias en forme T/P. Des médias céramiques de 25 mm ou 20 mm pour une longue durée de vie.
Les médias plastiques en forme de cône sont la forme la plus courante et la moins chère à produire.
Nous pouvons donc utiliser des cônes de 20 mm ou 25 mm.
7. Réduction des coûts grâce au recyclage des médias
Le coincement des pièces génère beaucoup de main-d’œuvre pour les récupérer.
Avec une ouverture de 30 mm, lorsque la taille des médias descend à 15 mm, ils risquent de se coincer.
Nous devons donc éliminer les médias sous-dimensionnés à l’aide d’un séparateur vibratoire pour éviter ce problème.
Cependant, ces médias sont simplement de plus petite taille et restent en bon état.
Les jeter purement et simplement n’est pas une bonne idée.
Si vous examinez toutes les pièces dont vous disposez, vous constaterez que les pièces de type rondelle n’ont ni trou ni cavité.
Ces médias de petite taille peuvent donc servir pour des pièces à géométrie de surface simple.
8. Choisir le bon équipement de finition en masse
Le choix du bon équipement est essentiel à la réussite d’un projet.
L’expérience tirée de ce cas est la suivante :
- Finition de surface en un temps court
- Réaliser l’ensemble du travail requis (3 000 pièces par jour)
- Économiser la main-d’œuvre
Dans ce cas, nous recommandons une machine de finition vibratoire ronde de 600 L plutôt qu’une machine de finition vibratoire avec porte de séparation.
En effet, dans une machine avec porte de séparation (séparation interne), les pièces se heurtent et se rayent entre elles.
L’alliage Zamak 3, matériau tendre, aggrave encore la situation.
Cela finira par affecter la performance du nickelage après l’étape de lissage.
Pour faciliter la collecte des pièces, nous suggérons à Ayman d’installer un variateur de vitesse (variateur de fréquence).
Les opérateurs peuvent ainsi prélever les pièces facilement lorsque la vibration ralentit.
Le sécheur vibratoire est un autre équipement que nous recommandons.
En effet, le zinc a tendance à rouiller lorsqu’il est exposé à l’air ambiant.
Il doit donc être séché immédiatement après le procédé humide.
Nous proposons d’autres solutions automatiques de finition de surface que vous pouvez consulter.
Toutes ces solutions répondent à des besoins concrets.
