
 English
 Español
 Français

La finition vibratoire est aujourd’hui le type de procédé de finition en masse le plus répandu.
Dans certains cas, on assimile la finition vibratoire à la finition en masse.
D’autres procédés font appel aux Machine à tonneau centrifuge, aux machines de finition à disque centrifuge et aux tonneaux rotatifs. Certaines opérations spécifiques sont réalisées sur des machines de finition de surface spéciales.
Le procédé de finition vibratoire s’effectue dans une cuve vibratoire ou un bac vibratoire pour l’ébavurage, le polissage, le lissage, le nettoyage, le décalaminage, le dérouillage, le rayonnage, etc. des surfaces de pièces.
La première machine de finition vibratoire est de type bac, introduite en 1957.
Cinq ans plus tard, en 1962, la machine de finition vibratoire de type cuve est inventée et commercialisée.
1. Principaux procédés de finition vibratoire :
1.1 Ébavurage
L’ébavurage est l’application la plus répandue du procédé de finition vibratoire.
En général, on utilise un compound doux dont le pH est d’environ 7,0 et un média céramique à performance générale pour ébavurer.
L’ébavurage de pièces en acier doux embouties avec des médias céramiques prend 30 à 60 min.
Et l’ébavurage de pièces en aluminium moulées sous pression avec des médias plastiques prend 1 à 2 heures.

Ébavurage
Lors de l’ébavurage, le compound élimine l’huile d’usinage ou le lubrifiant pendant le même cycle.
La surface obtenue est nette, ce qui facilite l’assemblage et la manutention.
1.2 Brunissage
Le brunissage s’effectue généralement avec des billes en acier, et peut aussi se faire avec des billes en zircone.
Les Médias en acier de tribofinition, notamment les billes et les billes coniques, sont les plus répandus.
Si les billes en acier offrent de meilleures performances de polissage, les billes coniques en acier, elles, n’enlèvent pas les bavures : elles les écrasent et laissent une arête terne.

Brunissage
Le nettoyage des médias avant le traitement est essentiel pour la performance.
Des médias ternes donnent toujours une finition métallique terne.
Il est donc indispensable de maintenir les médias de tonneau brillants et lustrés.
Le choix du compound est un autre facteur déterminant pour la qualité du brunissage aux billes.
Plusieurs compounds de brunissage sont formulés selon les matériaux : acier inoxydable, aluminium, zinc et cuivre.
Le brunissage aux billes s’effectue généralement dans une machine de finition vibratoire à paroi courbe ou dans un bac vibratoire.
Dans une machine à paroi courbe, les médias de tonneau tournent dans une section transversale.
On obtient ainsi un contact maximal entre les pièces et les médias, pour une performance de tonneau optimale.
Le brunissage aux billes dure généralement 20 à 30 minutes pour obtenir une surface brillante.
1.3 Lissage
Les propriétés de surface des pièces évoluent selon les médias utilisés.
Les marques de coupe issues de l’usinage et du meulage concernent presque tous les fabricants de composants.
Les Médias céramiques de tribofinition offrent une solution économique pour préparer la surface métallique avant peinture.
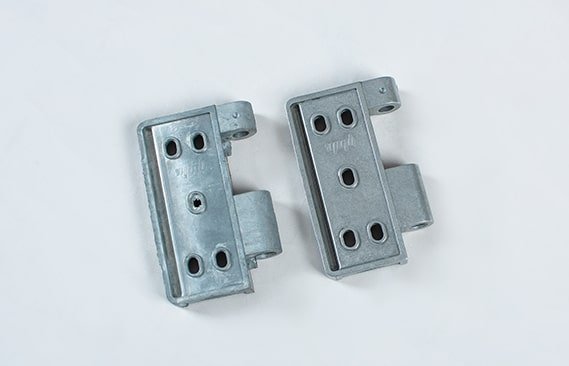
Lissage
Choisissez des médias plastiques pour les métaux tendres comme l’aluminium, le cuivre et le zamak3, afin d’obtenir une finition supérieure avant placage.
Dans certaines applications, il est possible d’obtenir une surface mate avec des Médias céramiques de tribofinition en augmentant la rugosité de surface.
Cette caractéristique est requise pour les plaquettes de friction dans l’industrie automobile.
1.4 Nettoyage et dégraissage
Pour nettoyer des pièces huileuses et graisseuses, une machine de finition vibratoire est le bon choix.
Pour le nettoyage, on privilégie un fonctionnement en continu. On gagne ainsi du temps et on augmente le débit.
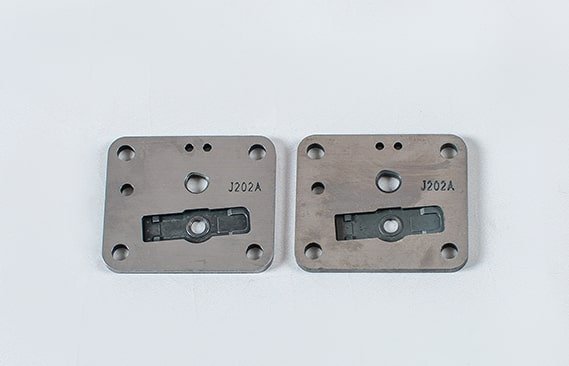
Nettoyage et dégraissage
Plus le diamètre de la machine est grand, plus les pièces restent longtemps dans la machine et meilleur est le nettoyage des pièces.
Les meilleurs médias pour le nettoyage sont les médias en porcelaine et les médias de tonneau en acier, car ils ne laissent pratiquement aucun résidu.
Les médias ne laissent pas de débris d’usure, qui contaminent la surface des pièces et s’y déposent.
De plus, les médias ne se réduisent pas en taille (ce qui est coûteux pour vous) et ne risquent pas de se loger dans les pièces.
Cependant, le compound de nettoyage en est le principal contributeur.
Le choix du type de compound, le dosage et la concentration sont les facteurs clés liés aux performances.
Ce procédé nécessite un compound fortement acide pour éliminer les substances grasses et huileuses de la surface métallique.
Même si une solution chaude peut réduire le temps de dégraissage et de nettoyage, on utilisera de l’eau froide.
Une solution chaude ramollirait le revêtement PU et entraînerait une usure prématurée.
1.5 Dérouillage
Les pièces traitées à haute température (découpe laser/découpe plasma/soudage) conservent une couche d’oxydation en surface.
Cependant, les oxydes et la corrosion qui adhèrent à la surface métallique entraînent toujours des éclats de peinture et une faible qualité de placage.
Par conséquent, le procédé de finition vibratoire doit éliminer la couche d’oxyde et rendre la surface métallique lisse avant l’étape suivante.

Dérouillage
La couche de rouille est généralement épaisse.
De plus, la surface corrodée adhère fortement au métal de base.
On utilise des médias céramiques à fort pouvoir de coupe pour éliminer ces matières.
Dans certains cas, un compound à fort pouvoir de coupe est utilisé pour réduire le temps de traitement.
L’acide chlorhydrique et l’acide sulfurique, ou leurs mélanges, sont utilisés dans certaines applications spécifiques pour l’élimination des oxydes.
1.6 Rayonnage
Le rayonnage est également appelé arrondi des arêtes ou cassage d’angles.
Il s’agit du procédé qui consiste à rendre les arêtes des pièces rondes et lisses.
Cette caractéristique est requise pour la plupart des composants métalliques en contact direct avec les utilisateurs.
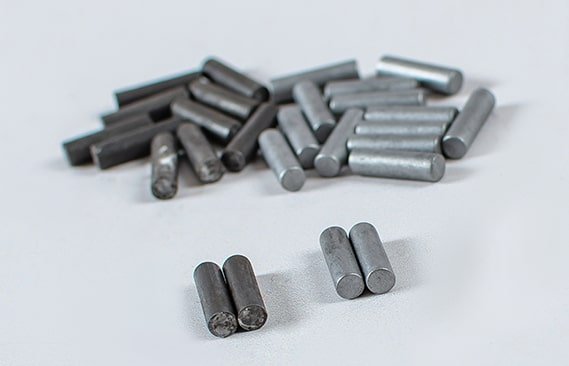
Rayonnage
Une arête arrondie protège l’utilisateur et l’opérateur des risques de blessure.
De plus, elle facilite la manipulation par les opérateurs et fluidifie la manipulation des pièces dans le flux de production.
Dans le procédé de finition vibratoire, le rayonnage est généralement réalisé en même temps que l’ébavurage et l’enlèvement de matière en surface.
2. Éléments clés de la finition vibratoire
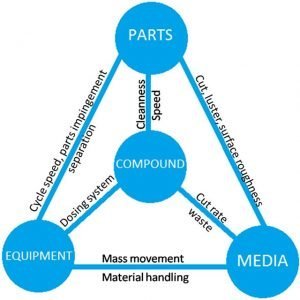
Interaction pièces–médias–compound–équipement
2.1 Pièces
La taille des pièces détermine le type de machine de finition vibratoire utilisable.
Les petites pièces comme les goupilles et les languettes sont généralement produites en très grande quantité chaque jour.
On ne souhaite pas devoir trier 10 000 pièces une par une à la sortie de la machine.
Par conséquent, la machine de finition vibratoire à cuve est privilégiée dans cette situation.

Diverses pièces à finir issues de différents secteurs
Les pièces plus volumineuses, comme les pignons de boîte de vitesses, sont plus rapidement sorties à la main.
Si les pièces sont de plus grande taille, comme un tuyau d’échappement à revêtement céramique, la plupart des cuves vibratoires ne peuvent pas les accueillir.
Il faut alors envisager un bac vibratoire.
2.2 Équipement
2.2.1 Machine de finition vibratoire VB(A) :
La machine de finition vibratoire à paroi courbe est appréciée pour l’excellente cascade de médias et la fluidité des pièces.
Cela permet de raccourcir le temps de cycle et de réduire les coûts lors des opérations de polissage poussé.
L’une des principales applications de la machine vibratoire à paroi courbe est le brunissage aux billes.
Lors du brunissage avec des médias de polissage en acier inoxydable, la puissance du moteur vibrateur est augmentée pour supporter la charge accrue.
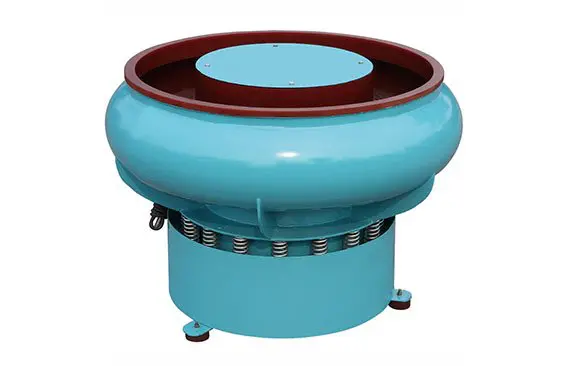
Machine de finition vibratoire VB(A)
Certaines petites pièces ou pièces légères (par exemple, les pièces en aluminium moulé sous pression) ont tendance à flotter en surface avec les machines vibratoires standard.
Grâce à la performance de polissage accrue, ces pièces se déplacent parfaitement au sein de la masse de médias.
2.2.2 Machine de finition vibratoire VB(B) :
La machine de finition vibratoire standard, sans grille de séparation interne, est le type de machine le plus simple.
Si vous n’avez pas d’exigence particulière concernant les pièces, ce modèle économique vous permet de démarrer.
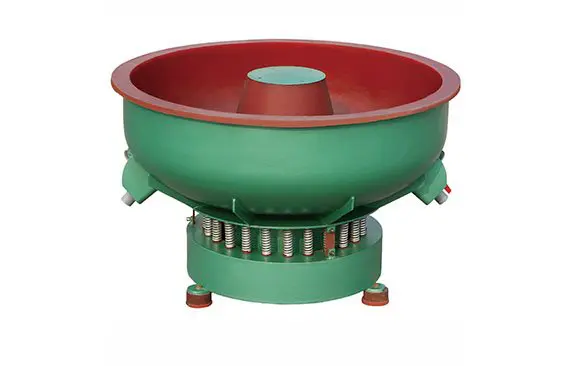
Machine de finition vibratoire VB(B)
Les machines de finition vibratoire à paroi droite conviennent largement à l’ébavurage et au nettoyage de la plupart des pièces de taille moyenne.
2.2.3 Machine de finition vibratoire VBS(B) :
Lorsque vous traitez des centaines, voire des milliers de pièces par charge, les sortir une à une à la main prend du temps.
Il vous faut alors une machine vibratoire équipée d’une grille de séparation intégrée.
Lorsque les pièces sont prêtes, on abaisse le levier situé à droite de la machine, et la masse se déplace sur le tamis de séparation.

Machine de finition vibratoire VBS(B)
Les médias de plus petite taille passent à travers le tamis, tandis que les pièces de plus grande taille restent au-dessus.
Une fois les dernières pièces sorties, on peut fermer le volet de niveau et poursuivre avec le lot suivant.
2.2.4 Machines de finition vibratoire VBS(A) :
Les machines de finition vibratoire à paroi courbe constituent une excellente amélioration du modèle à paroi droite.
Elles offrent une meilleure performance de polissage avec un temps de traitement plus court.

Machine de finition vibratoire VBS(A)
Cependant, la largeur de la chambre de la machine est plus étroite que celle du modèle à paroi droite.
Les pièces plus volumineuses ont du mal à effectuer un retournement complet.
De plus, on peut charger moins de médias et de pièces dans la machine.
2.2.5 Sécheur vibratoire :
Les sécheurs vibratoires ont pour l’essentiel la même conception que les machines de finition vibratoire.
En pratique, il existe deux types de sécheurs vibratoires : l’un avec revêtement PU et l’autre sans.
Le modèle sans revêtement PU est le plus répandu dans les ateliers, en raison de sa conception simple et de son absence d’entretien.
Six ensembles d’éléments chauffants sont installés sous la cuve vibratoire.
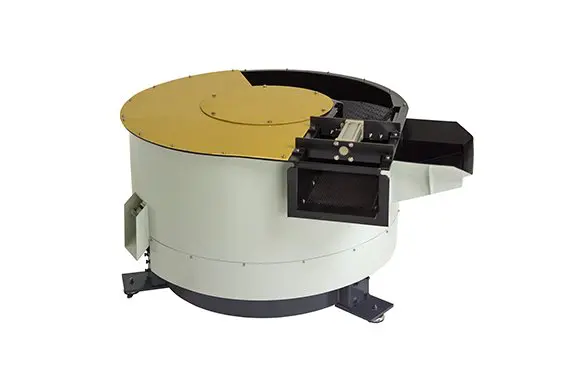
Sécheur vibratoire VD
En général, les pièces qui sortent de la machine de finition vibratoire tombent directement dans le sécheur vibratoire.
Les pièces effectuent ensuite un tour dans le tunnel du sécheur vibratoire, puis ressortent.
En effet, la rafle de maïs est un matériau léger, en particulier lorsqu’elle est de petite taille et broyée.
Une housse en PVC est nécessaire pour empêcher la poussière de rafle de maïs de s’envoler.
Toutefois, si les pièces comportent des trous borgnes, les sécheurs vibratoires ne sont pas recommandés.
En effet, la rafle de maïs coincée dans les rainures ou les trous des pièces est difficile à retirer.
2.3 Médias de tonneau
2.3.1 Type de média
Pour l’ébavurage général d’un matériau métallique dur, on utilise fréquemment des médias céramiques à abrasif d’oxyde d’aluminium brun (corindon).
Un ingénieur expérimenté choisit des médias de tonneau en acier inoxydable cémenté pour le processus de brunissage à billes.
Les médias plastiques sont généralement choisis pour le lissage et l’ébavurage des pièces en aluminium et en zamak moulé.
2.3.2 Forme et taille des médias
Après avoir choisi le bon type de média, l’étape suivante consiste à sélectionner la taille et la forme appropriées.
Une taille et une forme de média adaptées sont essentielles pour éviter que les pièces ne se coincent et faciliter la séparation.
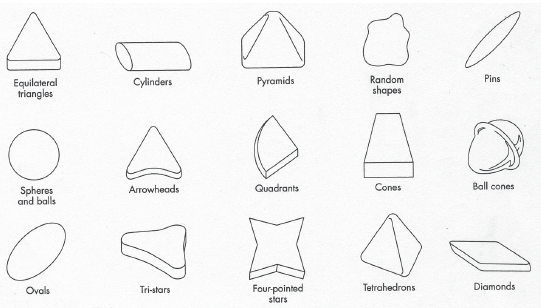
Différentes formes de médias pour la finition en masse
On choisit d’abord la forme du média, de sorte qu’elle ne se coince pas facilement sur les pièces, même après un long temps de fonctionnement. Ensuite, on sélectionne la taille du média.
La taille du média doit être nettement inférieure à celle des pièces.
Ainsi, les machines de finition vibratoire peuvent facilement réaliser une séparation sur le crible.
Si les pièces sont beaucoup plus petites que les médias, on peut effectuer la séparation inverse.
Comparés aux médias de petite taille, les médias de grande taille sont moins chers, durent plus longtemps et coupent plus vite.
Cependant, les médias de grande taille laissent une surface plus rugueuse que les petits médias.
On peut donc choisir le média le plus gros possible sans affecter la qualité de surface recherchée.
2.3.3 Rapport médias/pièces
La dernière étape consiste à déterminer le ratio du mélange médias/pièces.
Pour maximiser votre rendement, il faut toujours charger davantage de pièces dans la cuve vibratoire.
Cependant, un excès de pièces dans une cuve vibratoire entraîne un choc entre les pièces. Voici donc quelques repères concernant le ratio médias/pièces :
1:1 Les médias et les pièces sont mélangés à parts égales en volume.
La faible quantité de médias fait que les pièces se heurtent et se rayent mutuellement.
Cette configuration peut convenir lorsque les marques de surface ne posent pas de problème.
3:1 Le ratio moyen utilisé dans le procédé de finition vibratoire.
Toutefois, avec une machine de finition vibratoire à séparation interne, il faut prévoir un ratio plus élevé de 4:1.
8:1 Un ratio médias/pièces de 8:1 et plus est recommandé pour les pièces délicates.
Ce ratio de mélange est également utilisé dans le procédé de polissage et de brunissage vibratoire.

Ratio volumétrique pièces/médias
2.4 Compound et eau
Le bon choix du compound est essentiel pour obtenir des résultats de finition optimaux.
Utilisez le compound le plus abrasif.
Formulez les compounds sous forme liquide.
3. Guide étape par étape du procédé de finition vibratoire
3.1 Vérifier vos pièces et déterminer le volume de la machine
Estimez le nombre de pièces à traiter chaque jour, le temps nécessaire pour les finir et le ratio pièces/médias.
Avec ces informations, vous connaîtrez la taille et le modèle de machine de finition vibratoire adaptés à votre application.

Par exemple :
Vous avez 2000 boucles de ceinture en zamak3 à livrer à votre client chaque jour.
Chaque jour, vous disposez de 10 heures de travail dans votre atelier.
D’après les essais sur échantillons, vous savez que le procédé de lissage vibratoire prend 1,5 heure avec des médias plastiques.
Le chargement et le déchargement des pièces prendront 30 minutes.
Nous pouvons maintenant calculer qu’il nous faut une machine pouvant contenir jusqu’à 400 boucles en zamak3 par jour.
Pour éviter que les pièces ne se rayent et ne se heurtent, le ratio volumétrique médias/pièces est de 3:1
Ensuite, vous mesurez le volume empilé de 400 boucles de ceinture, soit 50 L
Le volume réel nécessaire pour la machine est de 200 L
Cependant, dans les machines de finition vibratoire, on n’utilise qu’environ 70 % de la capacité totale.
Cela signifie une capacité totale de machine de 200÷70 % = 285 L
Vous savez donc qu’il vous faut une machine de finition vibratoire de 300 L (ou 10 pieds cubes).
3.2 Trouver une machine adaptée mais pas trop chère
Les machines les plus coûteuses ne sont pas toujours le meilleur choix.
Gardez la machine aussi simple que possible.
Plus la machine est compliquée, plus elle risque de tomber en panne quelque part, en particulier au niveau de l’électronique.
Nous n’installons pas de système de lubrification automatique dans le moteur vibratoire.
Cela augmente le coût et la complexité de la machine.
Nous préférons un graisseur manuel qui lubrifie une fois par mois en 2 ou 3 coups de pompe.
Si vous pouvez vous passer d’une séparation interne sur vos machines de finition vibratoire, achetez une machine sans ce dispositif.
L’installation de la machine est une étape cruciale avant de commencer à l’utiliser.
La structure des machines de finition vibratoire est simple et prête à l’emploi.
Si vous avez de l’expérience, vous pouvez procéder en suivant notre guide d’installation des machines de finition vibratoire.
Si vous utilisez une machine de finition vibratoire pour la première fois, mieux vaut faire appel à un électricien proche de chez vous.
3.3 Réaliser l’installation et mettre la machine en service
Si vous avez le choix de l’alimentation électrique, optez pour le triphasé, par exemple 380 V, 460 V ou 480 V.
Une tension monophasée de 220 V augmentera considérablement votre intensité absorbée.
De plus, le triphasé avec mise à la terre est plus sûr.
Après avoir confirmé les performances du compound, vous devez également examiner sa concentration, car elle est essentielle pour votre coût d’exploitation.
Un compound à forte concentration et son ratio de mélange vous feront économiser beaucoup d’argent, même si son prix est plus élevé pour un même conditionnement.
Si vous pouvez acheter le compound par tonnes, son coût sera nettement réduit, tout comme les frais de transport.
Toutefois, si la machine ne fonctionne pas dans les bonnes conditions, appelez simplement la personne qui vous a vendu la machine.
Vous pouvez appeler votre fournisseur de médias, votre fournisseur de compound.
La vie est courte, alors faisons tout correctement et simplement.
