20+ Years of Excellence
Since 2003, Inovatec Machinery has been at the forefront of surface finishing technology innovation.
Inovatec Machinery · Vibratory Finishing
Les machines de déburrage vibratoire Inovatec offrent des états de surface lisses, un déburrage rapide et des résultats fiables à chaque lot. Vous trouverez ci-dessous des données de performance réelles et des comparaisons avant/après issues de nos clients industriels.
Process Specs
| Matériau de la pièce | Temps de traitement (minutes) | Type de média | Taux d’usure du média | Ra avant | Ra après | Enlèvement de matière | Régularité | |
|---|---|---|---|---|---|---|---|---|
| Acier inoxydable (304) | 60 minutes | Média céramique GC ACT 20X20mm (3/4 pouce) | 0,5 % par heure | 1.0 | 0.18 | < 0,3 % | Uniformité de surface ±1 % |
Spécifications détaillées de nos machines de déburrage vibratoire de la série VBS(B). Comparez les modèles et téléchargez la documentation technique complète.

| Modèle | VBS(B)100 | VBS(B)150 | VBS(B)200 | VBS(B)300 | VBS(B)400 | VBS(B)600 |
|---|---|---|---|---|---|---|
| Volume total (L) | 100 | 150 | 200 | 270 | 400 | 600 |
| Diamètre extérieur maximal (mm) A | 1080 | 1170 | 1200 | 1370 | 1470 | 1860 |
| Tube de fixation moteur (mm) B | φ460 | φ460 | φ530 | φ630 | φ630 | φ900 |
| Largeur de goulotte de cuve C (mm) | φ220 | φ260 | φ252 | φ275 | φ330 | φ390 |
| Largeur de décharge (mm) | 250 | 210 | 250 | 320 | 380 | 470 |
| Hauteur de machine (mm) H1 | 980 | 860 | 940 | 960 | 1270 | 1140 |
| Hauteur de décharge (mm) H2 | 800 | 710 | 770 | 760 | 1090 | 925 |
| Hauteur de décharge des médias (mm) H3 | 470 | 440 | 360 | 290 | 570 | 400 |
| Moteur (kW) | 1,5/2,2 | 2,2 | 3,0 | 3,7/5,0 | 5,0/6,0 | 5,5/7,5 |
| Poids (kg) | 280 | 320 | 460 | 650 | 780 | 1180 |
Nos machines de déburrage vibratoire performantes se distinguent par une conception durable et offrent des solutions de finition vibratoire personnalisables pour répondre à un large éventail de besoins industriels.
| Matériau / type de pièce | Objectif | Média | Composé | Durée | Remarques |
|---|---|---|---|---|---|
| Fonte / acier inoxydable 304 | Déburrage + lissage des arêtes | Médias céramiques de tribofinition ACT 20×20 (GC) | LC-13 | 1–2 heures | Utiliser un procédé par voie humide ; rincer après traitement ; ajuster la durée selon la taille des bavures et la fragilité des pièces. |
| Pièces moulées sous pression en aluminium | Déburrage léger + lissage de surface | 600 lb Médias plastiques de tribofinition | LC-13 | 30–60 minutes | Pièces plus tendres — éviter tout excès d’usinage ; en cas de rayures entre pièces, réduire l’amplitude ou la vitesse. |
| Pièces moulées sous pression en alliage de magnésium | Déburrage léger + lissage de surface | 600 lb Cône en média plastique | LC-13 | 30–60 minutes | Un mode doux est recommandé ; veiller à un rinçage et un séchage complets pour éviter les taches. |
| Composants en alliage de titane | Déburrage + finition des arêtes | Média céramique ACT 20×20 (FC) | LC-13 | 2 heures | L’alliage de titane est plus dur — le média céramique est plus efficace ; prolonger la durée de traitement pour les bavures plus importantes. |
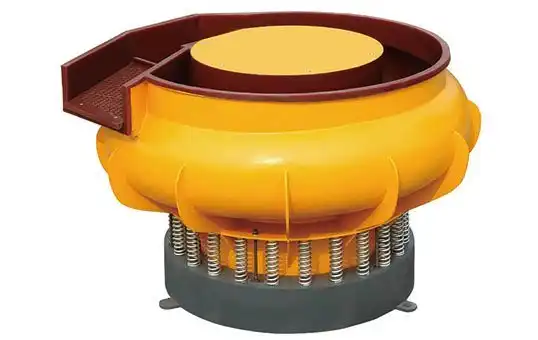
La VBS(B) utilise une cuve à paroi droite plutôt qu’une conception à paroi courbe. Cette géométrie permet d’installer une table de séparation sur toute la largeur à l’ouverture de décharge, assurant une couverture de tamis régulière sur toute la sortie de la cuve. Lorsque le volet pneumatique s’ouvre, toutes les pièces et le média se déversent simultanément sur la table — le tamis retient les pièces et laisse le média passer au travers, ce qui permet une séparation à 100 % sans tri manuel. Les dimensions des trous de tamis sont personnalisées selon les dimensions spécifiques des pièces et du média de votre application.
L'intérieur de la cuve est entièrement garni de polyuréthane de 20 mm. À cette épaisseur, le garnissage assure à la fois une résistance à l'usure face aux médias céramiques abrasifs et un amortissement structurel qui réduit le bruit vibratoire transmis. La VBS(B) est disponible en six tailles de cuve de 100 L à 600 L, avec des motorisations allant de 1,5 kW (VBS(B)100) à 7,5 kW (VBS(B)600). Le choix de la taille de cuve adaptée à votre volume de lot constitue la principale décision de dimensionnement — en règle générale, les pièces et les médias doivent remplir ensemble 70–80 % du volume de la cuve en charge de fonctionnement.
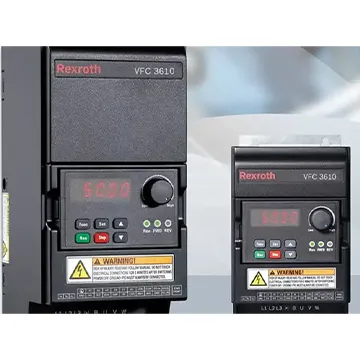
La variation de vitesse par variateur de fréquence (VFD) est disponible via un onduleur Bosch Rexroth. Le réglage de l'amplitude est important car les différents matériaux de pièces nécessitent des niveaux d'intensité différents — les pièces en aluminium et en zamak moulé sous pression sont traitées à amplitude plus faible pour éviter les marques entre pièces ; les pièces en acier et en titane peuvent fonctionner à amplitude plus élevée pour un déburrage plus rapide. Le variateur permet également un démarrage progressif, qui réduit les contraintes mécaniques sur les ressorts et les roulements moteur en début de cycle, prolongeant la durée de vie en production continue.
La VBS(B) est le modèle à cuve à parois droites de la gamme de finition vibratoire Inovatec — sa différence déterminante avec la VBS(A) à cuve spirale réside dans le système de décharge. La cuve à parois droites permet d’installer une table de séparation sur toute la largeur ainsi qu’un volet pneumatique, ce qui rend possible la séparation automatique des pièces et des médias à la fin de chaque cycle. La VBS(B) est donc le choix standard pour les environnements de production où le tri manuel n’est pas envisageable, ainsi que pour les applications exigeant une récupération à 100 % des médias afin de maîtriser les coûts d’exploitation.
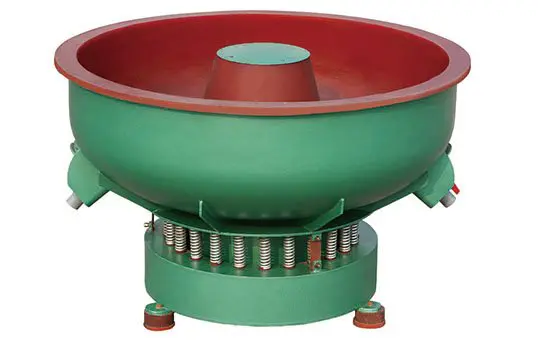
Notre Machine de déburrage vibratoire VBS(B) est conçue pour le déburrage et le rayonnage des arêtes de pièces en aluminium, laiton, cuivre, acier inoxydable et fonte, notamment les pièces usinées, pièces moulées par injection, pièces estampées et pièces moulées sous pression.
Dans le procédé de déburrage vibratoire, la cuve de travail chargée de pièces, de médias de finition et de compound pour le traitement en voie humide est soumise à une vibration rotative contrôlée. Ce mouvement crée une friction continue entre les médias et les pièces, éliminant les bavures, supprimant les arêtes vives et améliorant la régularité de l’état de surface.
Le déburrage vibratoire est l’une des méthodes de finition en masse les plus économiques, car il permet de traiter de grands lots de pièces avec une intervention minimale de l’opérateur. Inovatec propose des solutions de déburrage vibratoire en lot et en continu. Le volet de décharge et la grille de séparation séparent rapidement les pièces des médias. La série VBS(B) est équipée d’une table de séparation allongée et propose plusieurs options de perforation de grille pour s’adapter à différentes tailles de pièces et à différents types de médias.
Watch our Surface finishing process in action. Learn more about our Surface finishing process technology.
Our mass finishing machine and Médias de tribofinition serve diverse industries with specialized finishing solutions for various materials and part types.
Engine components, transmission parts, brake systems
Turbine blades, landing gear, structural components
Fasteners, connectors, precision tools
Post-processing, surface refinement, finishing
Inovatec Machinery stands out as a trusted partner in surface finishing solutions, offering unmatched quality, innovation, and customer support.
Since 2003, we've been at the forefront of surface finishing technology, continuously innovating and improving our solutions based on real-world manufacturing needs.
We understand that every application is unique. Our engineering team works closely with you to design and configure machines that perfectly match your requirements.
With partners and service centers worldwide, we provide localized support and rapid response times regardless of your location.
We value your time. Our technical team responds to inquiries within 24 hours, ensuring you get the answers and support you need quickly.
Benefit from our expertise at no cost. We offer complimentary technical consultations to help you optimize your finishing processes and select the right equipment.
Over 500 satisfied customers across 50+ countries trust Inovatec for their surface finishing needs, with a 99% customer satisfaction rate.
Explore real applications by industry and scenario, with Before/After, sub‑categories and resources to help you quickly find what you need.
Jewelry | Precious Metals | Jewelry Polishing
Precision polishing, deburring and mirror finishing for gold, silver, copper and titanium jewelry—balancing premium surface quality with throughput.
Burrs on edges, surface scratches and oxidation spots reduce luster and wearing comfort.
Noticeably improved mirror gloss with rounded edges and better wearing comfort.
Additive Manufacturing | SLA/SLS/FDM
Removes layer lines, densifies surfaces and unifies appearance for 3D‑printed parts across materials and processes.
Pronounced layer lines, support marks and rough surface affect assembly and appearance.
Smooth, refined surface ready for painting/electroplating; presentation‑grade look.
Sheet Metal | Laser Cutting | Edge Optimization
Removes dross/burrs and adds edge radiusing on laser‑cut parts to improve safety and assembly quality.
Sharp, burred edges can cause cuts and hinder coating adhesion.
Consistent rounded edges and clean surfaces for better paint/e‑coat adhesion.
Consumer Electronics | Small Appliances | Exterior Parts
Delivers consistent texture and feel for high‑volume consumer products, improving brand perception and yields.
Uneven brushing, micro‑burrs and harsh feel affect assembly and user experience.
Uniform texture, smooth edges and refined touch; markedly better consistency.
Stone | Gemstone | Tumbling
Rounds edges and enhances gloss on natural/synthetic stones for jewelry and decorative crafts.
Sharp edges, rough surfaces and uneven color/reflection.
Rounded edges and even polish; improved visual appeal.
Automotive | Engine/Drivetrain | High‑volume Consistency
Deburring, edge radiusing and surface consistency for automotive parts to meet stringent standards.
Tool marks and residual burrs with sharp edges reduce fatigue strength and hinder assembly.
Stable edge radii and compliant roughness with high repeatability.
Defense | High Reliability | Process Consistency
High‑reliability, consistent surface finishing across metals and composites.
Sharp edges, stress concentrations and surface defects impact durability and safety.
Consistent chamfers and stable surface quality; coating/assembly‑ready.
Aluminum Profiles | Die‑cast Parts | High‑volume Finishing
Efficient, consistent finishing for aluminum parts; ideal for pre‑anodizing treatment and brushed/polished appearance.
Gate/flash marks and dull surfaces; notable batch variation.
Flash removed with refined texture and higher brightness; improved batch consistency.
Engineering Plastics | Injection‑molded Parts | Deflashing
Removes plastic flash and smooths edges to prevent scratching and improve assembly.
Visible flash and sharp edges affect feel and assembly.
Flash removed and corners smoothed; improved look and feel.
Enhance your mass finishing machine and Médias de tribofinition with our professional-grade accessories. Increase efficiency, reduce noise, and optimize your finishing process.
Get the most out of your mass finishing machine and Médias de tribofinition with our comprehensive accessory package. Our experts will help you select the right combination of accessories for your specific application needs.
Accessories designed to maximize machine efficiency and output quality
Reduce operational costs through improved efficiency and reduced waste
All accessories designed for seamless integration with your existing machine
Inovatec Machinery is committed to the highest standards of quality, safety, and reliability.
Quality Management System certified by international standards, ensuring consistent product quality.
European Conformity marking ensuring our machines meet EU safety standards.
Comprehensive testing and inspection reports from SGS.
Environmental protection standards compliance.
Since 2003, Inovatec Machinery has been at the forefront of surface finishing technology innovation.
Our machines are trusted by manufacturers worldwide and recognized at major industry exhibitions.
Regular participation in major industry exhibitions worldwide.
Strategic partnerships across major manufacturing regions.
Find answers to common questions about our products.
Une machine de déburrage vibratoire utilise des vibrations et des médias abrasifs pour éliminer les arêtes vives, les bavures et les imperfections de surface des pièces métalliques, plastiques ou céramiques. Elle est idéale pour le traitement en lot de composants de petite et moyenne taille.
La machine génère des vibrations contrôlées qui amènent les pièces et les médias de déburrage à se frotter les uns contre les autres selon un mouvement circulaire ou elliptique, ce qui produit un arrondi des arêtes et un lissage de surface uniformes.
Les pièces couramment traitées comprennent les pièces estampées, les composants usinés, les pièces moulées sous pression, les pièces imprimées en 3D ainsi que les composants en plastique ou en aluminium nécessitant un déburrage des arêtes, un dérouillage ou un polissage.
Les médias typiques comprennent la céramique, le plastique, l’acier inoxydable ou des matériaux naturels. Le choix dépend du matériau de la pièce, de la finition souhaitée et des objectifs de traitement (déburrage, polissage, nettoyage, etc.).
Oui. En ajustant l’amplitude des vibrations et la durée du cycle, et en choisissant les médias appropriés, le déburrage vibratoire peut être adapté aux pièces de précision sans altérer les tolérances ni l’intégrité de la surface.
La plupart des machines de déburrage vibratoire prennent en charge le traitement par voie humide avec de l’eau et un composé pour une meilleure propreté et un meilleur état de surface. Le traitement par voie sèche est possible avec des médias tels que les coques de noix, mais nécessite des configurations spécifiques.
Le temps de cycle varie de 15 minutes à 2 heures, selon la taille de la pièce, le matériau, l’importance des bavures et la finition requise. Des essais sont recommandés pour obtenir des résultats optimaux.
La maintenance régulière comprend la vérification de l’usure du garnissage PU, l’inspection des moteurs vibrants, la lubrification des roulements, le nettoyage du système de drainage et le remplacement des médias usés. Un entretien approprié garantit une performance constante.
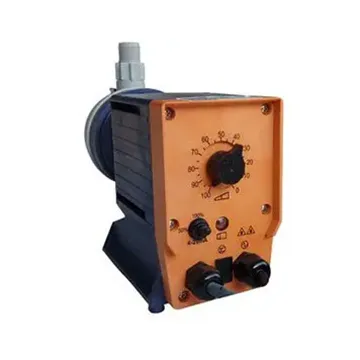
Oui. Les machines de déburrage vibratoire peuvent être intégrées à des systèmes de chargement/déchargement, à des pompes doseuses de compound, à des automates programmables (PLC) et à des lignes de convoyage pour une finition automatisée à grand volume.
Le principal critère de dimensionnement est votre volume de lot quotidien en kilogrammes ou en pièces par heure, combiné à la plus grande dimension de pièce. Pour commencer : la VBS(B)100 (100 L) convient aux petits ateliers traitant jusqu’à 50 kg/lot ; la VBS(B)200 (200 L) est un choix de production courant pour 100–150 kg/lot ; les modèles VBS(B)400–600 L conviennent aux lignes de production à grand volume traitant 200 kg/lot ou plus. La contrainte essentielle est que les pièces et les médias réunis doivent remplir 70–80 % du volume de la cuve — un remplissage insuffisant donne des résultats irréguliers, un remplissage excessif réduit l’amplitude de vibration. Envoyez-nous les dimensions de vos pièces, le matériau, le volume cible quotidien et la finition requise, et nous dimensionnons la cuve et le moteur sous 24 heures.
| Paramètre | Spécification |
|---|---|
| Plage de vitesse (tr/min) / amplitude (mm) | Vitesse moteur 0–1480 (variateur en option) / Amplitude de vibration 0–10 mm |
| Plage du minuteur | 0–24 heures |
| Options électriques (tension/Hz) | 208V–480V, 50/60Hz |
| Niveau sonore (avec/sans capot insonorisant) | 75–90 dB (selon la charge, les médias, le capot et l’installation) |
| Épaisseur du garnissage PU | Garnissage PU de 20 mm |
| Pièces d’usure (typiques) | Ressorts, roulements moteur |
| Entrée d’eau / entrée de compound | En option — préciser le diamètre d’entrée (par ex. 1/2″ ou 3/4″) |
| Sortie de vidange | En option — préciser le diamètre de vidange (par ex. 1″ ou 1-1/2″) |
| Mode de déchargement | Volet manuel (standard) / Obturateur pneumatique (en option) |
| Mode de séparation | Plateau séparateur avec diamètres de trous de grille personnalisés (en option) |
| Options de trous de grille | Diamètre de trou de grille personnalisé selon la taille des pièces et des médias |
| Ratio médias/pièces recommandé | Typique : 3:1 à 5:1 (médias:pièces en volume) (essai requis) |
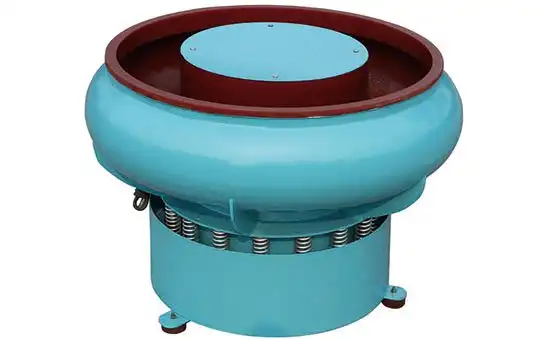
La VBS(A) est une conception à cuve spirale optimisée pour le brunissage à billes et le polissage — son flux de médias toroïdal en 3D produit une finition de surface très brillante et permet une séparation à 100 % des pièces et des médias via un séparateur externe. La VBS(B) est une cuve à paroi droite conçue principalement pour le déburrage et l’arrondi des arêtes — sa géométrie intègre un plateau séparateur et un obturateur pneumatique pour un déchargement automatique en machine, ce qui simplifie l’implantation de la ligne et réduit l’encombrement au sol. Choisissez la VBS(A) si votre priorité est la brillance de surface et la qualité de brunissage. Choisissez la VBS(B) si votre priorité est le débit de déburrage avec séparation automatique en machine, en particulier pour les pièces métalliques estampées, usinées ou moulées sous pression traitées en grands lots.
Ready to improve your finishing process? Contact our experts for a personalized quote and technical consultation.
Fill out the form below and our team will contact you within 24 hours.
Prefer to contact us directly? Choose your preferred method.
Ready to experience the Inovatec difference? Contact our team for personalized solutions.
399# Shushan Road, Wuxing District, Huzhou City, Zhejiang Province, 313000 China
6317 Arcadia St, Eastvale, CA 92880 USA (323-577-3309)
Read reviews and see our business information on Google.
View Google Business