
 English
 Español
 Français
 Русский
Une machine de thermolaquage de jantes en alliage n’est qu’un élément d’un système de rénovation. L’unité de pulvérisation applique la poudre sur la jante préparée, la cabine récupère les projections et le four polymérise le revêtement. Le choix de ces trois équipements en cohérence permet d’adapter l’installation au diamètre des jantes, au volume des lots, à l’espace disponible et à l’alimentation électrique.
Le catalogue de réparation de roues d’Inovatec Machinery comprend l’unité électrostatique YH-606, la cabine de thermolaquage YH-121319P et quatre modèles de fours électriques. Ces équipements peuvent convenir à un atelier qui crée une zone dédiée au thermolaquage ou ajoute ce procédé à une activité de réparation existante.
Que comprend un système de thermolaquage de jantes ?
Le pistolet, la cabine et le four de cuisson remplissent des fonctions différentes. Ils doivent être spécifiés séparément : il ne faut pas supposer qu’une machine de thermolaquage comprend tous les équipements nécessaires à la production.
L’unité de pulvérisation comprend le pistolet, le contrôleur, la trémie à poudre, le chariot et les accessoires. L’air comprimé transporte la poudre dans le pistolet, tandis que le système électrostatique la charge pour qu’elle se dépose sur la jante reliée à la terre.
La cabine délimite la zone de pulvérisation et filtre les particules en suspension. Son espace de travail doit permettre d’accéder à la face de la jante, aux branches et au voile intérieur sans obliger l’opérateur à pulvériser hors de la zone prévue.
Le four chauffe la jante revêtue selon le cycle indiqué par le fabricant de la poudre. Le volume de la chambre, la disposition des supports et le mode de chargement déterminent si un lot peut être placé avec un espacement suffisant. Une capacité de pulvérisation plus élevée n’augmente pas à elle seule la production si le four ne peut pas traiter le volume correspondant.
Machine électrostatique de thermolaquage YH-606
La YH-606 est une unité manuelle de pulvérisation électrostatique fournie avec un contrôleur, un pistolet, un chariot, une trémie en acier inoxydable et des accessoires. Le catalogue mentionne également plusieurs buses, qui permettent d’adapter le jet aux différentes surfaces de la jante.
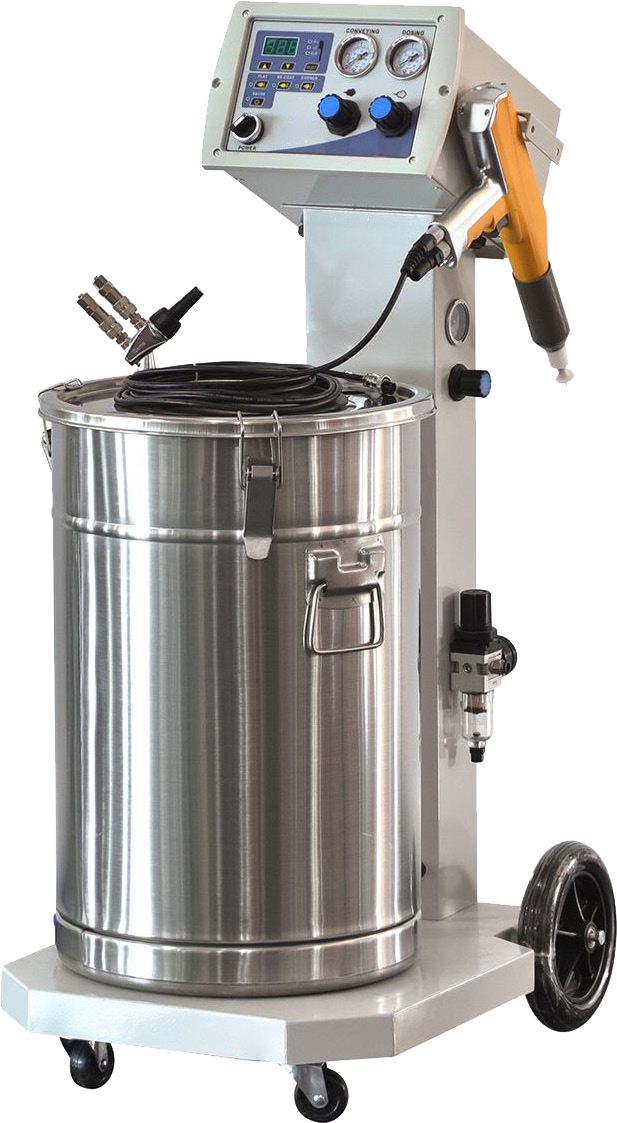
| Caractéristique | Valeur du catalogue |
|---|---|
| Tension de sortie électrostatique | Réglable, 0–100 kV |
| Débit maximal d’injection de poudre | 600 g/min |
| Puissance du contrôleur | ≤50 W |
| Fréquence d’alimentation | 50/60 Hz |
| Tension d’entrée | 100–240 V ; configuration à confirmer lors de la commande |
Ces valeurs décrivent les capacités de l’équipement ; elles ne garantissent ni une cadence de revêtement ni un nombre de jantes finies. La valeur de 600 g/min correspond au débit maximal d’alimentation en poudre, et non à la quantité déposée sur une jante. Les réglages réels dépendent de la poudre, de la géométrie de la jante, de la technique d’application et de l’épaisseur de film souhaitée.
Pour une jante dont les branches sont rapprochées, vérifiez le dépôt dans les zones en retrait ainsi que sur la face visible. Augmenter la tension ou le débit de poudre ne remplace pas l’inspection du revêtement fini.
Cabine de thermolaquage YH-121319P pour jantes
La cabine YH-121319P présente une zone de travail de L1100 × P800 × H1700 mm et des dimensions hors tout de L1200 × P1300 × H1900 mm selon le catalogue. La puissance électrique indiquée est de 1,5 kW.
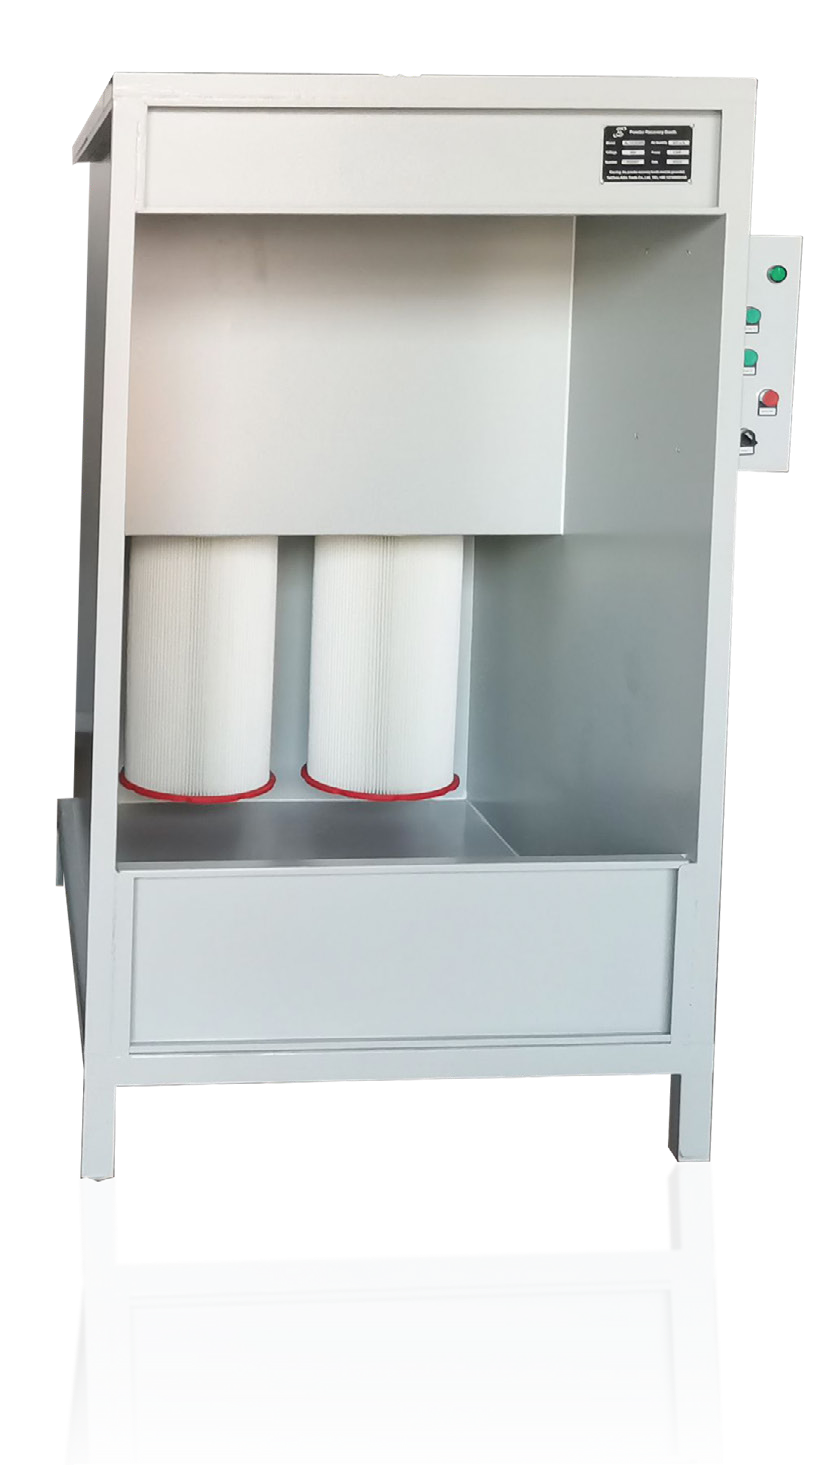
La cabine utilise deux filtres en polyester avec nettoyage pneumatique et supports facilitant leur remplacement. Elle délimite une zone de récupération des projections et permet la récupération de poudre. La réutilisation de la poudre récupérée dépend de sa propreté, de la séparation des couleurs et des consignes du fournisseur ; le fait de la collecter ne signifie pas qu’elle peut toujours être réutilisée.
Vérifiez l’encombrement de la jante, de son support et de l’espace nécessaire à l’opérateur par rapport aux dimensions utiles, et pas seulement à l’emprise extérieure. Le catalogue propose d’autres tailles de cabine pour les applications nécessitant plus d’espace. Précisez les dimensions et l’alimentation électrique requises avant de choisir une configuration.
Choisir le four de cuisson en fonction de la jante et du lot
La gamme de fours de thermolaquage pour jantes d’Inovatec comprend des modèles KX compacts et des modèles KL plus grands. Commencez par la plus grande jante à traiter, puis vérifiez le mode de chargement et le nombre de jantes par lot.
| Modèle de four | Puissance indiquée | Informations du catalogue sur la chambre ou la capacité |
|---|---|---|
| Four compact pour jantes KX-102 | 4 kW | Dimensions intérieures : 660 × 650 × 800 mm ; capacité indiquée : deux jantes |
| Four de cuisson pour jantes KX-202 | 12 kW | Dimensions intérieures : 1000 × 1000 × 1680 mm ; quatre niveaux et capacité indiquée de quatre jantes |
| Four de thermolaquage pour jantes KL-1688 | 6 kW | Chambre utile : L1000 × H1600 × P845 mm ; ventilateur de circulation et rails de suspension |
| Four par lots pour jantes KL-1864 | 18 kW | Chambre utile : L1600 × H1800 × P1400 mm ; commandes PLC, ventilateur de circulation et chargement par chariot |
Les dimensions de la chambre KX sont présentées dans l’ordre indiqué par le catalogue ; confirmez leur orientation sur le plan définitif. Les capacités annoncées de deux ou quatre jantes doivent également être vérifiées selon le diamètre et la largeur des roues, la taille des supports et l’espacement requis.
La KX-102 est une solution compacte pour les petits lots. La KX-202 augmente la capacité annoncée par lot. La KL-1688 permet une suspension dans une chambre plus haute, tandis que la KL-1864 offre une chambre plus grande et un chargement par chariot adapté à d’autres besoins de manutention.
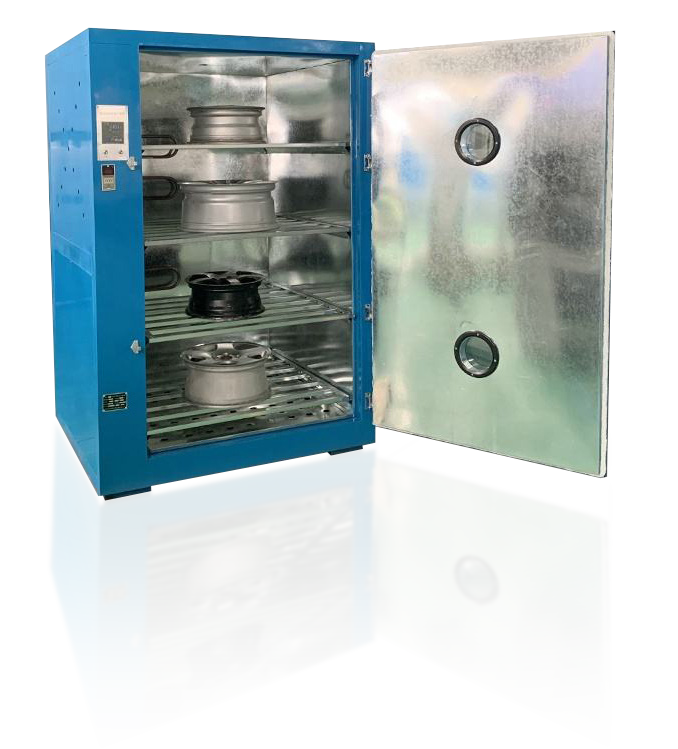
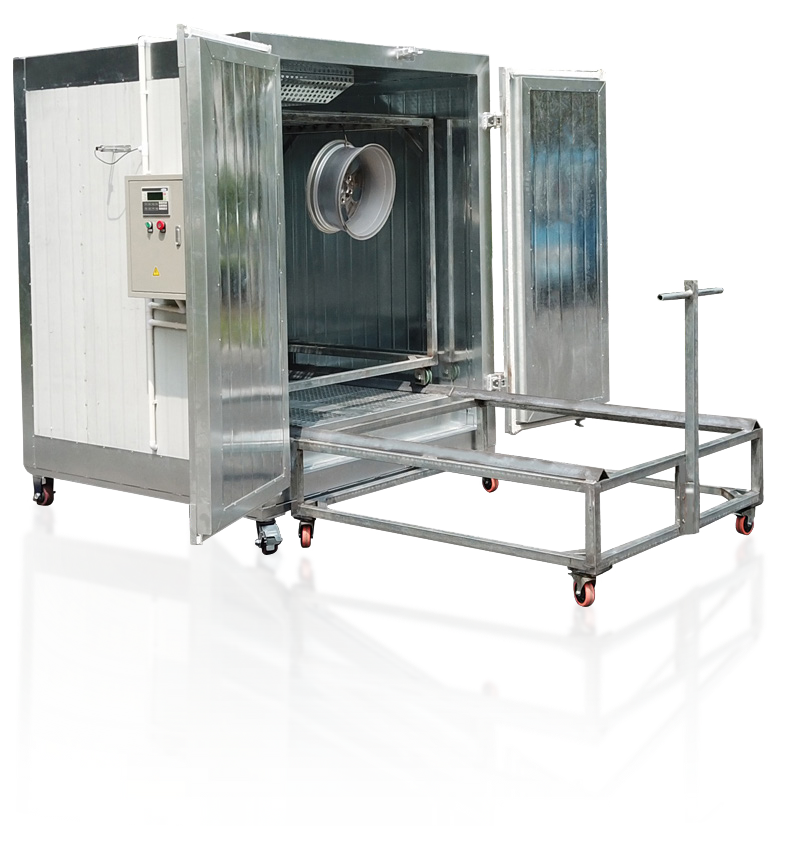
Le catalogue indique une régulation jusqu’à 300 °C pour les fours KX et une température maximale de 250 °C pour les fours KL. Il s’agit des limites de l’équipement, et non de températures de cuisson recommandées pour les jantes. La température de procédé doit être choisie d’après la fiche technique de la poudre et après vérification de la compatibilité de la jante avec le cycle thermique prévu.
De la préparation de la jante au revêtement fini
Inspecter et préparer la jante
Inspectez la jante avant le revêtement. Une rénovation ne rend pas utilisable une jante dont la structure est inadaptée, et le thermolaquage ne doit pas masquer un dommage nécessitant une évaluation technique distincte.
La préparation dépend du revêtement existant et de l’état de la jante. Elle peut comprendre le décapage, le nettoyage, la préparation de surface et le séchage. Lorsque le sablage est adapté, une cabine de sablage pour jantes en alliage constitue une étape distincte. Choisissez l’abrasif et le procédé en fonction du substrat en aluminium et des exigences du fournisseur du revêtement.
Avant la pulvérisation, éliminez les résidus de préparation et l’humidité, puis masquez les zones qui doivent rester sans revêtement selon les spécifications de la jante. L’unité de pulvérisation ne peut pas compenser une contamination résiduelle de la surface.
Appliquer la poudre dans la cabine
Positionnez la jante préparée de manière à ce que l’opérateur puisse atteindre les surfaces voulues. Assurez la mise à la terre par la jante et son support, et utilisez l’équipement de pulvérisation avec le système d’extraction de la cabine en fonctionnement. Respectez les instructions de mise en place, de ventilation, de protection individuelle et de sécurité.
Adaptez le jet et le débit de poudre à la jante. Vérifiez les branches, les creux, les arêtes et le voile plutôt que de juger la couverture uniquement sur la face avant. Séparez les poudres de couleurs différentes pendant la récupération et les changements de teinte.
Cuire, refroidir et contrôler
Transférez la jante revêtue dans le four sans perturber la poudre non cuite. Suivez la fiche technique de la poudre utilisée. Si le cycle prescrit une température de pièce, le temps de cuisson s’applique à la température du métal de la jante, et non au seul moment où l’air du four atteint la consigne.
Le temps de montée en température annoncé dans un catalogue ne correspond donc pas à la durée complète d’un cycle de lot. Le chargement, la montée en température de la jante, la durée de cuisson prescrite, le déchargement et le refroidissement influent tous sur la production de l’atelier. Après refroidissement, contrôlez l’aspect et la couverture, puis vérifiez l’épaisseur du film et les autres critères d’acceptation définis pour le travail.
Points à confirmer avant la commande
Indiquez le diamètre et la largeur maximaux des jantes, en tenant compte de l’espace nécessaire aux supports. Précisez si l’atelier doit traiter les jantes une par une ou par lots, et estimez la demande quotidienne au lieu d’assimiler la capacité annoncée du four à une production horaire.
L’alimentation électrique est également un critère de choix. Le catalogue prévoit différentes configurations, notamment des options 220 V monophasé et 380 V triphasé pour la KX-102, ainsi que 380 V triphasé pour la KX-202. Confirmez la tension, le nombre de phases, la fréquence et les raccordements exacts de chaque machine commandée.
Prévoyez la poudre fournie par le client, l’air comprimé, les supports adaptés et les utilités du site. Réservez de l’espace pour la préparation, la pulvérisation, l’accès au four, le refroidissement et l’entretien des filtres. Intégrez ces besoins à la spécification afin que l’unité de pulvérisation, la cabine, le four et les équipements de l’atelier constituent un procédé cohérent.
Nettoyage courant et changements de couleur
La poudre restant dans la trémie, le circuit d’alimentation, les buses ou la zone de récupération peut altérer la couleur suivante. Suivez la procédure de nettoyage du fabricant avant de changer de produit et contrôlez les filtres ainsi que les contacts de mise à la terre dans le cadre de l’entretien courant.
Le nettoyage pneumatique des filtres de la cabine ne dispense pas de leur inspection ni de leur remplacement. Pour comparer les systèmes, prenez en compte l’accès pour la maintenance et la disponibilité des consommables, en plus du volume de la chambre et de la puissance électrique.
Questions fréquentes
La YH-606 comprend-elle un four de cuisson ?
Le catalogue décrit la YH-606 comme une unité de pulvérisation avec contrôleur, pistolet manuel, chariot, trémie et accessoires. Les cabines et les fours sont des produits distincts. Vérifiez la liste complète des fournitures dans le devis.
Un même four peut-il traiter toutes les tailles de jantes en alliage ?
Non. Le diamètre, la largeur, la disposition des supports et le dégagement nécessaire au chargement doivent être compatibles avec la chambre. Le nombre de jantes indiqué ne garantit pas la compatibilité avec toutes les dimensions.
Existe-t-il une température de cuisson unique pour toutes les poudres pour jantes ?
Non. Consultez la fiche technique de la poudre choisie et vérifiez sa compatibilité avec la jante et les autres couches éventuelles. La température maximale du four n’est pas une consigne de cuisson universelle.
Définir votre système de thermolaquage de jantes
Pour étudier une combinaison adaptée, contactez Inovatec Machinery en indiquant les dimensions de votre plus grande jante, la taille du lot, le volume quotidien prévu, les couleurs de poudre, l’alimentation électrique disponible et l’agencement de l’atelier. Ces éléments permettront d’examiner l’unité de pulvérisation, les dimensions de la cabine, la capacité du four et le périmètre de fourniture avant la commande.