
 English
 Español
 Français
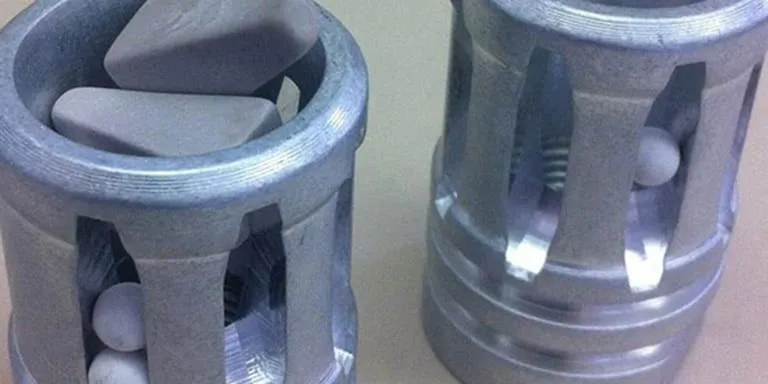
Éviter les problèmes de coincement des médias de tribofinition : causes, prévention et solutions
| Objectif | Règle (formule rapide) | Signification | Exemple (trou Ø = 6 mm) |
|---|---|---|---|
| Laisser les médias traverser un trou (nettoyage à l’intérieur des trous) | Dimension maximale des médias ≤ Ø du trou × 1/3 | Les médias sont suffisamment petits pour s’écouler sans former fréquemment de voûtes | Taille maximale des médias ≤ 2 mm |
| Traverser plus facilement (écoulement intentionnel) | Dimension maximale des médias ≤ Ø du trou × 1/2 | Plus gros mais susceptible de passer malgré tout ; circulation plus rapide, risque d’arc-boutement légèrement plus élevé | Taille maximale des médias ≤ 3 mm |
| Prévenir le coincement / le blocage (anti-blocage) | Dimension maximale des médias ≥ Ø du trou × 1,5 | Les médias sont trop gros pour pénétrer dans le trou et s’y coincer | Taille minimale des médias ≥ 9 mm |
| Approche la plus sûre pour éviter tout coincement | Dimension maximale des médias ≥ Ø du trou × 2 | Marge de sécurité maximale contre le coincement dans les trous et les lumières | Taille minimale des médias ≥ 12 mm |
Remarque : par « dimension maximale des médias », on entend la plus grande dimension extérieure de la forme du média (par exemple, diamètre de base d’un cône, longueur d’arête d’un triangle, diamètre d’un cylindre).
Le coincement des médias de tribofinition (des médias qui restent bloqués dans les trous, lumières, filetages, poches ou cavités) est l’un des problèmes cachés les plus fréquents en tribofinition. Il ralentit la production, génère des reprises, risque d’endommager les pièces et peut compromettre un procédé de finition par ailleurs stable.
Bonne nouvelle : le coincement est hautement prévisible. Une fois que vous comprenez où il se produit et pourquoi il se produit, vous pouvez éliminer la plupart des problèmes de coincement grâce à une forme et une taille de média adaptées, aux bons réglages machine et à des contrôles de procédé simples.
Dans ce guide, vous découvrirez les causes réelles du coincement des médias, les méthodes de prévention les plus rapides et des étapes de dépannage pratiques que vous pouvez appliquer immédiatement en ébavurage vibratoire, en finition par disque centrifuge et en finition au tonneau.
Qu’est-ce que le coincement des médias de tribofinition ?
Le coincement des médias désigne le fait que les médias de finition restent piégés dans certaines particularités des pièces, telles que :
- Trous traversants et trous borgnes
- Lumières, rainures de clavette et poches profondes
- Trous taraudés et filetages intérieurs
- Trous percés transversalement
- Cavités à paroi mince et contre-dépouilles
Lorsqu’un média coincé n’est pas détecté rapidement, il peut entraîner :
- Main-d’œuvre supplémentaire (extraction manuelle, sondage, secouage)
- Défauts de qualité (arêtes non finies ou surfaces tachées)
- Endommagement des pièces (bosses, marques de martelage, déformation des filets)
- Problèmes en aval (contamination avant placage/peinture, défaut d’assemblage)
 Médias abrasifs adaptés à la taille
Pourquoi les médias de tribofinition se coincent : les véritables causes
1) Taille de média inadaptée à la cavité
Le scénario de coincement le plus courant relève d’une simple question de géométrie :
- Si le média est légèrement plus petit qu’un trou, il peut y pénétrer et s’y coincer.
- Si le média est proche de la largeur de la fente, il peut se mettre en travers et se bloquer.
- Si le média est assez petit pour entrer mais trop gros pour ressortir d’une cavité borgne, le coincement est garanti.
2) La forme « se bloque » dans les trous ou les filets
Les formes anguleuses (triangles, pyramides, coins agressifs) sont excellentes pour la coupe, mais ce sont aussi celles qui se coincent le plus facilement dans les géométries complexes, en particulier les trous taraudés ou les trous croisés.
3) La conception de la pièce crée un « piège »
Les contre-dépouilles, les alésages étagés, les trous sécants ou les canaux minces créent des pièges mécaniques dans lesquels les médias ne peuvent pas s’écouler naturellement.
4) Une énergie excessive force les médias dans les cavités
Une amplitude de vibration élevée, une vitesse de disque élevée ou des composés trop agressifs peuvent pousser les médias dans les trous avec plus de violence, surtout lorsque la charge est lourde ou que le lot est surchargé.
5) Ratio pièces/médias incorrect
S’il n’y a pas assez de médias, les pièces se heurtent davantage et « pressent » les médias dans les ouvertures. S’il y a trop de médias, ils peuvent s’accumuler dans les cavités et se compacter sous la pression.
6) Maîtrise insuffisante de la séparation et du rinçage
Le coincement se produit parfois plus tôt, mais n’est découvert qu’au moment de la séparation ou du rinçage. Un débit de rinçage faible, un criblage inefficace ou une agitation insuffisante peuvent laisser des médias coincés dissimulés jusqu’à l’inspection finale.
Comment éviter le coincement des médias (méthodes les plus efficaces)
Étape 1 : choisir une taille de média qui ne peut pas pénétrer dans la cavité
C’est la règle de prévention n° 1 :
- Choisissez des médias nettement plus gros que la plus petite ouverture de trou ou de fente qui doit rester exempte de médias.
- Pour les pièces à géométrie mixte, prenez la plus petite ouverture critique comme référence de dimensionnement.
Règle pratique : si une cavité mesure 6 mm de large, ne choisissez pas des médias de 5 à 6 mm. Optez pour une taille nettement supérieure (ou revoyez le procédé pour utiliser des médias plus petits qui traversent entièrement la cavité sans se coincer).
Étape 2 : privilégier les formes arrondies lorsque les pièces comportent des trous et des filetages
Les formes arrondies et peu anguleuses se coincent généralement moins :
- Médias sphériques (brunissage / polissage)
- Cylindres (écoulement plus stable que les triangles)
- Cônes (souvent plus sûrs que les triangles à arêtes vives pour les trous)
Si vous devez utiliser des médias abrasifs à fort pouvoir de coupe, testez d’abord une géométrie qui favorise moins le coincement (par exemple : passer de triangles à arêtes vives à un cylindre ou à un triangle plus arrondi).
Étape 3 : opter pour une finition en deux étapes plutôt qu’un cycle unique « tout-en-un »
Une erreur fréquente consiste à vouloir ébavurer et polir en un seul cycle intensif. Cela exige souvent des médias agressifs qui ont tendance à se coincer.
À la place :
- Étape 1 : ébavurage contrôlé (médias choisis pour la coupe mais sans risque de coincement)
- Étape 2 : lissage / brunissage (médias arrondis, sans coincement)
Cette approche réduit les risques et améliore la régularité de la finition.
Étape 4 : réduire l’énergie du procédé dès l’apparition du coincement
Si vous constatez un coincement, réduisez la force qui pousse les médias dans les cavités :
- Réduire l’amplitude de vibration (ou ajuster les masses)
- Réduire la vitesse (disque centrifuge / tonneau)
- Réduire le temps de cycle (et enchaîner plusieurs cycles plus courts si nécessaire)
- Ajuster le débit d’eau et de composé pour un mouvement plus fluide
Étape 5 : améliorer la stabilité et l’orientation du chargement
Les pièces dont les trous sont orientés vers le haut ou qui s’empilent étroitement peuvent « piéger » les médias. Voici les améliorations qui aident :
- Augmenter le ratio médias/pièces pour que les pièces flottent et se séparent mieux
- Utiliser des montages ou des séparateurs lorsque les pièces ont tendance à s’imbriquer
- Éviter de surcharger la cuve ou le disque
Meilleures options de médias pour réduire le coincement (selon l’objectif de finition)
Pour l’ébavurage (pièces sensibles au coincement)
- Formes céramiques moins anguleuses (triangles arrondis, cylindres)
- Granulométrie plus fine et homogène (éviter les mélanges de tailles)
- Envisager des médias plastiques si la céramique est trop agressive pour la géométrie
Pour le lissage et le polissage
- Médias en porcelaine (adaptés au polissage général)
- Billies en zircone (excellentes pour le brunissage brillant, très durables)
- Médias en acier inoxydable (brunissage ; prévoir des pratiques de séparation et de lutte contre la rouille)
Remarque : Pour les trous et filetages délicats, les médias de brunissage réduisent souvent le risque de coincement car ils sont généralement arrondis et s’écoulent de manière plus prévisible.
 Forme des médias de tribofinition
Dépannage : que faire si des médias sont déjà coincés
1) Confirmer l’endroit où les médias se coincent (et mesurer la cavité)
Identifiez la plus petite ouverture sujette au coincement et mesurez-la précisément. Dans de nombreux cas, modifier la taille des médias, ne serait-ce que de 1 à 2 mm, résout complètement le problème.
2) Vérifier l’usure des médias
La taille des médias évolue avec le temps. Des médias usés peuvent devenir suffisamment petits pour pénétrer dans des trous jusque-là sans risque. Si les coincements « apparaissent soudainement », vérifiez l’usure des médias et remplacez-les ou reclassez leur taille.
3) Réduire l’énergie et raccourcir le cycle
Si le coincement est dû à une force excessive, réduisez l’énergie et lancez un cycle plus court, puis contrôlez le résultat. Souvent, deux cycles courts sont plus sûrs qu’un seul cycle long et agressif.
4) Ajouter une étape de rinçage de décoincement en post-traitement
Pour les pièces difficiles, mettez en place une routine de décoincement régulière :
- Rinçage à fort débit + agitation
- Soufflage d’air + table vibrante/secouante
- Rinçage par ultrasons pour les cavités complexes (lorsque c’est compatible)
5) Envisager une refonte du procédé si la géométrie piège les médias de façon permanente
Si une pièce présente des caractéristiques qui piègent mécaniquement les médias (comme des contre-dépouilles ou des alésages borgnes étagés), la prévention peut nécessiter :
- Le passage à des médias plus petits qui peuvent traverser librement
- Le passage à une autre méthode de finition (ébavurage à la brosse, usinage par flux abrasif, etc.)
- La modification de la conception de la pièce (à privilégier si possible)
 La séparation des pièces et des médias
Liste de contrôle rapide : prévenir le coincement avant de lancer la production
- Mesurer la plus petite ouverture de trou/rainure et choisir les médias en conséquence
- Privilégier les formes arrondies pour les pièces filetées ou percées transversalement
- Évitez les tailles de médias « limites », proches de la dimension de l’ouverture
- Effectuez un essai de courte durée et inspectez tôt (5 à 10 premières minutes)
- Surveillez l’usure des médias et la dérive de leur taille dans le temps
- Améliorez le rinçage et la séparation pour détecter immédiatement tout média coincé
FAQ : coincement des médias de tribofinition
Comment choisir la bonne taille de média pour éviter le coincement ?
Partez de la plus petite ouverture de la pièce. Choisissez des médias manifestement trop gros pour y pénétrer, ou au contraire suffisamment petits pour la traverser complètement sans se coincer (jamais « presque la même taille »).
Quelles formes de médias se coincent le plus ?
Les formes très anguleuses (triangles aigus, coins, pyramides) se coincent plus souvent, en particulier dans les filetages et les trous croisés. Les formes arrondies et les médias sphériques se coincent moins dans la plupart des cas réels.
Pourquoi le coincement est-il apparu soudainement alors que le procédé n’a pas changé ?
Le plus souvent : les médias se sont usés et sont devenus assez petits pour pénétrer dans les trous ; ou un nouveau lot de pièces présente des diamètres de trous légèrement différents ; ou l’énergie de la machine a augmenté suite à une maintenance ou à une modification de charge.
Puis-je régler le problème de coincement simplement en changeant de composé ?
Un changement de composé peut parfois améliorer l’écoulement, mais le coincement dépend avant tout de la géométrie et du choix de la taille et de la forme des médias. Le composé est un levier secondaire : utilisez-le après avoir corrigé le choix des médias.
Besoin d’aide pour choisir des médias sans coincement ?
Si vous nous indiquez le matériau de votre pièce, la dimension du plus petit trou ou de la plus petite fente, votre objectif de finition (ébavurage / lissage / polissage) et le type de machine, nous pouvons vous recommander une forme et une taille de média éprouvées, avec des paramètres de départ (ratio médias/pièces, dosage eau/composé et temps de cycle) pour un procédé stable et sans coincement.
