
 English
 Español
 Français

El acabado por vibración es actualmente el tipo de proceso de acabado masivo más popular.
En algunos casos, las personas llegan a pensar que el acabado por vibración equivale al acabado masivo.
Otro proceso utiliza Máquinas de barril centrífugo, máquinas de acabado por disco centrífugo y máquinas de tambor rotativo. Algunos procedimientos específicos se realizan en máquinas especiales de acabado superficial.
El proceso de acabado por vibración se lleva a cabo en una cuba vibratoria o en un canal vibratorio para el desbarbado, pulido, alisado, limpieza, decapado, eliminación de óxido, redondeo de bordes, etc. de las superficies de las piezas.
La primera máquina de acabado por vibración de tipo canal se introdujo en 1957.
Cinco años después, en 1962, se inventó y comercializó la Máquinas de acabado vibratorio.
1. Procesos principales en el acabado por vibración:
1.1 Desbarbado
El desbarbado es la aplicación más extendida dentro del proceso de acabado por vibración.
Normalmente, se utiliza un compuesto suave con un pH en torno a 7,0 y medios cerámicos de rendimiento general para desbarbar.
Las piezas estampadas de acero dulce se desbarran con medios cerámicos en 30-60 minutos.
Las piezas de fundición a presión de aluminio se desbarran con medios plásticos en 1-2 horas.

Desbarbado
En el proceso de desbarbado, el compuesto elimina el aceite de mecanizado o el lubricante en el mismo ciclo de tiempo.
Esto deja una superficie limpia para el ensamblaje y la manipulación.
1.2 Bruñido
El proceso de bruñido se realiza normalmente con bolas de acero y puede llevarse a cabo con bolas de óxido de circonio.
Los medios de acero, incluidas las formas de bola y de cono de bola, son los más populares.
Mientras que los medios de acero en forma de bola pueden ofrecer un mejor rendimiento de pulido, los medios en forma de cono de bola no eliminan las rebabas, sino que las aplastan y dejan un borde mate.

Bruñido
La limpieza de los medios antes del proceso es fundamental para el rendimiento.
Los medios desgastados siempre dan como resultado un acabado metálico apagado.
Por lo tanto, es esencial mantener los medios de tambor brillantes y lustrosos.
La selección del compuesto es otro factor esencial para determinar la calidad del bruñido con bolas.
Se formulan varios compuestos de bruñido diferentes según los materiales: acero inoxidable, aluminio, zinc y cobre.
El proceso de bruñido con bolas se lleva a cabo generalmente en una máquina de acabado por vibración de paredes curvas o en una máquina vibratoria de tambor.
En un diseño de máquina de paredes curvas, los medios de tambor giran en un área de sección transversal.
Esto logra el máximo contacto superficial entre las piezas y los medios, y obtiene un rendimiento óptimo de tambor.
El tiempo del proceso de bruñido con bolas suele ser de 20 a 30 minutos para obtener una superficie brillante.
1.3 Alisado
Las propiedades de la superficie de las piezas cambian con el procesamiento de diferentes medios.
Las marcas de corte del mecanizado y del proceso de rectificado con muela están presentes en casi todos los componentes que fabrican los fabricantes.
Los medios cerámicos ofrecen una forma económica de dar a la superficie metálica un acabado previo a la pintura.
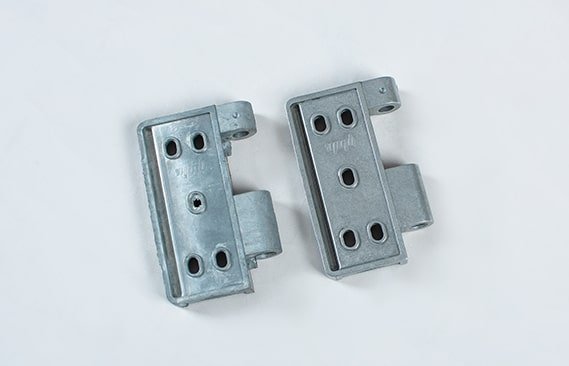
Alisado
Seleccione medios plásticos para materiales metálicos blandos como aluminio, cobre y zamak 3 para obtener un acabado superior previo al recubrimiento.
En algunas aplicaciones, puede obtener un acabado mate en la superficie con medios cerámicos con mayor rugosidad superficial.
Esta propiedad es necesaria en las pastillas de fricción de la industria automotriz.
1.4 Limpieza y desengrasado
Cuando se limpian piezas aceitosas y grasientas, una Máquinas de acabado vibratorio.
En el proceso de limpieza, queremos ejecutarlo en modo de paso continuo. Así ahorramos tiempo y obtenemos más producción.
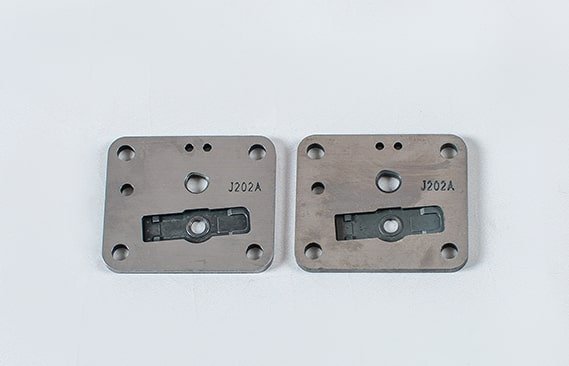
Limpieza y desengrasado
Cuanto mayor sea el diámetro de la máquina, más tiempo permanecerán las piezas en ella y mejor será la limpieza de las mismas.
Los mejores medios para la limpieza son los medios de porcelana y los medios de tambor de acero, ya que casi no desprenden partículas.
Los medios no dejan residuos de desgaste que contaminen y se depositen en la superficie de las piezas.
Además, los medios no se reducen de tamaño (lo que le supondría un coste) ni corren el riesgo de quedar alojados en las piezas.
Sin embargo, el compuesto de limpieza es el factor principal.
La selección del tipo de compuesto, la dosificación y la concentración son los factores clave relacionados con el rendimiento.
Este proceso requiere un compuesto ácido fuerte para eliminar las sustancias grasas y oleosas de la superficie metálica.
Aunque la solución caliente puede reducir el tiempo de desengrasado y limpieza, utilizaremos agua fría.
Una solución caliente ablandaría el revestimiento de PU y provocaría un desgaste prematuro.
1.5 Eliminación de óxido
Las piezas procesadas a alta temperatura (corte por láser, corte por plasma o soldadura) dejan una capa de oxidación en la superficie.
Sin embargo, los óxidos y la corrosión que se adhieren a la superficie metálica siempre provocan desconchados de pintura y una baja calidad del recubrimiento.
Como resultado, el proceso de acabado por vibración debe eliminar la capa de óxido y dejar la superficie metálica lisa antes del siguiente paso.

Eliminación de óxido
La capa de óxido suele ser gruesa.
Además, la superficie corroída se adhiere firmemente al material base metálico.
Utilice medios cerámicos con una fuerte capacidad de corte para eliminar estos materiales.
En algunos casos, se emplea un compuesto de corte fuerte para reducir el tiempo de procesamiento.
En algunas aplicaciones especiales se utilizan ácido clorhídrico y ácido sulfúrico, o sus mezclas, para la eliminación de óxidos.
1.6 Redondeo de bordes
El redondeo de bordes también se denomina biselado o eliminación de rebabas.
Es el proceso de hacer que los bordes de las piezas queden redondeados y lisos.
Esta propiedad es necesaria en la mayoría de los componentes metálicos que tienen contacto directo con los usuarios.
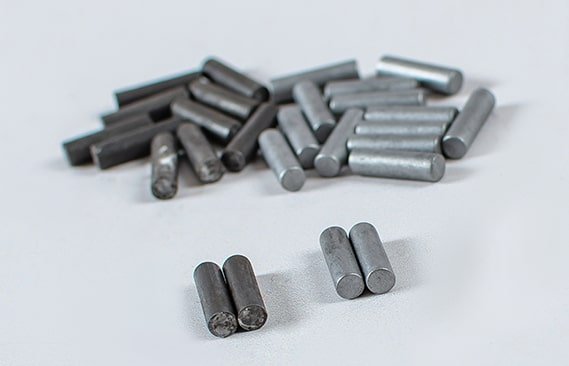
Redondeo de bordes
El borde redondeado puede proteger al usuario y al operario de posibles lesiones.
Además, facilita la manipulación a los trabajadores y hace que las piezas se deslicen mejor en el flujo de trabajo.
En el proceso de acabado por vibración, el redondeo de bordes suele realizarse junto con el desbarbado y la eliminación de material de la superficie.
2. Elementos clave en el acabado por vibración
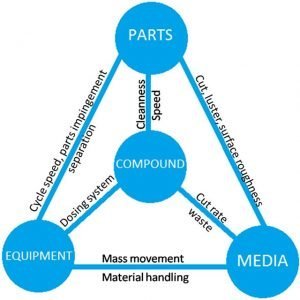
Interacción entre piezas, medios, compuesto y equipo
2.1 Piezas
El tamaño de las piezas determina el tipo de máquina de acabado por vibración que se puede utilizar.
Las piezas pequeñas, como pasadores y lengüetas, suelen fabricarse en grandes volúmenes de producción diaria.
No querrá tener que recoger 10 000 piezas una a una de la máquina cuando estén listas.
Por ello, en esta situación se prefiere la vibradora de tina.

Diversas piezas de diferentes industrias para acabar
Las piezas más grandes, como los engranajes de transmisión, serían más rápidas de retirar manualmente.
Si el tamaño de las piezas es mayor, como en el caso del tubo de escape recubierto de cerámica, la mayoría de los canales de las cubas vibratorias no pueden albergarlas.
En ese caso, debe considerar una cuba vibratoria.
2.2 Equipamiento
2.2.1 Máquina de acabado por vibración VB(A):
La máquina de acabado por vibración con diseño de pared curva es popular por su excelente cascada de medios y flujo de piezas.
Esto reduce el tiempo de ciclo del proceso y ahorra costes en operaciones de pulido de alta exigencia.
Una de las aplicaciones principales de la máquina vibratoria de pared curva es el proceso de pulido con bolas.
Al realizar el pulido con medios de tamboreo de acero inoxidable, la potencia del motor vibratorio se actualiza para soportar un mayor peso de carga.
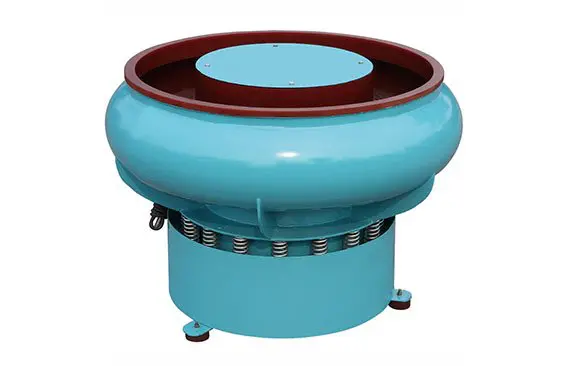
Máquina de acabado por vibración VB(A)
Algunas piezas pequeñas o ligeras (por ejemplo, piezas de fundición a presión de aluminio) tienden a flotar en la superficie exterior con las máquinas vibratorias estándar.
Con el mayor rendimiento de tamboreo, estas piezas presentan un movimiento excelente dentro de la masa de medios.
2.2.2 Máquina de acabado por vibración VB(B):
La máquina de acabado por vibración estándar sin plataforma de separación interna es el tipo de máquina más sencillo.
Si no tiene requisitos especiales para las piezas, puede utilizar este modelo económico para comenzar.
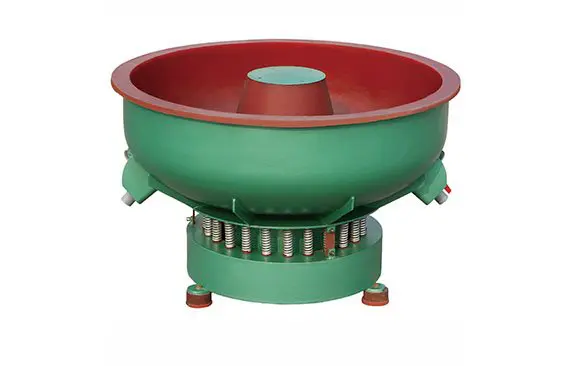
Máquina de acabado por vibración VB(B)
Las máquinas de acabado por vibración de paredes rectas son adecuadas para el desbarbado y la limpieza de la mayoría de piezas de tamaño mediano.
2.2.3 Máquina de acabado por vibración VBS(B):
Cuando procesa cientos o incluso miles de piezas por carga, retirar las piezas una a una manualmente requiere mucho tiempo.
En ese caso, necesita una máquina vibratoria con una plataforma de separación integrada en la máquina.
Cuando las piezas están listas, se tira de la palanca situada en el lado derecho de la máquina y la masa se desplaza hacia la criba de separación.

Máquina de acabado por vibración VBS(B)
Los medios de menor tamaño atraviesan la criba, mientras que las piezas de mayor tamaño permanecen sobre ella.
Una vez que salen las últimas piezas, puede cerrar la compuerta de nivel y continuar con el procesamiento del siguiente lote.
2.2.4 Máquinas de acabado por vibración VBS(A):
Las máquinas de acabado por vibración con diseño de pared curva son una excelente mejora respecto al diseño de paredes rectas.
Ofrecen un mejor rendimiento de tamboreo con un tiempo de procesamiento más corto.

Máquina de acabado por vibración VBS(A)
Sin embargo, el ancho de la cámara de la máquina es más reducido que en el diseño de paredes rectas.
Los componentes de mayor tamaño no pueden girar completamente con facilidad.
Además, se puede introducir menos cantidad de medios y piezas en la máquina.
2.2.5 Secadora vibratoria:
Las secadoras vibratorias tienen, en su mayoría, el mismo diseño que las máquinas de acabado por vibración.
Prácticamente existen dos tipos de secadoras vibratorias: una con revestimiento de PU y otra sin él.
La que no tiene revestimiento de PU es la más popular entre los talleres por su diseño sencillo y su mantenimiento nulo.
Hay 6 juegos de elementos calefactores instalados debajo de la cubeta vibratoria.
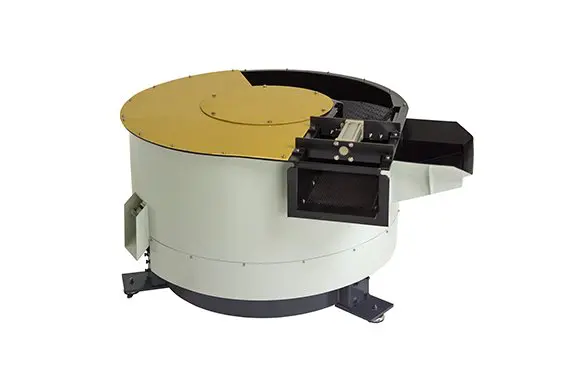
Secadora vibratoria VD
Normalmente, las piezas que salen de la máquina de acabado por vibración caen directamente a la secadora vibratoria.
Luego, las piezas recorren un círculo en el túnel de la secadora vibratoria y salen.
Debido a que el carozo de maíz es un material ligero, especialmente en su versión pequeña y molida,
una cubierta de PVC es necesaria para evitar que el polvo de carozo de maíz se disperse.
Sin embargo, si las piezas tienen agujeros ciegos, no se recomiendan las secadoras vibratorias,
ya que el carozo de maíz que se introduce en las ranuras o agujeros de las piezas es difícil de extraer.
2.3 Medios de acabado
2.3.1 Tipo de medio
Para el desbarbado general de materiales metálicos duros, se utiliza con frecuencia medio cerámico con abrasivo de óxido de aluminio marrón (corindón).
Un ingeniero experimentado selecciona medio de acero inoxidable endurecido para el proceso de pulido por bolas.
El medio plástico se suele elegir para el alisado y desbarbado de piezas de fundición a presión de aluminio y zinc.
2.3.2 Forma y tamaño del medio
Después de seleccionar el tipo de medio adecuado, el siguiente paso es elegir el tamaño y la forma correctos del medio.
El tamaño y la forma correctos del medio son esenciales para evitar que las piezas se atasquen y facilitar su separación.
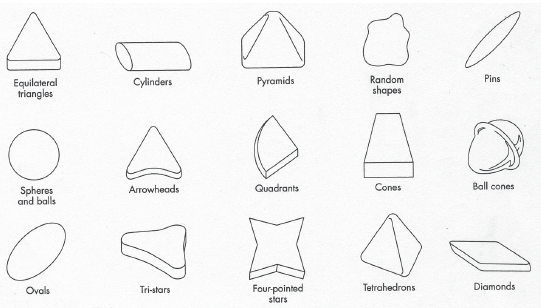
Diferentes formas de medio para acabado masivo
Primero, elegimos la forma del medio, que no debe atascarse fácilmente en las piezas incluso después de un largo tiempo de funcionamiento. En segundo lugar, seleccionamos el tamaño del medio.
El tamaño del medio debe ser significativamente menor que el de las piezas.
Como resultado, las máquinas de acabado por vibración pueden realizar fácilmente la separación en la criba.
Si las piezas son mucho más pequeñas que el medio, entonces se puede hacer la separación inversa.
En comparación con el medio de tamaño pequeño, el de tamaño grande es más económico, tiene una vida útil más larga y corta más rápido.
Sin embargo, el medio de gran tamaño deja una superficie más rugosa en comparación con el medio pequeño.
Por lo tanto, puede elegir el medio más prominente que no afecte la calidad de su superficie.
2.3.3 Proporción de medio a piezas
El último paso es decidir la proporción de mezcla entre medios y piezas.
Para maximizar su producción, siempre querrá añadir piezas adicionales a su cuba vibratoria.
Sin embargo, demasiadas piezas en una cuba vibratoria provocan el contacto entre piezas. Por ello, aquí ofrecemos algunas indicaciones sobre la proporción de medios y piezas:
1:1 Los medios y las piezas se mezclan en capacidad igual.
La pequeña cantidad de medios provocará muchos golpes y rayaduras entre piezas.
Esto puede funcionar cuando las marcas en la superficie no sean un problema.
3:1 Es la proporción media utilizada en el proceso de acabado por vibración.
Sin embargo, con una máquina de acabado por vibración con separación interna, necesitará una proporción mayor de 4:1.
8:1 Se recomienda una proporción de medios a piezas de 8 veces o superior para piezas delicadas.
Esta proporción de mezcla también se utiliza en los procesos de pulido y abrillantado por vibración.

Proporción volumétrica de piezas a medios
2.4 Compuesto y agua
La elección correcta del compuesto es fundamental para obtener resultados de acabado óptimos.
Utilice el compuesto más abrasivo.
Formule los compuestos en forma líquida.
3. Guía paso a paso para el proceso de acabado por vibración
3.1 Revise sus piezas y determine el volumen de la máquina
Haga una estimación de cuántas piezas necesita procesar cada día, cuánto tiempo se tarda en acabarlas y la proporción de piezas a medios.
Con esta información, sabrá el tamaño y el modelo adecuados de máquina de acabado por vibración para su trabajo.

Por ejemplo:
Debe entregar 2000 piezas de hebillas de cinturón de zamak 3 a su cliente cada día.
Cada día dispone de 10 horas de trabajo en su taller.
Según las pruebas de muestra, sabe que el proceso de alisado por vibración tarda 1,5 horas con medios plásticos.
La carga y descarga de piezas llevará 30 minutos.
Ahora podemos calcular que necesitamos una máquina que pueda contener hasta 400 hebillas de zamak 3 al día.
Para evitar rayaduras y golpes en las piezas, la proporción volumétrica de medios a piezas es de 3:1.
Después, mide que el volumen apilado de 400 hebillas de cinturón es de 50 L.
El volumen real de la máquina es de 200 L.
Sin embargo, en las máquinas de acabado por vibración solo utilizamos aproximadamente el 70 % de la capacidad total.
Esto significa que la capacidad total de la máquina es 200 ÷ 70 % = 285 L.
Sabrá que necesita una máquina de acabado por vibración de 300 L (o 10 pies cúbicos).
3.2 Encuentre una máquina adecuada pero no cara
Las máquinas más caras no siempre son la mejor opción.
Mantenga la máquina lo más sencilla posible.
Cuanto más complicada sea la máquina, más probable será que sufra algún fallo, especialmente en los componentes electrónicos.
No instalamos un sistema de lubricación automática por aceite en el motor vibratorio.
Esto aumenta el coste y la complejidad de la máquina.
En su lugar, preferimos una engrasadora manual que lubrique una vez al mes con 2-3 aplicaciones.
Si puede prescindir de la separación interna en las máquinas de acabado por vibración, compre una máquina sin ella.
La instalación de la máquina es fundamental antes de comenzar a utilizarla.
La estructura de las máquinas de acabado por vibración es sencilla y están listas para funcionar.
Si tiene experiencia en este tipo de trabajo, puede realizarla siguiendo nuestra guía de instalación de máquinas de acabado por vibración.
Si es la primera vez que utiliza una máquina de acabado por vibración, es mejor que busque un electricista cercano a su ubicación.
3.3 Realice la instalación y póngala en marcha
Si puede elegir el suministro eléctrico, opte por corriente trifásica, por ejemplo, 380 V, 460 V o 480 V.
Una tensión monofásica de 220 V aumentará significativamente el flujo de amperaje.
Además, la corriente trifásica con toma de tierra es más segura.
Tras confirmar el rendimiento del compuesto, también debe considerar su concentración, ya que es esencial para sus costes operativos.
Un compuesto con alta concentración y una buena proporción de mezcla le permitirá ahorrar mucho dinero, incluso si su precio es más elevado para el mismo envase.
Si puede comprar el compuesto por toneladas, el coste del compuesto se reducirá notablemente, así como el flete.
Sin embargo, si la máquina no funciona en las condiciones adecuadas, contacte con el proveedor de la máquina.
Puede llamar a su proveedor de medios o a su proveedor de compuestos.
La vida es corta, así que hagamos todo bien de forma sencilla.
