
 English
 Español
 Français

1. Qu’est-ce qu’un média de polissage ?
La plupart des médias de polissage sont fabriqués sous forme de formes moulées dures avec un liant qui retient les particules abrasives.
Pendant le traitement, les médias frottent contre les pièces. À mesure que le liant s’use lentement, de nouvelles particules abrasives sont mises à nu, ce qui maintient une action de coupe régulière.
Quel que soit leur type, les médias de polissage ont généralement pour rôle de :
amortir les pièces pour réduire les dommages liés aux impacts
maintenir les pièces séparées pour éviter les rayures
assurer l’abrasion nécessaire à l’ébavurage et au lissage
améliorer le mouvement de tribofinition pour un résultat plus régulier
véhiculer la solution de traitement et favoriser son efficacité
Aide-mémoire de sélection des médias en 3 étapes
| Étape | Question | Réponse rapide |
|---|---|---|
| 1 | Quel est votre objectif de finition ? | Ébavurage/cassage d’angles → céramique (métaux durs) ou plastique (métaux tendres). Brillance élevée → acier/porcelaine. Nettoyage uniquement → céramique/plastique doux + solution de traitement |
| 2 | Quel est le matériau de la pièce ? | Acier/inox/allliages durs → céramique/acier. Aluminium/laiton/zinc moulé sous pression → plastique/porcelaine. Plastiques/bois → médias secs légers (par ex. coques de noix/cônes de maïs) |
| 3 | Y a-t-il des trous, des fentes ou des zones en aveugle ? | Oui → respecter les règles anti-coincement ci-dessous et privilégier les formes moins susceptibles de se coincer (cônes/triangles) |
2. Les 9 avantages des médias de polissage
- Protéger les pièces pour éviter les chocs
- Maintient les pièces séparées les unes des autres
- Améliore les performances de tribofinition
- Apport constant d’éléments abrasifs
- Nettoyage, polissage, brunissage
- Amélioration de l’état de surface des pièces
- Ébavurage et arrondi des arêtes des pièces
- Traitement des cavités, des rainures et des renfoncements
- Support de composé
3. Facteurs importants pour la sélection des médias de polissage
Parmi les facteurs importants à prendre en compte pour la sélection des médias de polissage, on peut citer :
- Choix du type de média approprié
- Sélection de la dimension et de la forme appropriées des médias
- Sélection de médias dotés d’abrasifs adaptés
3.1 Choix du type de média approprié
3.1.1 Médias de polissage en céramique
Pour la coupe intensive et les matériaux durs et résistants tels que l’acier, les médias en céramique sont les plus adaptés.
Les médias en céramique constituent également le meilleur choix lorsqu’il faut des médias de petite dimension. Ils conviennent en outre à l’ébavurage des bavures dures.
Ils peuvent aussi supporter des pièces en plastique dures et lourdes bien mieux que les médias de polissage en plastique.
Ces médias sont disponibles avec une action de coupe allant de légère à intense, grâce à un volume important de matière abrasive pour un ébavurage rapide.

3.1.2 Médias de polissage en porcelaine
Un autre type de média en céramique est le média en porcelaine.
Il est généralement disponible en blanc et sous trois formes courantes : cylindrique, triangulaire et sphérique.
La fonction principale de la porcelaine est de polir la surface métallique et de lui conférer un aspect vitrifié.

Ce processus se déroule généralement en deux étapes. Après la fabrication du produit, l’usinage laisse des marques et des bavures sur celui-ci.
Celles-ci peuvent être éliminées avec des médias en céramique ou en plastique. Ensuite, la porcelaine est utilisée pour polir la surface.
Pour les métaux tendres tels que l’aluminium, les médias de forme sphérique sont le meilleur choix. Les médias cylindriques conviennent bien aux matériaux plus durs, par exemple l’acier.
3.1.3 Médias de polissage en plastique
Les médias de polissage en plastique s’utilisent pour les métaux plus tendres comme le laiton ou l’aluminium. Ils confèrent un fini très lisse, mais avec un aspect mat légèrement brillant.
Les médias plastiques sont 30 % plus légers que les médias céramiques, ce qui limite les dommages. Ils ne décolorent pas le métal et écrouissent les bavures. Ce type de polissage en tambour offre de bonnes performances pour les pièces destinées à un traitement de pré-revêtement.

3.1.4 Médias de polissage en acier
Médias en acier de tribofinition existent en différentes tailles et formes.
Les formes typiques sont la bille, le cône à bille, la diagonale et la bille ovale.
En raison de leur densité extrêmement élevée, les médias en acier exercent une contrainte de compression sur la surface métallique, ce qui écrouit la surface des pièces.

Par ailleurs, les médias de polissage en acier sont des médias non abrasifs, ils durent donc très longtemps. Le brunissage aux billes est associé aux médias de polissage en acier. Ce procédé permet non seulement d’obtenir une surface plus brillante, mais aussi de réduire la porosité des pièces métalliques.
3.1.5 Comparaison des différents types de médias de polissage selon leurs fonctions
| Effet recherché | Degré d’efficacité / Remarques | Médias recommandés |
|---|---|---|
| Ébavurage | Bavures légères / préparation des arêtes (enlèvement de matière minimal) | Plastique (coupe douce) ou céramique fine |
| Ébavurage | Bavures moyennes à importantes / enlèvement de matière plus rapide | Céramique (coupe moyenne/rapide) ; envisager une taille plus grande pour une action plus rapide |
| Rayonnage (arrondi des arêtes) | Léger à important selon la durée et l’agressivité | Céramique ou plastique (triangles, cônes, pyramides, étoiles) |
| Rayonnage (surfaces complexes / irrégulières) | Meilleure couverture des poches, gorges et surfaces irrégulières | Médias de forme aléatoire (cônes, pyramides, cylindres à coupe d’angle) |
| Rugosité de surface (réduction du Ra) | Réduire à une valeur inférieure / lissage | Céramique fine ou plastique (coupe fine) |
| Qualité avant placage (alliages tendres) | Bel aspect esthétique avant placage ; éviter la décoloration | Plastique (préféré) ou céramique fine |
| Réflectivité de surface | Brillanter/mettre en valeur (alliages durs) | Pré-finition céramique + brunissage acier (non abrasif) |
| Réflectivité de surface | Meilleure qualité (alliages tendres) | Plastique (doux) ou porcelaine (lissage non abrasif) |
| Réflectivité de surface | Meilleure qualité (plastiques) | Bois / médias organiques (rafle de maïs, coque de noix) |
| Surfaces propres | Éliminer les résidus d’huile, d’oxydation et de composition | Acier (brunissage/nettoyage) ou céramique + composition adaptée |
| Coût d’exploitation le plus faible | Varie selon l’état de surface requis et le temps de cycle | Acier, céramique, plastique ou bois (à choisir selon le résultat recherché) |
| Vitesse de traitement la plus rapide | Dépend de l’énergie de la machine, des médias et du compound | Optimiser l’ensemble du processus (médias, machine et compound), et non les seuls médias |
Processus de sélection des médias en 5 étapes (guide de décision rapide)
 Processus de sélection des médias en 5 étapes (guide de décision rapide)
Remarque pratique : pour des médias identiques, les machines à haute énergie coupent plus vite que le polissage en tambour classique. Toujours valider par un essai court avant de lancer la production en série.
3.2 Forme et dimension des médias
3.2.1 Forme des médias de polissage
Les fabricants de médias de polissage peuvent produire presque toutes les formes. Le choix des médias doit toutefois tenir compte de la taille et de la forme des pièces. Les dimensions retenues ne doivent pas se coincer dans les cavités ou les trous, et les formes doivent permettre d’atteindre toutes les surfaces.

Les médias ne doivent pas se coincer dans les trous ou les cavités des pièces. Pour éviter le coincement et atteindre les zones difficiles d’accès, les pyramides, les étoiles à angle et les cônes sont les plus adaptés, tandis que les cylindres à coupe angulaire sont les plus efficaces pour traverser les trous. Mesurer les trous ou les cavités, puis choisir des médias plus grands qui ne peuvent pas y pénétrer ou plus petits qui les traversent librement.
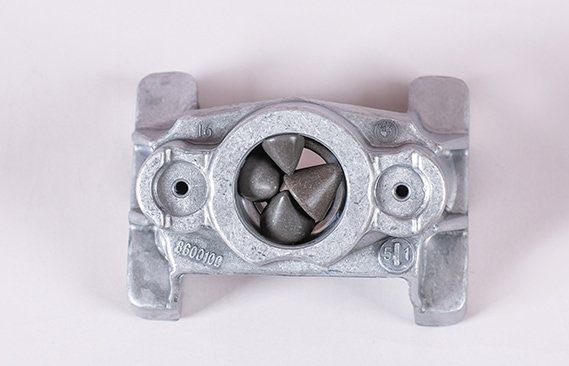
Il faut tenir compte du fait que les médias réduisent constamment de taille. Lorsqu’ils deviennent plus petits, ils peuvent se coincer dans les pièces. Il convient donc d’exploiter au maximum les médias de polissage avant de les remplacer.
Les médias doivent pouvoir entrer en contact avec toute la surface des pièces. Les médias triangulaires à coupe angulaire atteignent les arêtes, contrairement aux médias cylindriques à coupe angulaire.

Il est facile de récupérer les pièces parmi les médias. La taille des médias et celle des pièces doivent être suffisamment différentes pour permettre une séparation au tamis. Si les pièces sont en fer, elles peuvent être récupérées efficacement par séparation magnétique.
3.2.2 Dimension des médias de polissage
Les médias de polissage de grande dimension assurent une coupe et une finition rapides, tandis que les médias plus petits donnent des résultats plus lents. En revanche, les médias de grande dimension produisent une finition grossière sur les métaux, alors que les médias plus petits offrent un état de surface plus fin.
Pour les produits délicats, utiliser des médias de petite dimension. Les médias de grande dimension conviennent aux matériaux durs, car ils risquent d’endommager les produits fragiles. Si les médias de petite dimension coupent trop lentement, on peut envisager d’ajouter 1/3 de médias de grande dimension.
| Objectif | Règle (formule rapide) | Signification | Exemple (trou Ø = 6 mm) |
|---|---|---|---|
| Laisser les médias traverser un trou (nettoyage à l’intérieur des trous) | Dimension maximale des médias ≤ Ø du trou × 1/3 | Les médias sont suffisamment petits pour s’écouler sans former fréquemment de bouchons | Dimension maximale des médias ≤ 2 mm |
| Traversent plus facilement (écoulement intentionnel) | Dimension maximale des médias ≤ Ø du trou × 1/2 | Plus grands mais susceptibles de passer ; circulation plus rapide, risque de bouchage légèrement plus élevé | Dimension maximale des médias ≤ 3 mm |
| Empêcher le coincement / le blocage (anti-blocage) | Dimension maximale des médias ≥ Ø du trou × 1,5 | Les médias sont trop grands pour pénétrer dans le trou et s’y coincer | Dimension minimale des médias ≥ 9 mm |
| Approche la plus sûre pour éviter tout coincement | Dimension maximale des médias ≥ Ø du trou × 2 | Marge de sécurité maximale contre le coincement dans les trous et les fentes | Dimension minimale des médias ≥ 12 mm |
Remarque : « Dimension maximale des médias » désigne la plus grande dimension extérieure de la forme du média (par exemple, diamètre de la base d’un cône, longueur d’arête d’un triangle, diamètre d’un cylindre).
3.3 Agressivité des médias
Le niveau d’agressivité requis pour les médias dépend de la nécessité d’une coupe fine ou grossière. L’agressivité des médias de polissage peut être ajustée par le type d’abrasif, la teneur en abrasif et la granulométrie de l’abrasif.
3.3.1 Types d’abrasifs
Il existe un grand nombre de types d’abrasifs pouvant être incorporés dans les médias de polissage. Par exemple, le corindon brun, le corindon blanc, le carbure de silicium, la silice, l’oxyde de chrome, etc. Parmi eux, le carbure de silicium est le type d’abrasif le plus agressif connu de tous. La silice est généralement utilisée dans les médias plastiques, tandis que le corindon est couramment utilisé dans les médias céramiques.
3.3.2 Teneur en abrasif
Dans les médias céramiques d’ébavurage, la teneur spécifique en abrasif est de 20 % du poids.
Les médias Rosler RS les plus répandus ont une teneur en abrasif d’environ 20 %, tandis que pour les médias céramiques d’ébavurage Walther Trowal WXC, la teneur en abrasif est de 50 à 60 %.
Certains types de médias de polissage, par exemple les médias en porcelaine fine, ne contiennent pas d’abrasif. En résumé, il est possible d’augmenter l’agressivité des médias en jouant sur la teneur en abrasif.
3.3.3 Granulométrie de l’abrasif
La granulométrie U.S. Mesh est définie comme le nombre d’ouvertures par pouce carré de tamis.
Nous utilisons le terme « mesh » pour quantifier la granulométrie de l’abrasif. Plus la valeur Mesh est élevée, plus l’abrasif est fin.
Par exemple, un abrasif corindon 120# mesh est plus grossier qu’un abrasif corindon 320# mesh. Le corindon 120# mesh possède donc un pouvoir de coupe plus agressif.
Exemple d’application 1 : pièces en aluminium moulé sous pression (ébavurage + brillantage)
| Étape | Objectif | Médias recommandés | Composé / Mode | Durée typique | Remarques |
|---|---|---|---|---|---|
| 1 | Ébavurage léger / élimination des arêtes vives | Cônes plastiques (10–15 mm) ou triangles céramiques à coupe douce (petite taille) | Voie humide + composé d’ébavurage neutre | 45–120 min | Le plastique est plus sûr pour l’aluminium ; choisir une dimension évitant le coincement dans les trous |
| 2 | Brillantage / lissage de l’aspect | Cylindres/broches en porcelaine (non abrasifs) | Voie humide + composé de brunissage | 30–60 min | Réduit les marques de contact entre pièces |
| Contrôle qualité | Contrôler les bavures et le rayon d’arête | — | — | — | Inspecter les arêtes, les trous et les surfaces esthétiques pour détecter les chocs ou le coincement de médias |
Exemple d’application 2 : pièces CNC en acier inoxydable (ébavurage + brunissage)
| Étape | Objectif | Médias recommandés | Composé / mode | Durée typique | Remarques |
|---|---|---|---|---|---|
| 1 | Ébavurage moyen à intense / enlèvement de matière plus rapide | Triangles en céramique (coupe moyenne/rapide, classe 10–15 mm) | Voie humide + composé d’ébavurage | 60–180 min | Une céramique plus grande coupe plus vite ; maintenir un volume de médias suffisant pour réduire le contact entre pièces |
| 2 | Lissage / Ra plus faible | Médias fins en céramique ou en porcelaine | Voie humide + composé de polissage | 30–90 min | Améliore la régularité avant le brunissage |
| 3 | Réflectivité élevée / brunissage | Billles/tiges en acier (non abrasives) | Voie humide + composé de brunissage | 20–60 min | Ne pas mélanger céramique de coupe et acier dans la même étape |
Exemple d’application 3 : pièces estampées en laiton (préparation avant placage)
| Étape | Objectif | Médias recommandés | Composé / Mode | Durée typique | Remarques |
|---|---|---|---|---|---|
| 1 | Ébavurage et lissage en douceur (éviter toute décoloration) | Pyramides/cônes en plastique (coupe douce, classe 8–12 mm) | Voie humide + composé neutre | 30–120 min | Le plastique est courant pour les métaux plus tendres avant placage |
| 2 | Nettoyer les surfaces / éliminer les résidus | Céramique fine ou porcelaine (facultatif) | Voie humide + composé de nettoyage | 15–45 min | Contribue à stabiliser l’aspect de surface et la propreté |
| En option | Polissage à sec (amélioration esthétique) | Coques de noix / rafles de maïs (médias organiques) | À sec + pâte à polir | 30–120 min | Idéal pour le séchage et un polissage léger ; vérifier les exigences de la ligne de placage |
