
 English
 Español
 Français

1. ¿Qué son los medios de pulido?
La mayoría de los medios de pulido se fabrican en formas duras moldeadas con un aglutinante que mantiene unidas las partículas abrasivas.
Durante el proceso, el medio roza contra las piezas. A medida que el aglutinante se desgasta lentamente, se exponen nuevas partículas abrasivas, lo que mantiene constante la acción de corte.
Independientemente del tipo, los medios de pulido generalmente:
amortiguan las piezas para reducir los daños por impacto
mantienen las piezas separadas para evitar rayaduras
proporcionan abrasión para desbarbado y alisado
mejoran el movimiento de tambor para obtener resultados más uniformes
transportan el compuesto y ayudan a que actúe eficazmente
Guía rápida de selección de medios en 3 pasos
| Paso | Pregunta | Respuesta rápida |
|---|---|---|
| 1 | ¿Cuál es su objetivo de acabado? | Desbarbado/rotura de cantos → cerámica (metales duros) o plástico (metales blandos). Alto brillo → acero/porcelana. Solo limpieza → cerámica/plástico suave + compuesto |
| 2 | ¿Cuál es el material de la pieza? | Acero/Inoxidable/Aleaciones duras → cerámica/acero. Aluminio/Latón/Zinc fundido a presión → plástico/porcelana. Plásticos/madera → medios secos ligeros (p. ej., cáscara de nuez/mazorca de maíz) |
| 3 | ¿Hay orificios, ranuras o cavidades ciegas? | Sí → siga las reglas anti-atascamiento que se indican a continuación y opte por formas con menor probabilidad de acuñarse (conos/triángulos) |
2. Los 9 beneficios de los medios de pulido
- Protegen las piezas para evitar impactos
- Mantienen las piezas separadas entre sí
- Mejoran el rendimiento del tambor
- Aporte constante de elemento abrasivo
- Limpieza, pulido y abrillantado
- Mejora de las condiciones superficiales de las piezas
- Desbarbado y redondeo de bordes de piezas
- Actúa en cavidades, ranuras y huecos
- Portador de compuesto
3. Factores a considerar para la selección de medios de pulido
Entre los factores importantes que deben considerarse al seleccionar medios de pulido se incluyen los siguientes:
- Elegir el tipo de medio adecuado
- Seleccionar el tamaño y la forma apropiados del medio
- Seleccionar el medio con los abrasivos adecuados
3.1 Elección del tipo de medio adecuado
3.1.1 Medios de pulido cerámicos
Para cortes intensos y materiales resistentes y duros como el acero, los medios cerámicos son los más adecuados.
Los medios cerámicos también son la mejor opción si se requieren medios pequeños. Además, son adecuados para el desbarbado de rebabas duras.
También pueden soportar piezas de plástico duras y pesadas mucho mejor que los medios de pulido de plástico.
Estos medios están disponibles desde un corte ligero hasta un corte intenso, con un gran volumen de material abrasivo para un proceso de desbarbado rápido.

3.1.2 Medios de pulido de porcelana
Otro tipo de medio cerámico es el medio de porcelana.
Generalmente se presenta en color blanco y en tres formas comunes: cilíndrica, triangular y esférica.
La función principal de la porcelana es pulir la superficie metálica y proporcionar un acabado brillante.

Este proceso generalmente se completa en dos pasos. Tras la fabricación del producto, el proceso de mecanizado deja marcas y rebabas en él.
Estas pueden eliminarse con medios cerámicos o plásticos. Después, se utiliza porcelana para pulir la superficie.
Para metales blandos como el aluminio, la forma esférica es la mejor opción. Las piezas cilíndricas funcionan bien para materiales más duros, como el acero.
3.1.3. Medios de pulido de plástico
Los medios de pulido de plástico se utilizan para metales más blandos, como el latón o el aluminio. Proporcionan un acabado muy suave, pero producen un aspecto mate con poco brillo.
Los medios de plástico son un 30% más ligeros que los de cerámica, por lo que causan menos daños. No decoloran el metal y eliminan las rebabas por impacto. Este tipo de pulido con medios ofrece un buen rendimiento en piezas que requieren un tratamiento previo al recubrimiento electrolítico.

3.1.4 Medios de pulido de acero
Los medios de pulido de acero están disponibles en varios tamaños y formas.
Los formatos típicos son la bola, el cono de bola, la diagonal y la bola ovalada.
Debido a su densidad extremadamente alta, los medios de acero ejercen una tensión de compresión sobre la superficie metálica, lo que provoca un endurecimiento por deformación en la superficie de las piezas.

Además, los medios de pulido de acero son un medio no abrasivo, por lo que tienen una vida útil muy prolongada. El proceso de abrillantado con bolas está asociado a los medios de pulido de acero. Este proceso no solo deja una superficie más brillante, sino que también reduce la porosidad en las piezas metálicas.
3.1.5 Comparación de los diferentes tipos de medios de pulido según sus funciones
| Efecto deseado | Grado de efecto / Notas | Medio recomendado |
|---|---|---|
| Desbarbado | Rebabas ligeras / acondicionado de bordes (eliminación mínima de material) | Plástico (corte suave) o cerámica fina |
| Desbarbado | Rebabas medianas a grandes / eliminación de material más rápida | Cerámica (corte medio/rápido); considere un tamaño mayor para una acción más rápida |
| Redondeo de bordes | De ligero a intenso según el tiempo y la agresividad | Cerámica o plástico (triángulos, conos, pirámides, estrellas) |
| Redondeo (superficies complejas / irregulares) | Mejor cobertura en cavidades, ranuras y superficies irregulares | Medios de forma irregular (conos, pirámides, cilindros de corte angular) |
| Rugosidad superficial (reducción de Ra) | Reducir a un valor más bajo / alisado | Cerámica fina o plástico (corte fino) |
| Calidad previa al baño (aleaciones blandas) | Buen acabado cosmético antes del baño; evitar decoloración | Plástico (preferido) o cerámica fina |
| Reflectividad superficial | Abrillantar/realzar (aleaciones duras) | Preacabado con cerámica + abrillantado con acero (no abrasivo) |
| Reflectividad superficial | Máxima calidad (aleaciones blandas) | Plástico (suave) o porcelana (alisado no abrasivo) |
| Reflectividad superficial | Máxima calidad (plásticos) | Medios de madera u orgánicos (cáscara de maíz, cáscara de nuez) |
| Superficies limpias | Eliminar aceite, oxidación y residuos de compuestos | Acero (abrillantado/limpieza) o cerámica con compuesto adecuado |
| Menor costo operativo | Varía según el acabado requerido y el tiempo de ciclo | Acero, cerámica, plástico o madera (elija según el resultado deseado) |
| Mayor velocidad de procesamiento | Depende de la energía de la máquina + el medio + el compuesto | Optimice el proceso completo (medio + máquina + compuesto), no solo el medio |
Proceso de selección de medios en 5 pasos (guía de decisión rápida)
 Proceso de selección de medios en 5 pasos (guía de decisión rápida)
Nota práctica: para el mismo medio, las máquinas de mayor energía cortan más rápido que el tamborado estándar. Valide siempre con una prueba de muestra breve antes de escalar la producción.
3.2 Forma y tamaño del medio
3.2.1 Forma del medio de pulido
Los fabricantes de medios de pulido pueden producir casi todas las formas. Sin embargo, la elección del medio debe considerar el tamaño y la forma de las piezas. Los tamaños viables no deben alojarse en huecos u orificios, y las formas deben permitir el acceso a todas las superficies.

El medio no debe alojarse en los orificios o huecos de las piezas. Para evitar el alojamiento y alcanzar áreas internas, las pirámides, las estrellas angulares y los conos son los más adecuados, mientras que los cilindros de corte angular son los más eficaces para atravesar orificios. Mida los orificios o cavidades y elija un medio más grande que no quepa en el espacio o uno más pequeño que atraviese los orificios libremente.
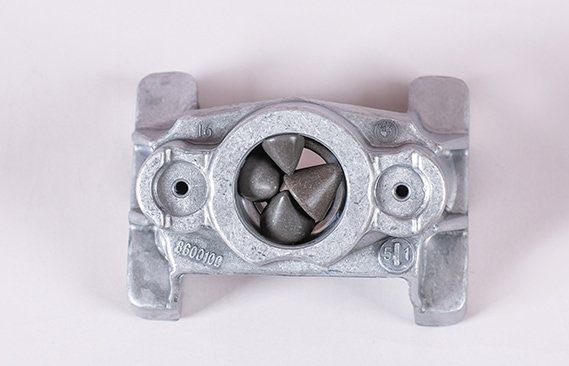
Debe considerar que el medio reduce constantemente su tamaño. Cuando el tamaño disminuye, puede atascarse en las piezas. Por lo tanto, debemos aprovechar al máximo el medio de pulido antes de reemplazarlo.
El medio debe poder contactar toda la superficie de las piezas. El medio triangular de corte angular puede alcanzar los bordes, mientras que el cilindro de corte angular no puede.

Puede separar fácilmente las piezas del medio. El medio y las piezas deben tener una gran diferencia de tamaño para poder separarse con un tamiz. Si las piezas son de hierro, se pueden recoger eficazmente con un separador magnético.
3.2.2 Tamaño del medio de pulido
Los medios de pulido grandes proporcionan un corte y acabado rápidos, mientras que los más pequeños producen resultados más lentos. Por otro lado, los medios grandes generan un acabado rugoso en metales, mientras que los más pequeños ofrecen una superficie refinada.
Para productos delicados, use medios pequeños. Los medios de gran tamaño se pueden utilizar para materiales duros, ya que podrían dañar productos frágiles si se usan con ellos. Si los medios pequeños cortan demasiado lento, se puede considerar añadir 1/3 de medios grandes.
| Objetivo | Regla (fórmula rápida) | Qué significa | Ejemplo (orificio Ø = 6 mm) |
|---|---|---|---|
| Dejar pasar el medio por un orificio (limpieza interior de orificios) | Dimensión máxima del medio ≤ Ø del orificio × 1/3 | El medio es lo bastante pequeño como para fluir sin puentes frecuentes | Tamaño máximo del medio ≤ 2 mm |
| Paso más fácil (flujo intencionado) | Dimensión máxima del medio ≤ Ø del orificio × 1/2 | Más grande, pero con probabilidad de pasar; circulación más rápida, riesgo de puentes ligeramente mayor | Tamaño máximo del medio ≤ 3 mm |
| Evitar atascos o bloqueos (anti-atasco) | Dimensión máxima del medio ≥ Ø del orificio × 1,5 | El medio es demasiado grande para entrar en el orificio y quedar atascado | Tamaño mínimo del medio ≥ 9 mm |
| Enfoque más seguro para «nunca atascarse» | Dimensión máxima del medio ≥ Ø del orificio × 2 | Margen de seguridad máximo contra atascos en orificios o ranuras | Tamaño mínimo del medio ≥ 12 mm |
Nota: «Dimensión máxima del medio» se refiere a la medida exterior más grande de la forma del medio (p. ej., diámetro de la base del cono, longitud del borde del triángulo, diámetro del cilindro).
3.3 Agresividad de los medios
El requisito de agresividad de los medios depende de la necesidad de un corte fino frente a uno grueso. La agresividad de los medios de pulido puede ajustarse mediante los tipos de abrasivo, el contenido de abrasivo y el tamaño de grano de la malla abrasiva.
3.3.1 Tipos de abrasivo
Existen bastantes tipos de abrasivo que pueden incluirse en los medios de pulido. Por ejemplo, corindón marrón, corindón blanco, carburo de silicio, sílice, óxido de cromo, etc. Entre ellos, el carburo de silicio es el tipo de abrasivo más agresivo conocido. La sílice se utiliza típicamente en medios plásticos, mientras que el corindón se emplea comúnmente en medios cerámicos.
3.3.2 Contenido de abrasivo
En los medios cerámicos de desbarbado, el contenido específico de abrasivo es del 20% del peso.
Los medios RS de Rosler más populares tienen un contenido de abrasivo de alrededor del 20%, mientras que en los medios cerámicos de desbarbado WXC de Walther Trowal, el contenido de abrasivo es del 50-60%.
Algunos tipos de medios de pulido, por ejemplo, los medios finos de porcelana, no tienen contenido de abrasivo. En resumen, podemos aumentar la abrasividad de los medios con el contenido de abrasivo.
3.3.3 Tamaño de malla del abrasivo
El tamaño de malla estadounidense (U.S. Mesh Size) se define como el número de aberturas en una pulgada cuadrada de una criba.
Utilizamos el término tamaño de malla para cuantificar el tamaño de grano del abrasivo. Cuanto mayor sea el tamaño de malla, más fino será el grado del abrasivo.
Por ejemplo, el abrasivo de corindón de malla 120# es más grueso que el de malla 320#. Por lo tanto, el corindón de malla 120# tiene un poder de corte más agresivo.
Ejemplo de aplicación 1: Piezas de aluminio fundido a presión (desbarbado + abrillantado)
| Etapa | Objetivo | Medios recomendados | Compuesto / Modo | Tiempo típico | Notas |
|---|---|---|---|---|---|
| 1 | Desbarbado ligero / eliminación de bordes afilados | Conos de plástico (10–15 mm) o triángulos cerámicos de corte suave (tamaño pequeño) | Húmedo + compuesto de desbarbado neutro | 45–120 min | El plástico es más seguro para el aluminio; elija el tamaño para evitar que se aloje en los orificios |
| 2 | Abrillantado / alisado del aspecto | Cilindros/alfileres de porcelana (no abrasivos) | Húmedo + compuesto de abrillantado | 30–60 min | Reduce las marcas de contacto entre piezas |
| Control de calidad | Compruebe rebabas y radio de borde | — | — | — | Inspeccione bordes, orificios y superficies cosméticas para detectar golpes o atascos de medios |
Ejemplo de aplicación 2: piezas CNC de acero inoxidable (desbarbado + abrillantado)
| Etapa | Objetivo | Medios recomendados | Compuesto / modo | Tiempo típico | Notas |
|---|---|---|---|---|---|
| 1 | Desbarbado de medio a intenso / eliminación de metal más rápida | Triángulos de cerámica (corte medio/rápido, clase de 10–15 mm) | Húmedo + compuesto desbarbante | 60–180 min | La cerámica más grande corta más rápido; mantenga suficiente volumen de medios para reducir el contacto entre piezas |
| 2 | Alisado / menor Ra | Medios de cerámica fina o porcelana | Húmedo + compuesto de pulido | 30–90 min | Mejora la consistencia antes del abrillantado |
| 3 | Alta reflectividad / abrillantado | Bolas/alfileres de acero (no abrasivos) | Húmedo + compuesto de abrillantado | 20–60 min | No mezcle cerámica de corte y acero en la misma etapa |
Ejemplo de aplicación 3: piezas estampadas de latón (preparación previa al baño)
| Etapa | Objetivo | Medios recomendados | Compuesto / Modo | Tiempo típico | Notas |
|---|---|---|---|---|---|
| 1 | Desbarbado y alisado suaves (evitar la decoloración) | Pirámides/conos de plástico (corte suave, clase de 8–12 mm) | Húmedo + compuesto neutro | 30–120 min | El plástico es habitual para metales más blandos antes del baño |
| 2 | Limpiar superficies / eliminar residuos | Cerámica fina o porcelana (opcional) | Húmedo + compuesto de limpieza | 15–45 min | Ayuda a estabilizar la apariencia y limpieza de la superficie |
| Opcional | Pulido en seco (mejora cosmética) | Cáscara de nuez / mazorca de maíz (medios orgánicos) | Seco + pasta de pulido | 30–120 min | Ideal para secado + pulido ligero; verifique los requisitos de la línea de recubrimiento |
