
 English
 Español
 Français

Si su departamento de acabado lucha constantemente contra plazos de entrega ajustados, una calidad superficial inconsistente y el aumento de los costes laborales, el pulido isotrópico puede suponer una gran mejora, especialmente cuando se combina con una Máquinas de barril centrífugo.
A diferencia del pulido vibratorio tradicional, optimizado para el procesamiento de grandes lotes, un tambor centrífugo genera una energía de acabado mucho mayor en el interior de un tambor sellado. Esa mayor energía se traduce en un resultado empresarial sencillo:
Menor tiempo de ciclo → mayor rendimiento → menor coste laboral → menos retrabajo → mejor ROI.
En esta guía aprenderá qué es el pulido isotrópico, por qué el tambor centrífugo es una de las formas más rápidas de lograrlo y cómo reduce el coste total de acabado en la producción real.
¿Qué es el pulido isotrópico?
Una superficie «isotrópica» significa que la textura es uniforme en todas las direcciones. En términos de acabado, los resultados isotrópicos se valoran porque ofrecen:
Aspecto más uniforme (reflexión homogénea, menor direccionalidad)
Rendimiento funcional más estable (mejor comportamiento de contacto, deslizamiento más suave, menos microdesgarros)
Menor riesgo de que aparezcan defectos superficiales «aleatorios» tras el recubrimiento o durante el uso
Muchos fabricantes buscan resultados isotrópicos cuando la pieza es de alto valor o el requisito superficial es estricto, especialmente en componentes metálicos de precisión, geometrías complejas y piezas impresas en 3D.
 Ejemplo de un superacabado isotrópico.
Por qué un tambor centrífugo es más rápido para el pulido isotrópico
1) Mayor energía por minuto (transformación superficial más rápida)
Un sistema de pulido centrífugo de tambor está diseñado para generar fuerzas de procesamiento más intensas que el pulido vibratorio estándar. Esa mayor energía hace que las piezas y los medios abrasivos interactúen de forma más agresiva y eficiente dentro de cada tambor, por lo que a menudo se puede lograr el mismo resultado en una fracción del tiempo.
Cuando se reduce el tiempo de ciclo, todo lo demás mejora:
la capacidad aumenta sin añadir coste laboral
los plazos de entrega son más fáciles de controlar
el acabado deja de ser un cuello de botella en la producción
2) Entorno sellado y controlado (resultados más predecibles)
Muchos sistemas de pulido centrífugo de tambor funcionan en un entorno de tambor sellado, lo que ayuda a mantener el proceso controlado y repetible:
contacto estable entre medio abrasivo y pieza
menos salpicaduras y variabilidad
comportamiento de acabado más consistente entre lotes
3) Mejor opción para trabajos de «requisitos exigentes / lotes pequeños o medianos»
El pulido vibratorio es excelente para trabajos de gran volumen, pero cuando el objetivo es una calidad superficial de gama alta con plazos de entrega cortos, el tambor centrífugo se convierte en la opción más rápida y económica.
Casos de uso habituales:
piezas de mecanizado de alto valor
componentes de precisión con requisitos superficiales estrictos
piezas metálicas impresas en 3D que necesitan un pulido y alisado rápido
piezas que deben tener un aspecto premium (la apariencia importa)
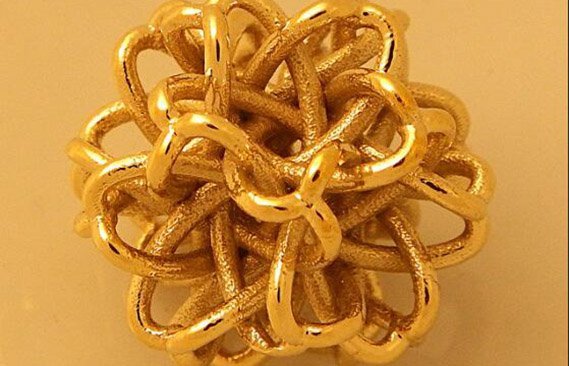 piezas de latón impresas en 3D
De dónde provienen realmente los ahorros de costes (enfoque TCO)
Muchos compradores comparan las pulidoras solo por su precio de compra. Eso es un error.
La comparación más inteligente es el coste total de propiedad (TCO). Un proceso de pulido isotrópico más rápido mejora el TCO a través de cuatro palancas principales:
1) Menor tiempo de ciclo = mayor producción diaria
Si un ciclo se reduce entre un 30 y un 70 % (según el material, el medio abrasivo y el acabado objetivo), su capacidad de acabado aumenta de inmediato, a menudo sin necesidad de contratar más personal.
Resultado: puede enviar más piezas con el mismo equipo y la misma superficie de trabajo.
2) Menor coste laboral (menos trabajo manual por pieza terminada)
Los costes laborales se manifiestan en:
carga y descarga
clasificación y separación
limpieza y retrabajo
pruebas reiteradas de prueba y error con los parámetros
El pulido con tambor centrífugo ayuda a reducir el «tiempo de manipulación», ya que los ciclos son más cortos y los resultados más predecibles. Muchas fábricas descubren que pueden consolidar pasos del acabado o reducir el retrabajo repetido.
3) Menos retrabajo y menos rechazos (la calidad se vuelve más estable)
Cuando el acabado es inconsistente, los costes aumentan de forma invisible:
el retrabajo consume tiempo y mano de obra
los defectos aparecen tras el recubrimiento o galvanizado
la falta de uniformidad en la superficie provoca quejas de los clientes
El pulido isotrópico busca un comportamiento superficial repetible y uniforme, lo que reduce esas sorpresas de calidad en fases avanzadas.
4) Respuesta más rápida para pedidos urgentes (el tiempo se convierte en una ventaja competitiva)
Si su cliente necesita un plazo de entrega más corto, el departamento de acabado puede convertirse en el factor limitante. Un ciclo de pulido isotrópico más breve le ofrece flexibilidad:
entrega más rápida
muestreo y aprobación más rápidos
mejor respuesta ante pedidos urgentes
El ahorro de tiempo a menudo se convierte en el verdadero «ahorro de beneficios».
Conclusión: el pulido isotrópico es una mejora de productividad, no algo opcional
Un sistema de pulido centrífugo de tambor puede ahorrar tiempo y costes porque:
genera mayor energía de acabado → ciclos más cortos
estabiliza los resultados → menos retrabajo y menos rechazos
reduce la presión laboral → facilita la ampliación de la producción
mejora la velocidad de entrega → mayor competitividad
Si su etapa de acabado está ralentizando la producción o consumiendo el presupuesto laboral, el pulido isotrópico merece una evaluación.
 piezas de engranaje antes y después del pulido
¿Quiere una recomendación rápida?
Envíenos fotos de sus piezas + material + tamaño + acabado deseado + producción diaria. Podemos sugerirle:
el modelo de tambor centrífugo adecuado
medios y compuesto
parámetros iniciales para su primera prueba de producción
Fundamentos del proceso: por qué la elección de los medios es importante (ventaja de los medios de alta densidad)
Un tambor centrífugo no es solo una máquina: es un sistema. Los medios y el compuesto que elija determinan si obtiene resultados rápidos o un costoso proceso de prueba y error.
Una conclusión clave de los flujos de trabajo de pulido isotrópico es que los medios de alta densidad pueden ayudarle a alcanzar la superficie deseada más rápido, ya que transfieren la energía de manera más eficiente.
Los medios cerámicos de alta densidad se eligen comúnmente cuando se busca:
mayor acción de corte/pulido por minuto
menor tiempo de ciclo
comportamiento de acabado estable y repetible a lo largo de muchos lotes
Consejo práctico:
Si necesita resultados isotrópicos con rapidez, no trate el medio abrasivo como un elemento secundario. Utilice la densidad y la forma adecuadas en función de la geometría de la pieza y del objetivo superficial.
Lecturas relacionadas:
- ¿Qué es el pulido isotrópico? Proceso, ventajas y aplicaciones
- Cómo elegir el sistema de pulido por vibración adecuado
- Cómo calcular la capacidad correcta de una pulidora por vibración
- Acabado de piezas impresas en 3D: métodos, medios abrasivos y buenas prácticas
- Guía de selección de medios abrasivos para tambor: cómo elegir el adecuado
- Tabla de rugosidad superficial: Ra, Rz, RMS y conversión de grados N
