
 English
 Español
 Français
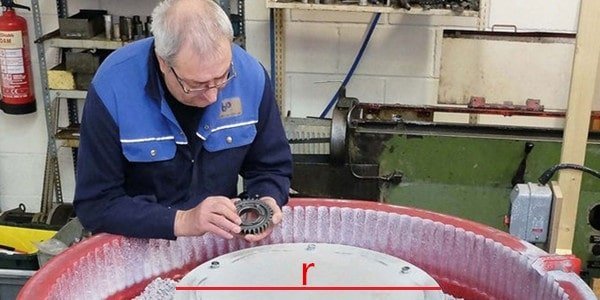
Una de las preguntas más frecuentes en el acabado de superficies es cómo calcular la capacidad de la máquina de tambor rotatorio.
Al seleccionar equipos de vibroacabado —en particular máquinas de tambor rotatorio y Máquinas de acabado vibratorio—, una de las preguntas más habituales es cómo determinar la capacidad de la máquina adecuada para un requisito de producción determinado.
Cómo entender la capacidad de la máquina
La capacidad de la máquina se refiere al volumen útil efectivo de una máquina de acabado en condiciones reales de funcionamiento. Aunque los fabricantes suelen especificar el volumen interno total de una máquina, la capacidad útil real está limitada por la necesidad de dejar espacio para que las piezas y el medio se muevan libremente sin interferencias.
Calcular esta capacidad con precisión es fundamental para garantizar un procesamiento eficiente, evitar sobrecargas y optimizar el rendimiento en su planta de producción.
1. Cálculo de la capacidad de la máquina de vibroacabado
La cámara de procesamiento de una máquina de vibroacabado tiene forma toroidal. Para estimar su volumen interno:
Volumen = ¼π2(R + r)(R – r)2
R = Radio del tazón
r = Radio de la sección del cubo central
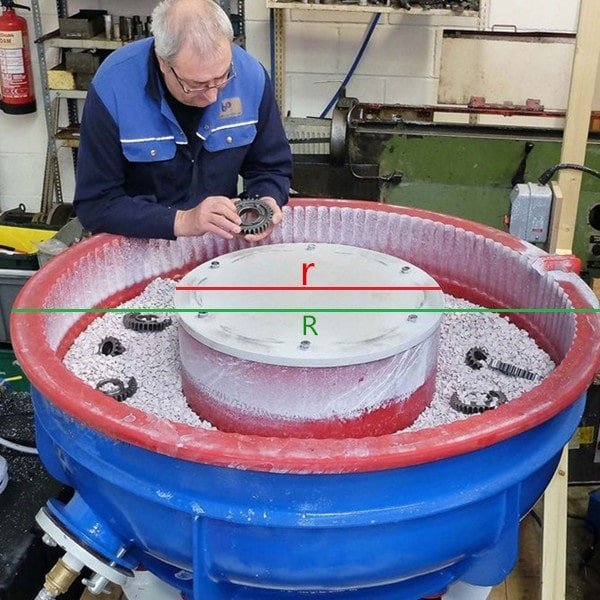
Capacidad mínima de la máquina de vibroacabado
Esta fórmula proporciona un volumen teórico de la cámara. En la práctica, la capacidad efectiva es aproximadamente del 80–90 % de esta cifra para dejar suficiente espacio libre que permita la interacción entre el medio y las piezas sin causar daños.
2. Cálculo de la capacidad de la máquina de tambor rotatorio
Para los equipos de tambor rotatorio, el volumen interno se puede calcular mediante:
Volumen = ¼π2RL
R = Radio del diámetro de la sección transversal del tambor
L = Longitud del tambor
Sin embargo, dado que las máquinas de tambor rotatorio dependen del movimiento rotacional y requieren espacio libre para un movimiento eficaz del medio, la capacidad práctica suele ser de aproximadamente el 50–60 % del volumen teórico.
3. Adecuación de la capacidad a los requisitos de producción
Una vez que sepa cómo calcular el volumen de la máquina, el siguiente paso es alinear la capacidad con sus condiciones de producción y las piezas que se procesan:
Relación medio/pieza
Seleccionar la relación adecuada entre medio y piezas es esencial:
| Relación medio/pieza (por volumen) | Aplicación comercial normal |
|---|---|
| 0:1 | Sin medio, piezas sobre piezas. Se utiliza para eliminar rebabas. Sin medio para corte. |
| 1:1 | Volúmenes iguales de medio y piezas. Para forjas y fundiciones; para producir superficies toscas y muy rugosas. |
| 2:1 | Más suave, con mayor separación, pero aún permite daños entre piezas relativamente severos. |
| 3:1 | Aproximadamente el mínimo para piezas no ferrosas. Contacto considerable entre piezas. De aceptable a bueno para metales ferrosos. |
| 4:1 | Probablemente el promedio para piezas no ferrosas. Bueno para metales ferrosos. |
| 5:1 | Bueno para metales no ferrosos. Contacto mínimo entre piezas. |
| 6:1 | Muy bueno para piezas no ferrosas. Común para preparación para recubrimiento en zinc con medio plástico. |
| 8:1 | Para acabados de preparación para recubrimiento de mayor calidad. |
| 10:1 a 20:1 | Aún mejor. Se utiliza para piezas de forma muy irregular o frágiles. |
| infinito | Absolutamente ningún contacto entre piezas. Una pieza por máquina o compartimento, o la pieza está fija. |
Dimensiones y geometría de las piezas
Comprender el desplazamiento volumétrico de las piezas ayuda a determinar cuántas piezas se pueden procesar:
Las dimensiones de la pieza (largo, ancho y alto) se pueden utilizar para calcular los requisitos volumétricos.
A continuación, se puede estimar el número de piezas por litro y utilizarlo para establecer las pautas de carga.
4. Máquinas y planificación de producción
Cuando la capacidad de la máquina de vibroacabado se comprende correctamente y se ajusta a las necesidades de producción:
Los operadores pueden seleccionar el tamaño de máquina más adecuado.
Los ciclos de procesamiento se pueden optimizar para cumplir los objetivos de producción diaria.
Se mejora la calidad de producción y la eficiencia del flujo de trabajo.
Por ejemplo, si un taller procesa diariamente un gran número de piezas, conocer tanto el tiempo de ciclo como el tiempo de manipulación permite calcular con precisión el volumen de máquina necesario y las estrategias de carga.
5. Caso práctico: estimación de la capacidad en la práctica
 Proyección ortográfica
| Factor | Valor |
|---|---|
| Horas de trabajo diarias | 8 horas |
| Piezas a acabar | 3,000 |
| Tiempo de proceso por ciclo | 2 horas |
| Tiempo de manipulación | 30 minutos |
| Tamaño de la pieza | 20 × 10 × 4 mm |
| Material de la pieza | Acero |
| ¿Frágil? | No |
| Relación medio:pieza requerida | 3:1 |
Cálculo paso a paso:
Volumen de la pieza = 20 × 10 × 4 = 800 mm³
Volumen para 1000 piezas (1 turno) = 1000 × 800 = 800 000 mm³ = 800 litros
Total de medio + piezas = 800 × (1 + 3) = capacidad total necesaria de 3200 litros
Capacidad por turno = 3200 ÷ 3 = ~1100 litros
Tamaño de máquina recomendado = máquina de vibroacabado de 1200 litros
✅ Opciones alternativas:
Utilice 2 máquinas de 600 L para aumentar la flexibilidad y reducir el tiempo de inactividad.
O amplíe las horas de trabajo a 16 horas/día; en ese caso, 1 máquina de 600 L es suficiente.
6. Conclusión
La estimación precisa de la capacidad de la máquina de acabado implica:
Calcular el volumen útil de la máquina basándose en fórmulas geométricas.
Comprender los límites reales de capacidad teniendo en cuenta el movimiento del medio y la interacción entre piezas.
Alinear la capacidad con el tamaño de las piezas, la relación medio/pieza y los objetivos de producción.
Este enfoque garantiza que el equipo seleccionado respalde operaciones eficientes y un rendimiento constante en el acabado de superficies.
