
 English
 Español
 Français

¿Le preocupa el aspecto rugoso y con capas visibles de sus piezas impresas en 3D? Este acabado poco profesional puede perjudicar el rendimiento y las ventas. El acabado masivo automatizado es la clave para lograr resultados suaves y uniformes de forma eficiente.
La mejor opción de acabado para piezas impresas en 3D depende del material, el volumen y la superficie deseada. Para la producción por lotes, los métodos de acabado masivo como el tamborado por vibración ofrecen una solución escalable y rentable para alisar superficies, eliminar las líneas de capa y desbarbar piezas con gran uniformidad y mínima mano de obra.
Cuando se retira una pieza de la impresora 3D, el trabajo no ha terminado. La superficie suele ser rugosa y con líneas de capa visibles, lo que puede no ser aceptable para el producto final. Es necesario transformar esa pieza en bruto en una pieza profesional y acabada. La buena noticia es que existen varias opciones, cada una con sus propias ventajas. Comprender estos métodos es el primer paso para mejorar su flujo de producción y la calidad de sus piezas. A continuación, exploraremos las técnicas más comunes para determinar cuál se adapta mejor a sus necesidades.
1. ¿Cuáles son los diferentes procesos de posprocesado para piezas impresas en 3D?
1.1. Alisado por vapor
Este proceso utiliza vapor de disolvente químico, como acetona para plástico ABS, para fundir ligeramente la superficie exterior de la pieza. Esta acción de fusión suaviza las líneas de capa, creando un aspecto muy brillante, casi como el de una pieza moldeada por inyección. El inconveniente es que solo funciona con materiales específicos que reaccionan al disolvente. Además, debe manipular y almacenar los productos químicos de forma segura, lo que puede suponer un desafío.

(Fuente: 3dwithus)
1.2. Lijado manual

Piezas impresas en 3D antes y después del lijado manual (cortesía de 3Dprint.com)
Este es el método más básico. Simplemente se utiliza papel de lija y se trabaja la pieza a mano, comenzando con un grano grueso y pasando a uno más fino. Es una buena opción si solo tiene una o dos piezas, como un prototipo. Sin embargo, requiere mucha mano de obra y es muy difícil lograr un acabado uniforme en varias piezas. En una ocasión pasé una tarde entera lijando una sola pieza compleja, y puedo asegurarle que no es una solución escalable para ningún tipo de producción.
1.3 Chorreado con arena
El proceso de chorreado con microesferas utiliza una pistola pulverizadora para proyectar un abrasivo fino en forma de perlas o esferas con el fin de alisar las piezas impresas en 3D. Este método funciona de manera similar al lijado o al chorreado abrasivo, pero resulta más eficaz para alcanzar zonas de difícil acceso y requiere menos tiempo.

| Abrasivo | General | Suave |
| Óxido de aluminio | Abrasivo plástico para chorreado | Bicarbonato de sodio para chorreado |
Abrasivos recomendados para el postprocesado de piezas impresas en 3D
1.4. Tamborado (acabado por vibración)
Este es nuestro campo de especialización. Este proceso automatizado consiste en introducir las piezas impresas en 3D en una máquina, como una Máquinas de acabado vibratorio, junto con un abrasivo o un medio de pulido. El movimiento de la máquina hace que el abrasivo roce contra las piezas, desgastando y alisando gradualmente la superficie. Es la solución perfecta para acabar decenas o incluso cientos de piezas a la vez, logrando un acabado uniforme que resulta imposible de conseguir a mano.
 Piezas de plástico impresas en 3D antes y después del acabado por tamborado
2.1 ¿Cómo se comparan los distintos procesos de acabado para impresión 3D?
Elegir entre métodos de acabado manuales, químicos y por vibración puede resultar confuso. Una decisión equivocada puede provocar una calidad inconsistente, elevados costes de mano de obra y cuellos de botella en la producción que perjudiquen a su negocio.
El lijado manual ofrece control, pero es lento e inconsistente. El alisado por vapor proporciona un acabado brillante, aunque solo es adecuado para ciertos materiales. El acabado por vibración ofrece la mejor consistencia y escalabilidad para la producción, lo que lo convierte en la opción más rentable para la fabricación.

Para ayudarle a decidir, he comprobado que una comparación directa es la herramienta más útil. Veamos cómo se comparan estos tres métodos en función de los factores que más importan en un entorno de producción. Siempre aconsejo a mis clientes que piensen en sus objetivos a largo plazo. ¿Se trata de un proyecto puntual o está desarrollando una línea de productos? La respuesta influirá enormemente en su elección.
| Característica | Lijado manual | Alisado por vapor | Chorreado con abrasivo / Chorreado de arena | Acabado por vibración |
|---|---|---|---|---|
| Consistencia | Baja | Alta | Alta | Muy alta |
| Escalabilidad | Deficiente | Moderada | Buena | Excelente |
| Coste de mano de obra | Alto | Bajo | De bajo a moderado | Muy bajo |
| Compatibilidad de materiales | Muy amplia | Limitada (plásticos específicos) | Amplia (plásticos + metales; depende del abrasivo) | Amplia (metales, plásticos resistentes) |
| Ideal para | Prototipos, piezas únicas | Piezas estéticas (ABS, ASA) | Acabado mate uniforme + preparación para pintura + geometría compleja | Producción por lotes, piezas funcionales |
| Calidad del acabado | Depende del operario | Brillante, liso | Textura mate / satinada uniforme | Mate o pulido consistente |
| Coste de preparación | Muy bajo | De moderado a alto | Moderado | De moderado a alto |
| Acceso a la geometría | Deficiente en huecos | Según el proceso | Buena (llega bien a los huecos) | Buena (vigilar atrapamiento del abrasivo) |
| Riesgo principal | Inconsistencia, tiempo | Distorsión / pérdida de detalle | Redondeo de bordes, exceso de chorreado | Atrapamiento del abrasivo, daños por contacto entre piezas |
Como puede ver, el lijado manual es económico al principio, pero resulta caro a largo plazo debido a la mano de obra. Es ideal para un aficionado, pero no para una empresa. El alisado por vapor resulta interesante por su acabado brillante y único, pero su limitada compatibilidad de materiales lo convierte en una solución de nicho. Para cualquier empresa que busque producir piezas impresas en 3D en volumen, el acabado por vibración es el claro ganador. Supone una inversión en equipamiento, pero se amortiza rápidamente gracias a un enorme ahorro de mano de obra, una consistencia inigualable y la capacidad de ajustar su producción según las necesidades. Transforma el postprocesado de una tarea manual tediosa en una parte fiable y automatizada de su línea de fabricación.
3. ¿Cómo podemos ayudarle a obtener los mejores resultados con el acabado por vibración?
Usted sabe que el acabado por vibración es la solución adecuada, pero le preocupa la complejidad. Elegir la máquina o el abrasivo equivocado podría ser un error costoso, con malos resultados y retrasos en la producción.
Nosotros eliminamos las conjeturas. Analizamos sus piezas, desarrollamos un proceso de acabado personalizado y demostramos los resultados con una prueba de acabado gratuita. Esto garantiza que usted obtenga la combinación perfecta de máquina y abrasivo para sus necesidades específicas.
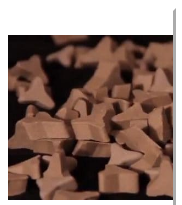 Abrasivo cerámico para tamborado Forma de estrella (eliminación rápida de material) Uso recomendado en: Titanio, acero inoxidable | 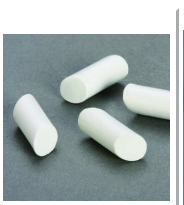 Abrasivo de porcelana Forma cilíndrica (bruñido y pulido) Uso recomendado en: Ultem, PPSF, PC | 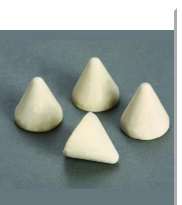 Abrasivo plástico para tamborado Forma cónica (corte ligero y pulido) Uso recomendado en: PC-ABS o M30 |
Esta es la parte del proceso que más disfruto: ayudar al cliente a encontrar ese momento de «¡eureka!». Usted tiene un excelente producto impreso en 3D, pero el acabado aún no es el adecuado. Nosotros podemos ayudarle a superar esa diferencia. Nuestro enfoque no consiste solo en venderle una máquina; se trata de ofrecerle una solución completa.
4. Proceso de acabado típico para piezas de plástico impresas en 3D (acabado por vibración)
| Paso | Objetivo | Máquina | Abrasivo | Tipo de proceso | Tiempo típico | Notas |
|---|---|---|---|---|---|---|
| 1 | Nivelar líneas de capa + alisado ligero | Máquina de acabado por vibración | Abrasivo plástico cono 2000#, 15 mm | Vibración en húmedo (recomendado) | 2–4 horas | Use compuesto ligero con agua para obtener resultados más limpios. Evite procesar en exceso paredes finas y detalles afilados. |
| 2 | Aclarado en seco + limpieza superficial | Máquina de acabado por vibración | Abrasivo de cáscara de nuez 20# | Vibración en seco | 1–2 horas | Ideal para secar y eliminar velos y residuos. Añada pasta de pulir si desea un brillo ligeramente superior. |
Consejos rápidos:
- Separe las piezas frágiles: use separadores de piezas o realice lotes más pequeños para evitar marcas por contacto entre piezas.
- Aclare entre pasos: tras el paso 1, aclare las piezas y elimine los residuos de abrasivo antes de pasar al paso en seco.
- Pruebe primero: realice una prueba de 30–60 minutos para confirmar que la superficie mejora sin redondear los detalles.
5. Proceso típico de acabado para piezas metálicas impresas en 3D (disco centrífugo / tambor centrífugo)
| Paso | Objetivo | Máquina | Abrasivo | Tiempo típico | Notas |
|---|---|---|---|---|---|
| 1 | Corte rápido / difuminado de marcas de soporte | Máquinas de barril centrífugo o máquina de disco centrífugo | Abrasivo cerámico de corte rápido 20×20 mm | 2–4 horas | Usar agua y compuesto para controlar el corte y mantener las piezas limpias. Comprobar bordes/características cada 60–90 minutos para evitar un redondeo excesivo. |
| 2 | Suavizado / refinado del patrón de rayado | Máquina de tambor centrífugo o máquina de disco centrífugo | Abrasivo plástico cono 2000#, 20 mm | 2–4 horas | Este paso reduce las marcas del abrasivo cerámico y uniformiza la superficie. Aclarar las piezas después del paso 1 antes de cambiar de abrasivo. |
| 3 | Pulido fino / acabado brillante | Tambor centrífugo o máquina centrífuga de disco | Abrasivo fino de porcelana (pulido) | 1 hora | Ideal para obtener una superficie limpia y brillante antes del recubrimiento o del pulido final. Utilice un compuesto de abrillantado suave para lograr el mejor brillo. |
Notas de proceso (mejores prácticas):
- Aclarar entre pasos: evite la contaminación cruzada (el grano cerámico puede rayar durante el pulido).
- Proteja geometrías delicadas: en paredes finas o estructuras de celosía, reduzca la carga y realice comprobaciones más cortas.
- Separe las piezas si es necesario: utilice separadores o trabaje con lotes más pequeños para evitar marcas por impacto entre piezas.
6. Conclusión
El acabado de piezas impresas en 3D es esencial para obtener un producto profesional. El acabado por vibración es la única solución escalable, constante y rentable para la producción, y estamos aquí para ayudarle a implementarlo. Lecturas relacionadas
