
 English
 Español
 Français
Una máquina de recubrimiento en polvo para llantas de aleación es solo una parte de un sistema de reacondicionamiento. La unidad de pulverización aplica el polvo sobre la llanta preparada, la cabina recoge el exceso y el horno cura el recubrimiento. Seleccionar estos tres equipos como un conjunto ayuda al taller a adaptarlos al tamaño de las llantas, el volumen por lote, el espacio disponible y el suministro eléctrico.
El catálogo de reparación de ruedas de Inovatec Machinery incluye la unidad electrostática YH-606, la cabina de recubrimiento en polvo YH-121319P y cuatro modelos de hornos eléctricos. Son opciones para talleres que desean instalar una zona específica de recubrimiento o incorporar este proceso a una operación de reparación existente.
¿Qué incluye un sistema de recubrimiento en polvo para llantas?
La pistola, la cabina y el horno de curado cumplen funciones distintas. Deben especificarse por separado; no conviene suponer que una máquina de recubrimiento incluye todo lo necesario para producir.
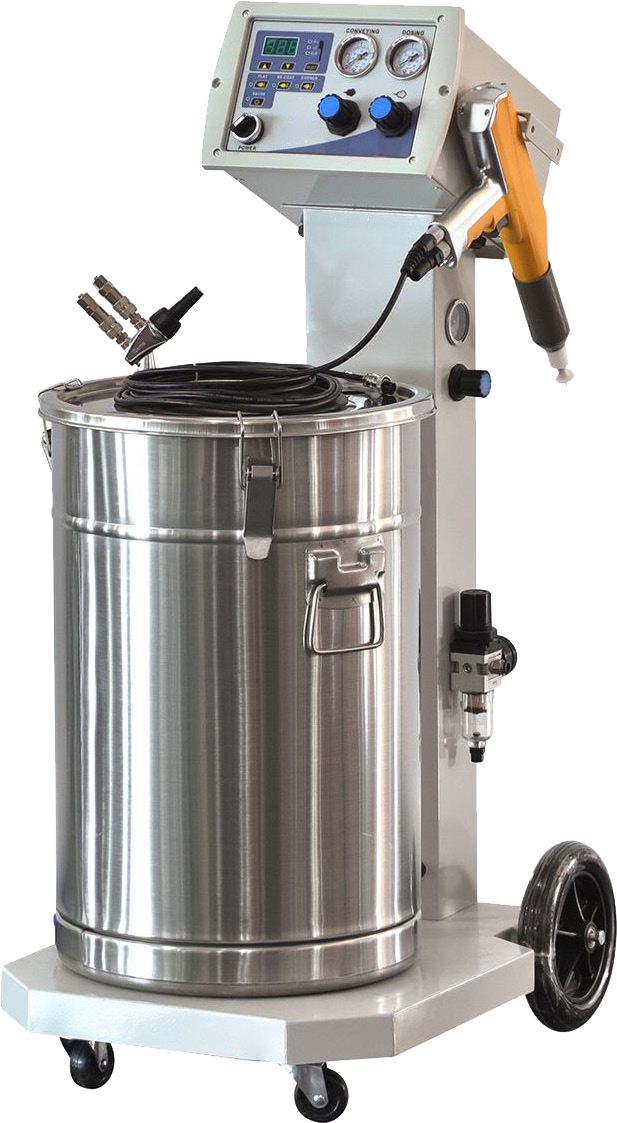
La unidad de pulverización consta de pistola, controlador, depósito de polvo, carro y accesorios. El aire comprimido transporta el polvo a través de la pistola, mientras que el sistema electrostático lo carga para que se deposite sobre la llanta conectada a tierra.
La cabina delimita la zona de pulverización y filtra el polvo en suspensión. El área de trabajo debe permitir acceder a la cara de la llanta, los radios y el interior del barril sin obligar al operario a pulverizar fuera de la zona prevista.
El horno calienta la llanta recubierta según el ciclo indicado por el fabricante del polvo. La cámara, la disposición de los soportes y el método de carga determinan si el lote cabe con la separación adecuada. Una mayor capacidad de pulverización no aumenta por sí sola la producción si el horno no puede procesar ese volumen.
Máquina electrostática de recubrimiento en polvo YH-606
La YH-606 es una unidad manual de pulverización electrostática que se suministra con controlador, pistola, carro, depósito de acero inoxidable y accesorios. El catálogo también especifica varias boquillas para adaptar el patrón de pulverización a distintas superficies de la llanta.
| Especificación | Valor del catálogo |
|---|---|
| Tensión de salida electrostática | Regulable, 0–100 kV |
| Caudal máximo de inyección de polvo | 600 g/min |
| Potencia del controlador | ≤50 W |
| Frecuencia de alimentación | 50/60 Hz |
| Tensión de entrada | 100–240 V; confirmar la configuración al realizar el pedido |
Estos valores describen la capacidad del equipo, no una velocidad de recubrimiento ni una producción garantizadas. Los 600 g/min son el caudal máximo de alimentación de polvo, no la cantidad que queda depositada en una llanta. Los ajustes reales dependen del polvo, la geometría de la llanta, la técnica de aplicación y el espesor de película requerido.
En llantas con radios muy juntos, compruebe la cobertura en las zonas hundidas y no solo en la cara visible. Aumentar la tensión o el caudal de polvo no sustituye la inspección del acabado.
Cabina de recubrimiento en polvo YH-121319P para llantas
La cabina YH-121319P tiene un área de trabajo indicada en el catálogo de A1100 × P800 × H1700 mm y unas dimensiones exteriores de A1200 × P1300 × H1900 mm. La potencia eléctrica indicada es de 1,5 kW.
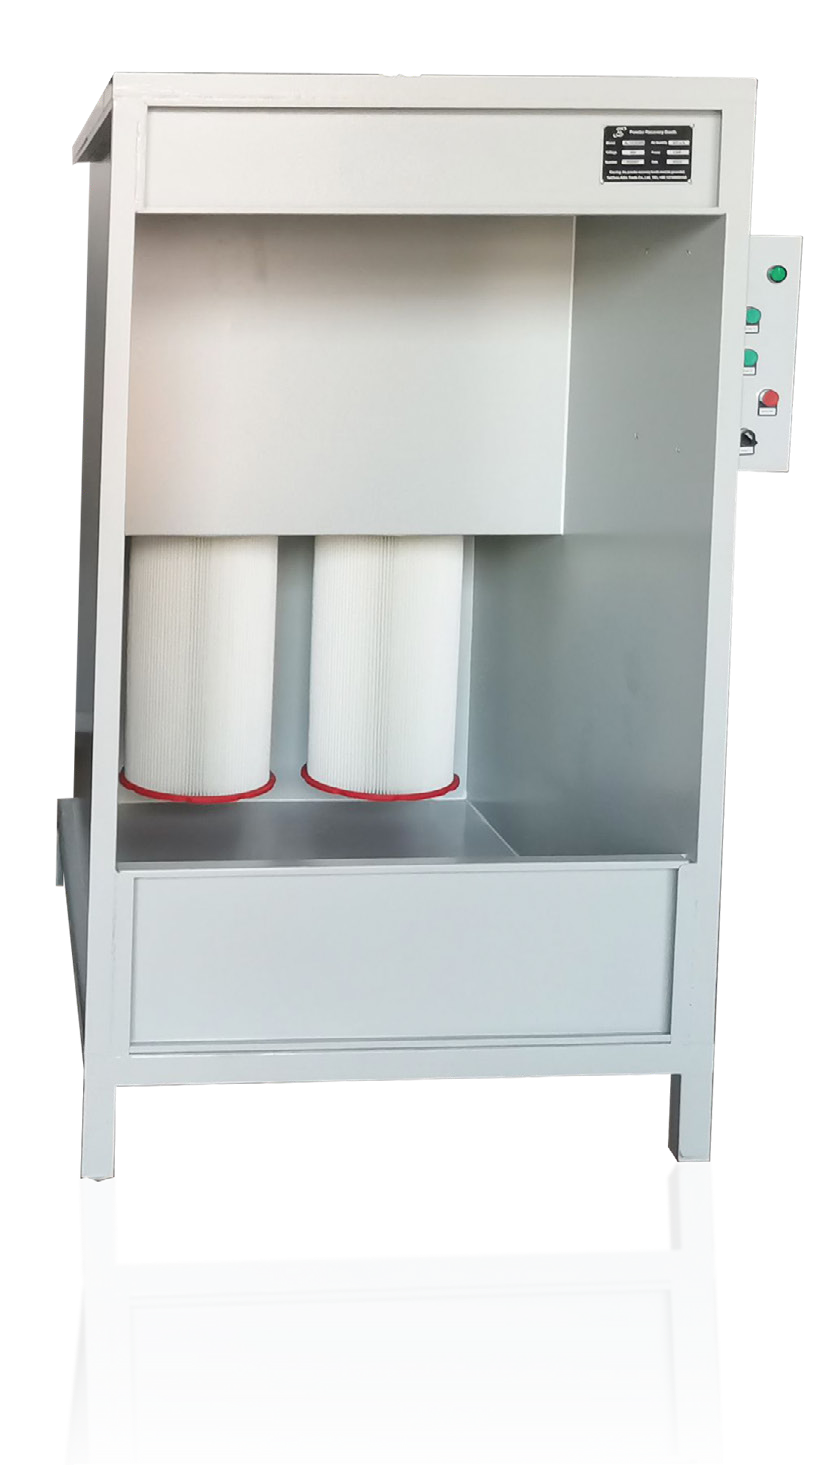
La cabina utiliza dos filtros de poliéster con limpieza neumática y soportes que facilitan su sustitución. Ofrece una zona para recoger el exceso de polvo y permite recuperarlo. La posibilidad de reutilizar el polvo recuperado depende de su limpieza, de la separación por colores y de las indicaciones del proveedor; recogerlo no significa que todo sea apto para reutilizarse.
Compruebe que la llanta, el colgador y el espacio necesario para el operario caben en las dimensiones útiles, no solo en la huella exterior. El catálogo ofrece cabinas de otros tamaños para aplicaciones que necesitan más espacio. Defina las dimensiones y el suministro eléctrico requeridos antes de elegir una configuración.
Elija el horno de curado según la llanta y el lote
La gama de hornos de Inovatec para llantas incluye modelos compactos KX y modelos KL de mayor tamaño. Empiece por la llanta de mayor diámetro que vaya a procesar y compruebe después la disposición de carga y la cantidad de llantas por lote.
| Modelo de horno | Potencia indicada | Datos de cámara o capacidad del catálogo |
|---|---|---|
| Horno compacto para llantas KX-102 | 4 kW | Dimensiones interiores: 660 × 650 × 800 mm; capacidad indicada: dos llantas |
| Horno de curado de llantas KX-202 | 12 kW | Dimensiones interiores: 1000 × 1000 × 1680 mm; cuatro estantes y capacidad indicada de cuatro llantas |
| Horno de recubrimiento para llantas KL-1688 | 6 kW | Cámara útil: A1000 × H1600 × P845 mm; ventilador de circulación y raíles para colgar |
| Horno por lotes para llantas KL-1864 | 18 kW | Cámara útil: A1600 × H1800 × P1400 mm; controles PLC, ventilador de circulación y carga con carro |
Las dimensiones de la cámara KX aparecen en el orden indicado por el catálogo; confirme la orientación de cada medida en el plano final. También hay que validar la capacidad indicada de dos o cuatro llantas según el diámetro y ancho de estas, el tamaño de los soportes y la separación necesaria.
La KX-102 es una opción compacta para lotes pequeños. La KX-202 aumenta la capacidad indicada por lote; la KL-1688 ofrece una disposición colgante en una cámara de mayor altura, y la KL-1864 dispone de una cámara más grande y carga con carro para otras necesidades de manipulación.
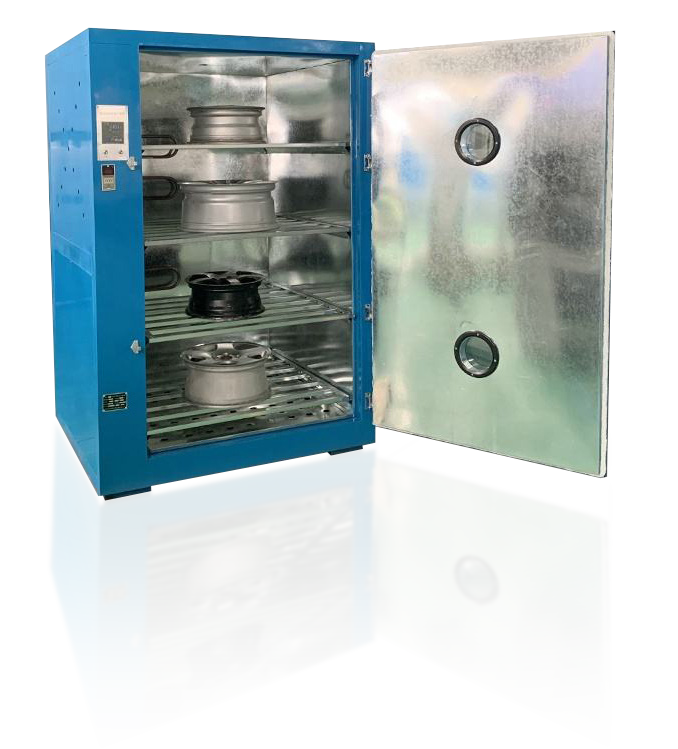
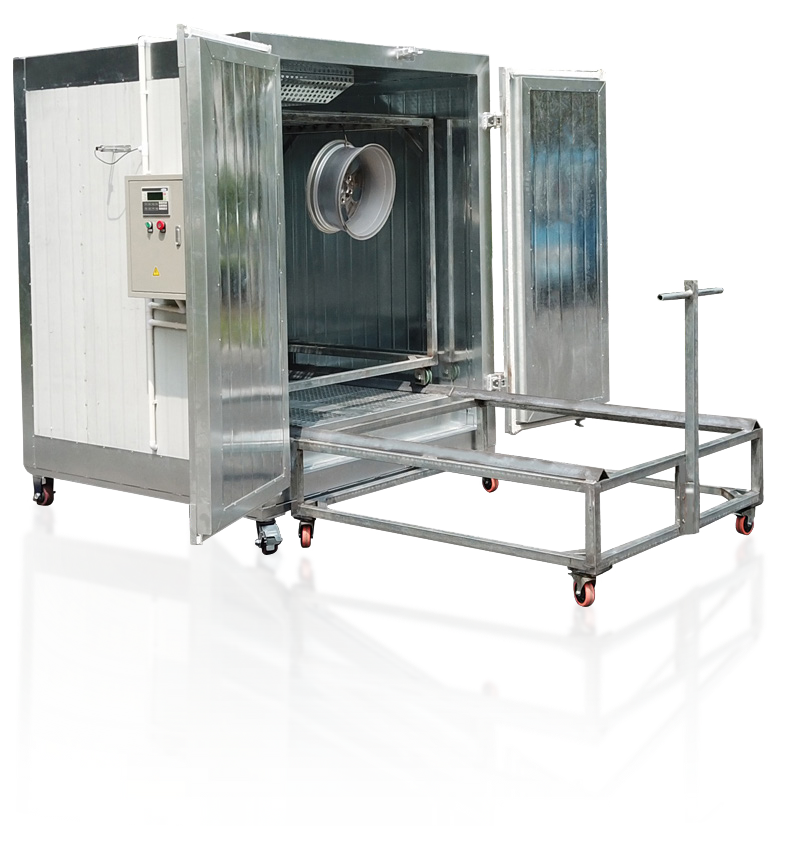
El catálogo indica controles de temperatura de hasta 300 °C para los hornos KX y una temperatura máxima de 250 °C para los KL. Son límites del equipo, no temperaturas recomendadas para curar llantas. La temperatura de proceso debe elegirse según la ficha técnica del recubrimiento y confirmando que la llanta admite el ciclo térmico previsto.
Del acondicionamiento de la llanta al recubrimiento terminado
Inspeccione y prepare la llanta
Inspeccione la llanta antes de recubrirla. El reacondicionamiento no hace segura para el servicio una llanta estructuralmente inadecuada, y el recubrimiento en polvo no debe ocultar daños que requieran una evaluación técnica independiente.
El método de preparación depende del acabado existente y del estado de la llanta. Puede incluir la eliminación del recubrimiento, limpieza, preparación de la superficie y secado. Cuando el granallado sea adecuado, una cabina de arenado para llantas de aleación permite realizar esa etapa por separado. Elija el abrasivo y el proceso teniendo en cuenta el sustrato de aluminio y los requisitos del proveedor del recubrimiento.
Antes de pulverizar, elimine los residuos de preparación y la humedad, y enmascare las zonas que deban quedar sin recubrir según las especificaciones de la llanta. La unidad de pulverización no puede compensar la contaminación que permanezca en la superficie.
Aplique el polvo dentro de la cabina
Coloque la llanta preparada de forma que el operario pueda alcanzar las superficies necesarias. Asegure la conexión a tierra a través de la llanta y su soporte, y utilice la pulverización con la extracción de la cabina en funcionamiento. Siga las instrucciones del equipo sobre instalación, ventilación, protección personal y operación segura.
Ajuste el patrón de pulverización y el suministro de polvo a la llanta. Revise los radios, huecos, bordes y barril; no valore la cobertura únicamente desde la cara frontal. Mantenga separados los polvos durante la recuperación y los cambios de color.
Cure, enfríe e inspeccione
Traslade la llanta recubierta al horno sin alterar el polvo aún sin curar. Siga la ficha técnica del polvo concreto. Si el ciclo especifica la temperatura de la pieza, el tiempo de curado se cuenta a la temperatura del metal de la llanta, no simplemente cuando el aire del horno alcanza el valor programado.
Por eso, el tiempo de calentamiento indicado en un catálogo no equivale al ciclo completo del lote. La carga, el calentamiento de la llanta, el tiempo de curado especificado, la descarga y el enfriamiento influyen en la producción del taller. Una vez fría, inspeccione la cobertura y el aspecto, y verifique el espesor de película y los demás criterios de aceptación definidos para el trabajo.
Qué confirmar antes de realizar el pedido
Indique el diámetro y el ancho máximos de las llantas, incluido el espacio necesario para los soportes. Confirme si el taller necesita procesar llantas de una en una o por lotes, y estime la demanda diaria; no dé por hecho que la capacidad indicada del horno equivale a la producción por hora.
El suministro eléctrico también influye en la selección. El catálogo presenta distintas configuraciones de tensión: entre ellas, opciones de 220 V monofásicas y 380 V trifásicas para la KX-102, y 380 V trifásica para la KX-202. Confirme la tensión, el número de fases, la frecuencia y las conexiones exactas de cada máquina del pedido.
Prevea el polvo suministrado por el cliente, aire comprimido, soportes adecuados y servicios de la planta. Reserve espacio para la preparación, pulverización, acceso al horno, enfriamiento y mantenimiento de filtros. Incluya estos requisitos en la especificación para que la unidad de pulverización, la cabina, el horno y los servicios del taller formen un proceso viable.
Limpieza periódica y cambios de color
El polvo que quede en el depósito, el conducto de alimentación, las boquillas o la zona de recuperación puede afectar al siguiente color. Siga el procedimiento de limpieza del fabricante antes de cambiar de material e inspeccione los filtros y los contactos de conexión a tierra durante el mantenimiento rutinario.
La limpieza neumática de los filtros de la cabina no elimina la necesidad de inspeccionarlos o sustituirlos. Al comparar sistemas, tenga en cuenta el acceso para mantenimiento y la disponibilidad de consumibles, además del tamaño de la cámara y la potencia eléctrica.
Preguntas frecuentes
¿La YH-606 incluye un horno de curado?
El catálogo describe la YH-606 como una unidad de pulverización con controlador, pistola manual, carro, depósito y accesorios. Las cabinas y los hornos son productos independientes. Confirme el contenido completo del suministro en la cotización.
¿Un mismo horno puede procesar llantas de cualquier tamaño?
No. El diámetro, el ancho, la disposición de los estantes y el espacio de carga deben caber en la cámara. La cantidad de llantas indicada no garantiza la compatibilidad con todos los tamaños.
¿Existe una sola temperatura de curado para todos los polvos de llantas?
No. Consulte la ficha técnica del polvo elegido y verifique su compatibilidad con la llanta y con cualquier otra capa de recubrimiento. La temperatura máxima del horno no es un ajuste de curado universal.
Especifique su sistema de recubrimiento en polvo para llantas
Para consultar una combinación adecuada, contacte con Inovatec Machinery e indique las dimensiones de su llanta más grande, el tamaño del lote, el volumen diario previsto, los colores de polvo, el suministro eléctrico disponible y la distribución del taller. Estos datos permiten revisar la unidad de pulverización, las dimensiones de la cabina, la capacidad del horno y el alcance del suministro antes del pedido.