
 English
 Español
 Français

Si votre service de finition doit constamment composer avec des délais serrés, une qualité de surface irrégulière et des coûts de main-d’œuvre en hausse, la finition isotrope peut représenter une avancée majeure, en particulier associée à Machine à tonneau centrifuge.
Contrairement à la finition vibratoire traditionnelle, optimisée pour le débit de production en grands lots, le tonneau centrifuge génère une énergie de finition nettement plus élevée à l’intérieur d’un tonneau fermé. Cette énergie supérieure se traduit par un bénéfice concret :
Temps de cycle réduit → débit plus élevé → coût de main-d’œuvre réduit → moins de reprises → meilleur retour sur investissement.
Dans ce guide, vous découvrirez ce qu’est la finition isotrope, pourquoi le tonneau centrifuge est l’un des moyens les plus rapides d’y parvenir et comment il réduit le coût total de finition en production réelle.
Qu’est-ce que la finition isotrope ?
Une surface « isotrope » désigne une texture uniforme dans toutes les directions. En matière de finition, les résultats isotropes sont recherchés car ils offrent :
Un aspect plus homogène (réflexion régulière, directionnalité réduite)
Des performances fonctionnelles plus stables (meilleur comportement au contact, glissement plus fluide, micro-arrachements réduits)
Un risque plus faible d’apparition de défauts de surface « aléatoires » après placage/revêtement ou en cours d’utilisation
De nombreux fabricants recherchent des résultats isotropes lorsque la pièce est à forte valeur ou que l’exigence de surface est stricte, notamment sur les composants métalliques de précision, les géométries complexes et les pièces imprimées en 3D.
 Exemple de superfinition isotrope.
Pourquoi le tonneau centrifuge est plus rapide pour la finition isotrope
1) Une énergie plus élevée par minute (transformation de surface plus rapide)
Un système de finition à tonneau centrifuge est conçu pour générer des forces de traitement plus importantes que la finition vibratoire standard. Cette énergie plus élevée signifie que vos pièces et vos médias interagissent de manière plus agressive et plus efficace à l’intérieur de chaque tonneau, de sorte que le même résultat peut souvent être obtenu en une fraction du temps.
Lorsque le temps de cycle diminue, tout le reste s’améliore :
la capacité augmente sans main-d’œuvre supplémentaire
les délais deviennent plus faciles à maîtriser
la finition devient moins un goulot d’étranglement de production
2) Environnement fermé et maîtrisé (des résultats plus prévisibles)
De nombreux systèmes de finition à tonneau centrifuge fonctionnent en environnement fermé, ce qui contribue à maintenir un procédé maîtrisé et reproductible :
un contact stable entre les médias et les pièces
projections et variabilité réduites
un comportement de finition plus constant d’un lot à l’autre
3) Mieux adapté aux travaux « à exigences élevées / en petits et moyens lots »
La finition vibratoire est excellente pour les gros volumes, mais lorsque l’objectif est une qualité de surface haut de gamme avec des délais de livraison courts, le tonneau centrifuge devient le choix plus rapide et plus économique.
Cas d’usage courants :
pièces d’usinage à forte valeur
composants de précision soumis à des exigences de surface strictes
pièces métalliques imprimées en 3D nécessitant un lissage et un polissage rapides
pièces à l’aspect haut de gamme (l’esthétique compte)
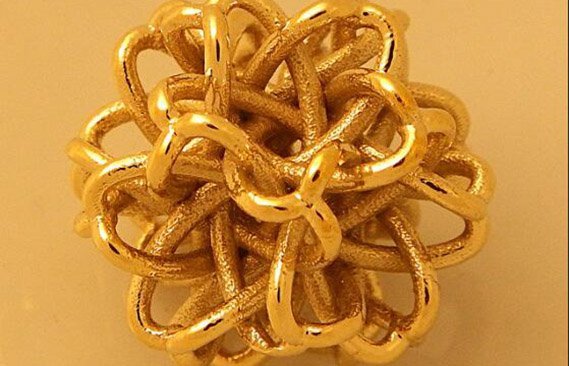 pièces en laiton imprimées en 3D
D’où viennent réellement les économies (réflexion en coût total de possession)
De nombreux acheteurs comparent les machines de finition uniquement sur le prix d’achat. C’est une erreur.
La comparaison la plus pertinente reste le coût total de possession (TCO). Un procédé de finition isotrope plus rapide améliore le TCO grâce à quatre axes d’optimisation principaux :
1) Temps de cycle réduit = production journalière plus élevée
Si un cycle devient 30 à 70 % plus court (selon le matériau, les médias et la finition cible), votre capacité de finition augmente immédiatement, souvent sans effectif supplémentaire.
Résultat : vous expédiez davantage avec la même équipe et la même surface au sol.
2) Coût de main-d’œuvre réduit (moins de travail manuel par pièce finie)
Les coûts de main-d’œuvre se répartissent notamment sur :
chargement / déchargement
tri / séparation
nettoyage / reprises
essais-erreurs répétés sur les paramètres
La finition à tonneau centrifuge contribue à réduire le « temps de main » car les cycles sont plus courts et les résultats plus prévisibles. De nombreuses usines constatent qu’elles peuvent regrouper des étapes de finition ou limiter les reprises répétées.
3) Moins de reprises et de rebuts (une qualité plus stable)
Lorsque la finition est irrégulière, les coûts augmentent de façon invisible :
les reprises consomment du temps et de la main-d’œuvre
des défauts apparaissent après revêtement ou placage
une non-conformité de surface entraîne des réclamations clients
La finition isotrope vise un comportement de surface reproductible et uniforme, ce qui réduit ces mauvaises surprises qualitatives en fin de production.
4) Réponse plus rapide aux commandes urgentes (le temps devient un avantage concurrentiel)
Si votre client exige des délais plus courts, le service de finition peut devenir le facteur limitant. Un cycle de finition isotrope plus court vous offre de la flexibilité :
délais de livraison réduits
échantillonnage et validation plus rapides
meilleure réactivité aux commandes urgentes
Le gain de temps se traduit souvent par de véritables économies.
Conclusion : la finition isotrope est un levier de productivité, pas un simple « plus »
Un système de finition à tonneau centrifuge permet de réduire les délais et les coûts car il :
génère une énergie de finition plus élevée → des cycles plus courts
stabilise les résultats → moins de reprises et de rebuts
réduit la pression sur la main-d’œuvre → une montée en charge facilitée
améliore la rapidité de livraison → une compétitivité renforcée
Si votre étape de finition ralentit la production ou consomme du budget main-d’œuvre, la finition isotrope mérite d’être évaluée.
 pièces d’engrenage avant et après polissage
Vous souhaitez une recommandation rapide ?
Envoyez-nous des photos de vos pièces + le matériau + les dimensions + la finition cible + le débit journalier. Nous pouvons vous proposer :
le modèle de tonneau centrifuge adapté
les médias et le compound
des paramètres de départ pour votre premier essai de production
Points clés du procédé : pourquoi le choix des médias est déterminant (avantage des médias haute densité)
Un tonneau centrifuge n’est pas une simple machine : c’est un système. Les médias et le compound que vous choisissez déterminent si vous obtenez des résultats rapides ou si vous vous lancez dans des essais coûteux par tâtonnement.
Un enseignement clé des procédés isotropes est que les médias haute densité peuvent vous aider à atteindre la surface cible plus rapidement, car ils transfèrent l’énergie plus efficacement.
Les médias céramiques haute densité sont couramment choisis lorsque vous recherchez :
une action de coupe/brunissage plus intense par minute
temps de cycle plus court
un comportement de finition stable et reproductible sur de nombreux lots
Conseil pratique :
Si vous recherchez des résultats isotropes rapidement, ne considérez pas les médias comme un élément secondaire. Utilisez la densité et la forme adaptées à la géométrie de la pièce et à l’objectif de surface.
À lire également :
- Qu’est-ce que la finition isotrope ? Procédé, avantages et applications
- Comment choisir le bon système de finition en masse
- Comment estimer la capacité correcte d’une machine de finition en masse
- Finition des pièces imprimées en 3D : méthodes, médias et bonnes pratiques
- Guide de sélection des médias de tonnelage : comment choisir le bon média
- Tableau de rugosité de surface : conversion Ra, Rz, RMS et N-Grade
