Más de 20 años de excelencia
Desde 2003, Inovatec Machinery está a la vanguardia de la innovación en tecnología de acabado superficial.
Inovatec Machinery · Vibratory Finishing
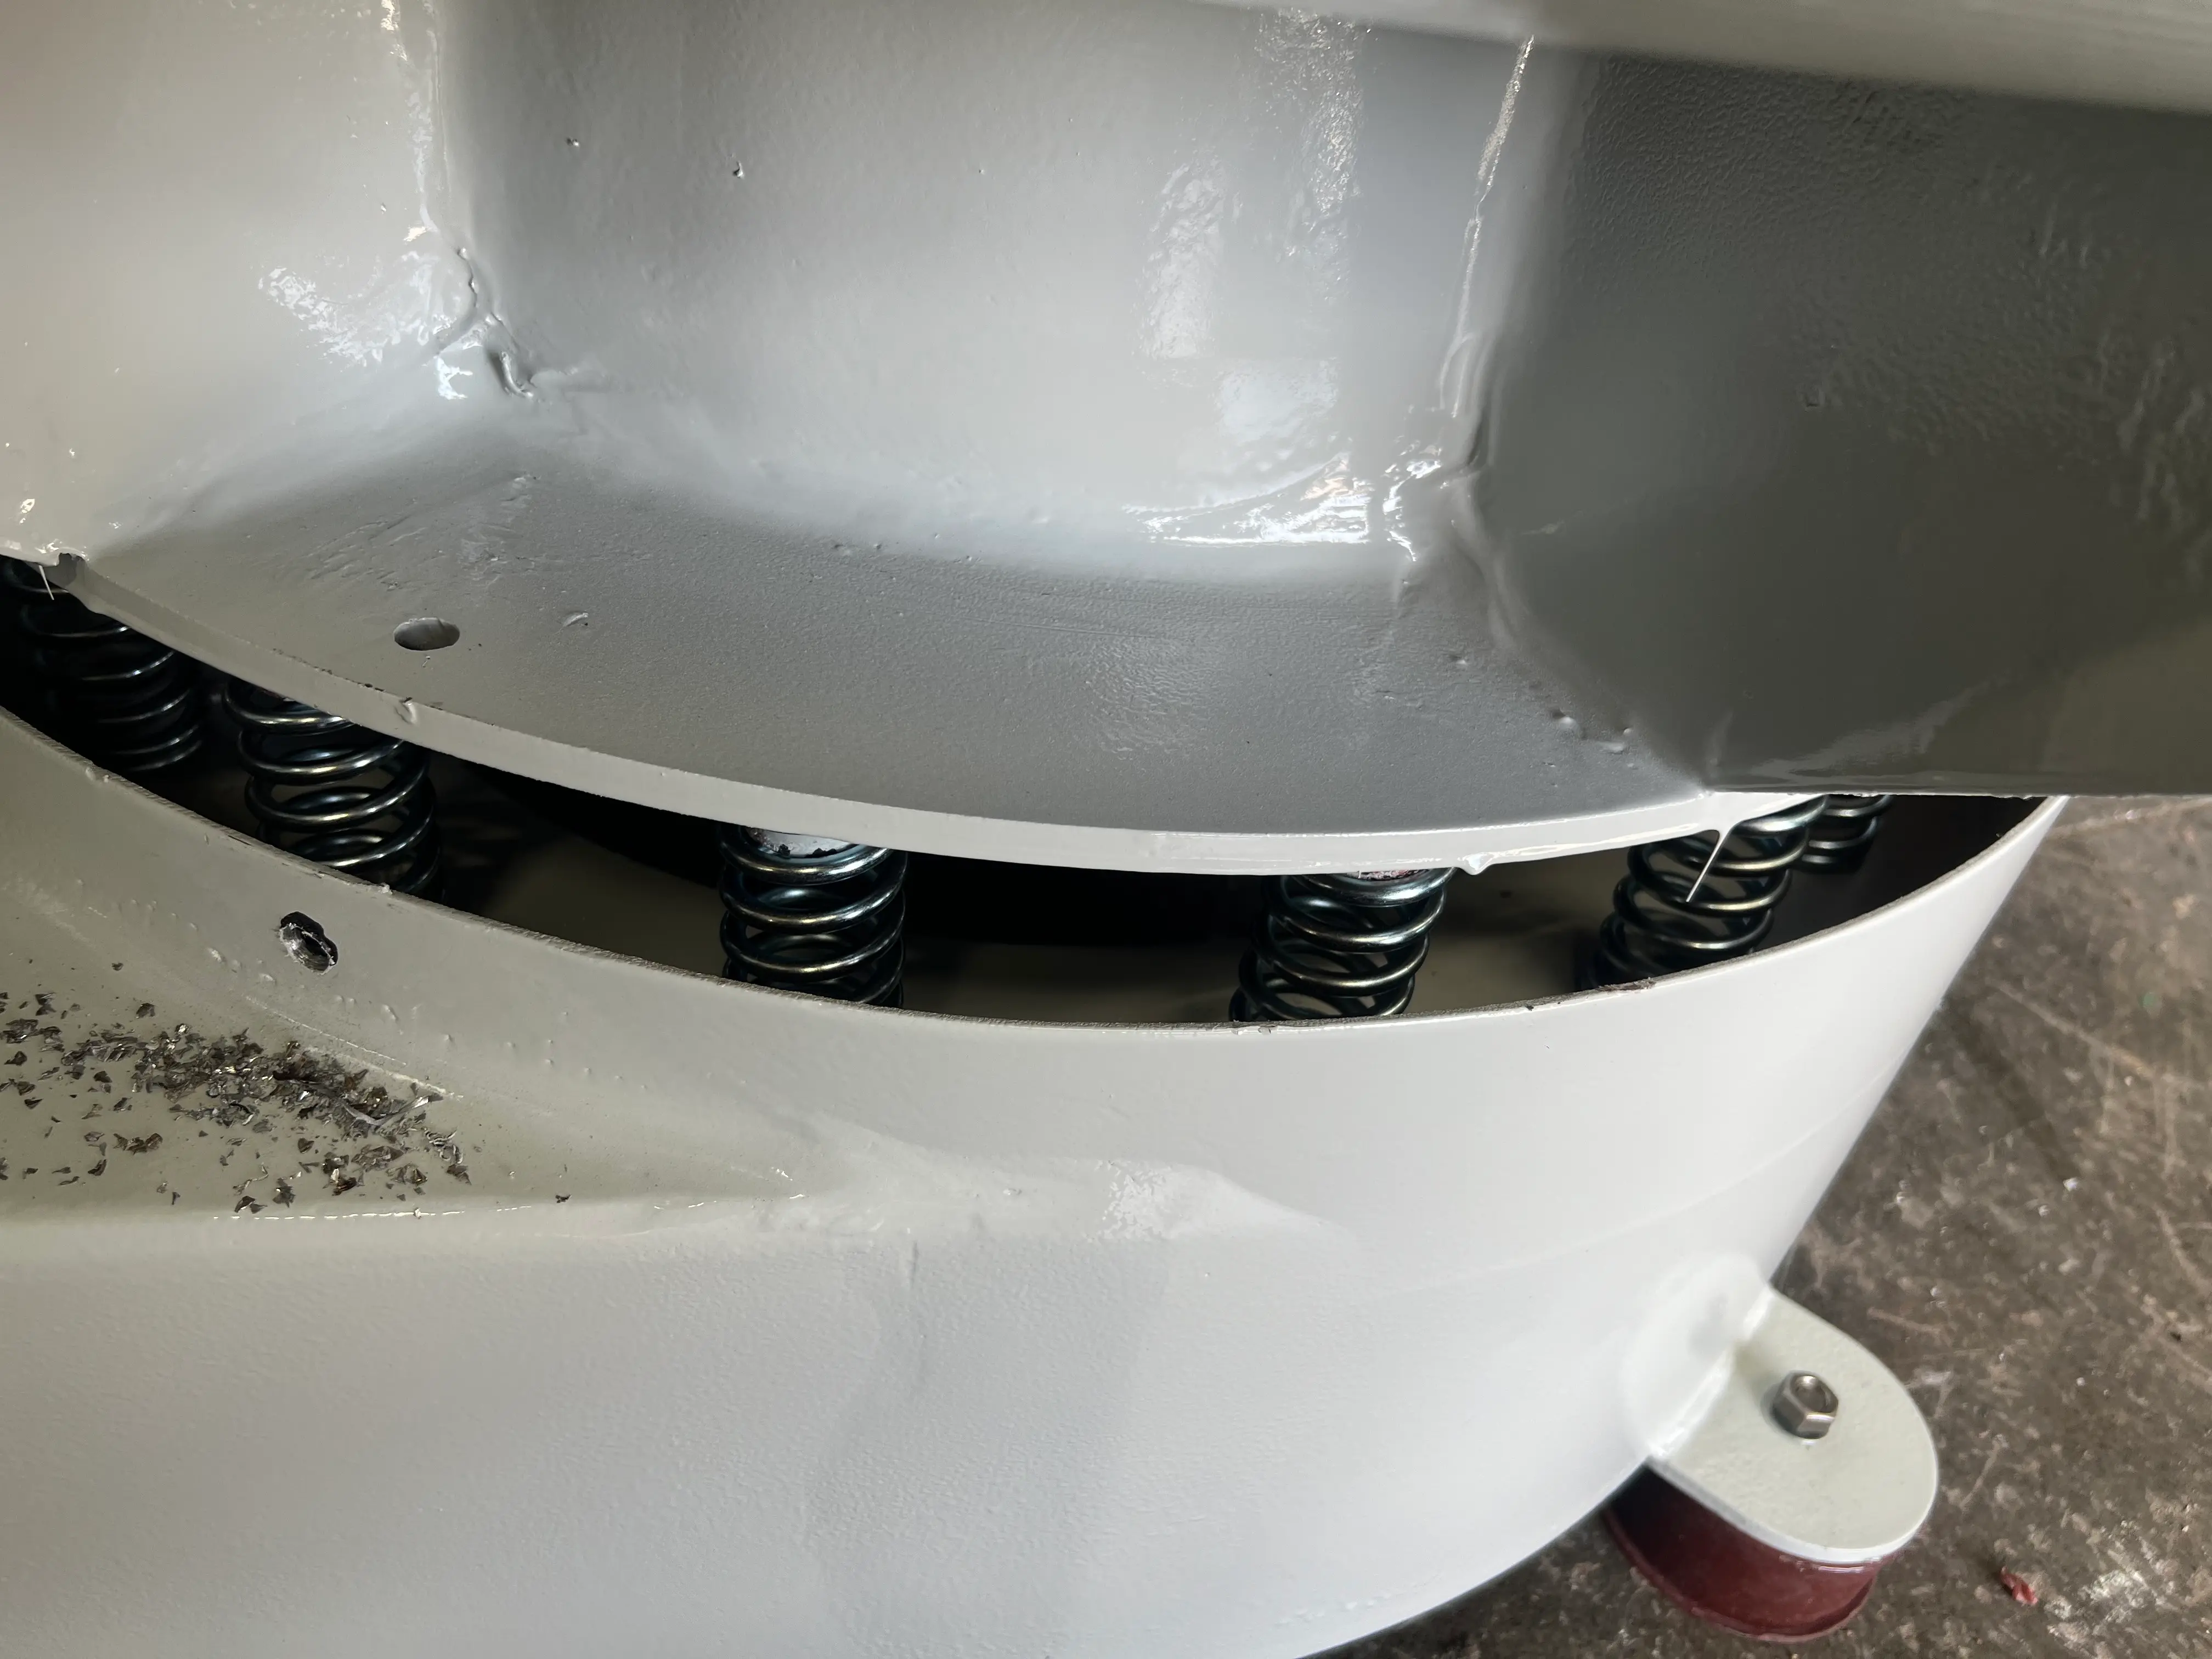
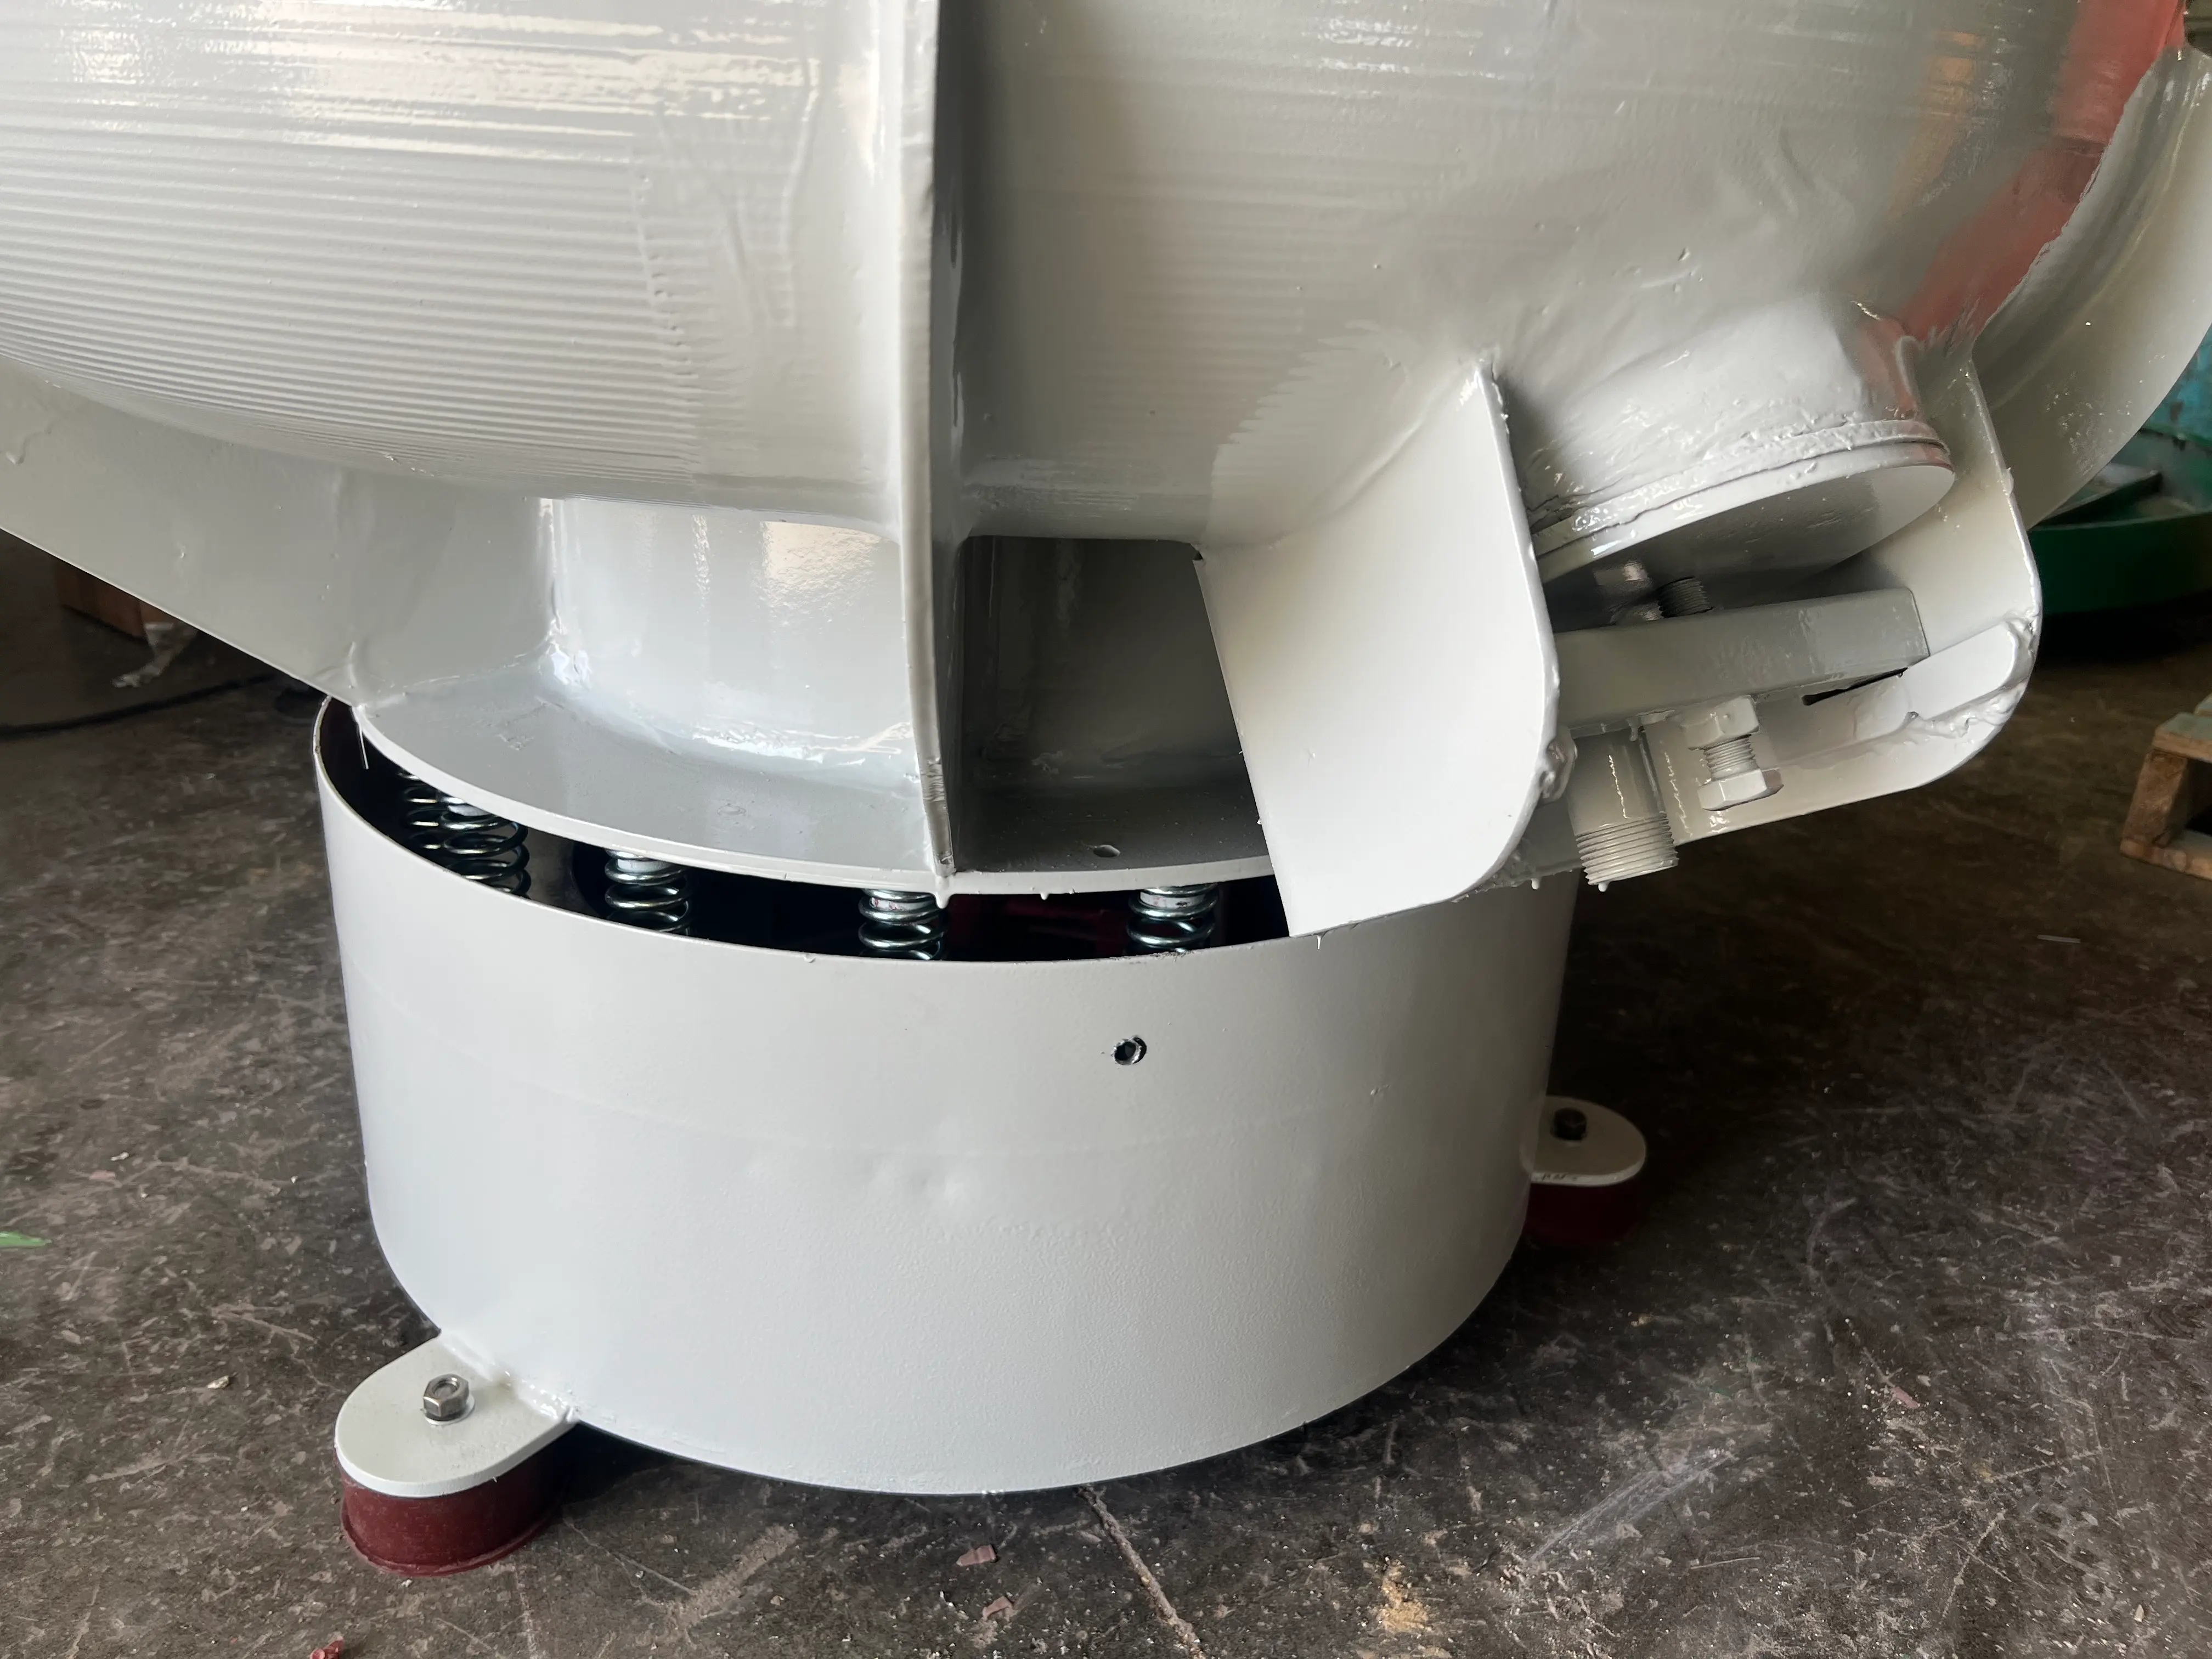
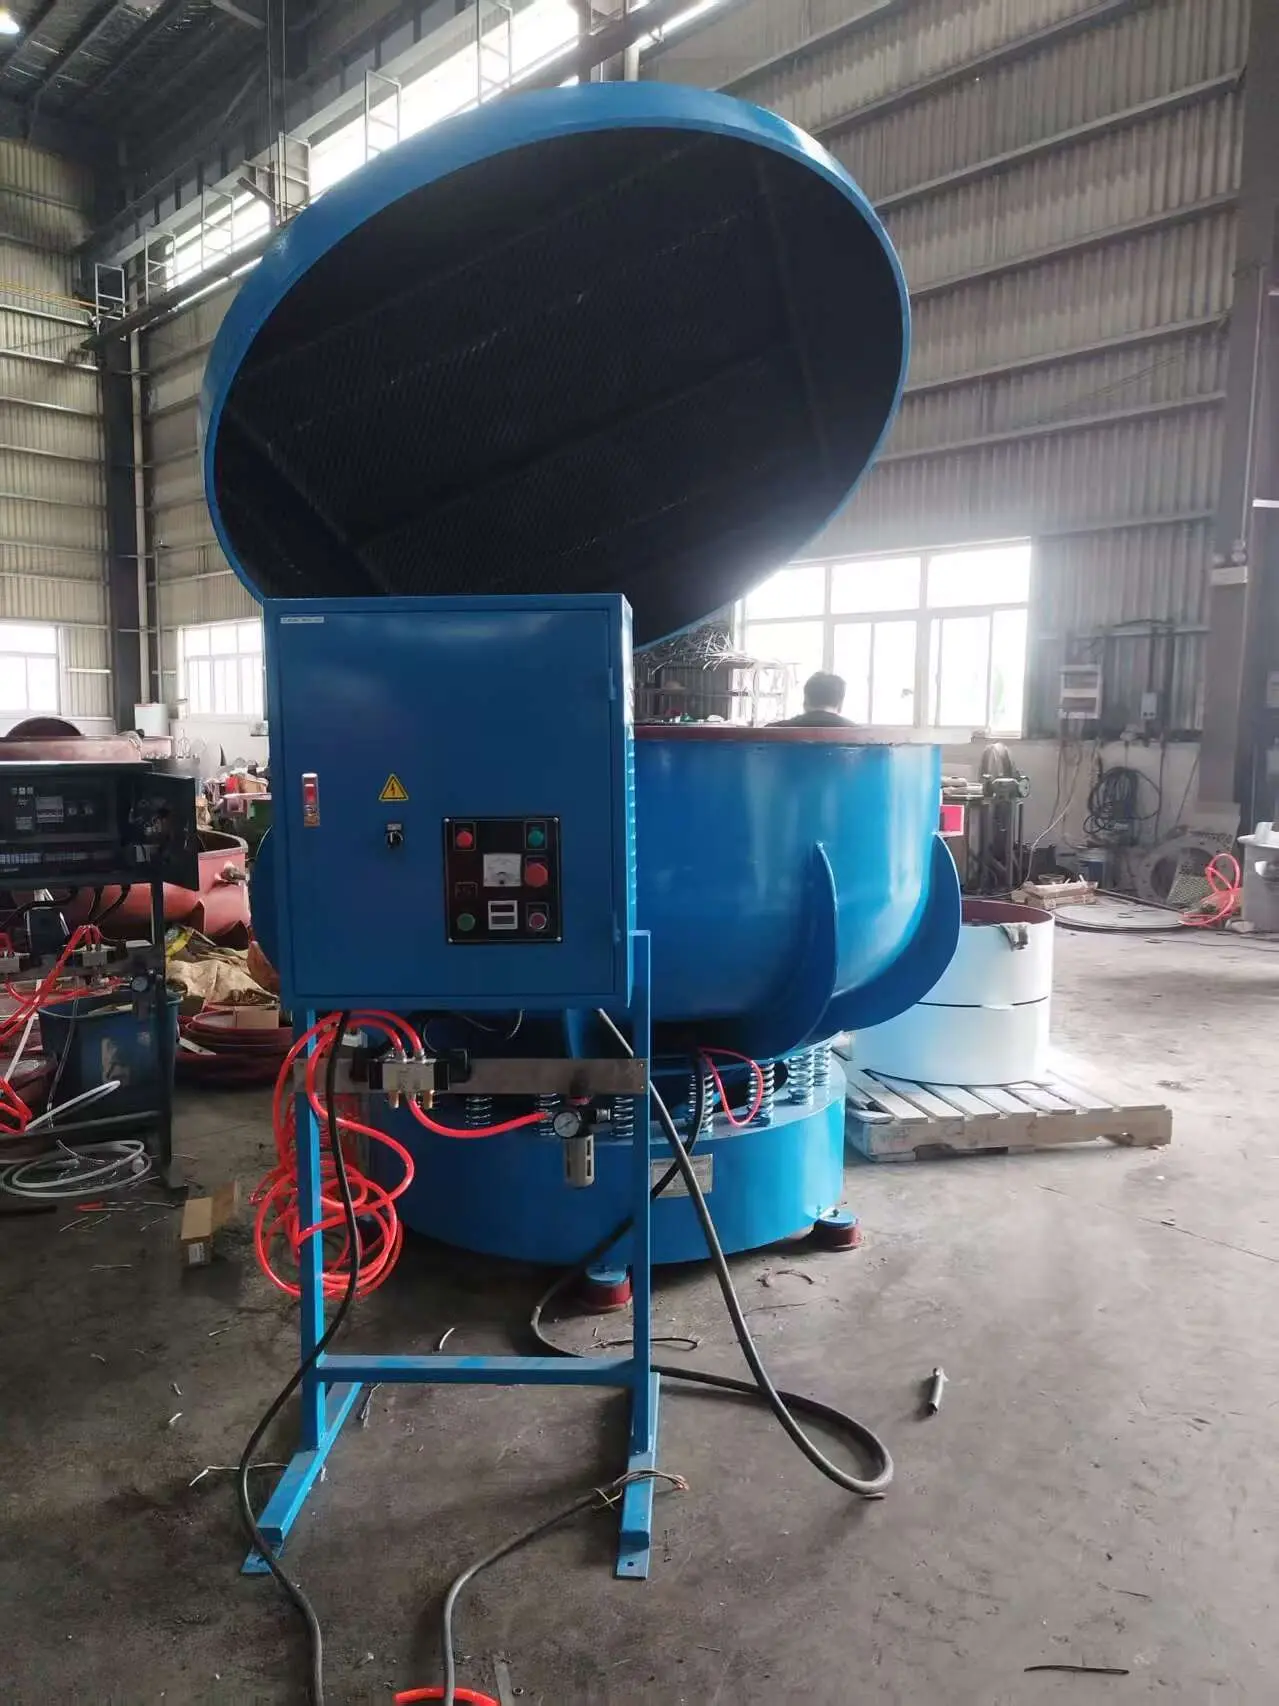
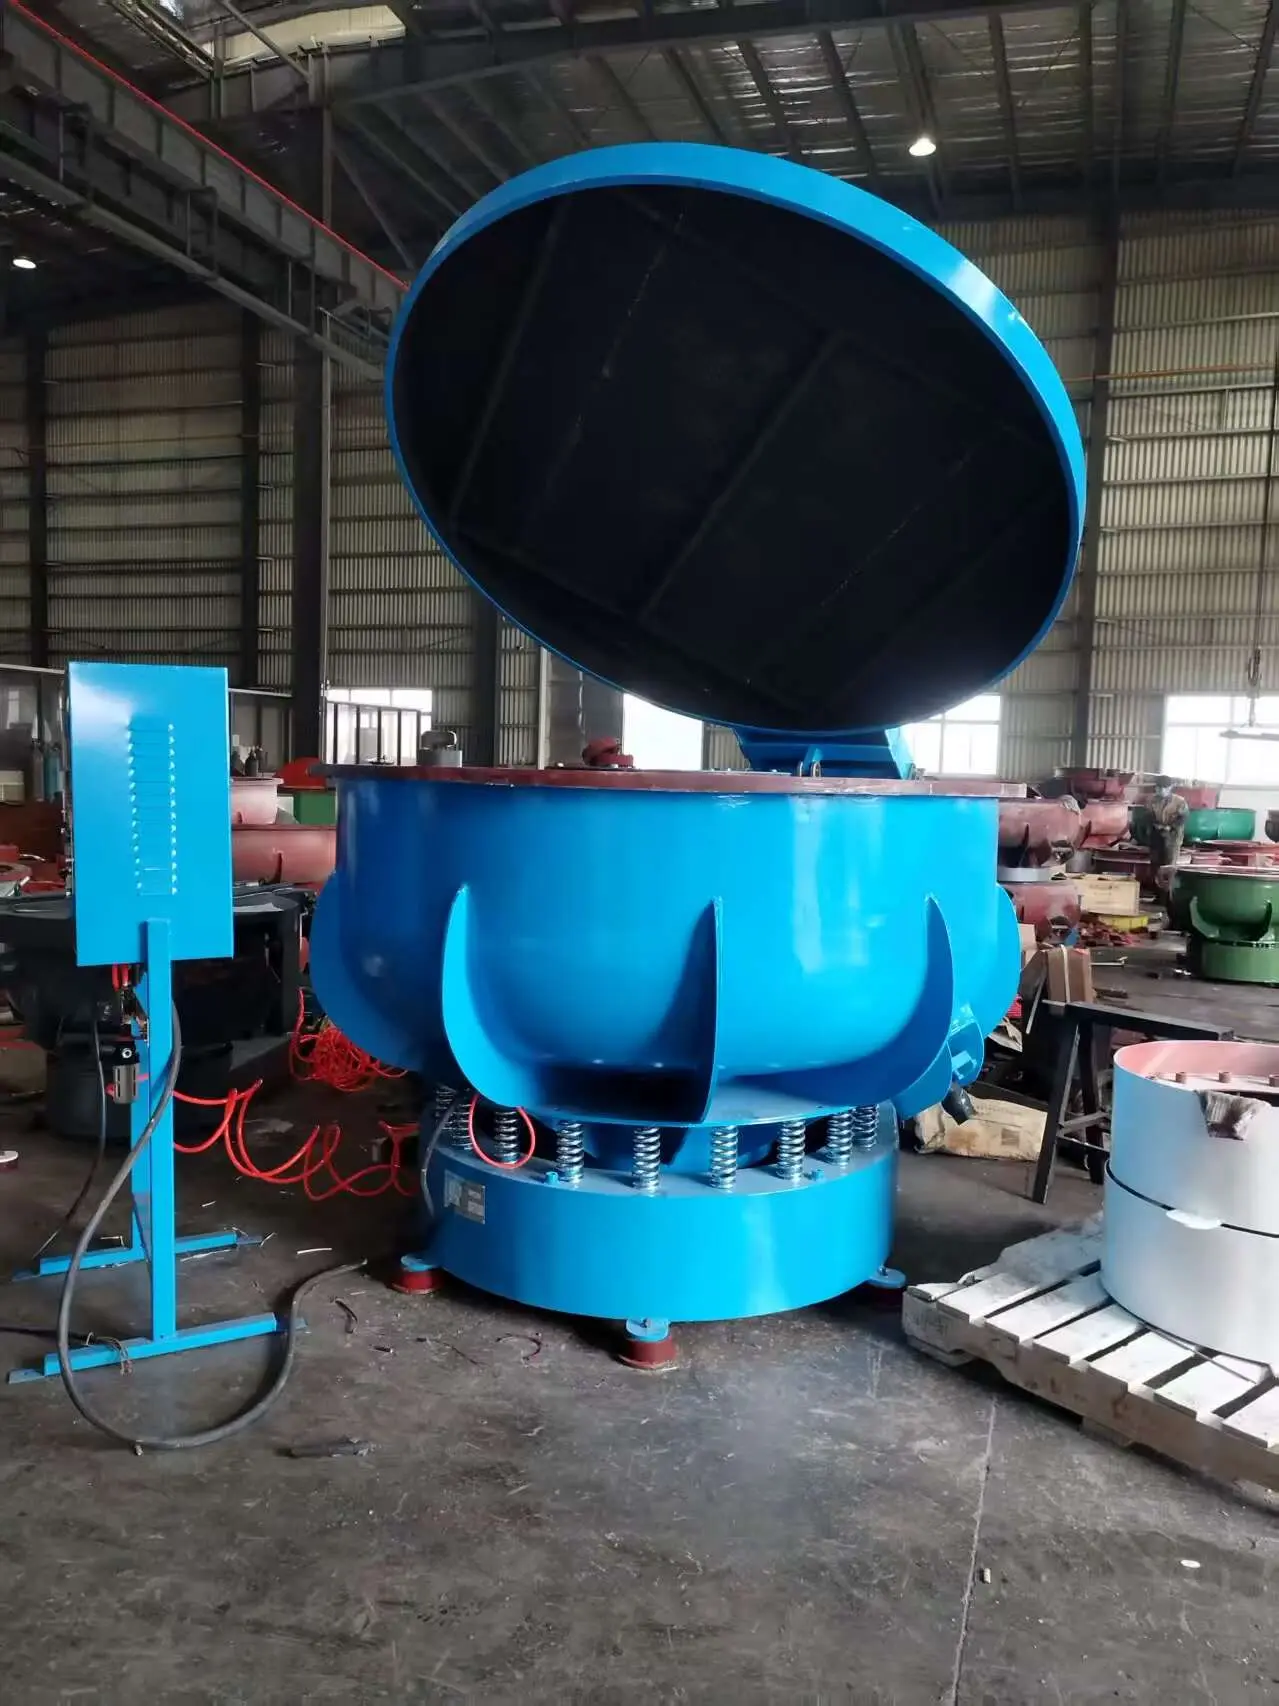
Durante el proceso de tamboreo, la cubeta que contiene la mezcla de medio abrasivo y piezas de trabajo vibra a alta velocidad. Este movimiento vibratorio hace que el medio abrasivo y las piezas rocen entre sí, lo que produce el acabado superficial deseado. La pulidora vibratoria desempeña un papel fundamental en el acabado previo de las piezas metálicas, que determina sus características.
Especificaciones del proceso
Material de las piezas | Tiempo de procesamiento (min) | Tipo de medio abrasivo | Tasa de desgaste del medio abrasivo | Ra inicial | Ra final | Arranque de material | Consistencia | |
Acero inoxidable (304) | 60 minutos | Medio abrasivo cerámico GC ACT 20×20 mm (3/4 pulgada) | 0,5% por hora | 1.0 | 0.18 | < 0,3% | ±1% de uniformidad superficial |
Especificaciones detalladas de nuestras pulidoras vibratorias de la serie VB(B). Compare modelos y descargue documentación técnica completa.

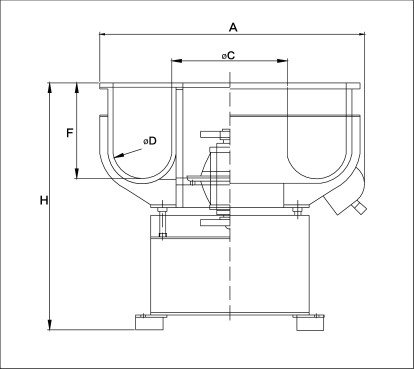
| Modelo | VB(B) 30 | VB(B) 60 | VB(B) 100 | VB(B) 200 | VB(B) 300 | VB(B) 400 | VB(B) 600 | VB(B) 900 | VB(B) 1200 | VB(B) 1500 | VB(B) 2500 |
| Volumen total (L) | 30 | 63 | 100 | 220 | 250 | 400 | 660 | 920 | 1300 | 1500 | 2500 |
| Dimensión máxima total A | 670 | 830 | 1020 | 1200 | 1310 | 1410 | 1820 | 1930 | 1930 | 2120 | 2300 |
| Tubo de instalación del motor (mm) C | φ136 | φ114 | φ470 | φ626 | φ620 | φ633 | φ910 | φ610 | φ610 | φ690 | φ850 |
| Ancho de la cubeta de proceso (mm) D | φ184 | φ280 | φ216 | φ220 | φ270 | φ320 | φ370 | φ560 | φ560 | φ630 | φ650 |
| Profundidad de túnel (mm) E | 200 | 245 | 330 | 385 | 390 | 450 | 490 | 575 | 575 | 630 | 850 |
| Altura de la máquina (mm) H | 800 | 910 | 860 | 915 | 900 | 1040 | 1140 | 1350 | 1350 | 1420 | 1350 |
| Motor (kW) | 0.5 | 0.75/1.1 | 1.5/2.2 | 3.0 | 3.7/5.0 | 5.0/6.0 | 5.5/7.5 | 11.0 | 11.0 | 15.0 | 18.5 |
| Peso (kg) | 85 | 110 | 260 | 420 | 600 | 850 | 1850 | 2200 | 2200 | 2400 | 3000 |
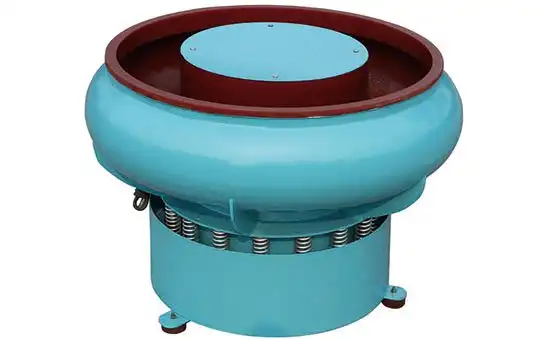
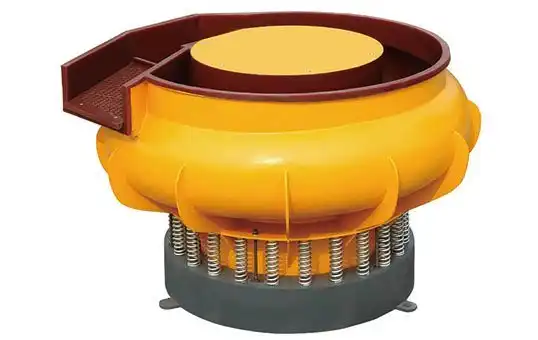
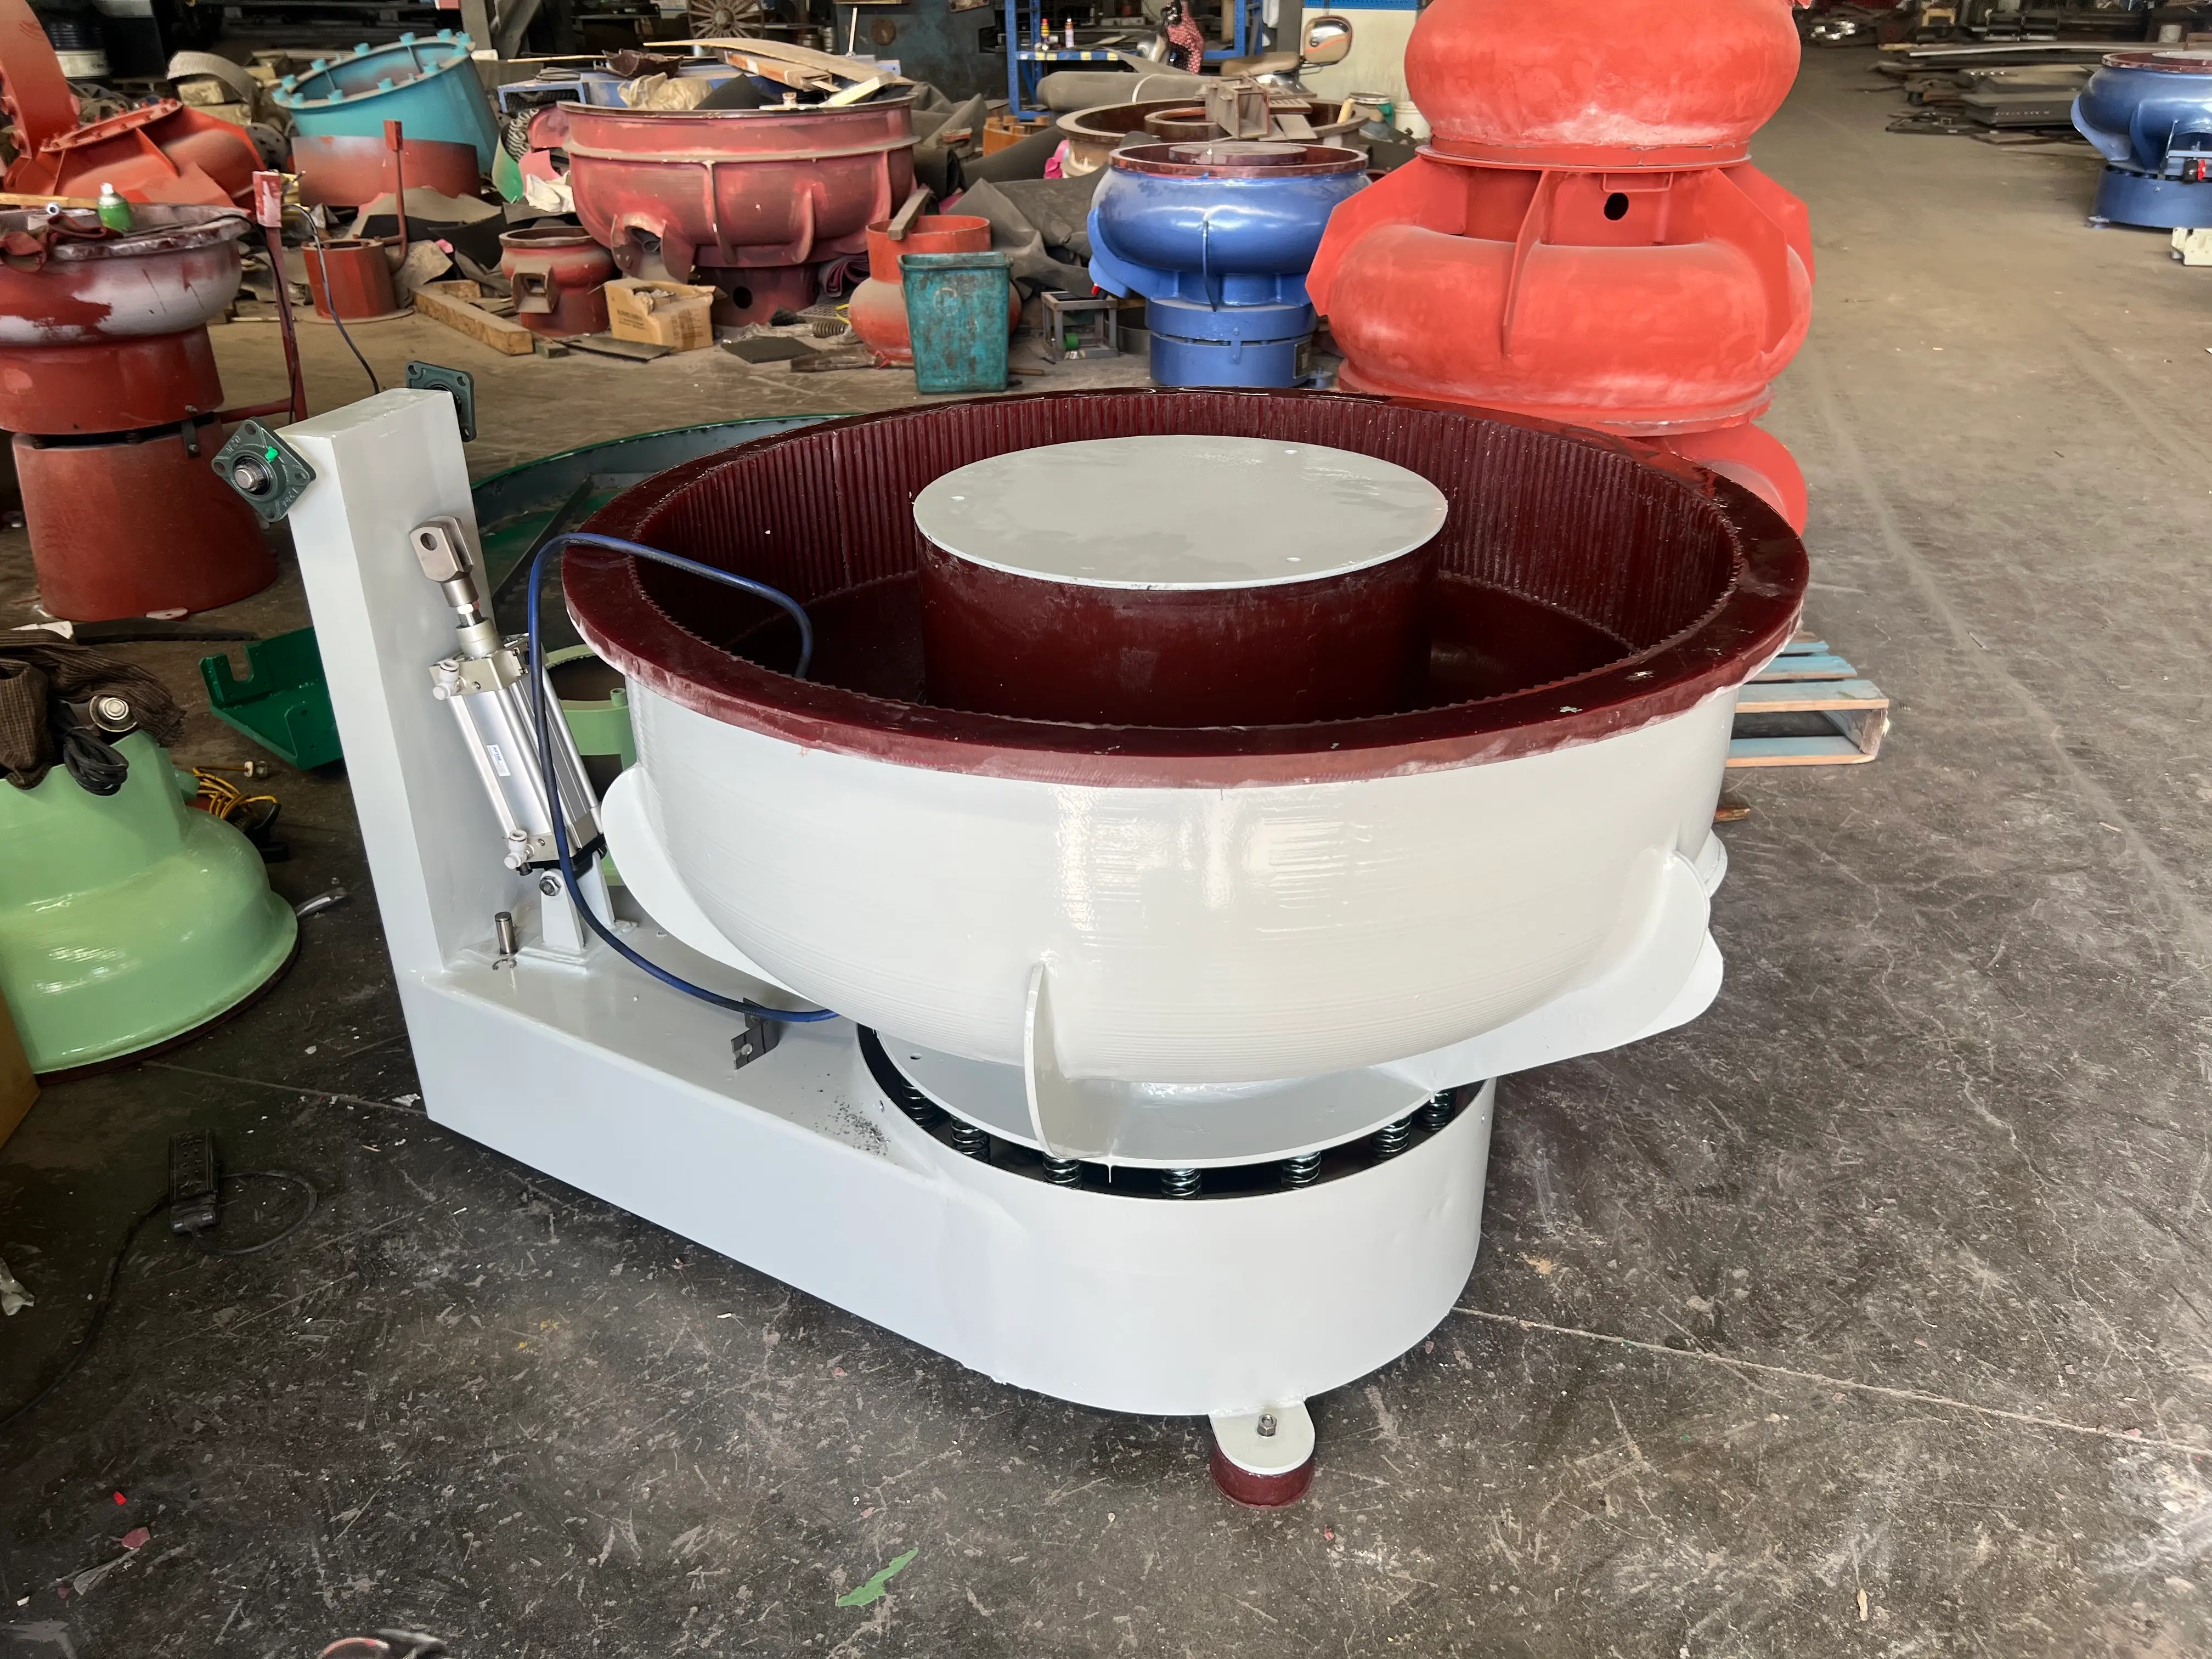
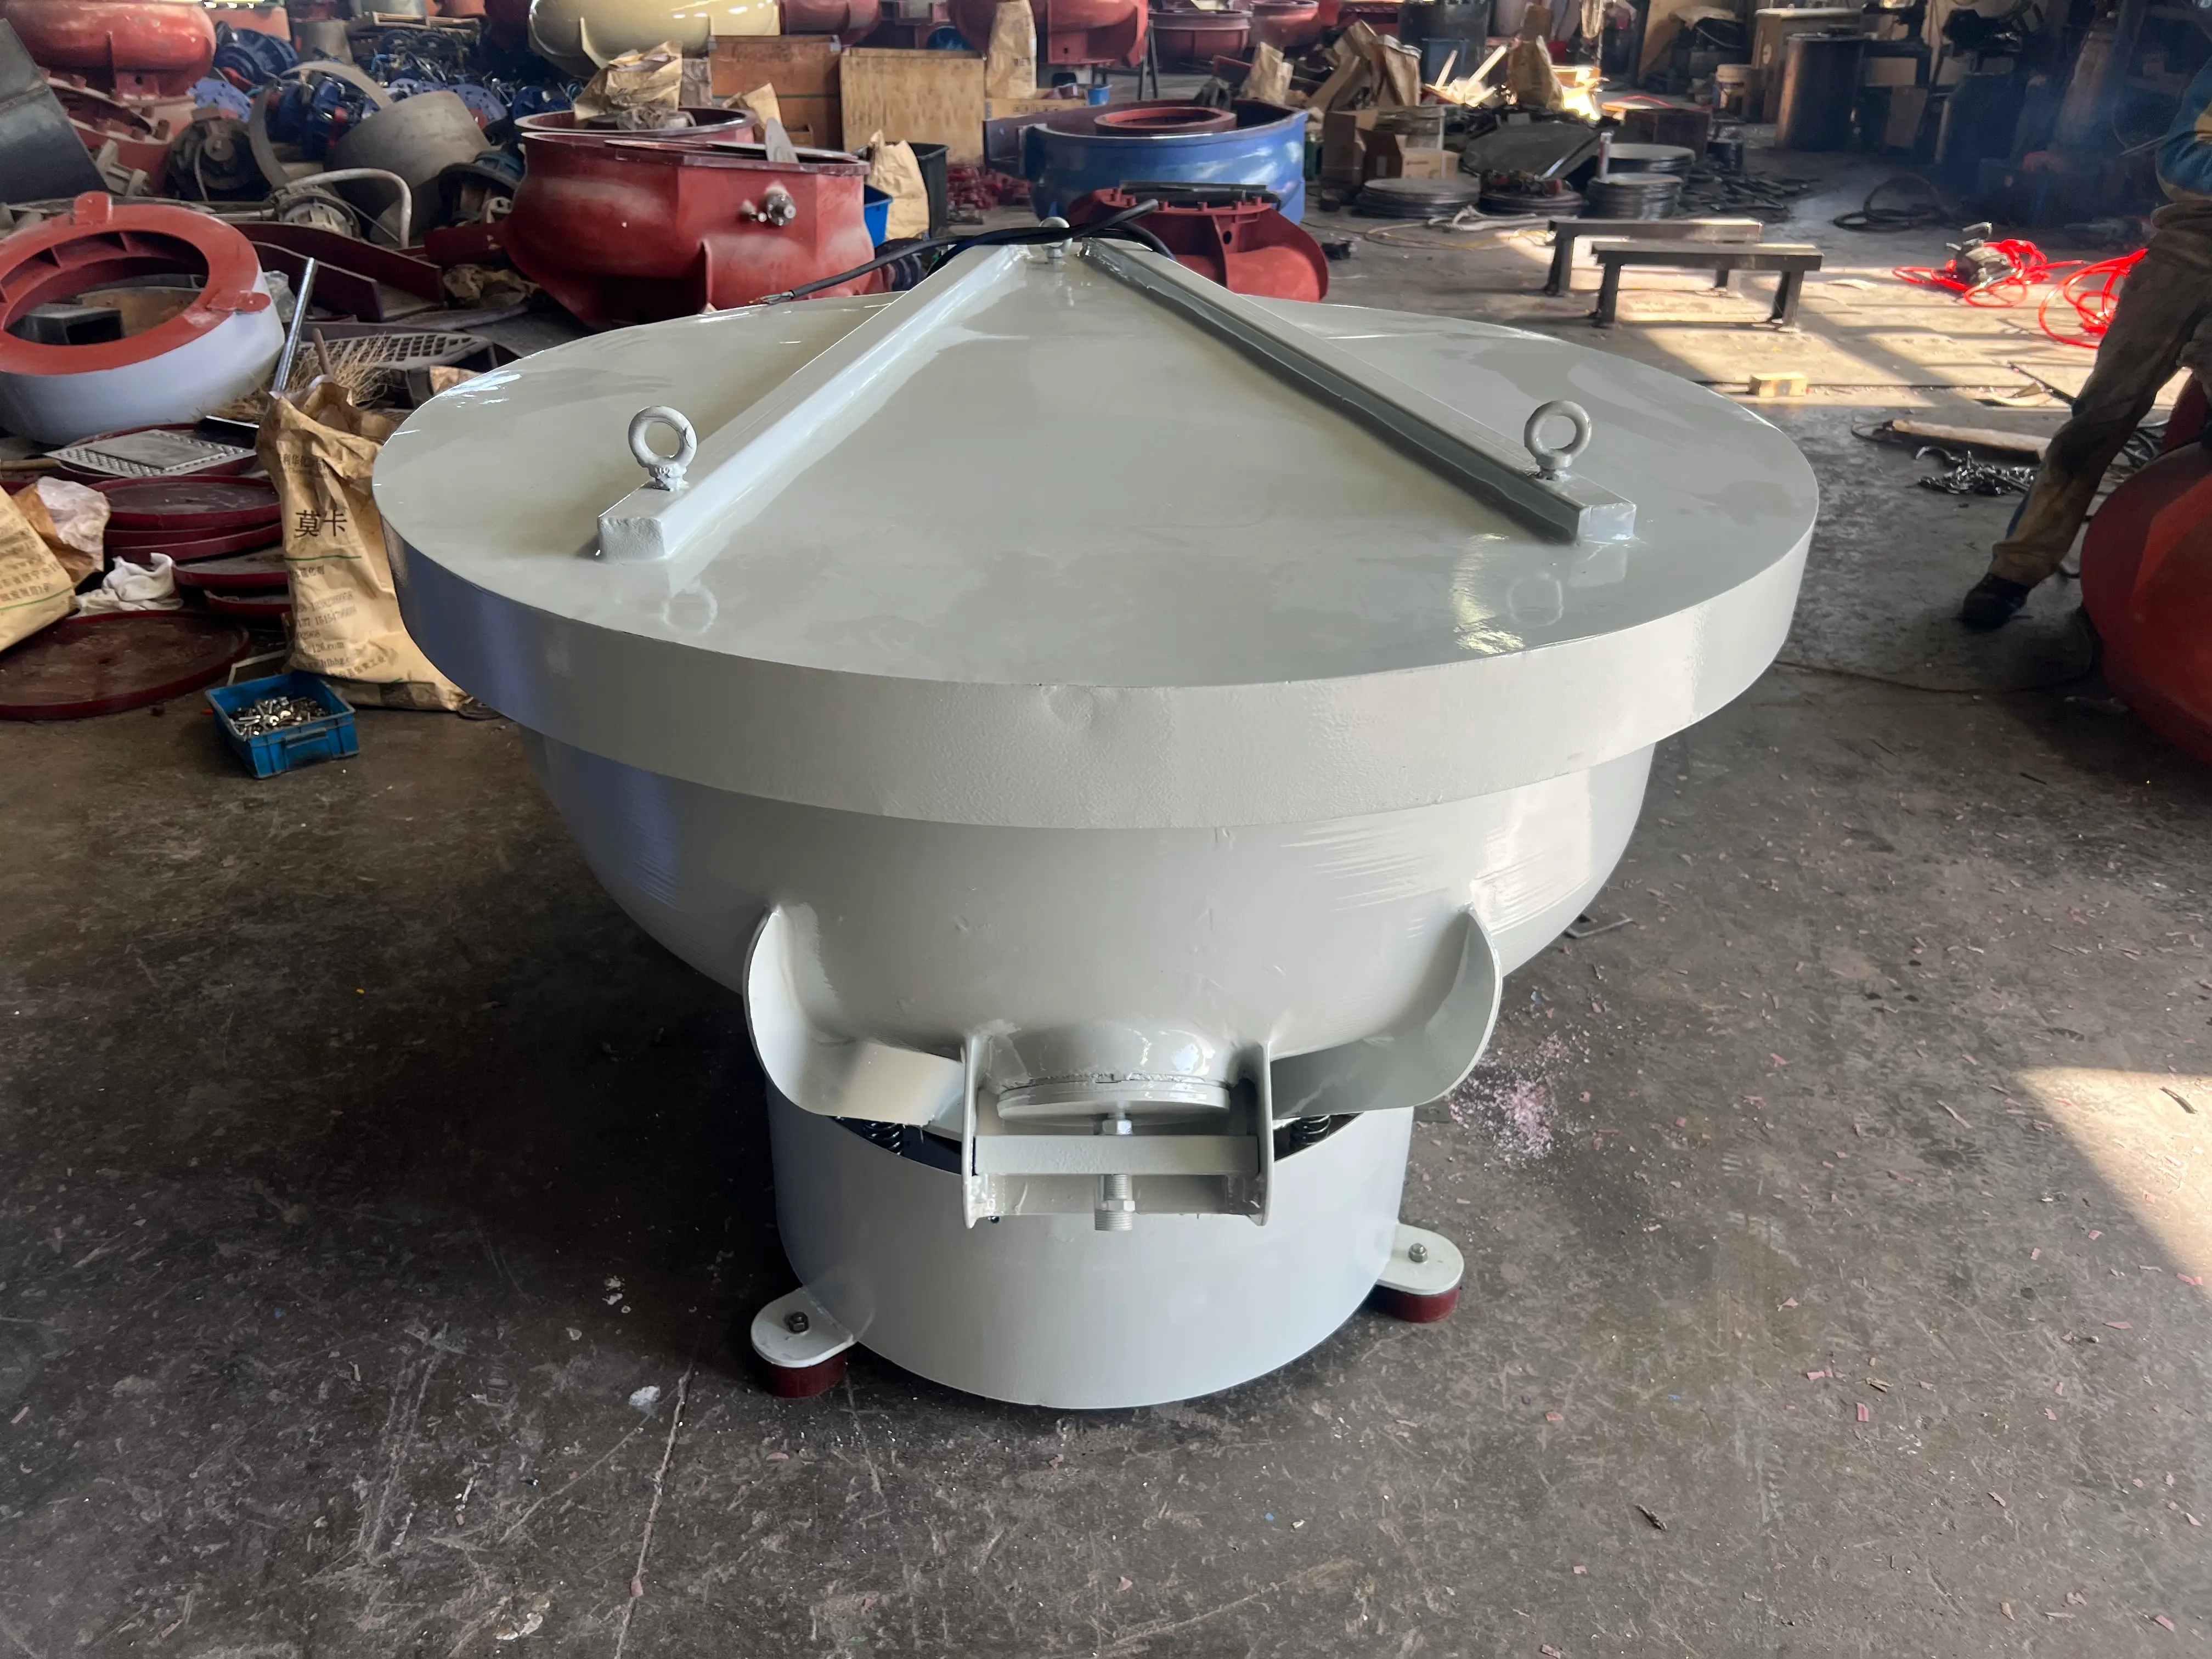
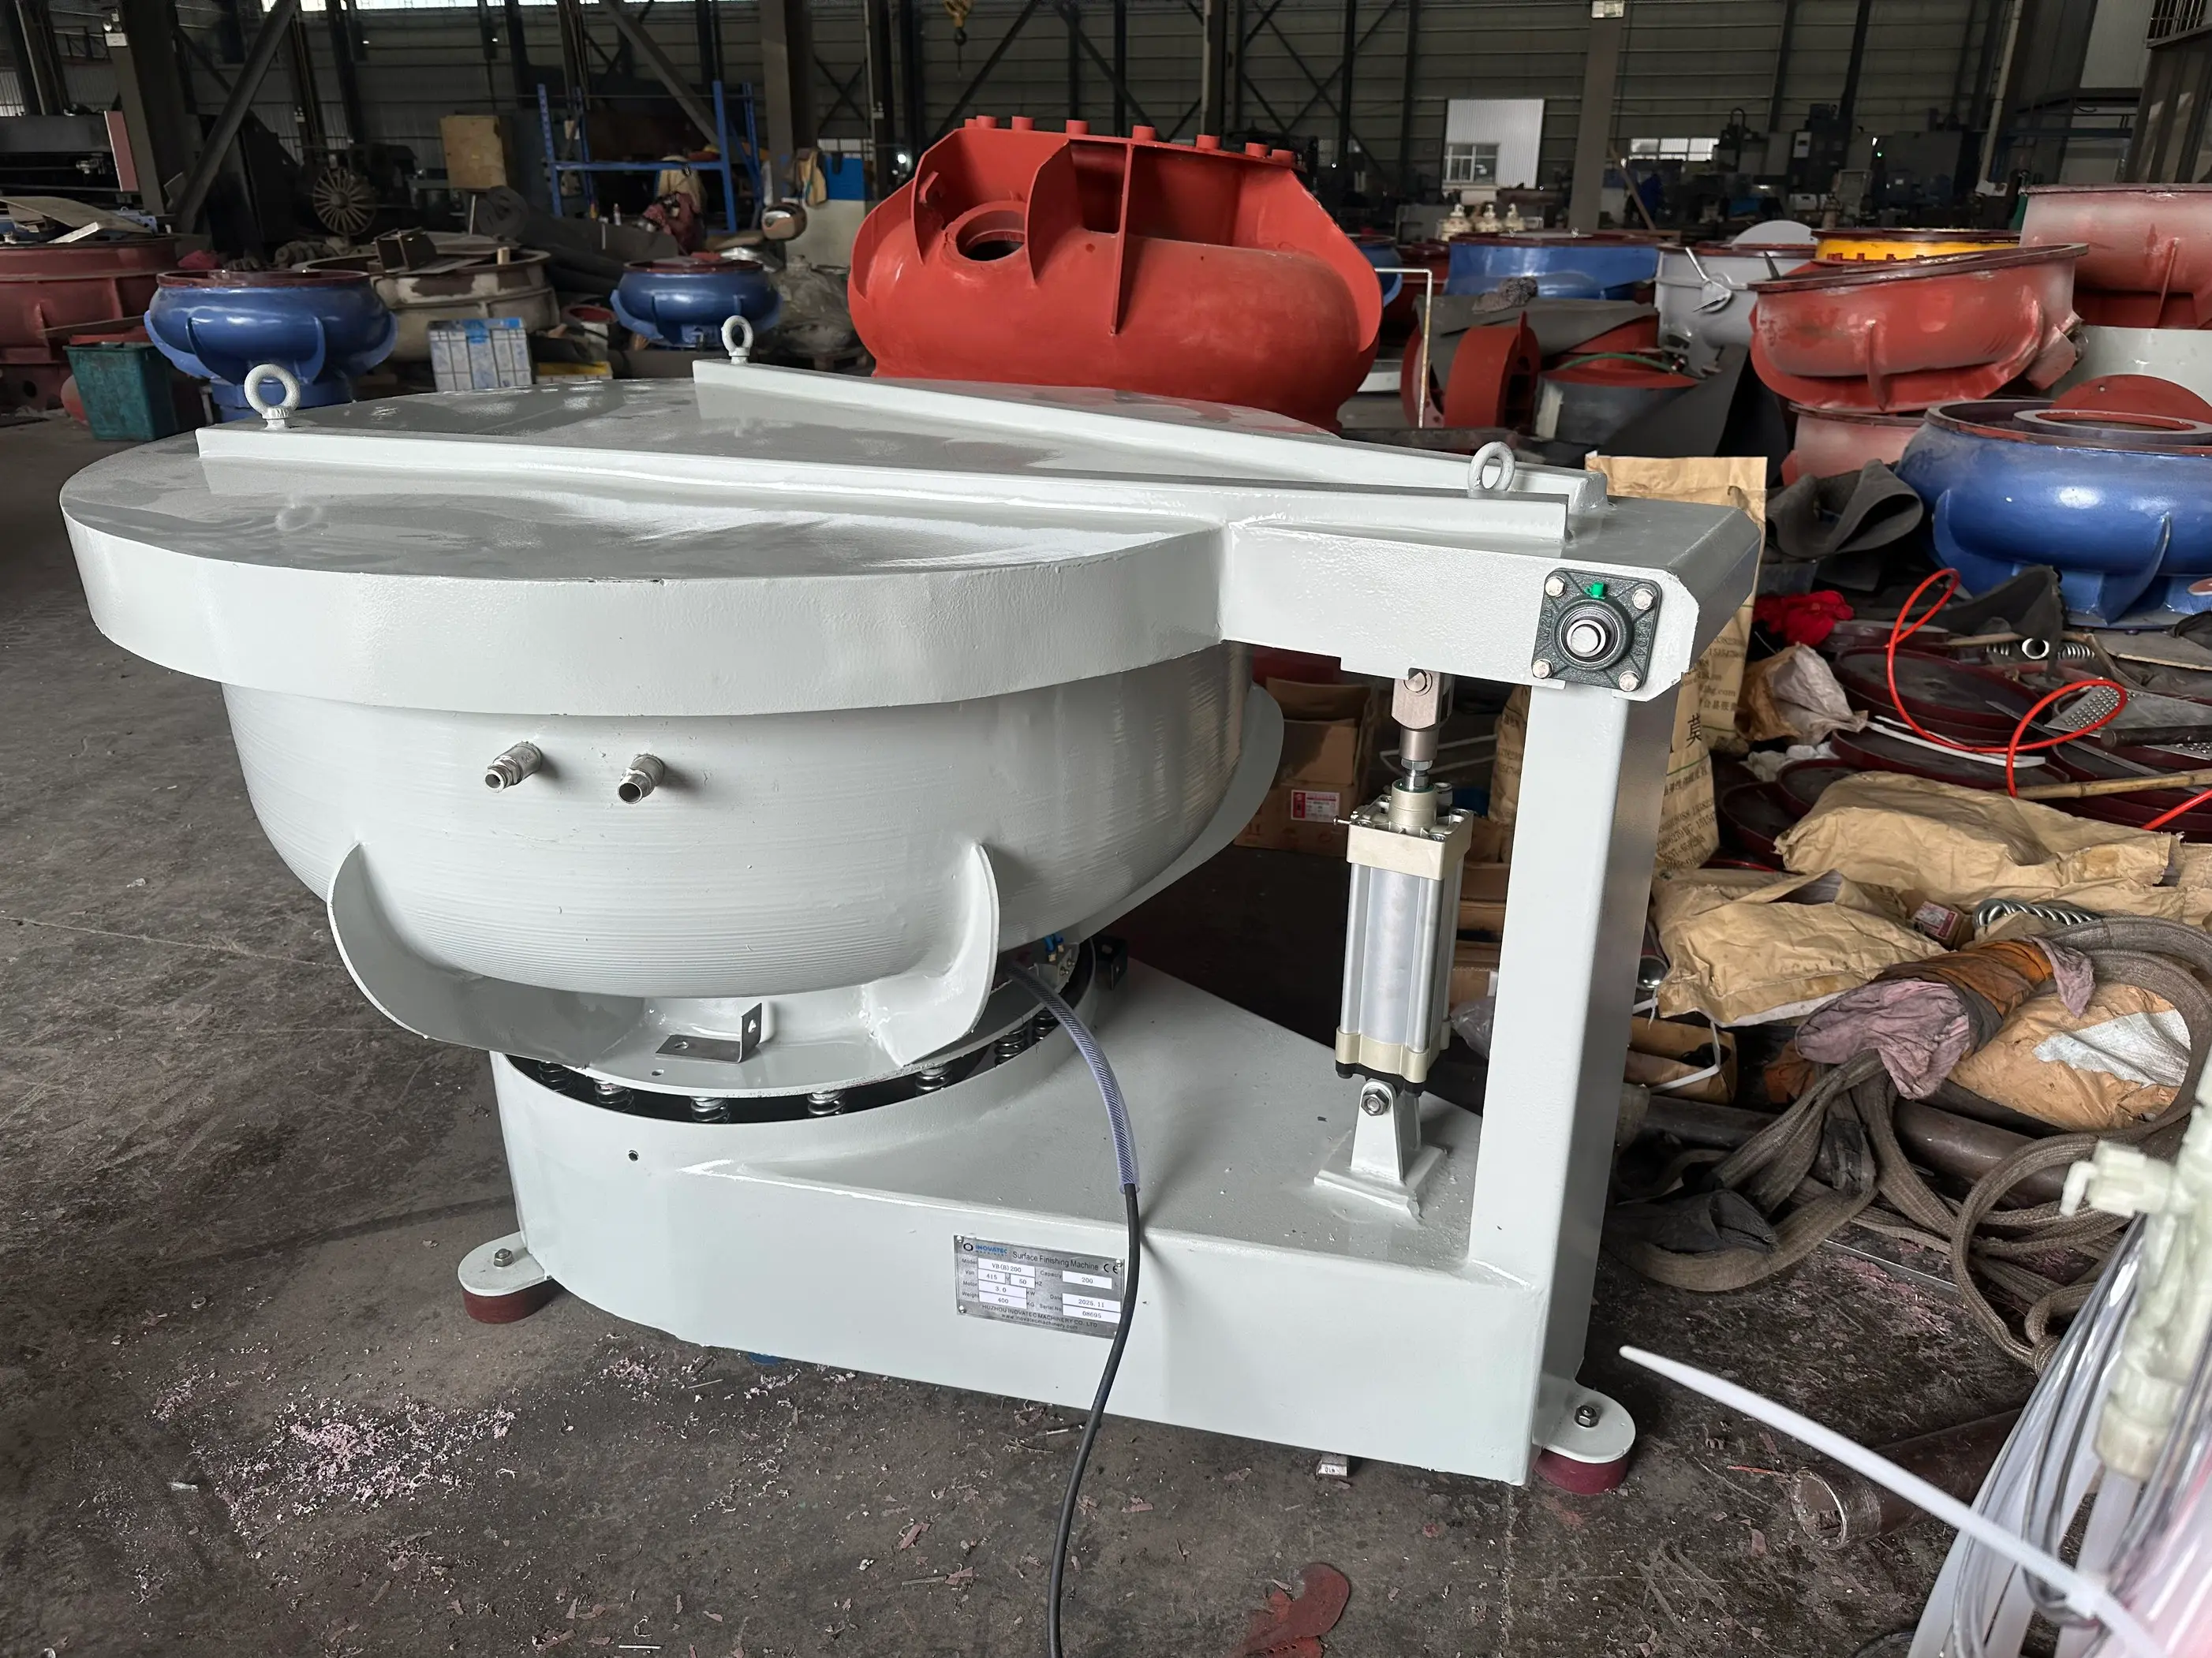
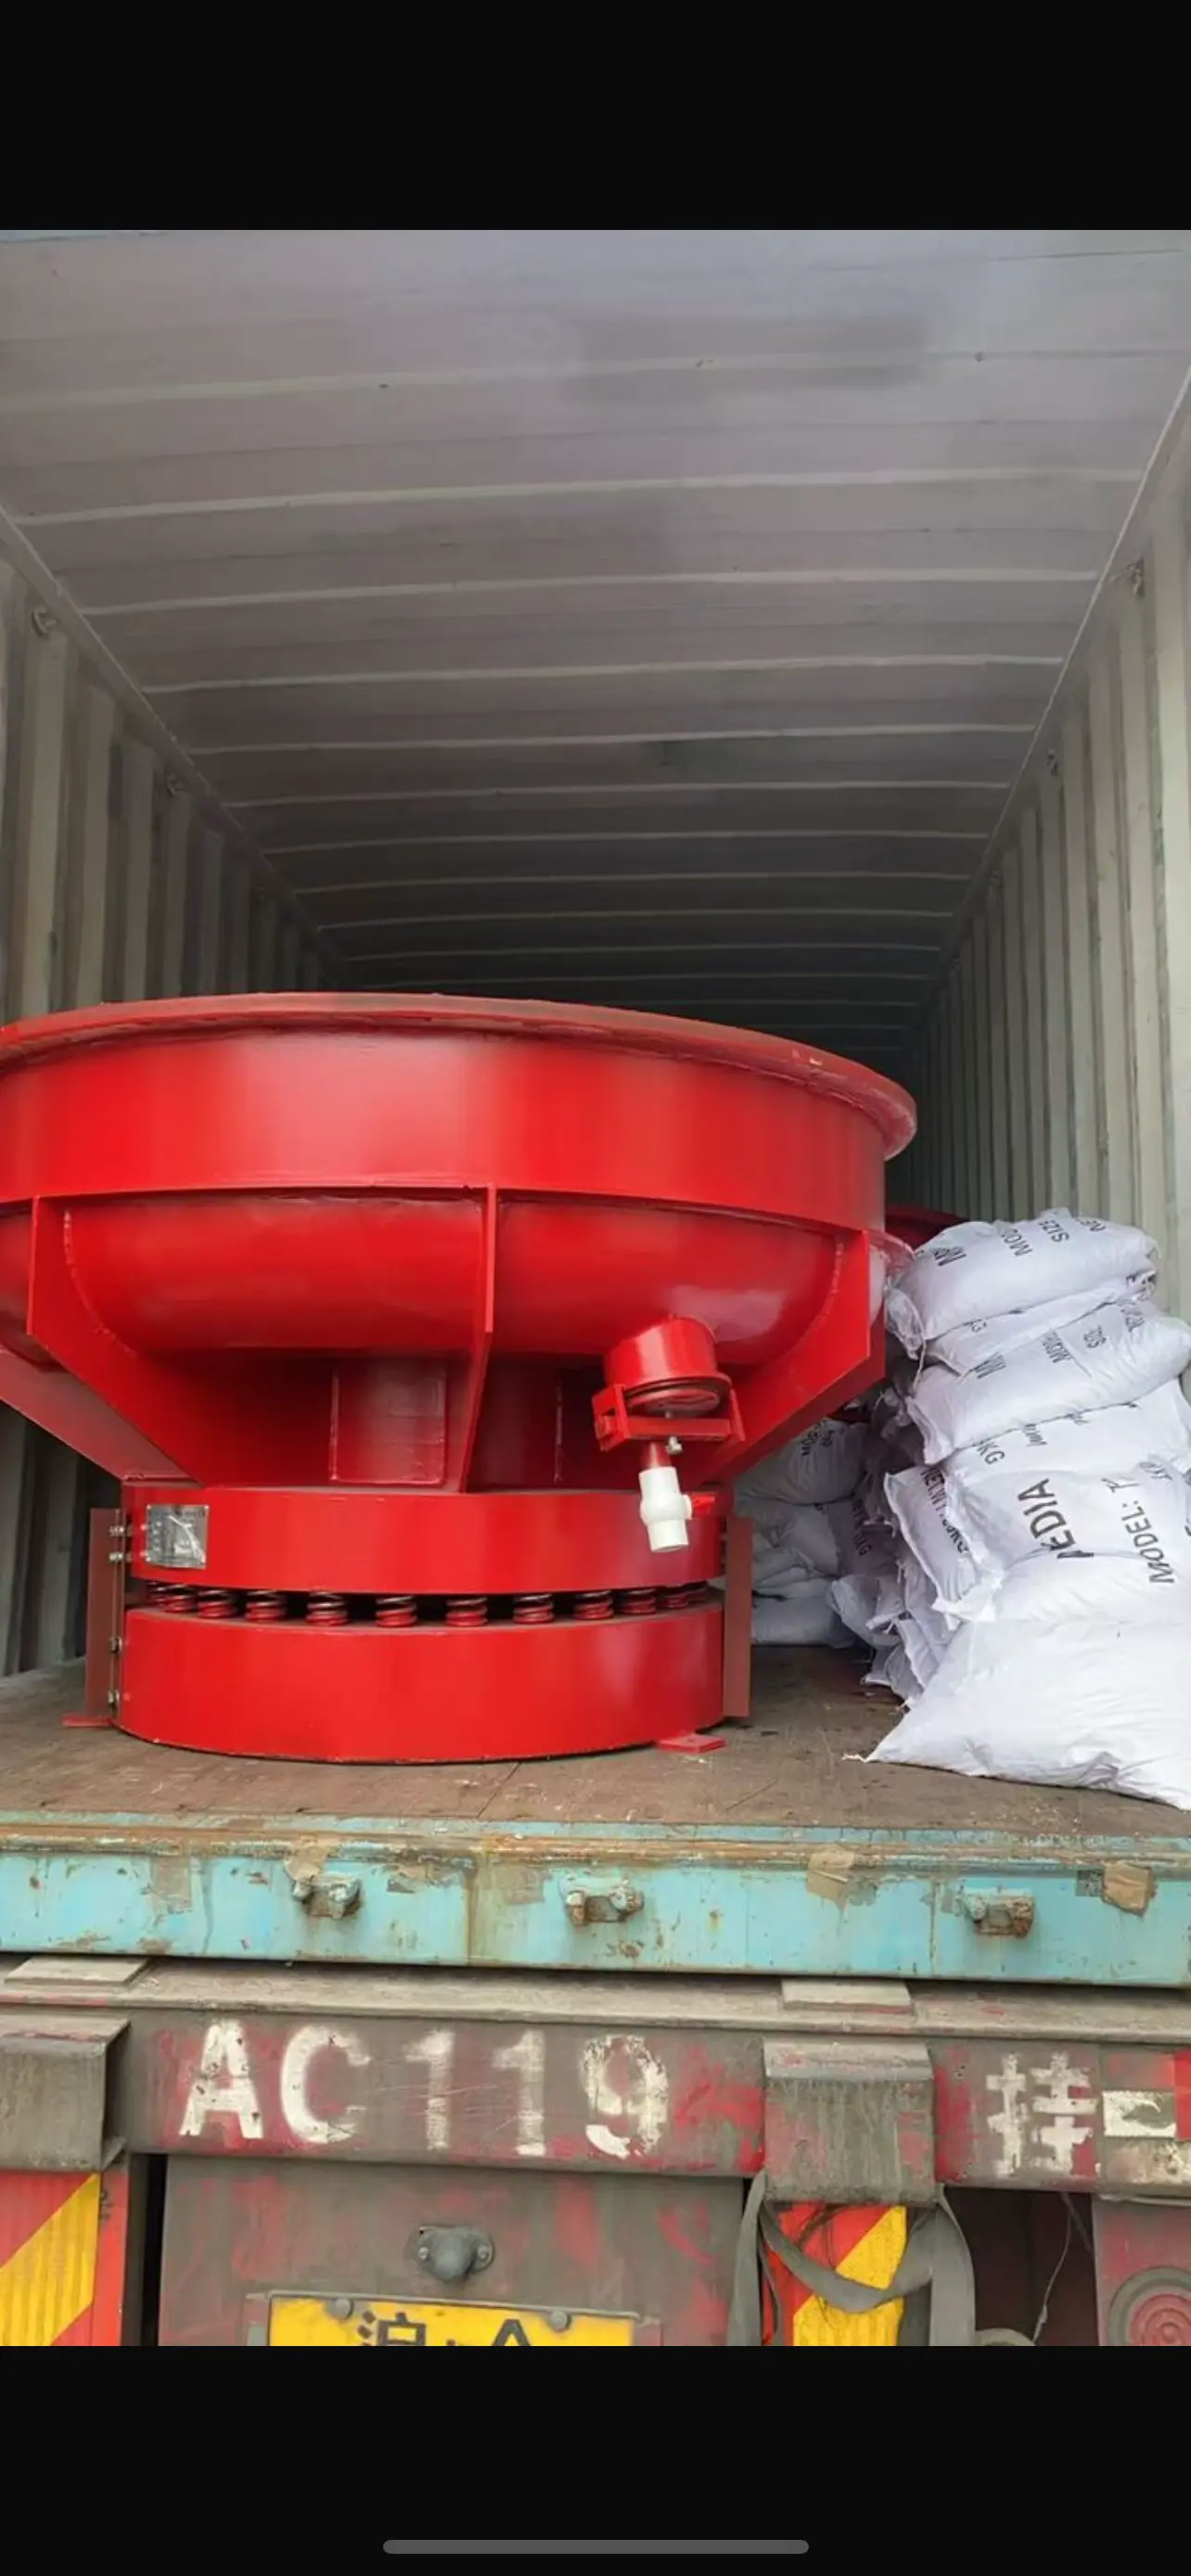
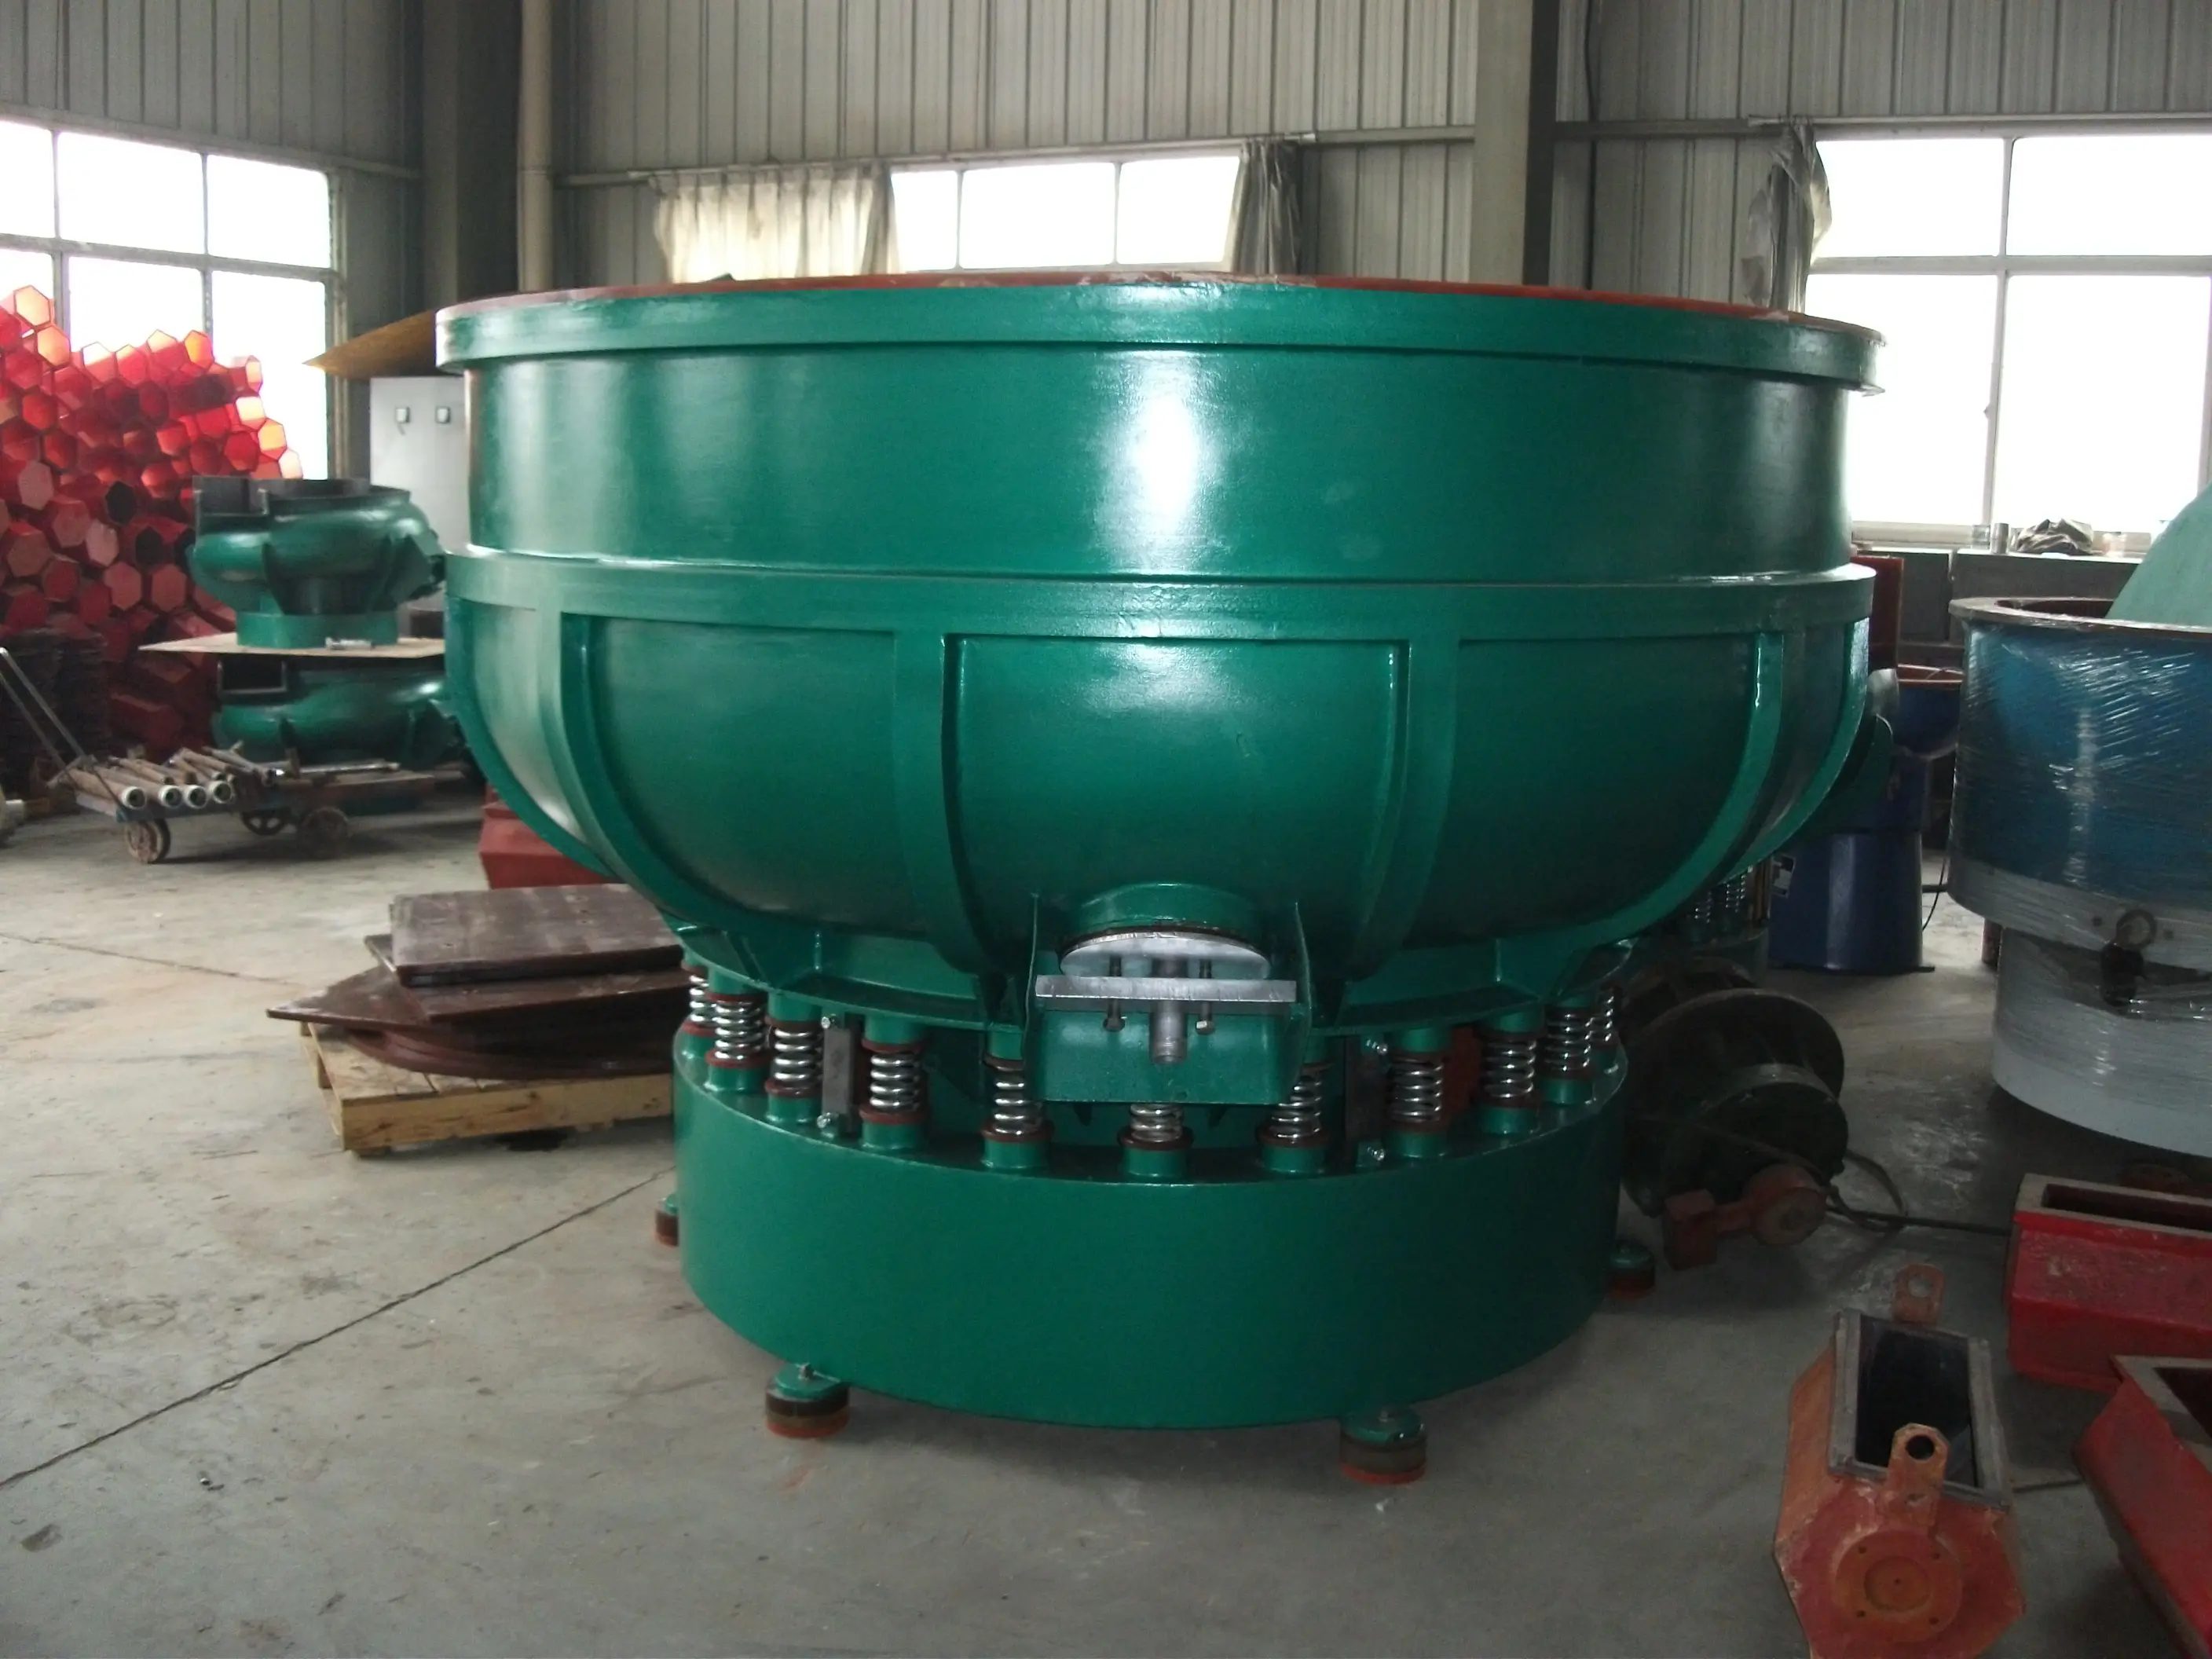
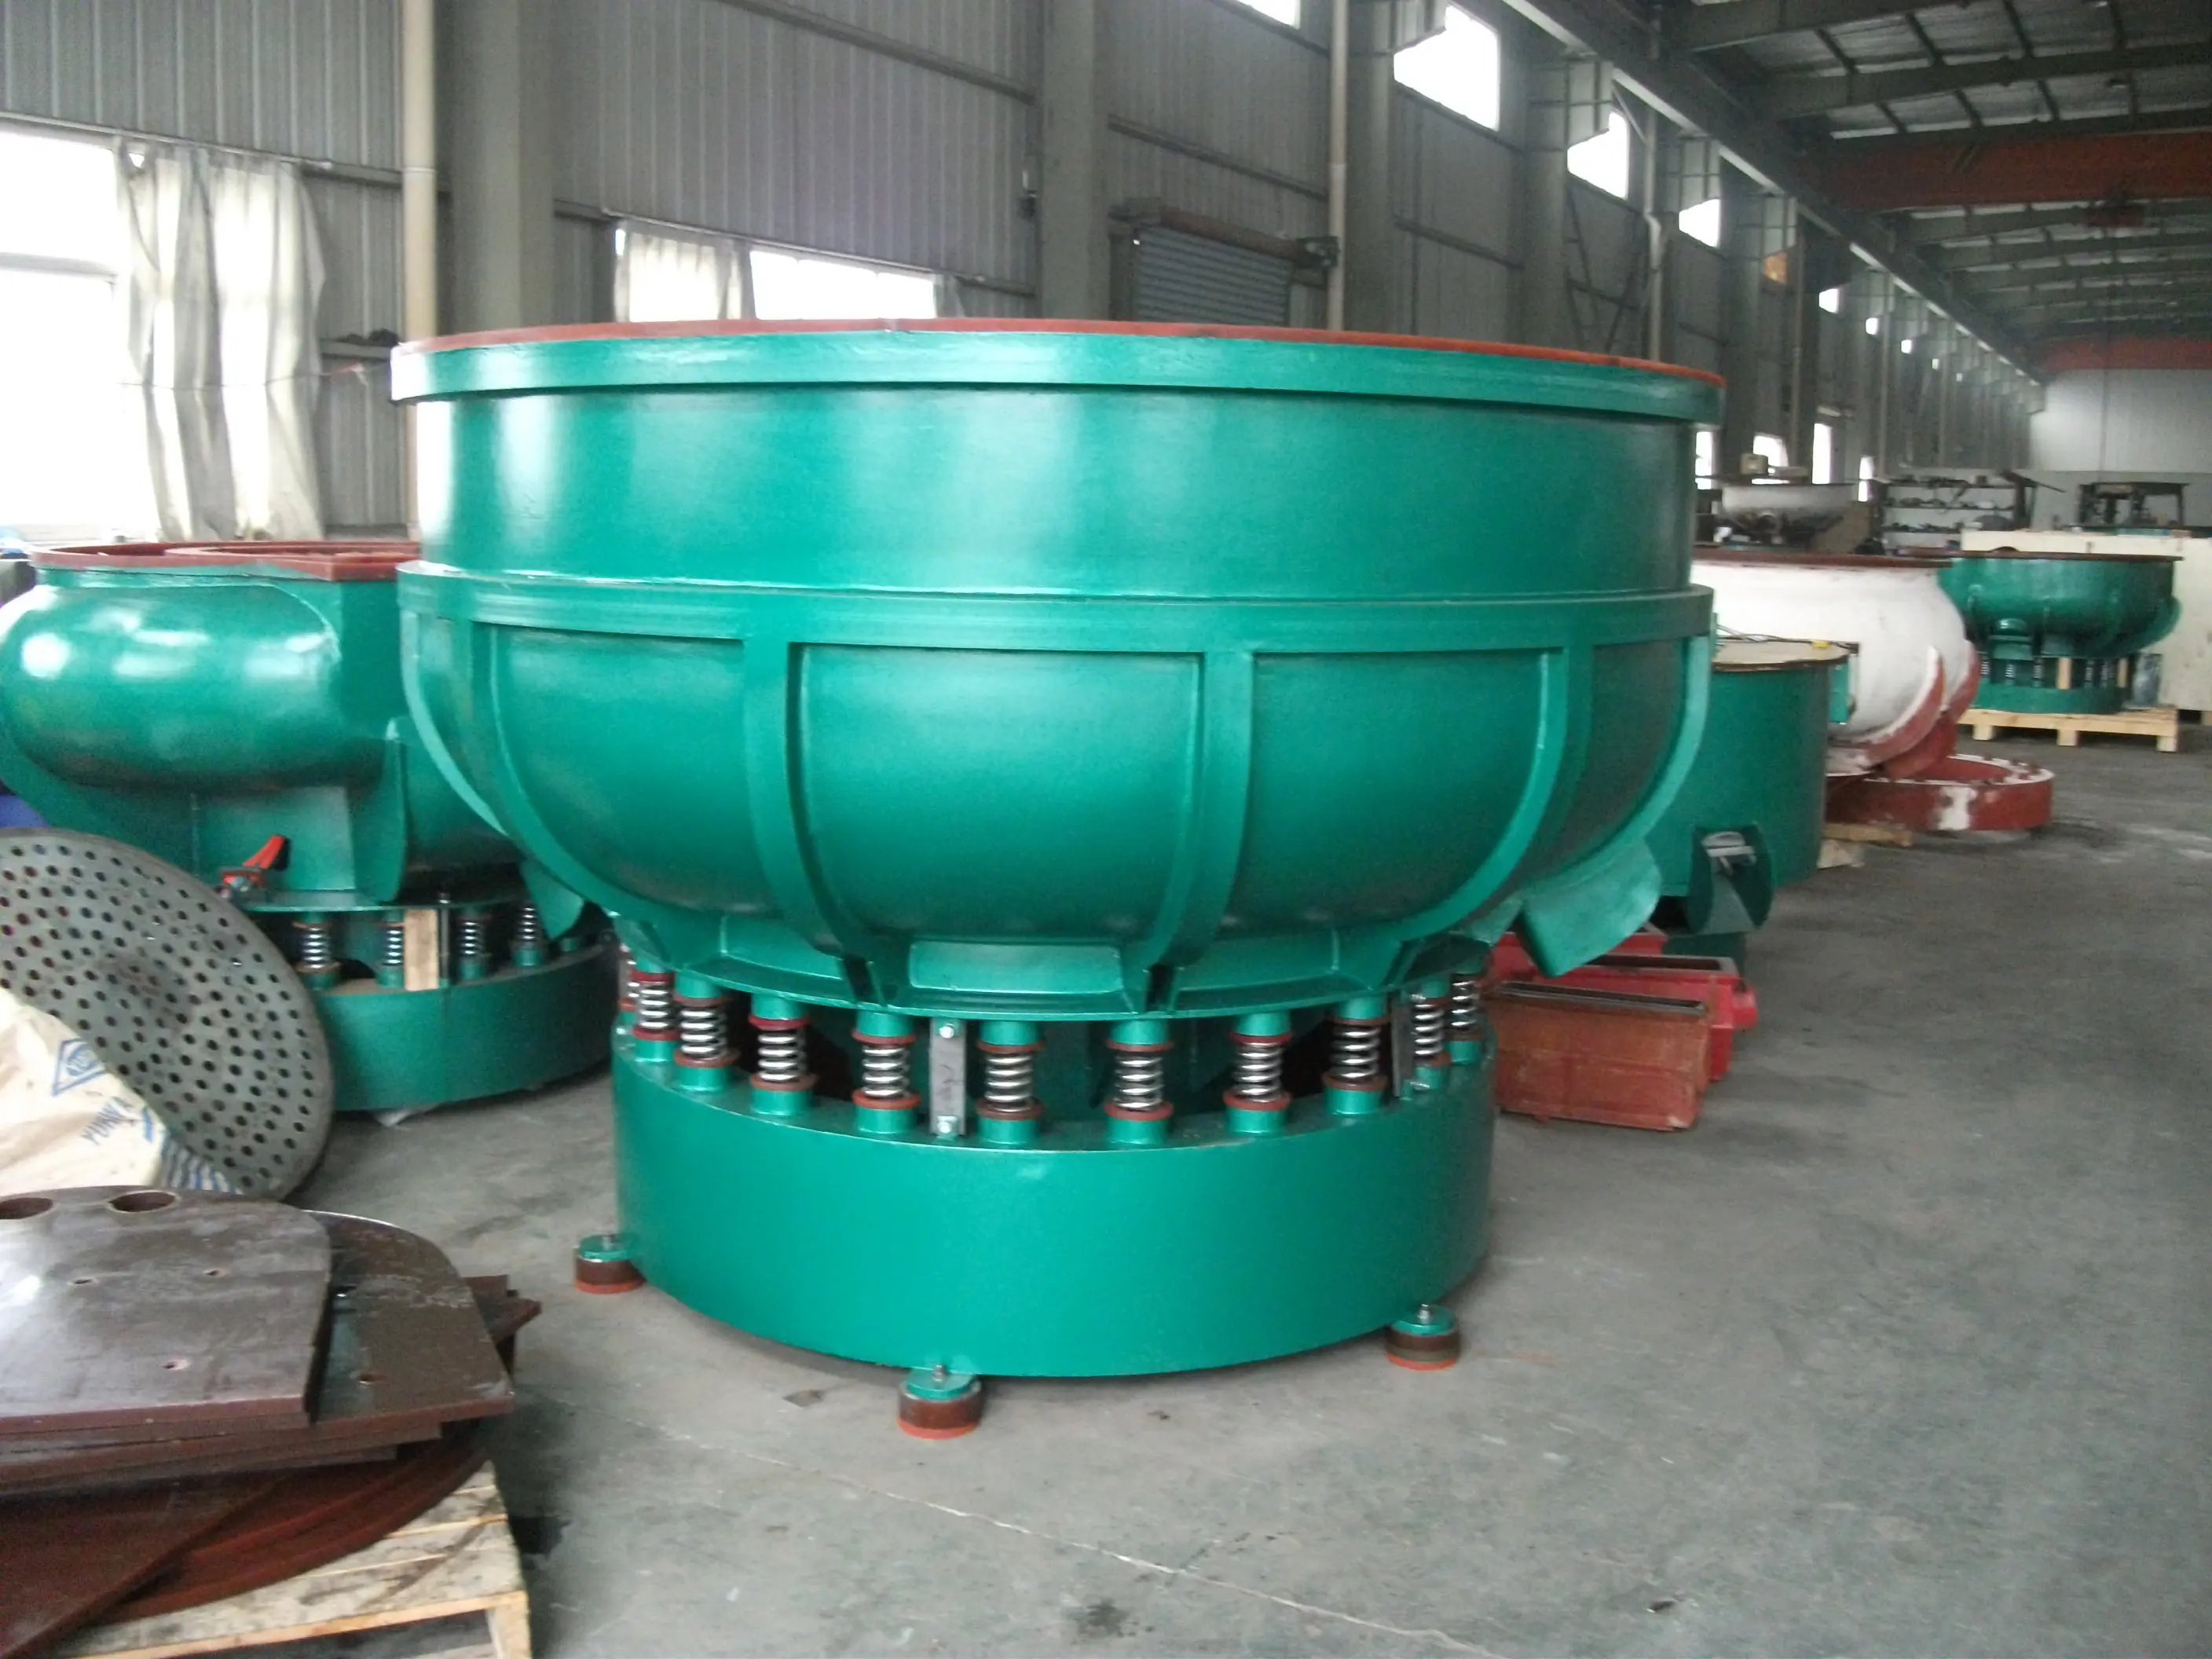
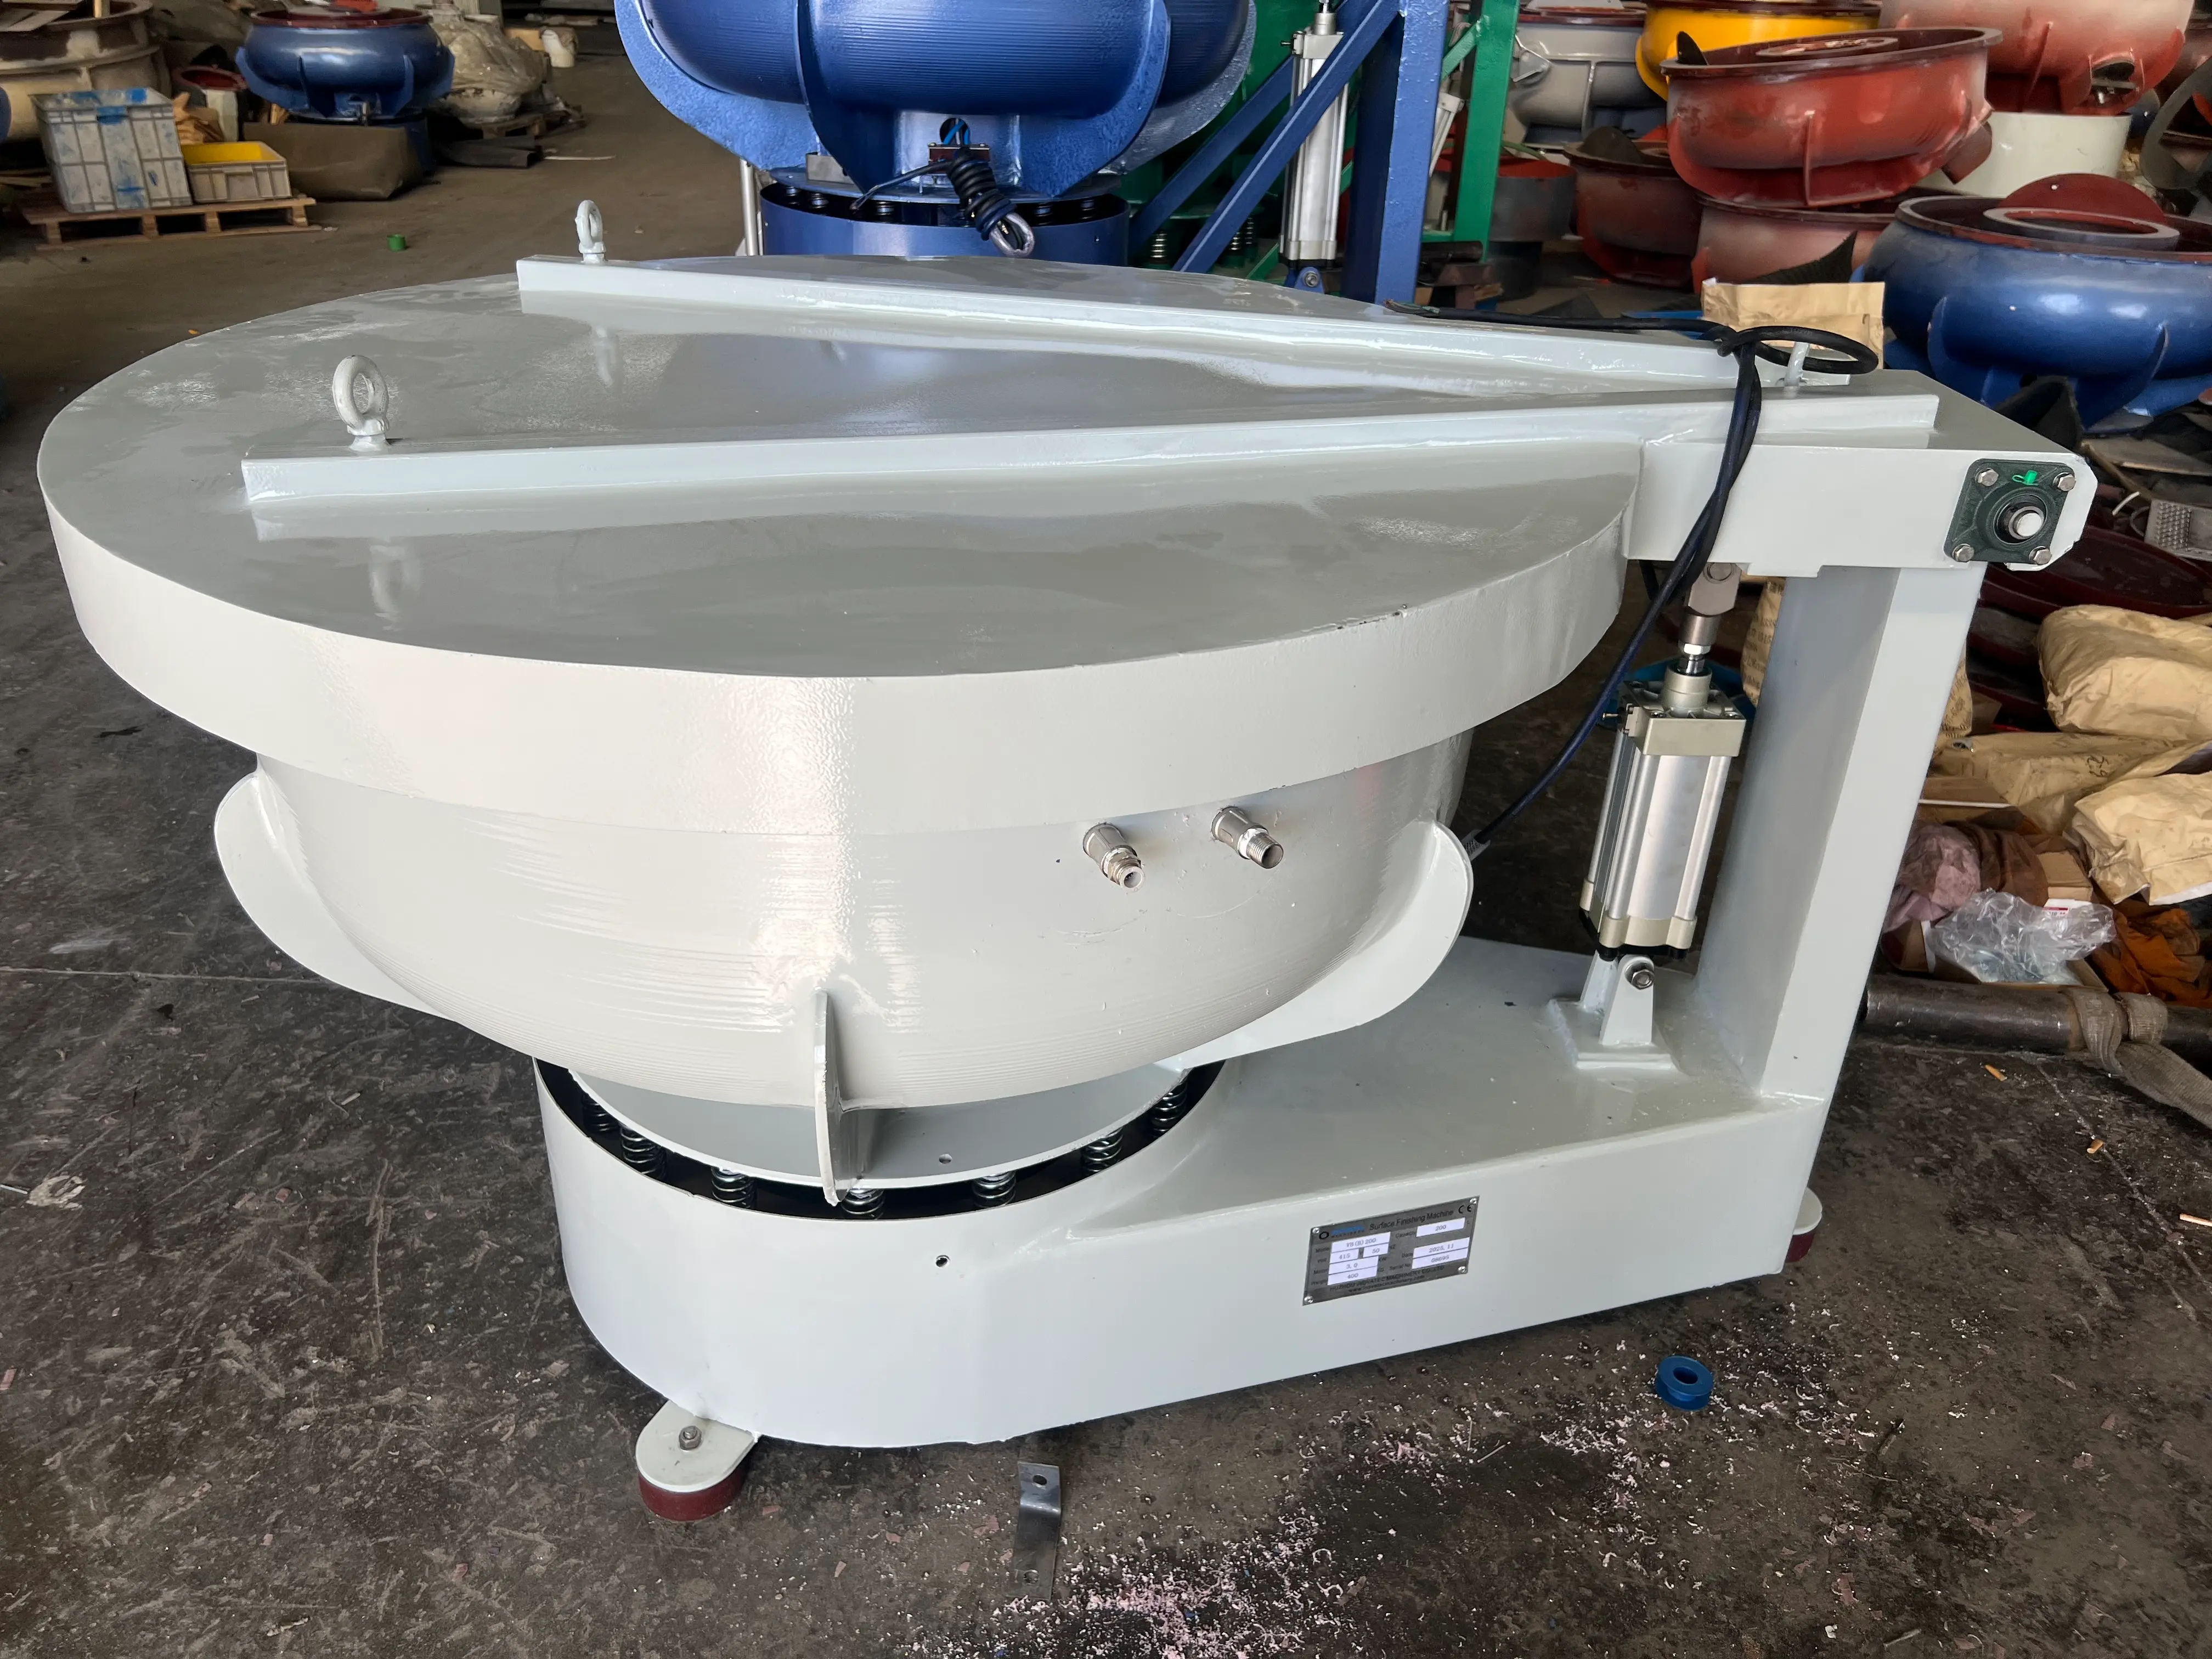
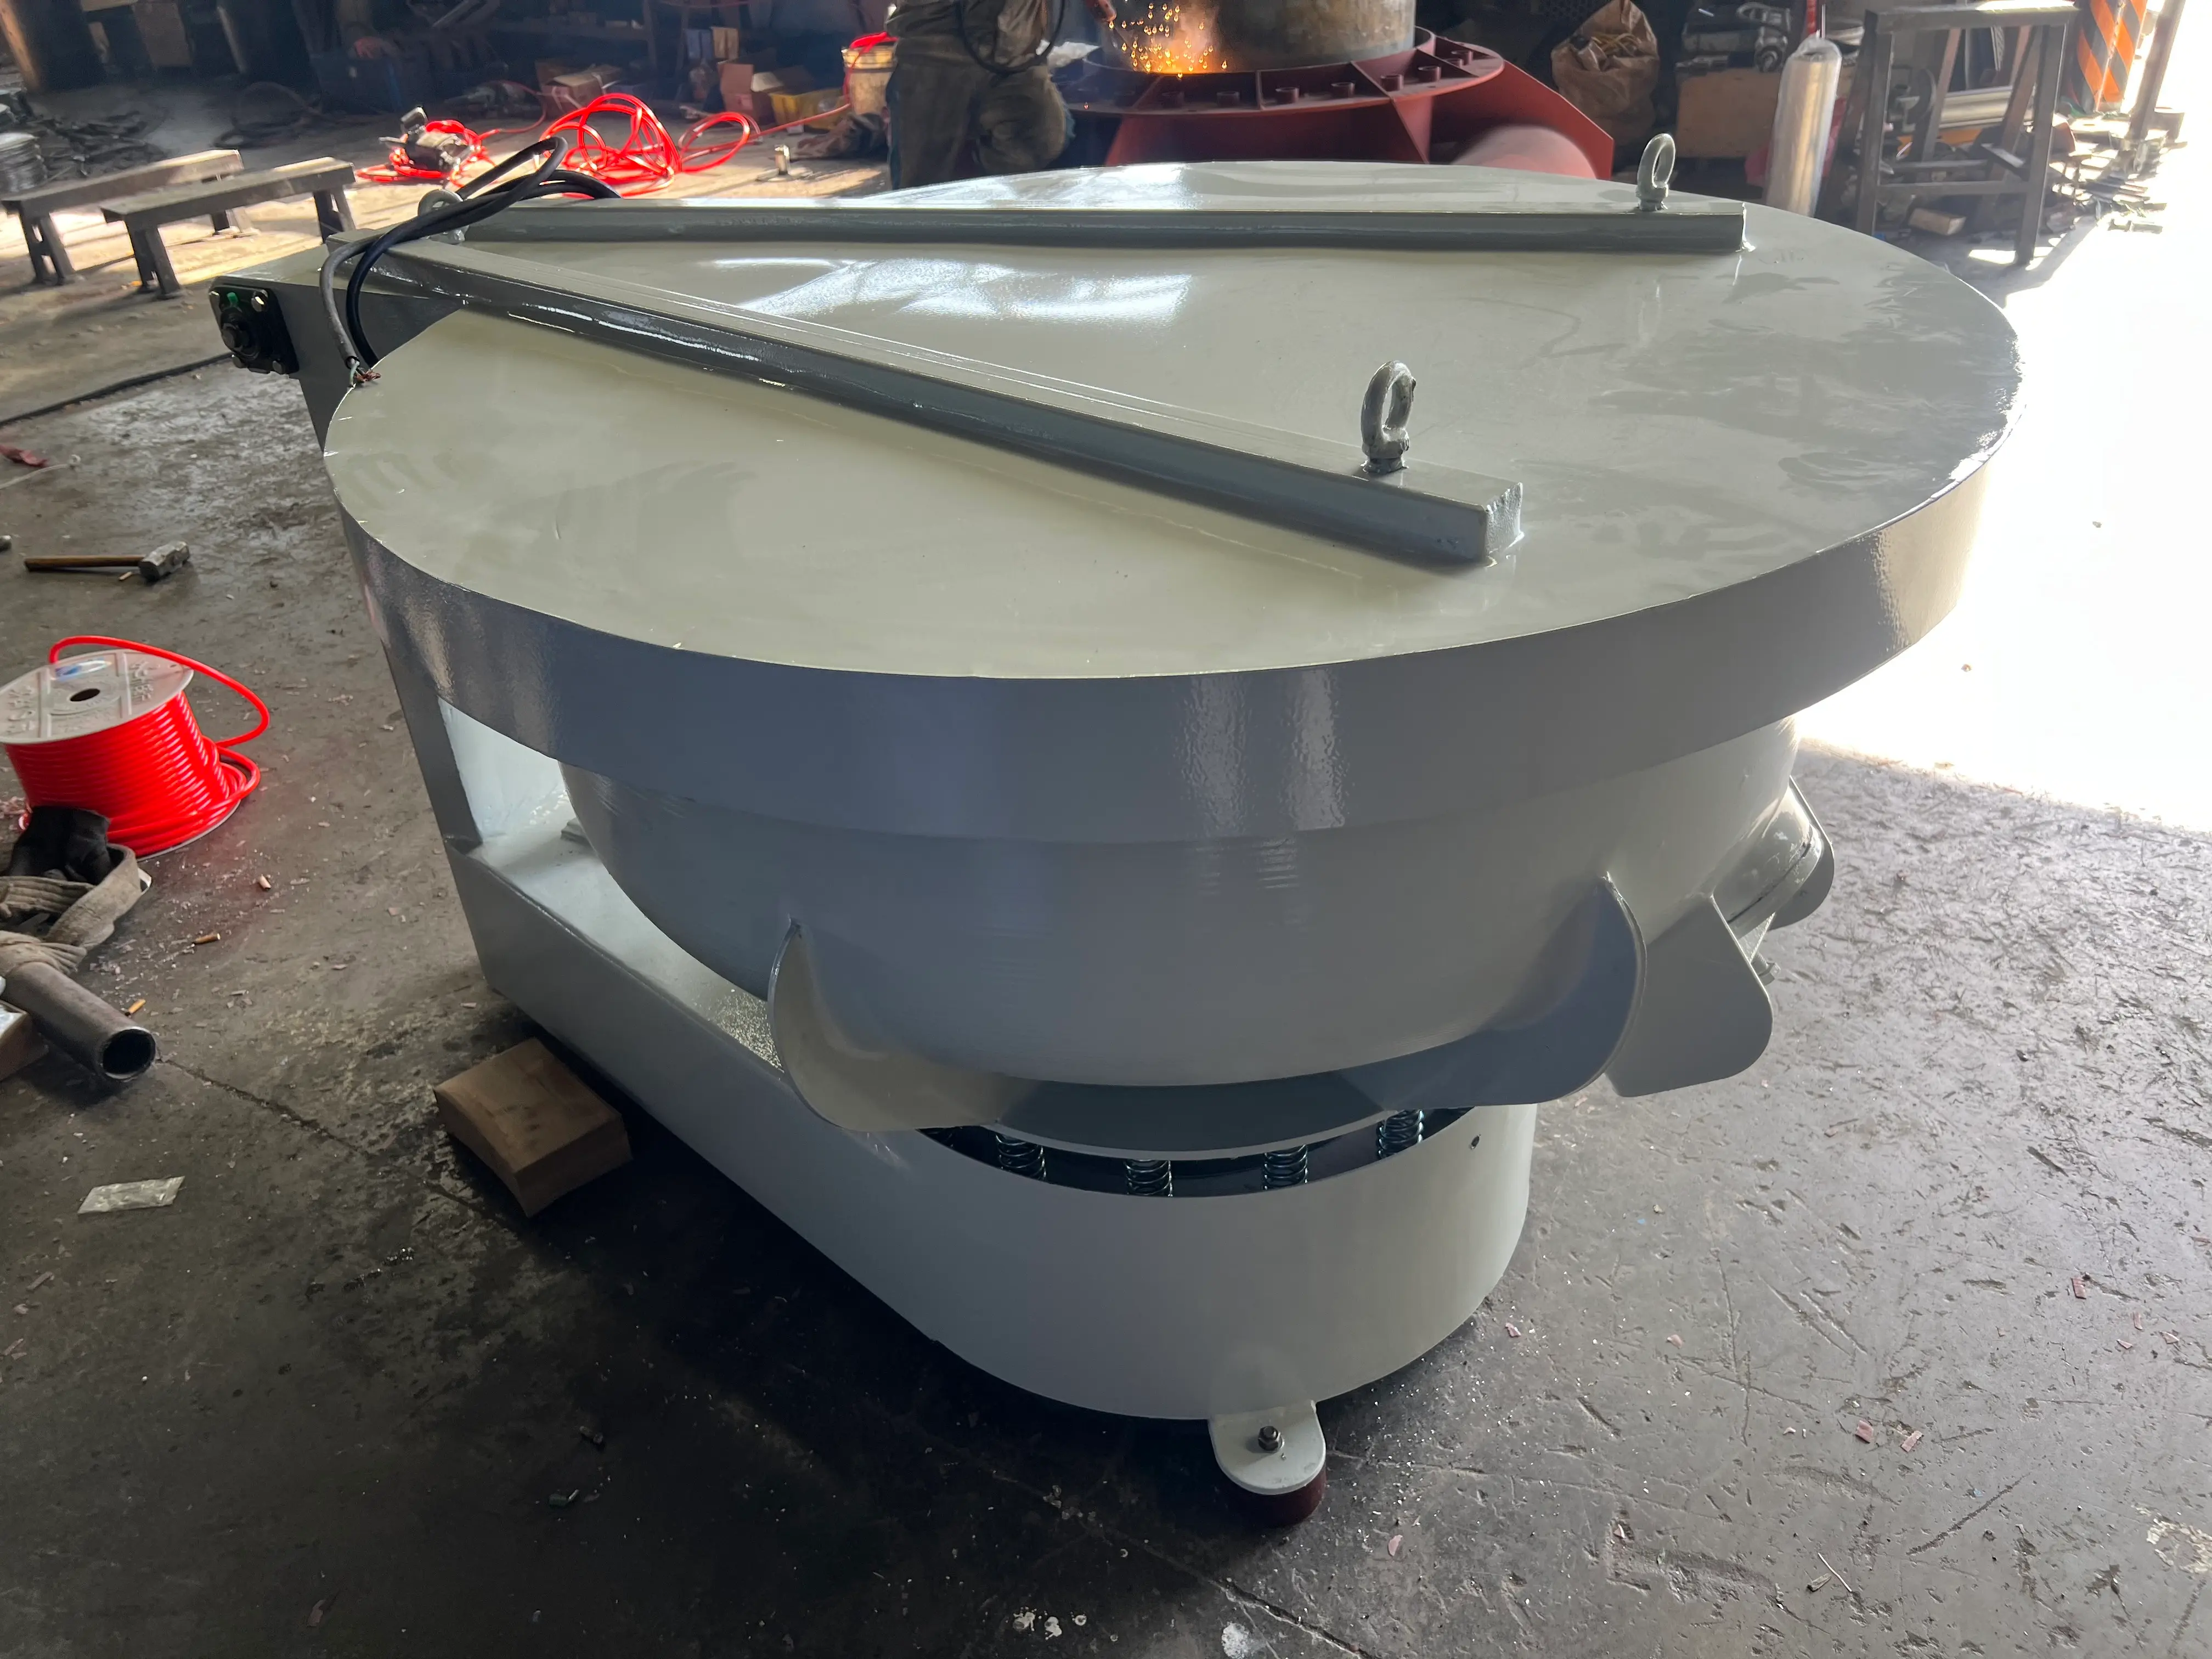
La serie de pulidoras vibratorias de pared recta VB(B) de Inovatec cuenta con una pared de cámara ancha. Puede utilizar una de nuestras pulidoras vibratorias de la serie VB(B) para procesar piezas mecánicas grandes y pesadas, como cajas de engranajes, piezas de engranajes y ejes. Además de los medios de pulido convencionales, también puede utilizar piedras de canto rodado, piedras de río y baldosas en el Máquinas de acabado vibratorio.
La serie VB(B) utiliza motores de servicio pesado de Shanghai Vibration Co., un fabricante especializado en motores vibratorios, en lugar de motores industriales estándar adaptados. Los motores vibratorios dedicados están diseñados para soportar cargas excéntricas continuas, para las cuales los motores estándar no están clasificados. Con un mantenimiento adecuado (lubricación de rodamientos según el programa), la vida útil del motor supera los cinco años en producción continua. El motor acciona las masas excéntricas montadas en el eje; ajustar el ángulo de las masas cambia la amplitud de vibración sin necesidad de modificar la velocidad.
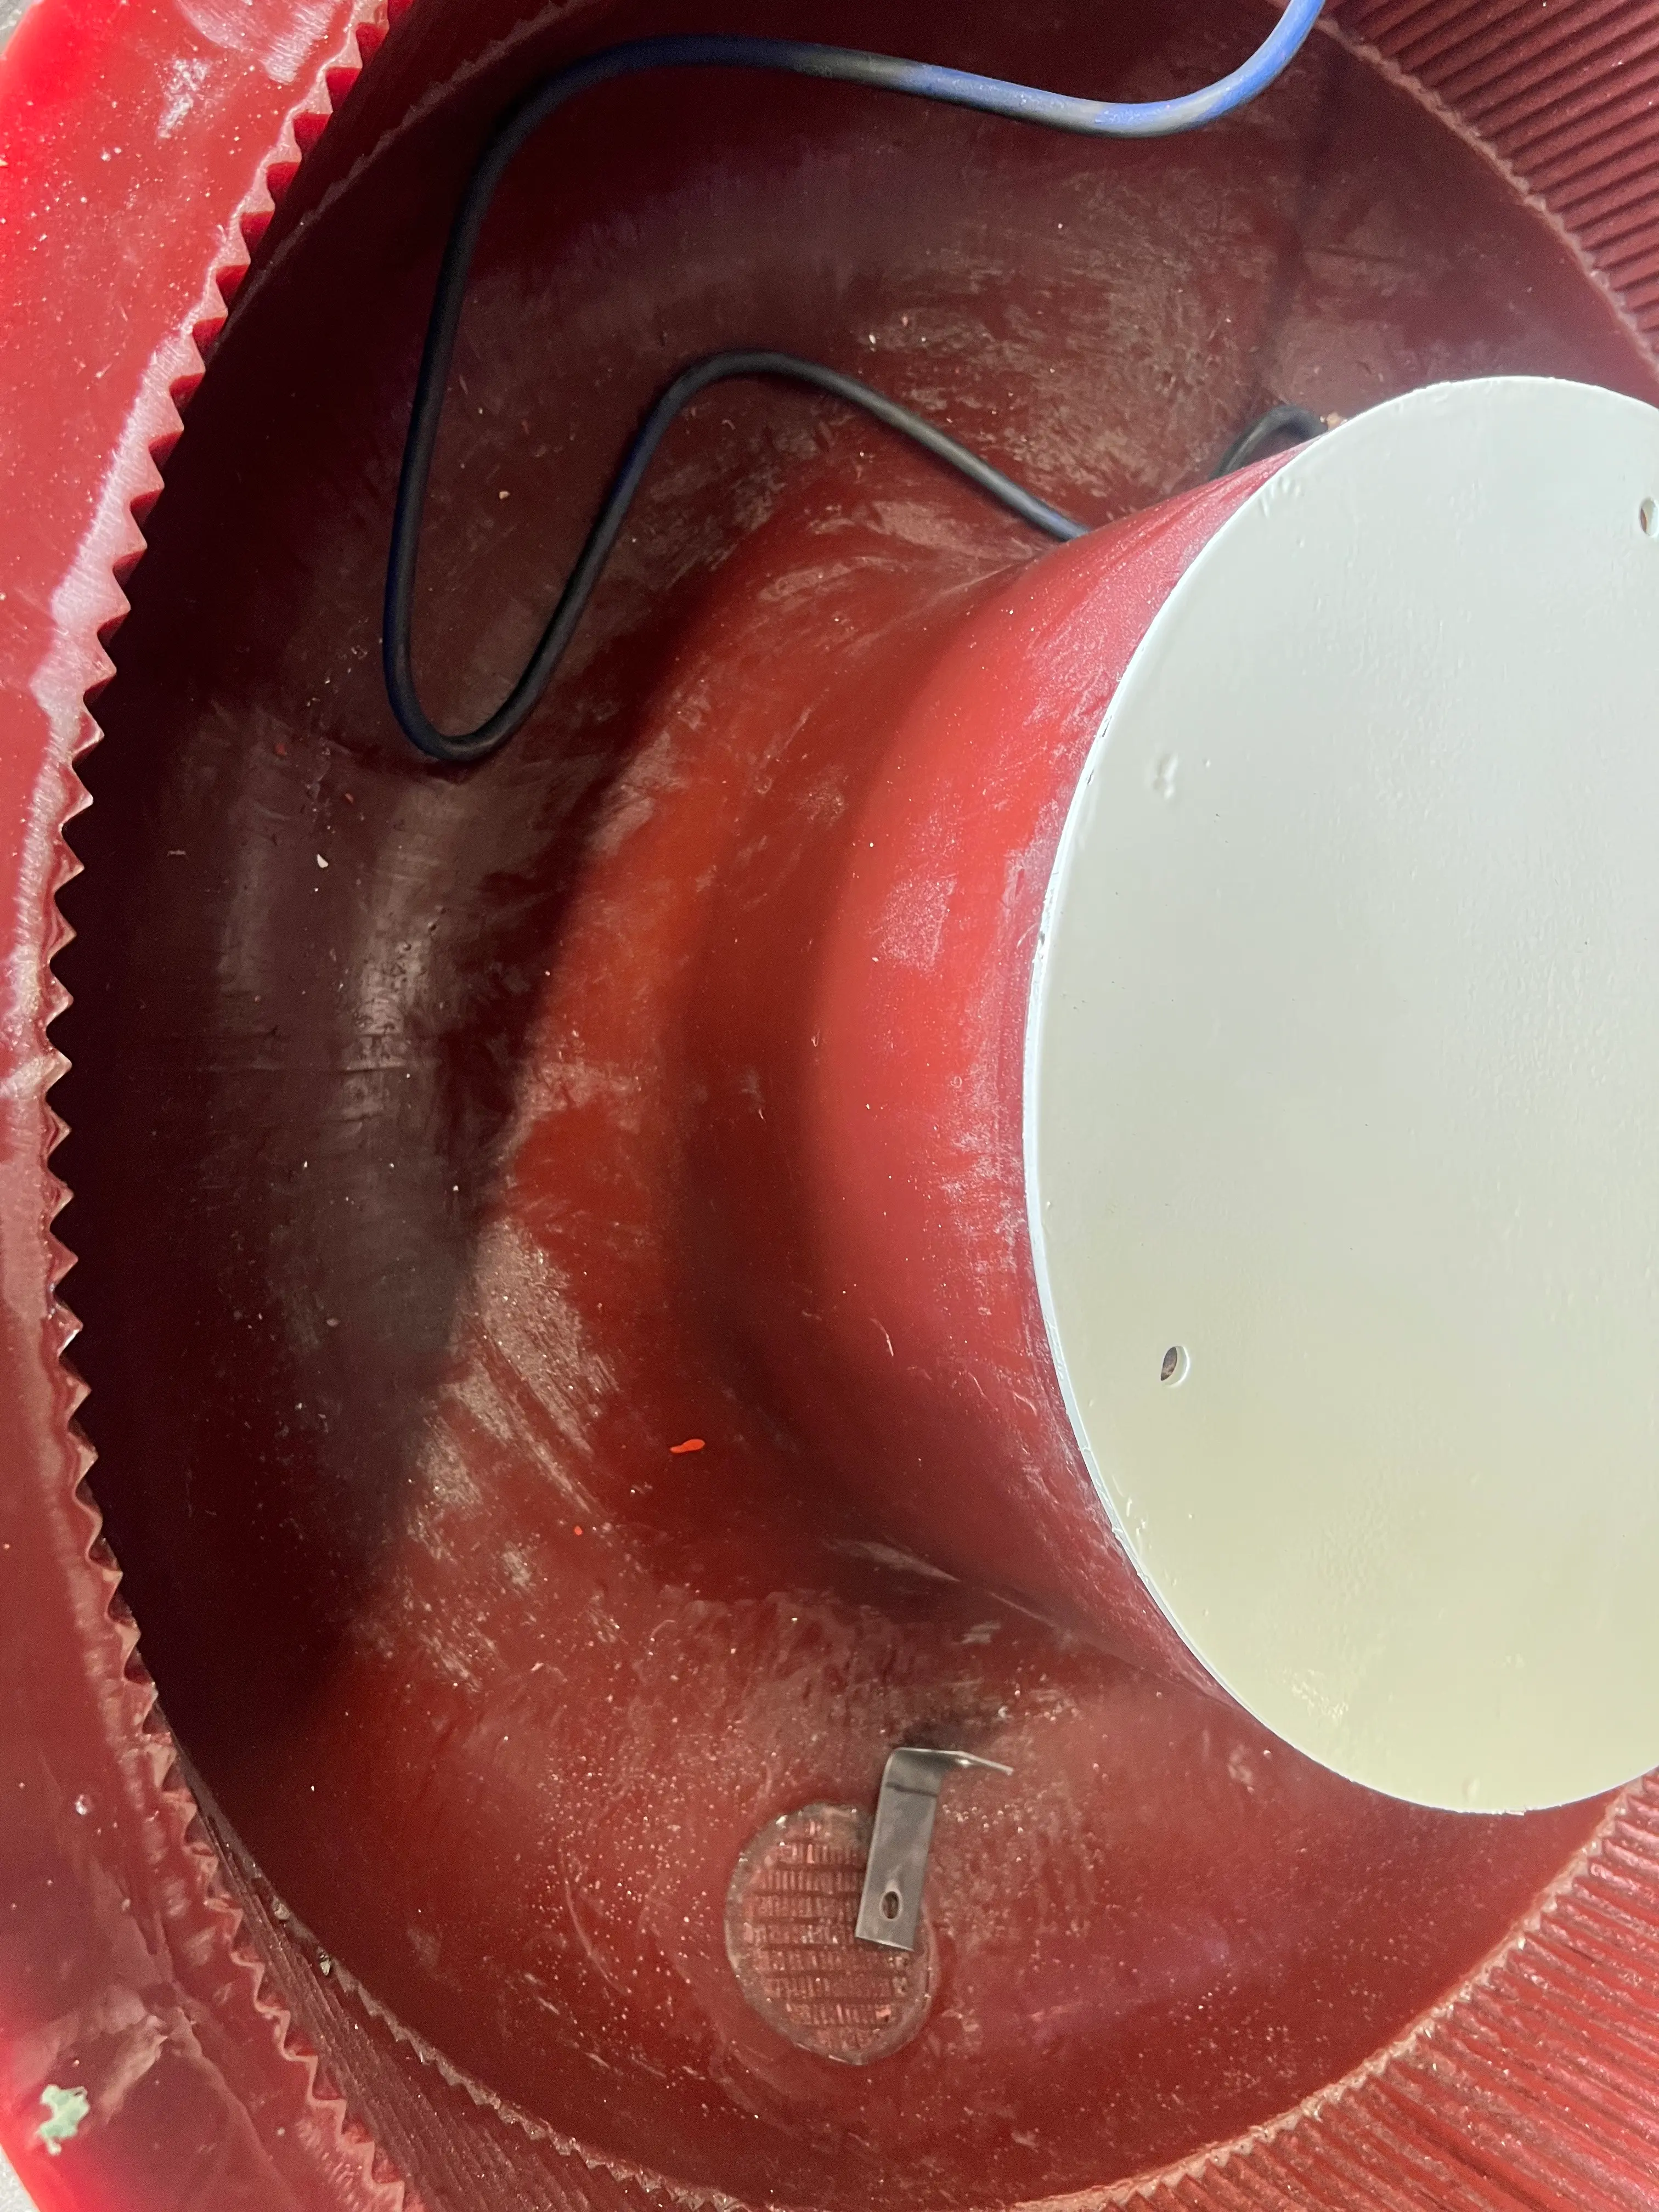
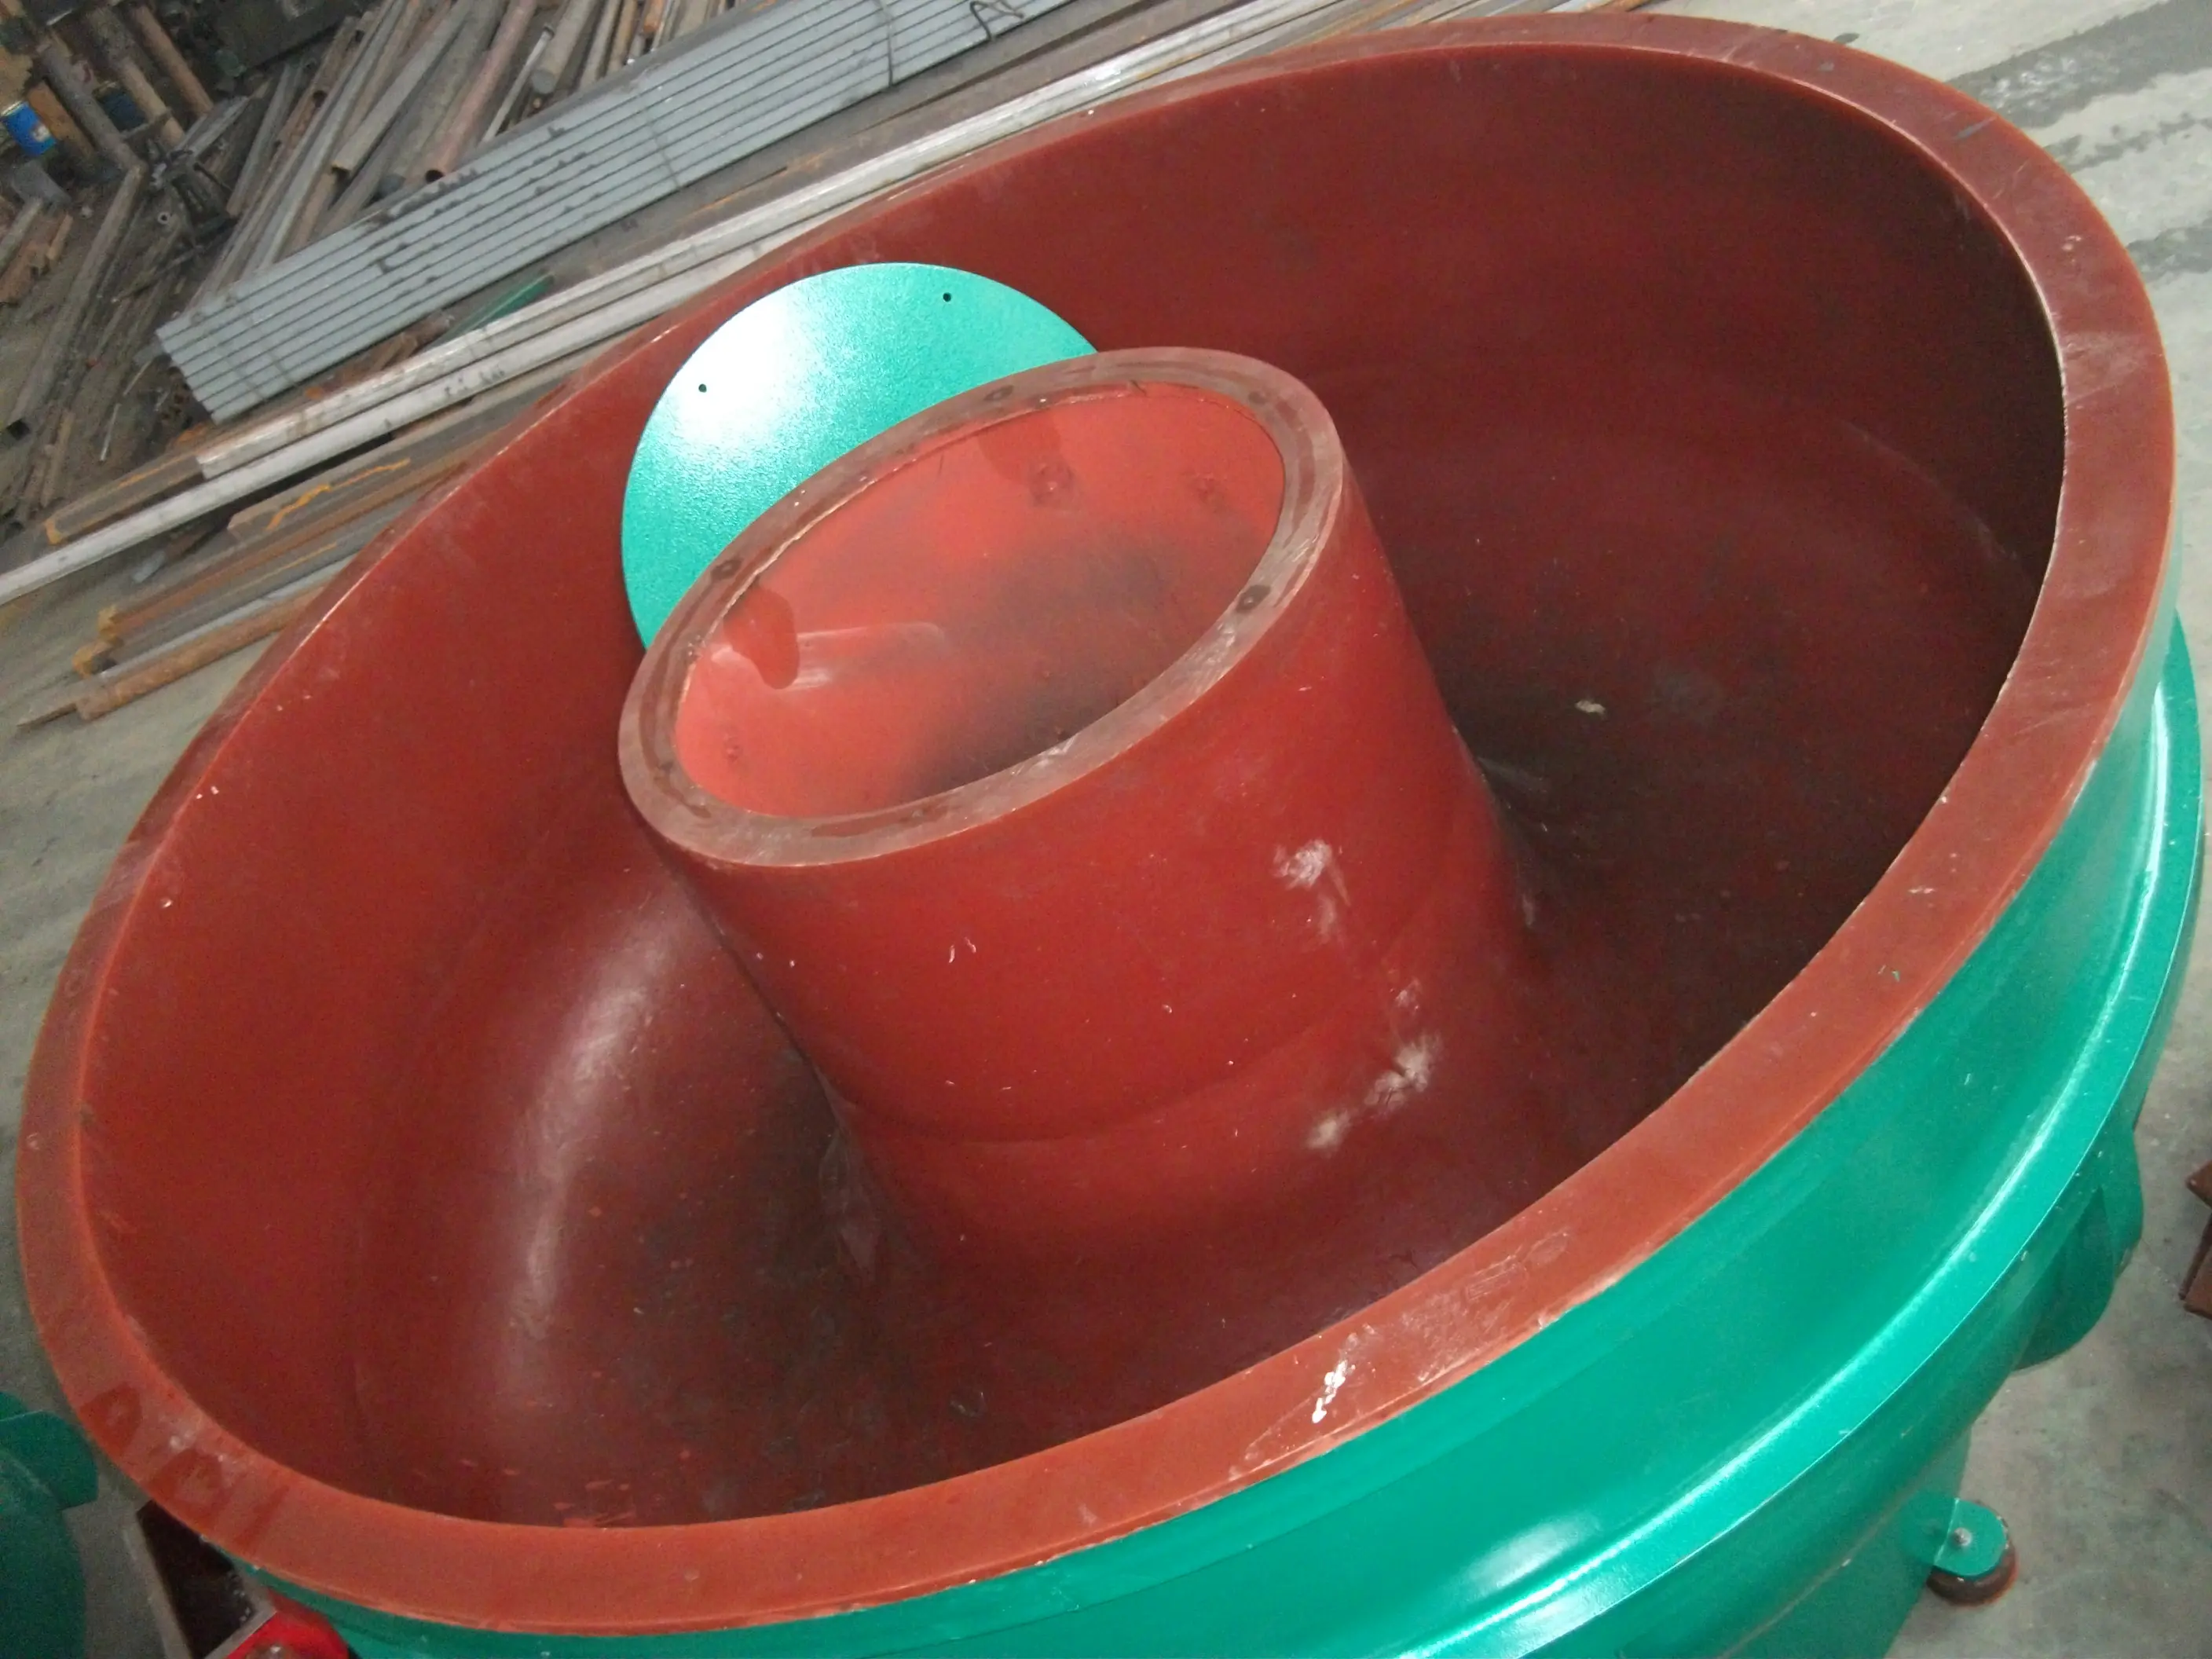
El revestimiento de la cubeta es de poliuretano vertido en caliente, fabricado con materia prima de Dow Chemicals (EE. UU.), moldeado mediante una máquina automática y curado a temperatura controlada durante 24 horas. El resultado es un poliuretano sinterizado de dureza 90 Shore D, significativamente más duro que los revestimientos de poliuretano vertido en frío habituales en máquinas de menor costo. Una mayor dureza Shore D implica una mejor resistencia a la abrasión frente a los medios cerámicos y una vida útil del revestimiento más prolongada antes de su reemplazo. La geometría de pared recta de la cubeta, combinada con este revestimiento, también permite utilizar piedras de canto rodado, piedras de río y baldosas cerámicas como medio, algo que no es posible en cubetas de pared curva.
La cubeta de pared recta ofrece un ancho útil de trabajo mayor que una cubeta de pared curva de volumen equivalente. Esta es la razón práctica para elegir la VB(B) en lugar de la VB(A) para piezas grandes o pesadas: cajas de engranajes, ejes largos y piezas fundidas de gran tamaño que en una cubeta VB(A) se apoyarían contra la sección curva, quedan planas sobre el fondo recto de la VB(B). La serie abarca desde la VB(B)30 (30 L, 0,5 kW) hasta la VB(B)2500 (2500 L, 18,5 kW), cubriendo desde una pequeña máquina de pruebas para taller hasta una pulidora para línea de producción completa.
La VB(B) es el modelo de cubeta de pared recta de la gama de pulidoras vibratorias Inovatec. La pared recta es la diferencia estructural que importa a la hora de seleccionar piezas: proporciona un fondo de trabajo plano y más ancho que admite piezas grandes, largas y pesadas (cajas de engranajes, ejes, piezas fundidas de gran tamaño y materiales de piedra o baldosas) que, en una cubeta VB(A), entrarían en contacto con la pared lateral curva y se acabarían de forma desigual. Elija la VB(B) cuando sus piezas sean grandes, pesadas o requieran una geometría de trabajo de fondo plano. Elija la VB(A) cuando su prioridad sea el pulido de alto brillo y el bruñido con bolas, gracias al flujo tridimensional de medio abrasivo en espiral que produce la cubeta.
El revestimiento de poliuretano vertido en caliente y un motor de vibración de servicio pesado son los componentes principales de nuestras pulidoras vibratorias de alto rendimiento. Fabricamos nuestro poliuretano con materias primas de Dow Chemicals (EE. UU.). Utilizamos una máquina de fundición automática para solidificar el PU y, a continuación, lo curamos a temperatura controlada durante 24 horas.
El PU sinterizado tiene una dureza de 90 D, lo que garantiza resistencia al desgaste y un rendimiento duradero. Utilizamos un motor de servicio pesado de Shanghai Vibration Co. Con un mantenimiento adecuado, puede durar más de cinco años.
El uso de una máquina de la serie de pulidoras vibratorias VB(B) proporciona los siguientes resultados:
• Mejor resistencia al desgaste
• Conductividad eléctrica
• Brillo
• Resistencia a la corrosión
• Aptitud para pintado
• Adherencia al caucho
• Resistencia química
• Dureza

Vea nuestro Proceso de acabado superficial en acción. Obtenga más información sobre nuestra tecnología de Proceso de acabado superficial.
Inovatec Machinery destaca como socio de confianza en soluciones de acabado superficial, ofreciendo calidad, innovación y asistencia al cliente excepcionales.
Desde 2003, we've been at the forefront of surface finishing technology, continuously innovating and improving our solutions based on real-world manufacturing needs.
Entendemos que cada aplicación es única. Nuestro equipo de ingeniería trabaja estrechamente con usted para diseñar y configurar máquinas que se ajusten perfectamente a sus requisitos.
Con socios y centros de servicio en todo el mundo, ofrecemos asistencia local y tiempos de respuesta rápidos, independientemente de su ubicación.
Valoramos su tiempo. Nuestro equipo técnico responde a las consultas en un plazo de 24 horas para que reciba rápidamente las respuestas y la asistencia que necesita.
Aproveche nuestra experiencia sin coste. Ofrecemos consultas técnicas gratuitas para ayudarle a optimizar sus procesos de acabado y seleccionar el equipo adecuado.
Más de 500 clientes satisfechos en más de 50 países confían en Inovatec para sus necesidades de acabado superficial, con una tasa de satisfacción del 99%.
Explore real applications by industry and scenario, with Antes/Después, sub‑categories and resources to help you quickly find what you need.
Joyería | Metales preciosos | Joyería Polishing
Pulido de precisión, desbarbado y acabado espejo para joyas de oro, plata, cobre y titanio, equilibrando una calidad superficial superior con la productividad.
Las rebabas en los bordes, los arañazos superficiales y las manchas de oxidación reducen el brillo y la comodidad de uso.
Brillo espejo notablemente mejorado, con bordes redondeados y mayor comodidad de uso.
Fabricación
Elimina las líneas de capa, densifica las superficies y uniforma el aspecto de las piezas impresas en 3D en distintos materiales y procesos.
Las líneas de capa marcadas, las marcas de soporte y la superficie rugosa afectan al montaje y al aspecto.
Superficie lisa y refinada, lista para pintura o galvanoplastia, con un aspecto de calidad de presentación.
Chapa metálica | Corte por láser | Edge Optimization
Elimina la escoria y las rebabas y redondea los bordes de las piezas cortadas por láser para mejorar la seguridad y la calidad del montaje.
Los bordes afilados y con rebabas pueden causar cortes y dificultar la adhesión del recubrimiento.
Bordes redondeados uniformes y superficies limpias para mejorar la adhesión de la pintura o del recubrimiento electrónico.
Electrónica de consumo | Pequeños electrodomésticos | Piezas exteriores
Ofrece una textura y un tacto uniformes para productos de consumo de gran volumen, mejorando la percepción de marca y el rendimiento.
El cepillado irregular, las microrebabas y el tacto áspero afectan al montaje y a la experiencia del usuario.
Textura uniforme, bordes lisos y tacto refinado, con una consistencia notablemente mejor.
Piedra | Piedra preciosa | Volteo
Redondea los bordes y mejora el brillo de piedras naturales o sintéticas para joyería y artesanía decorativa.
Bordes afilados, superficies rugosas y color o reflejo irregular.
Bordes redondeados y pulido uniforme, con un atractivo visual mejorado.
Automoción | Engine/Drivetrain | High‑volume Consistency
Desbarbado, redondeado de bordes y uniformidad superficial para piezas de automoción que deben cumplir normas estrictas.
Las marcas de herramienta y las rebabas residuales con bordes afilados reducen la resistencia a la fatiga y dificultan el montaje.
Radios de borde estables y rugosidad conforme, con una alta repetibilidad.
Defensa | Alta fiabilidad | Consistencia del proceso
Acabado superficial uniforme y de alta fiabilidad en metales y materiales compuestos.
Los bordes afilados, las concentraciones de tensión y los defectos superficiales afectan a la durabilidad y la seguridad.
Chaflanes uniformes y calidad superficial estable, listos para el recubrimiento o el montaje.
Perfiles de aluminio | Piezas fundidas a presión | Acabado de gran volumen
Acabado eficiente y uniforme para piezas de aluminio, ideal como tratamiento previo al anodizado y para obtener un aspecto cepillado o pulido.
Marcas de colada o rebaba y superficies apagadas, con una variación notable entre lotes.
Rebabas eliminadas, textura refinada y mayor brillo, con una consistencia mejorada entre lotes.
Plásticos técnicos | Piezas moldeadas por inyección | Eliminación de rebabas
Elimina las rebabas de plástico y suaviza los bordes para evitar arañazos y mejorar el montaje.
Las rebabas visibles y los bordes afilados afectan al tacto y al montaje.
Rebabas eliminadas y esquinas suavizadas, con un aspecto y un tacto mejorados.
Enhance your mass finishing machine and Medios de tamboreo with our professional-grade accessories. Increase efficiency, reduce noise, and optimize your finishing process.
Get the most out of your mass finishing machine and Medios de tamboreo with our comprehensive accessory package. Our experts will help you select the right combination of accessories for your specific application needs.
Accesorios diseñados para maximizar la eficiencia de la máquina y la calidad del resultado
Reduzca los costes operativos mediante una mayor eficiencia y menos desperdicio
Todos los accesorios están diseñados para integrarse perfectamente con su máquina actual
Inovatec Machinery is committed to the highest standards of quality, safety, and reliability.
Sistema de gestión de la calidad certificado según normas internacionales, que garantiza una calidad constante del producto.
Marcado de conformidad europea que garantiza que nuestras máquinas cumplen las normas de seguridad de la UE.
Informes completos de pruebas e inspecciones de SGS.
Cumplimiento de las normas de protección ambiental.
Desde 2003, Inovatec Machinery está a la vanguardia de la innovación en tecnología de acabado superficial.
Fabricantes de todo el mundo confían en nuestras máquinas, reconocidas además en las principales exposiciones del sector.
Participación habitual en las principales ferias del sector en todo el mundo.
Alianzas estratégicas across major manufacturing regions.
Encuentre respuestas a las preguntas frecuentes sobre nuestros productos.
Una pulidora vibratoria es una máquina industrial utilizada para desbarbar, pulir, decapar y limpiar piezas de metal, plástico o cerámica. Funciona agitando una cubeta o recipiente que contiene las piezas y el medio abrasivo, generando una acción de fricción que alisa las superficies. Este es un proceso por lotes, ideal para componentes pequeños o medianos que requieren acabados uniformes.
Un punto de partida habitual es 3:1 a 5:1 (medio : piezas en volumen) para la mayoría de los desbarbados y acabados generales.
Desbarbado intenso / cantos vivos: comience en torno a 5:1 para mejorar la separación y proteger las piezas.
Redondeo de cantos ligero / alisado: 3:1–4:1 suele ser suficiente.
Pulido / bruñido: 4:1–6:1 ayuda a mantener las piezas aisladas y mejora la consistencia.
Regla práctica: Las piezas deben estar totalmente apoyadas y separadas por el medio abrasivo durante la vibración. Si las piezas entran en contacto con demasiada frecuencia, aumente la proporción de medio o cambie a una forma que separe mejor.
Elija una criba que:
Retenga las piezas (las piezas no deben atravesarla), y
Permita el paso del medio (el medio debe descargarse limpiamente).
Consejos prácticos de dimensionado
Para orificios redondos, comience con un diámetro de orificio que sea aproximadamente un 20–30% menor que la sección transversal más pequeña de la pieza (para que el medio permanezca en el interior).
Para cribas de ranuras, el ancho de la ranura suele ser menor que el grosor del medio.
Separación manual (inclinación + criba): es la mejor opción para lotes pequeños, gran variedad de piezas y bajas necesidades de automatización.
Separador integrado / separador externo: es la mejor opción para mayor rendimiento, trabajos repetitivos y menos mano de obra.
Separación magnética: es ideal cuando se utilizan medios de acero o cuando se deben eliminar finos ferrosos.
Separación en húmedo (aclarado + separador): es la mejor opción cuando se necesitan piezas limpias y se desea reducir el polvo y los residuos de compuesto.
Si las piezas se quedan atascadas en la criba: reduzca la variación del tamaño de los orificios, cambie a una geometría de criba diferente (ranura frente a redonda) o ajuste la amplitud para mejorar el desplazamiento.
Utilice el acabado en húmedo cuando desee:
Desbarbado/corte más rápido
Mejor limpieza y menor calor
Menos polvo
Calidad superficial más estable (especialmente antes del recubrimiento, anodizado o galvanizado)
Trabajos típicos: desbarbado, decapado, alisado de superficies, preparación previa a la pintura y pulido general.
Utilice el acabado en seco cuando desee:
Aclarado en seco / brillo final (p. ej., con mazorca de maíz, cáscara de nuez o medios tratados)
Sin gestión de agua ni efluentes
Riesgo mínimo de manchas de agua o corrosión (en algunas piezas)
Trabajos típicos: pulido final en metales blandos, piezas decorativas y algunos plásticos.
Regla práctica: si se trata de desbarbar o de realizar un arranque de material importante, opte por el proceso en húmedo. Si se busca un «brillo final», opte por el proceso en seco.
El tiempo de ciclo depende del tamaño de la rebaba, la dureza del material, la agresividad del medio abrasivo y la energía de la máquina, pero estos son rangos iniciales realistas:
Desbarbado / redondeo de aristas: 20–60 minutos (rebabas ligeras)
Las rebabas grandes o los materiales duros pueden requerir 60–180 minutos.
Alisado / refinado superficial: 45–120 minutos
Pulido (en húmedo, con medio fino/compuesto): 60–180 minutos
Alto brillo / bruñido (medios de acero): 30–90 minutos (a menudo después de una etapa de desbarbado independiente)
Pulido en seco (medios orgánicos): 1–4 horas según el nivel de brillo deseado
La mejor práctica consiste en realizar una prueba breve (p. ej., de 15 a 20 minutos), inspeccionar y, a continuación, escalar la producción.
Una tapa acústica suele proporcionar la mayor reducción del ruido aéreo, ya que bloquea la vía directa del sonido. También ayuda a controlar las salpicaduras (acabado en húmedo) y el polvo (acabado en seco).
A menudo es posible reducir aún más el ruido mediante:
Montaje sobre aisladores de vibración o almohadillas de goma adecuadas
Asegurarse de que la máquina esté nivelada (las patas desiguales amplifican la vibración y el ruido)
Mantener el revestimiento de poliuretano en buen estado (las zonas desgastadas aumentan el ruido por impacto)
Evitar la sobrecarga (un exceso de piezas incrementa los impactos metal contra metal)
Utilizar más medio abrasivo o formas que separen mejor para reducir el contacto entre piezas
En el acabado húmedo: mantener el caudal de agua y el compuesto adecuados; el funcionamiento en seco aumenta el ruido
Conclusión práctica: la tapa, una carga de medio abrasivo correcta y un nivelado adecuado suelen proporcionar la mejora más notable.
¿Listo para mejorar su proceso de acabado? Póngase en contacto con nuestros expertos para obtener una cotización personalizada y una consulta técnica.
Complete el formulario y nuestro equipo se pondrá en contacto con usted en un plazo de 24 horas.
¿Prefiere contactarnos directamente? Elija su método preferido.
¿Está listo para descubrir la diferencia de Inovatec? Contacte con nuestro equipo para obtener soluciones personalizadas.
399# Shushan Road, Wuxing District, Huzhou City, Zhejiang Province, 313000 China
6317 Arcadia St, Eastvale, CA 92880 USA (323-577-3309)
Lea reseñas y consulte nuestra información empresarial en Google.
View Google Business