20+ Years of Excellence
Since 2003, Inovatec Machinery has been at the forefront of surface finishing technology innovation.
Inovatec Machinery · Vibratory Finishing
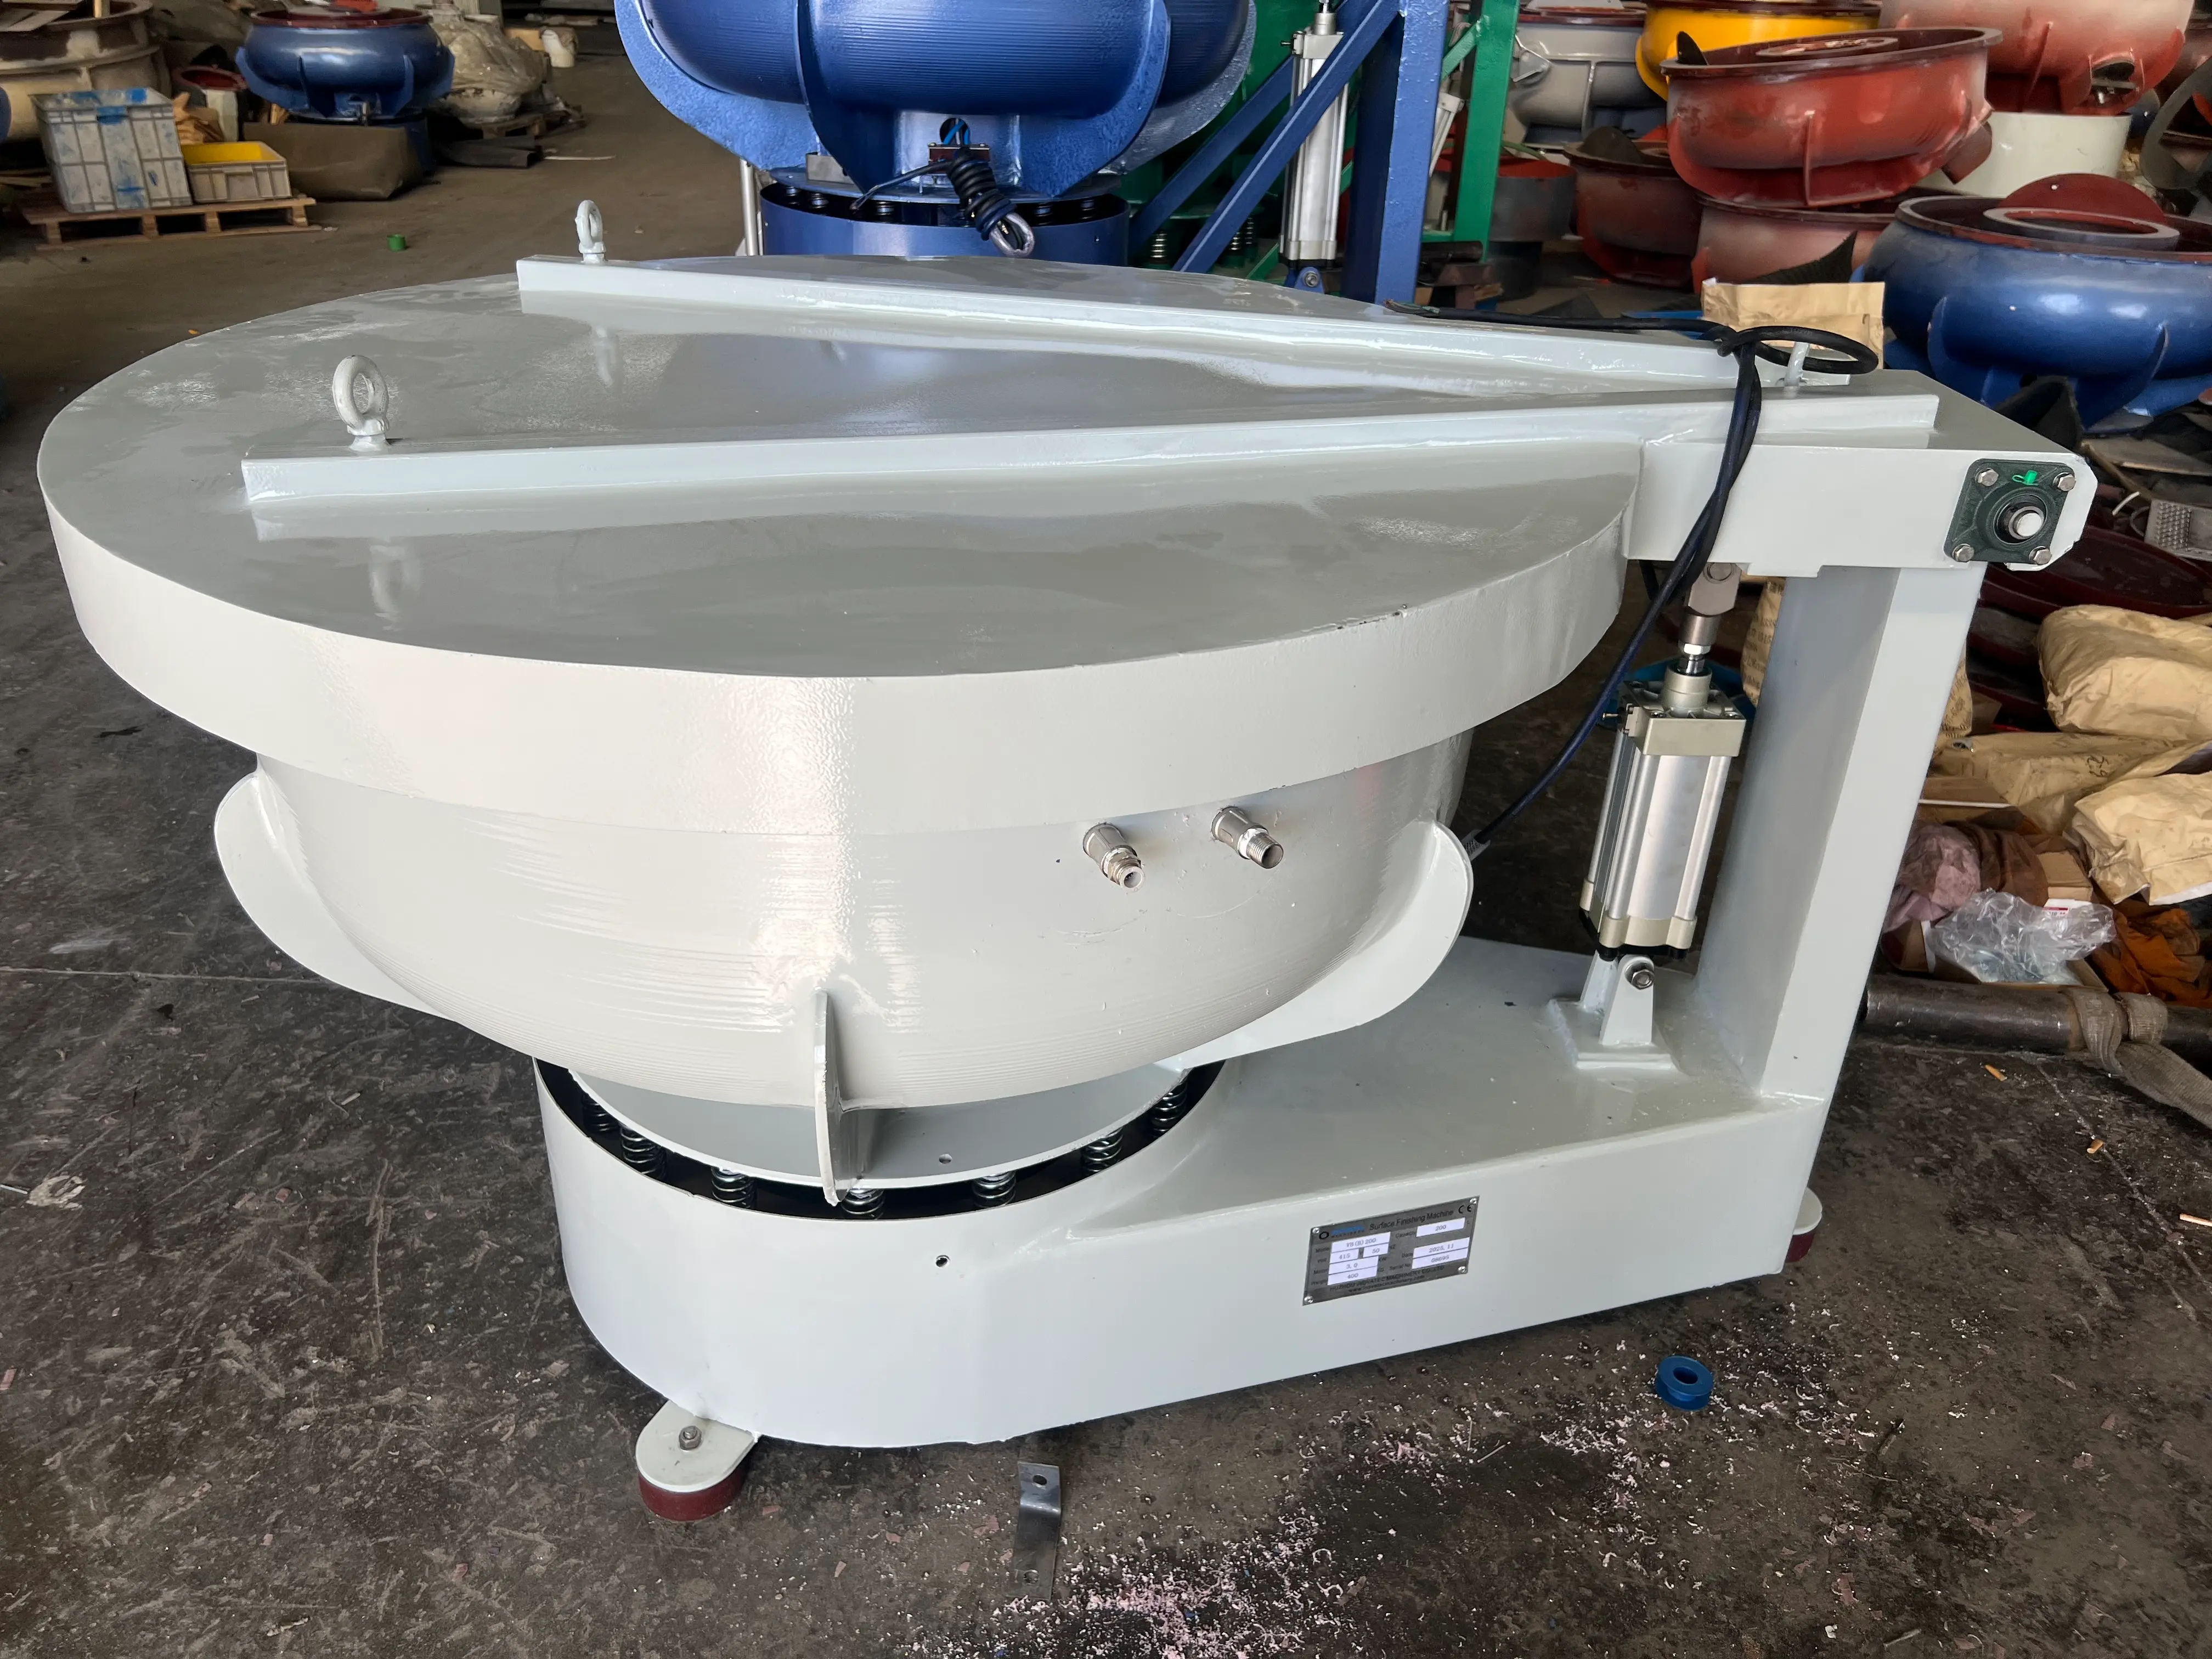
Pendant le processus de tonnelage, la cuve contenant le mélange de médias abrasifs et de pièces vibre à grande vitesse. Ce mouvement vibratoire amène les médias et les pièces à se frotter les uns contre les autres, produisant l'état de surface recherché. Le finisseur vibratoire joue un rôle déterminant dans la pré-finition des pièces métalliques, qui conditionne leurs caractéristiques.
Process Specs
Matériau des pièces | Temps de traitement (min) | Type de média | Taux d’usure des médias | Ra avant | Ra après | Enlèvement de matière | Régularité | |
Acier inoxydable (304) | 60 minutes | Médias céramiques GC ACT 20 x 20 mm (3/4 pouce) | 0,5 % par heure | 1.0 | 0.18 | < 0,3 % | Uniformité de surface ±1 % |
Spécifications détaillées de nos finisseurs vibratoires de la série VB(B). Comparez les modèles et téléchargez la documentation technique complète.

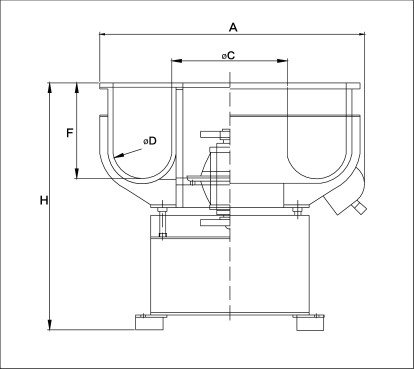
| Modèle | VB(B) 30 | VB(B) 60 | VB(B) 100 | VB(B) 200 | VB(B) 300 | VB(B) 400 | VB(B) 600 | VB(B) 900 | VB(B) 1200 | VB(B) 1500 | VB(B) 2500 |
| Volume total (L) | 30 | 63 | 100 | 220 | 250 | 400 | 660 | 920 | 1300 | 1500 | 2500 |
| Encombrement maximal A | 670 | 830 | 1020 | 1200 | 1310 | 1410 | 1820 | 1930 | 1930 | 2120 | 2300 |
| Tube de fixation moteur (mm) C | φ136 | φ114 | φ470 | φ626 | φ620 | φ633 | φ910 | φ610 | φ610 | φ690 | φ850 |
| Largeur de cuve (mm) D | φ184 | φ280 | φ216 | φ220 | φ270 | φ320 | φ370 | φ560 | φ560 | φ630 | φ650 |
| Profondeur de tunnel (mm) E | 200 | 245 | 330 | 385 | 390 | 450 | 490 | 575 | 575 | 630 | 850 |
| Hauteur de machine (mm) H | 800 | 910 | 860 | 915 | 900 | 1040 | 1140 | 1350 | 1350 | 1420 | 1350 |
| Moteur (kW) | 0.5 | 0.75/1.1 | 1.5/2.2 | 3.0 | 3.7/5.0 | 5.0/6.0 | 5.5/7.5 | 11.0 | 11.0 | 15.0 | 18.5 |
| Poids (kg) | 85 | 110 | 260 | 420 | 600 | 850 | 1850 | 2200 | 2200 | 2400 | 3000 |
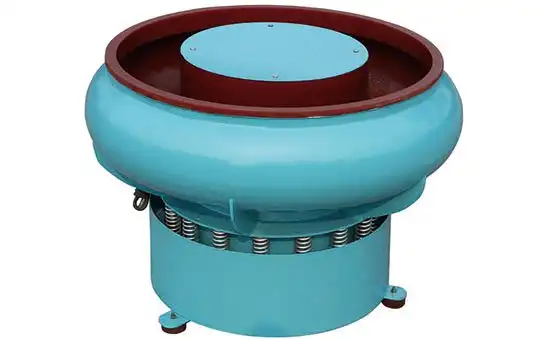
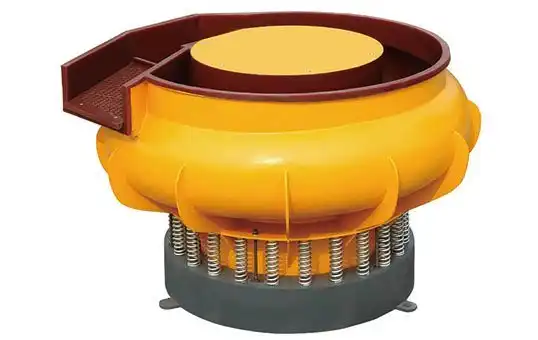
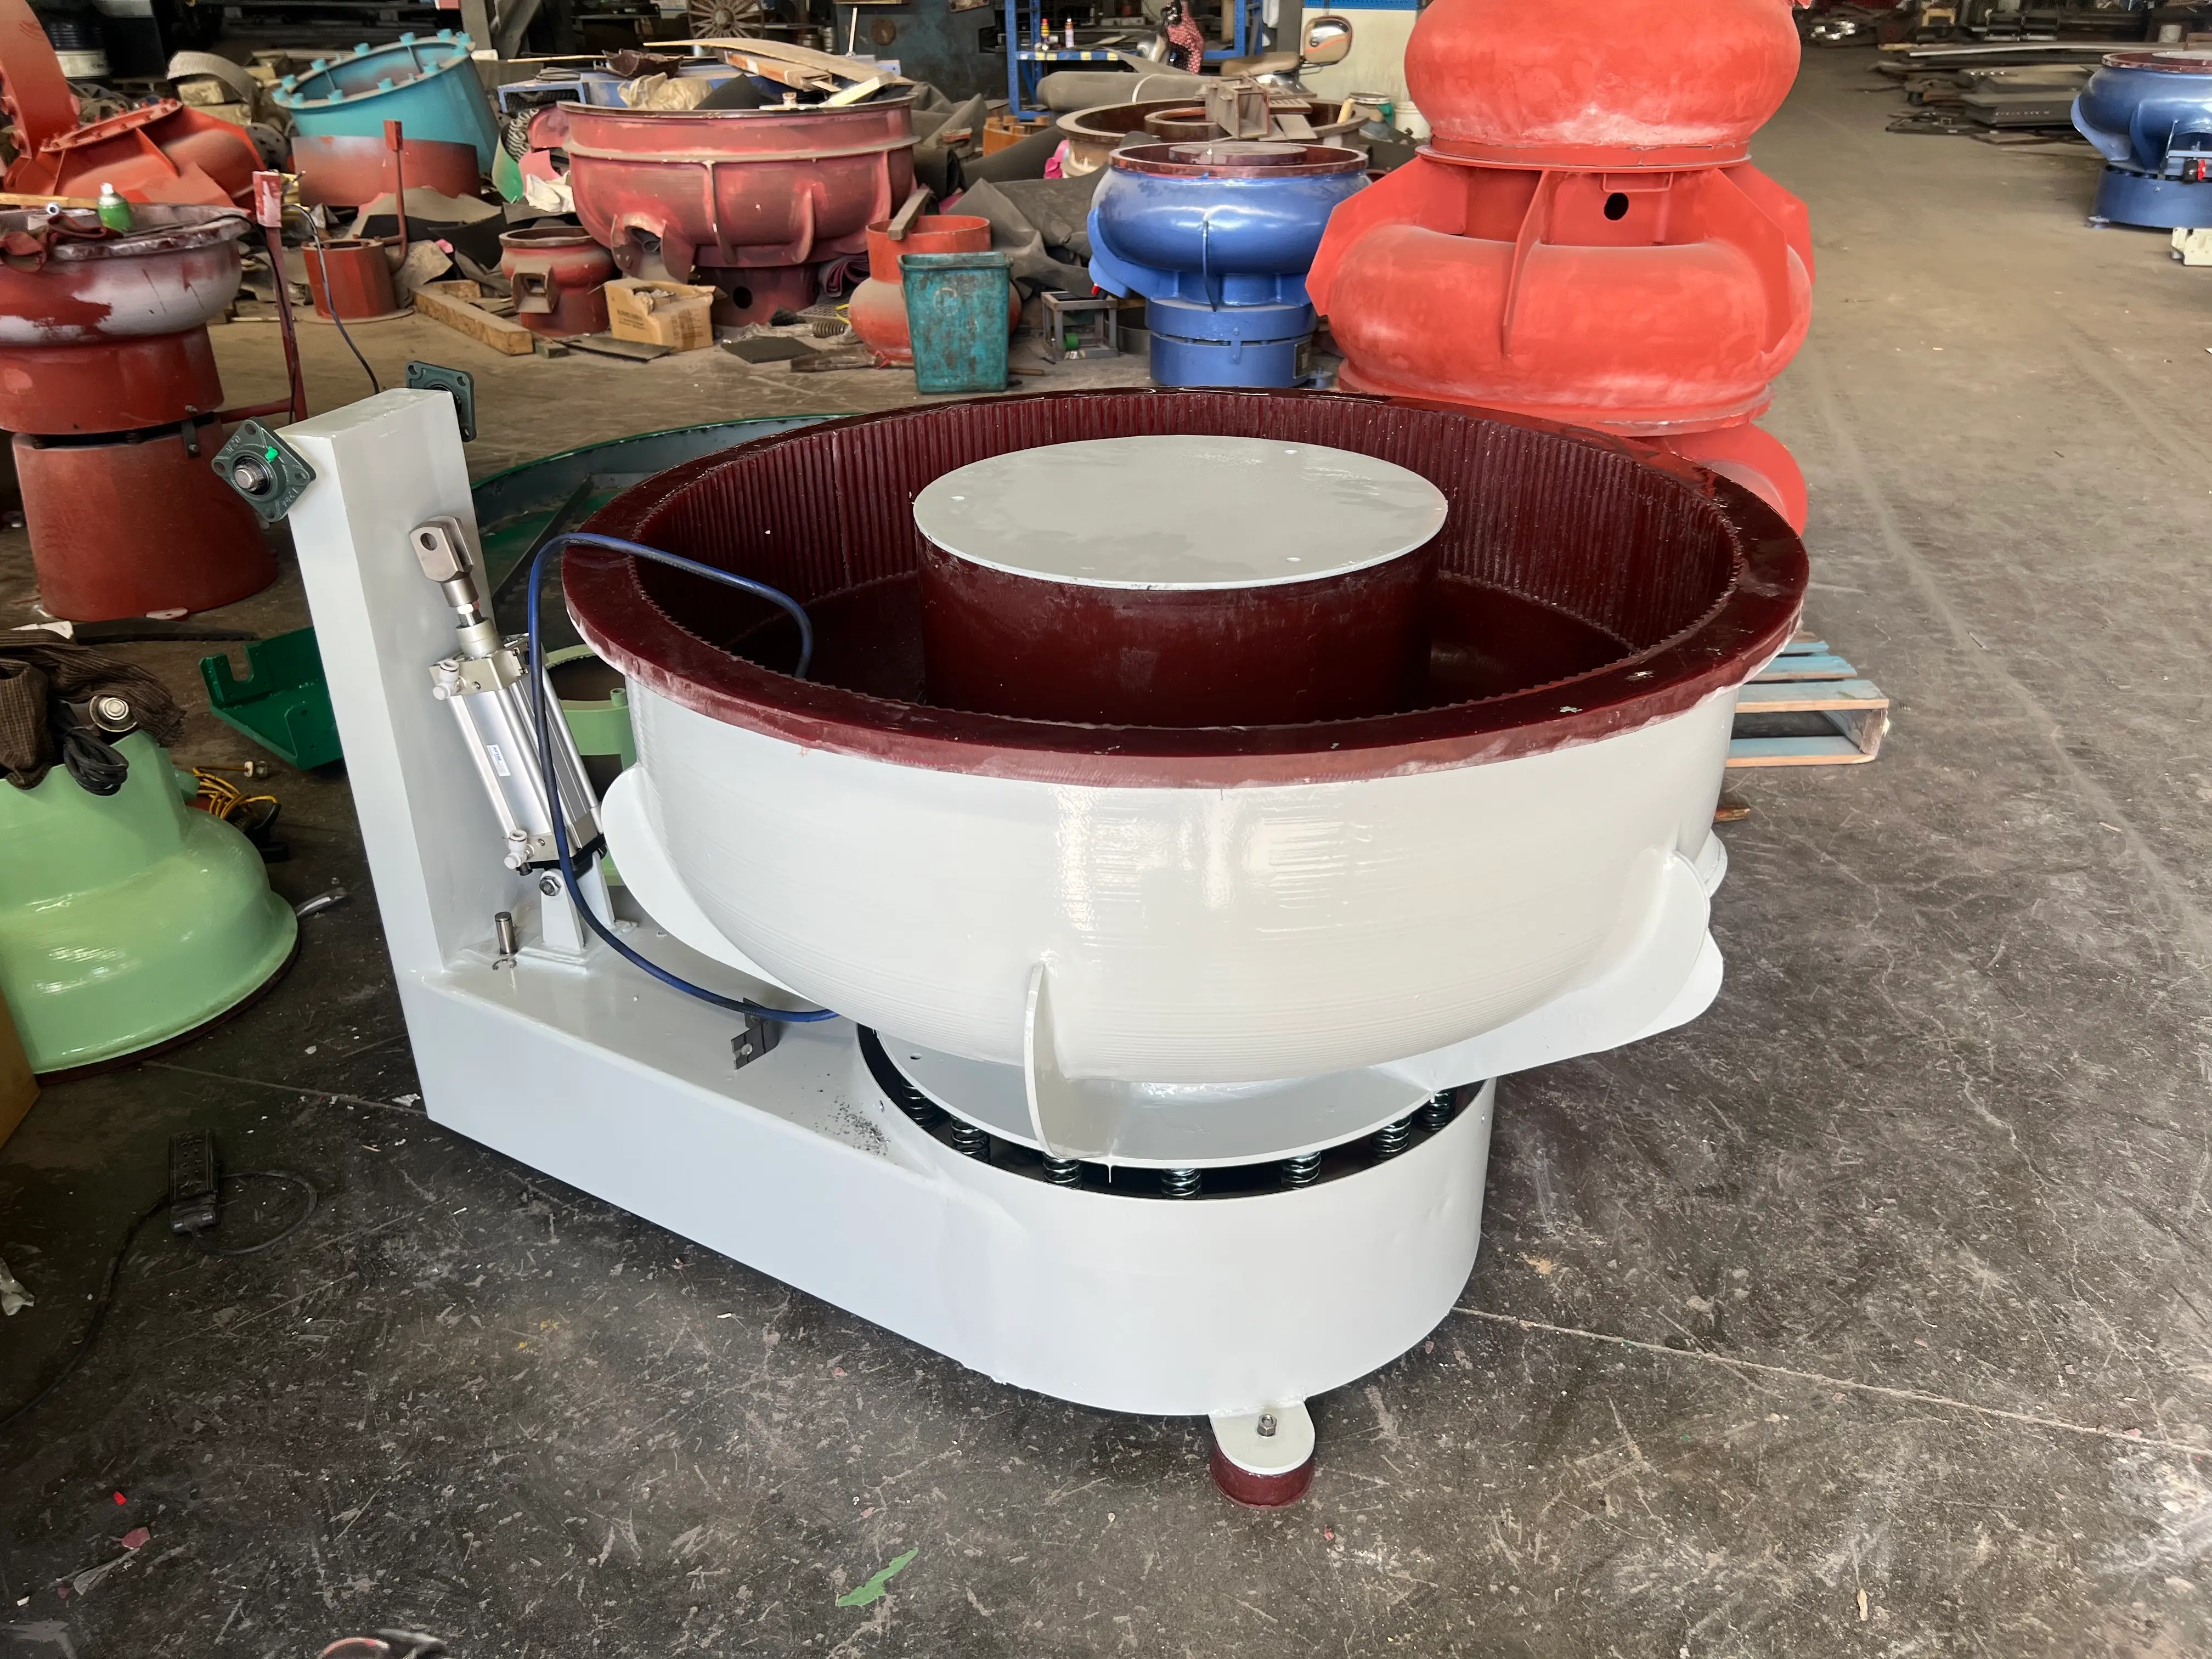
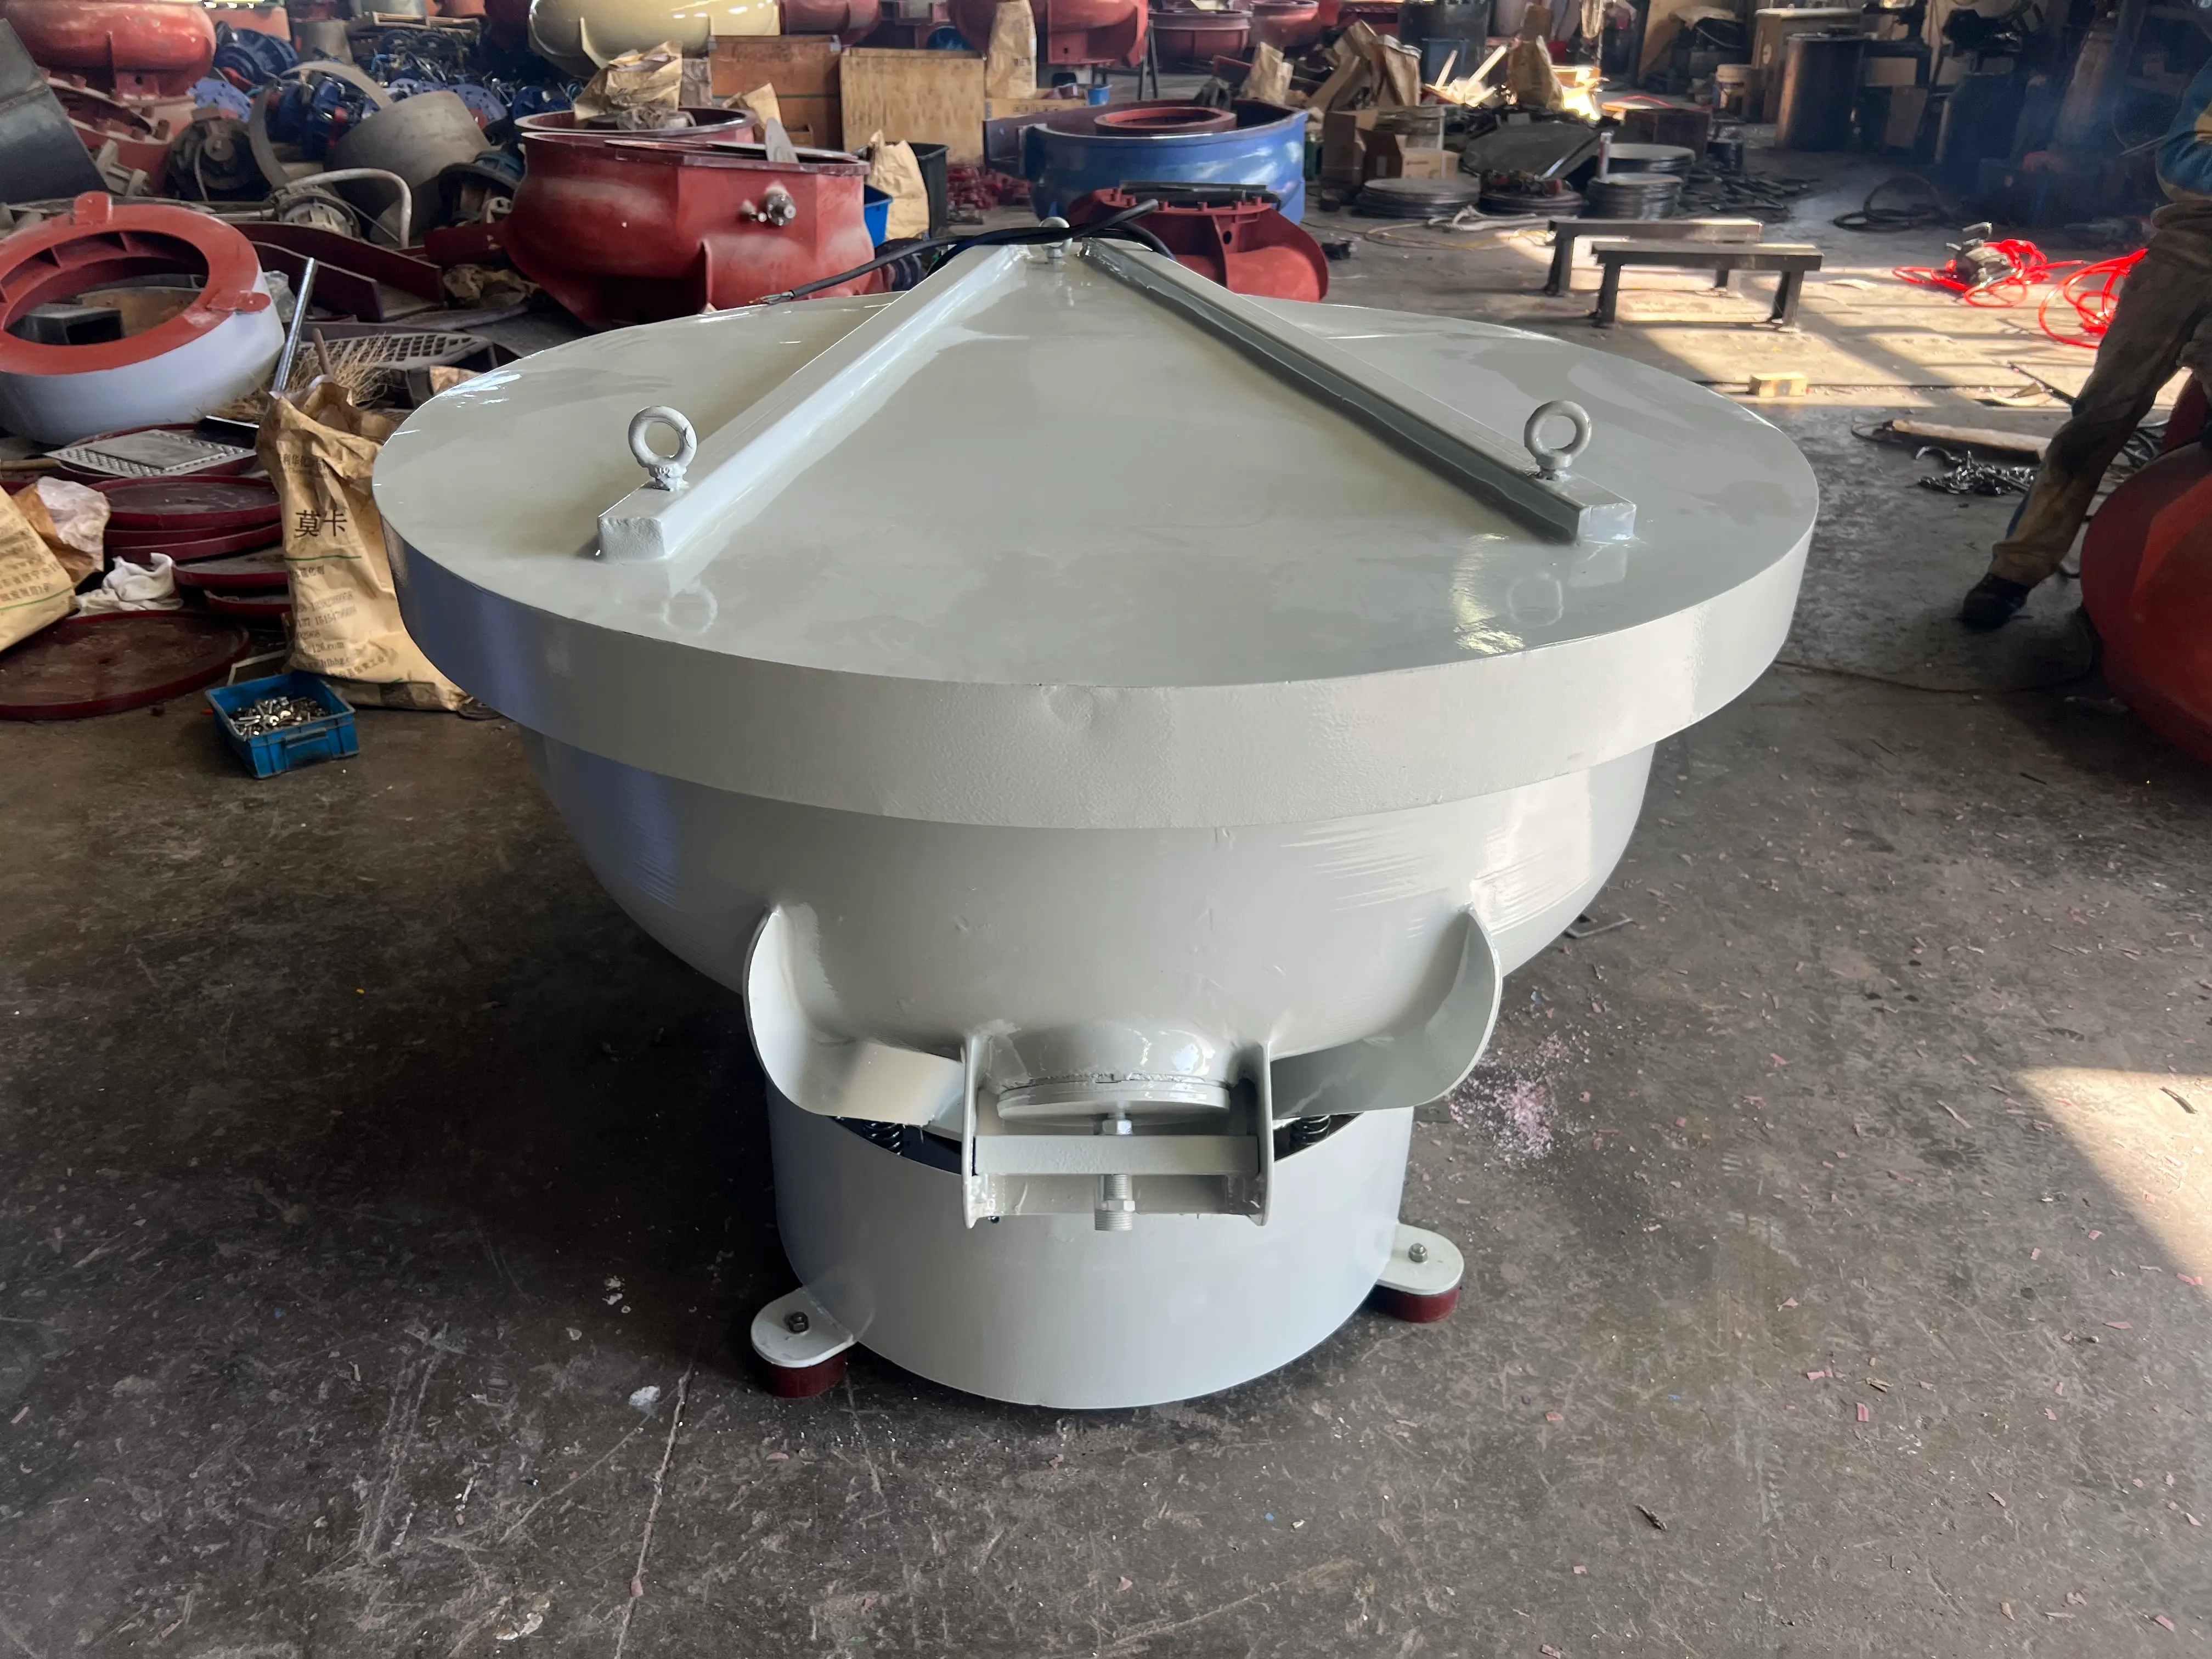
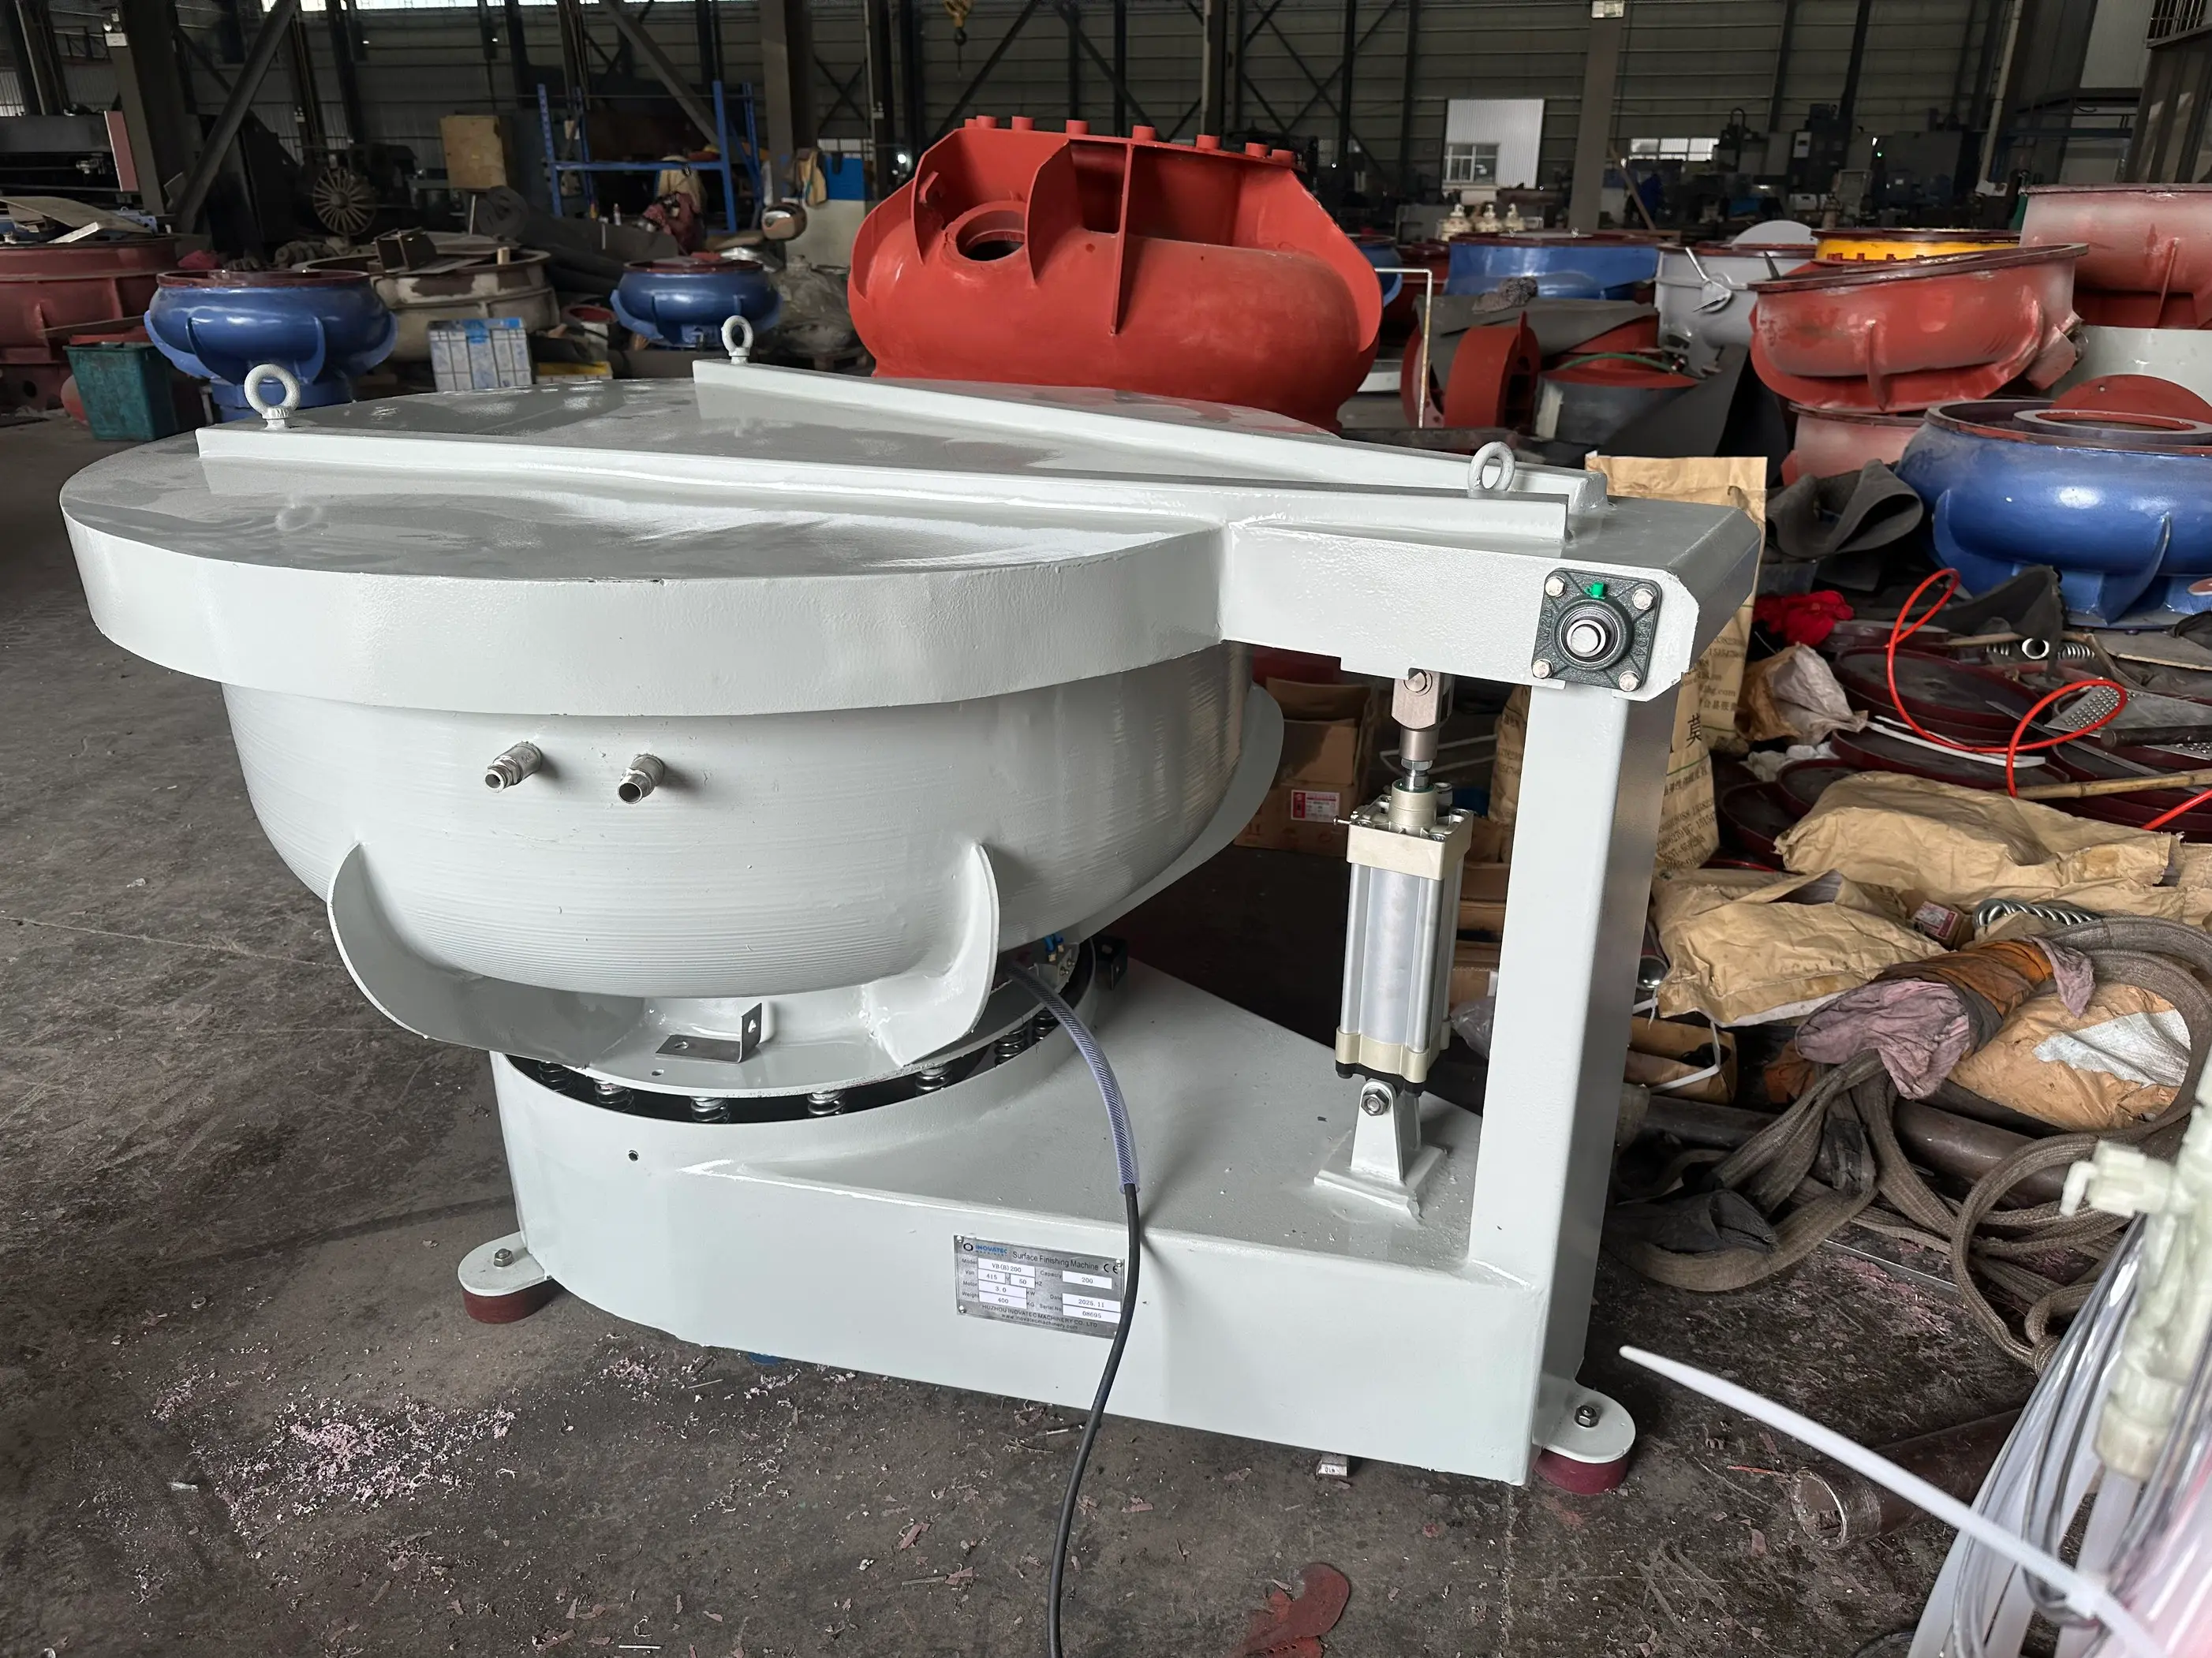
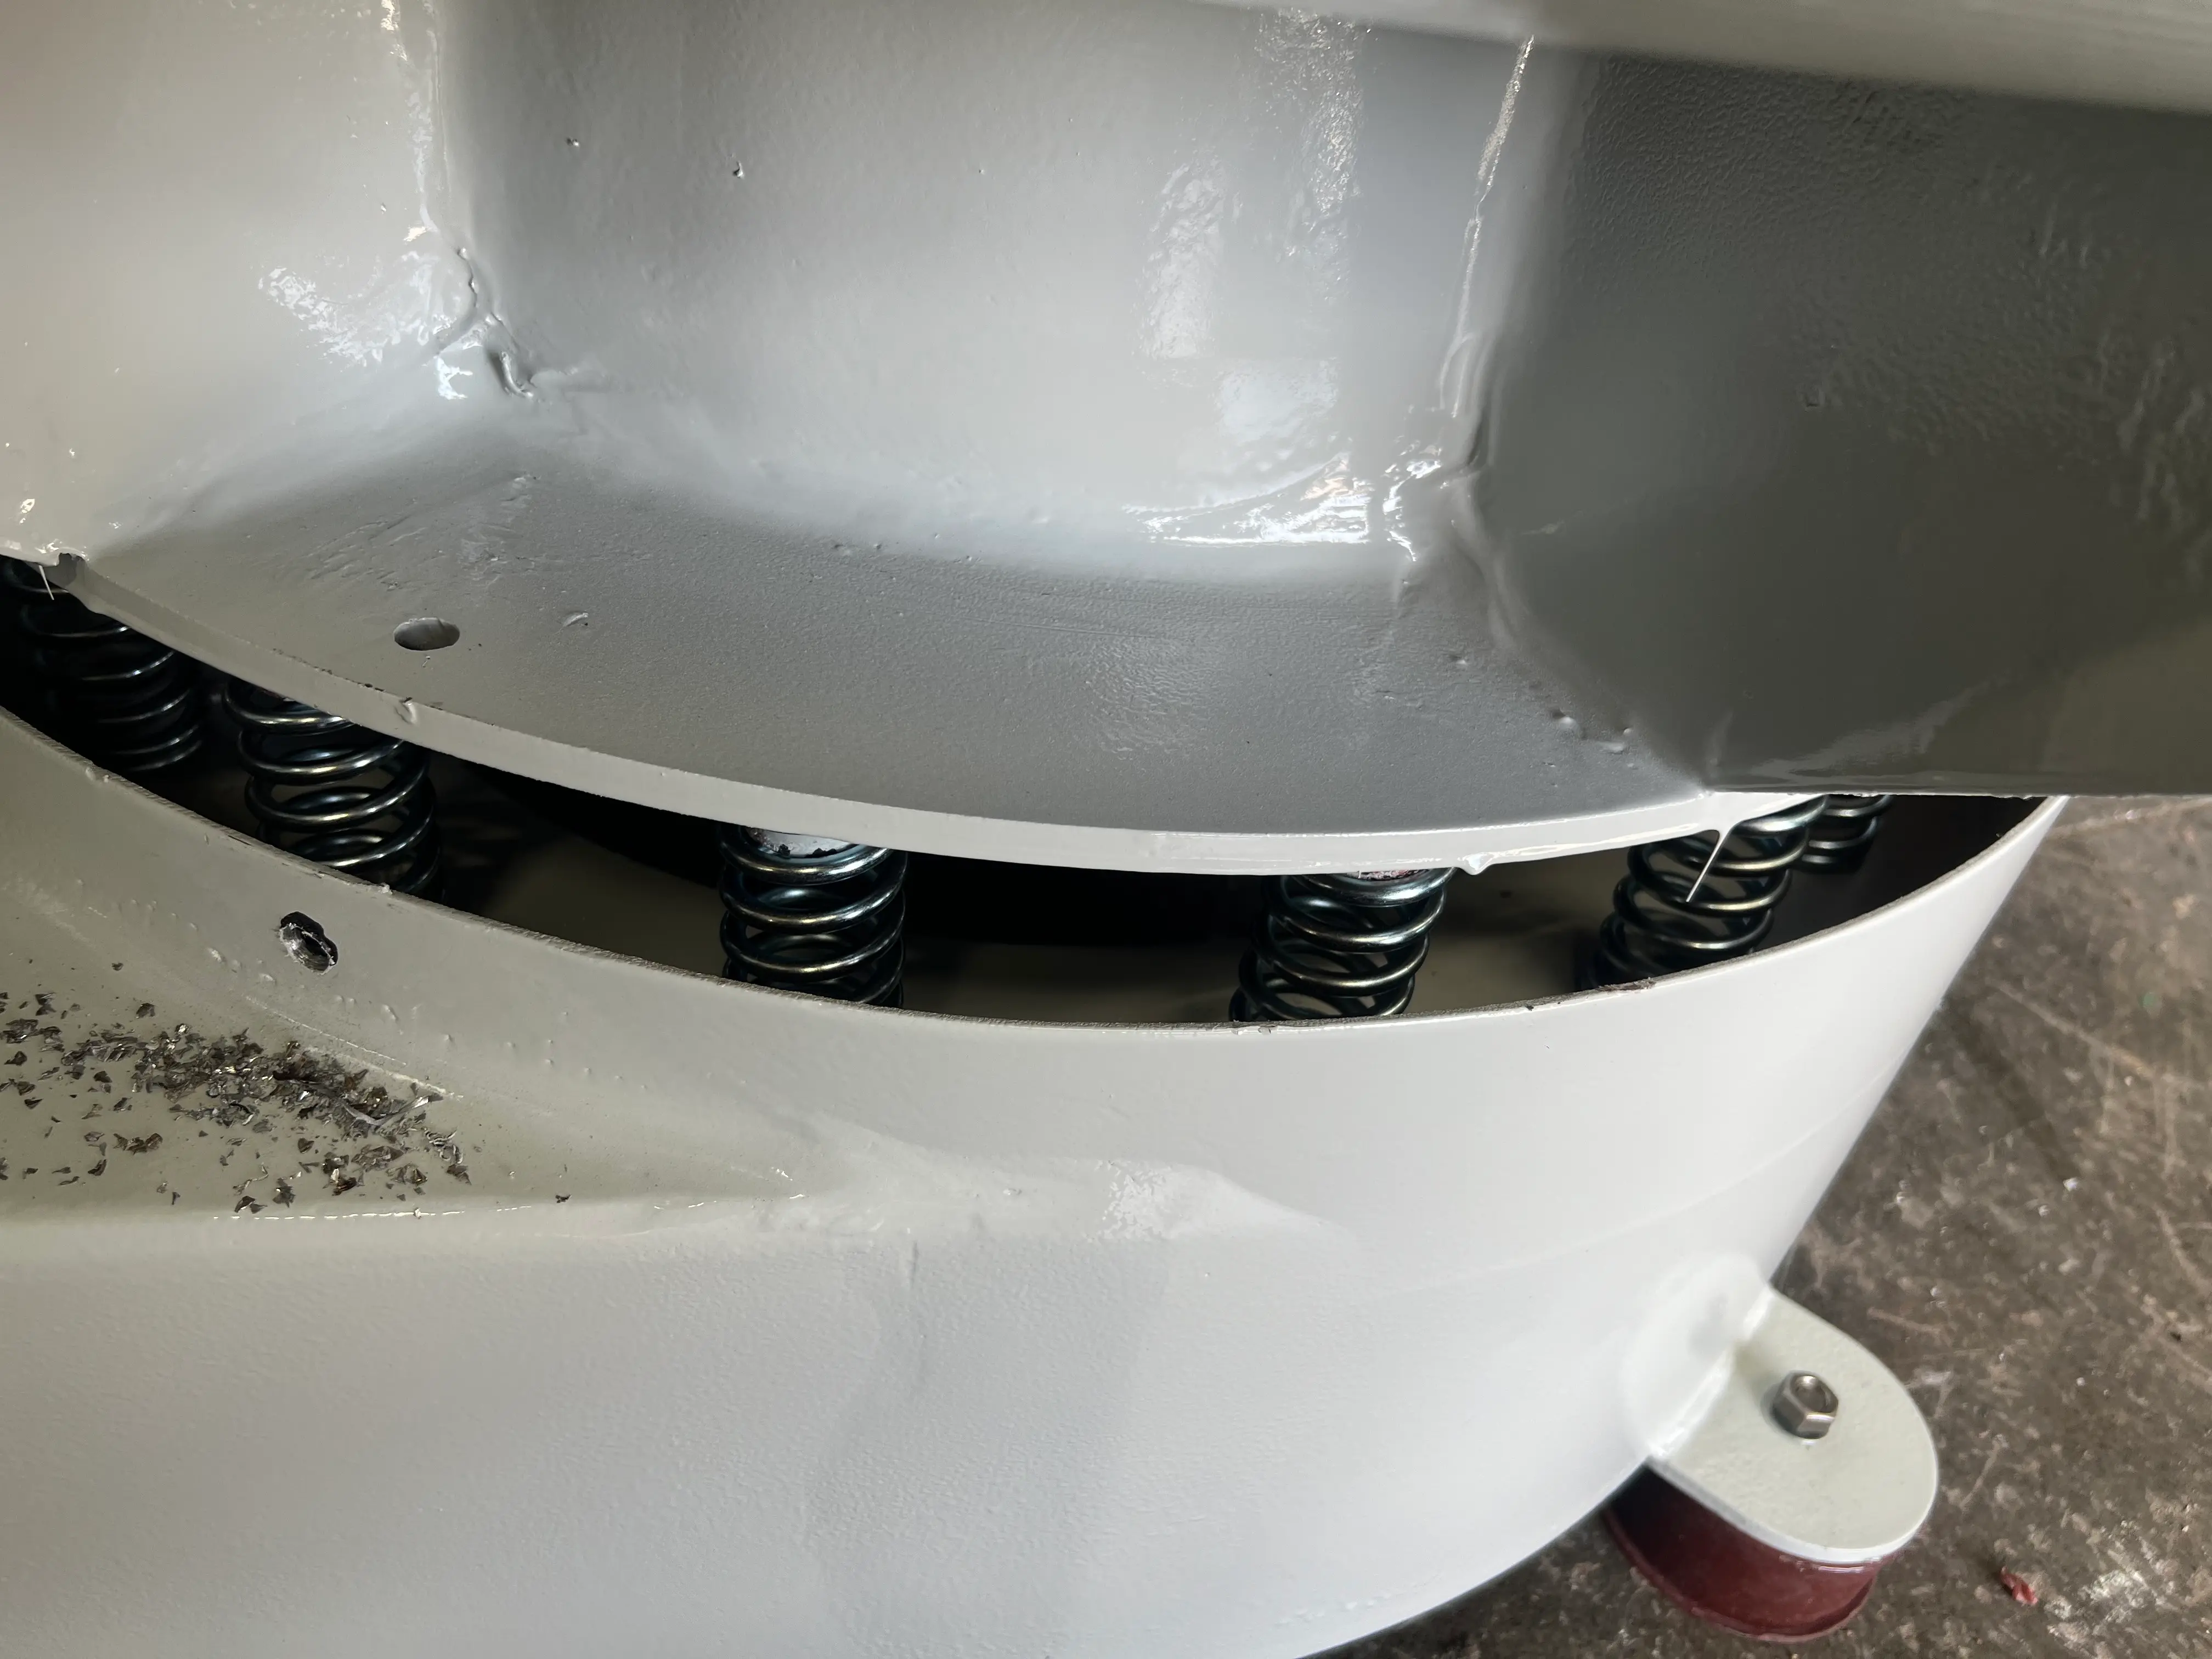
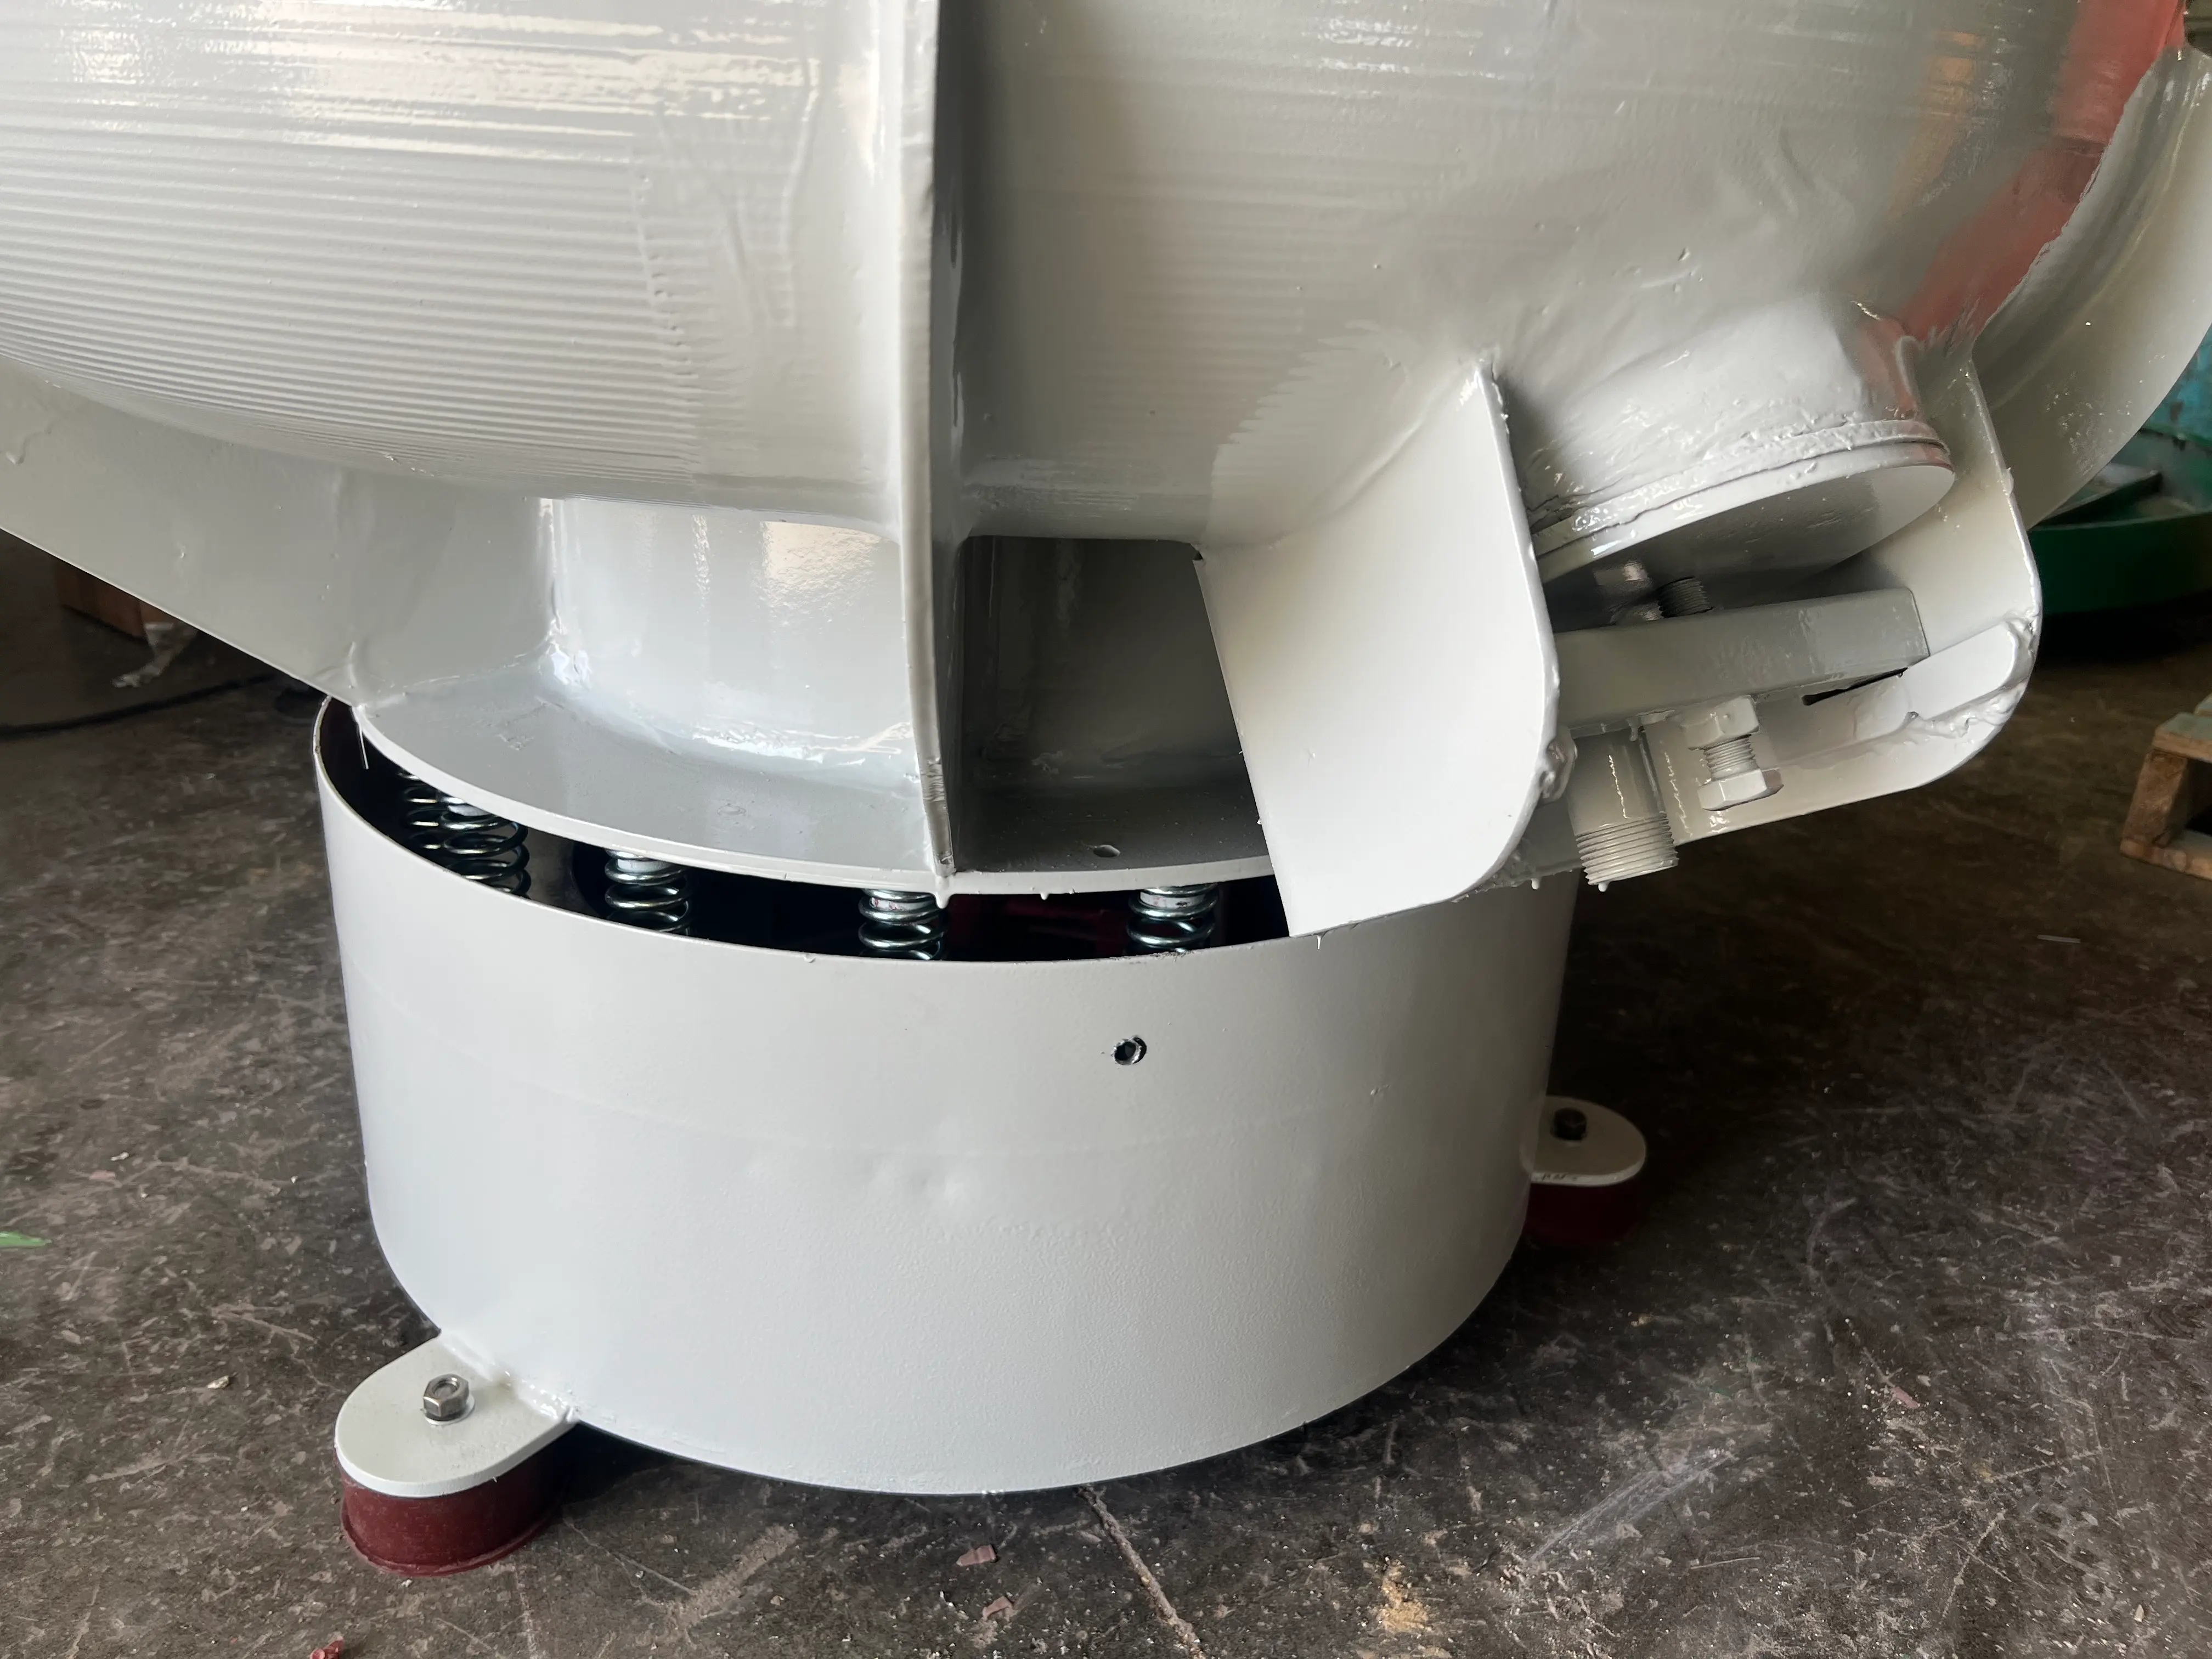
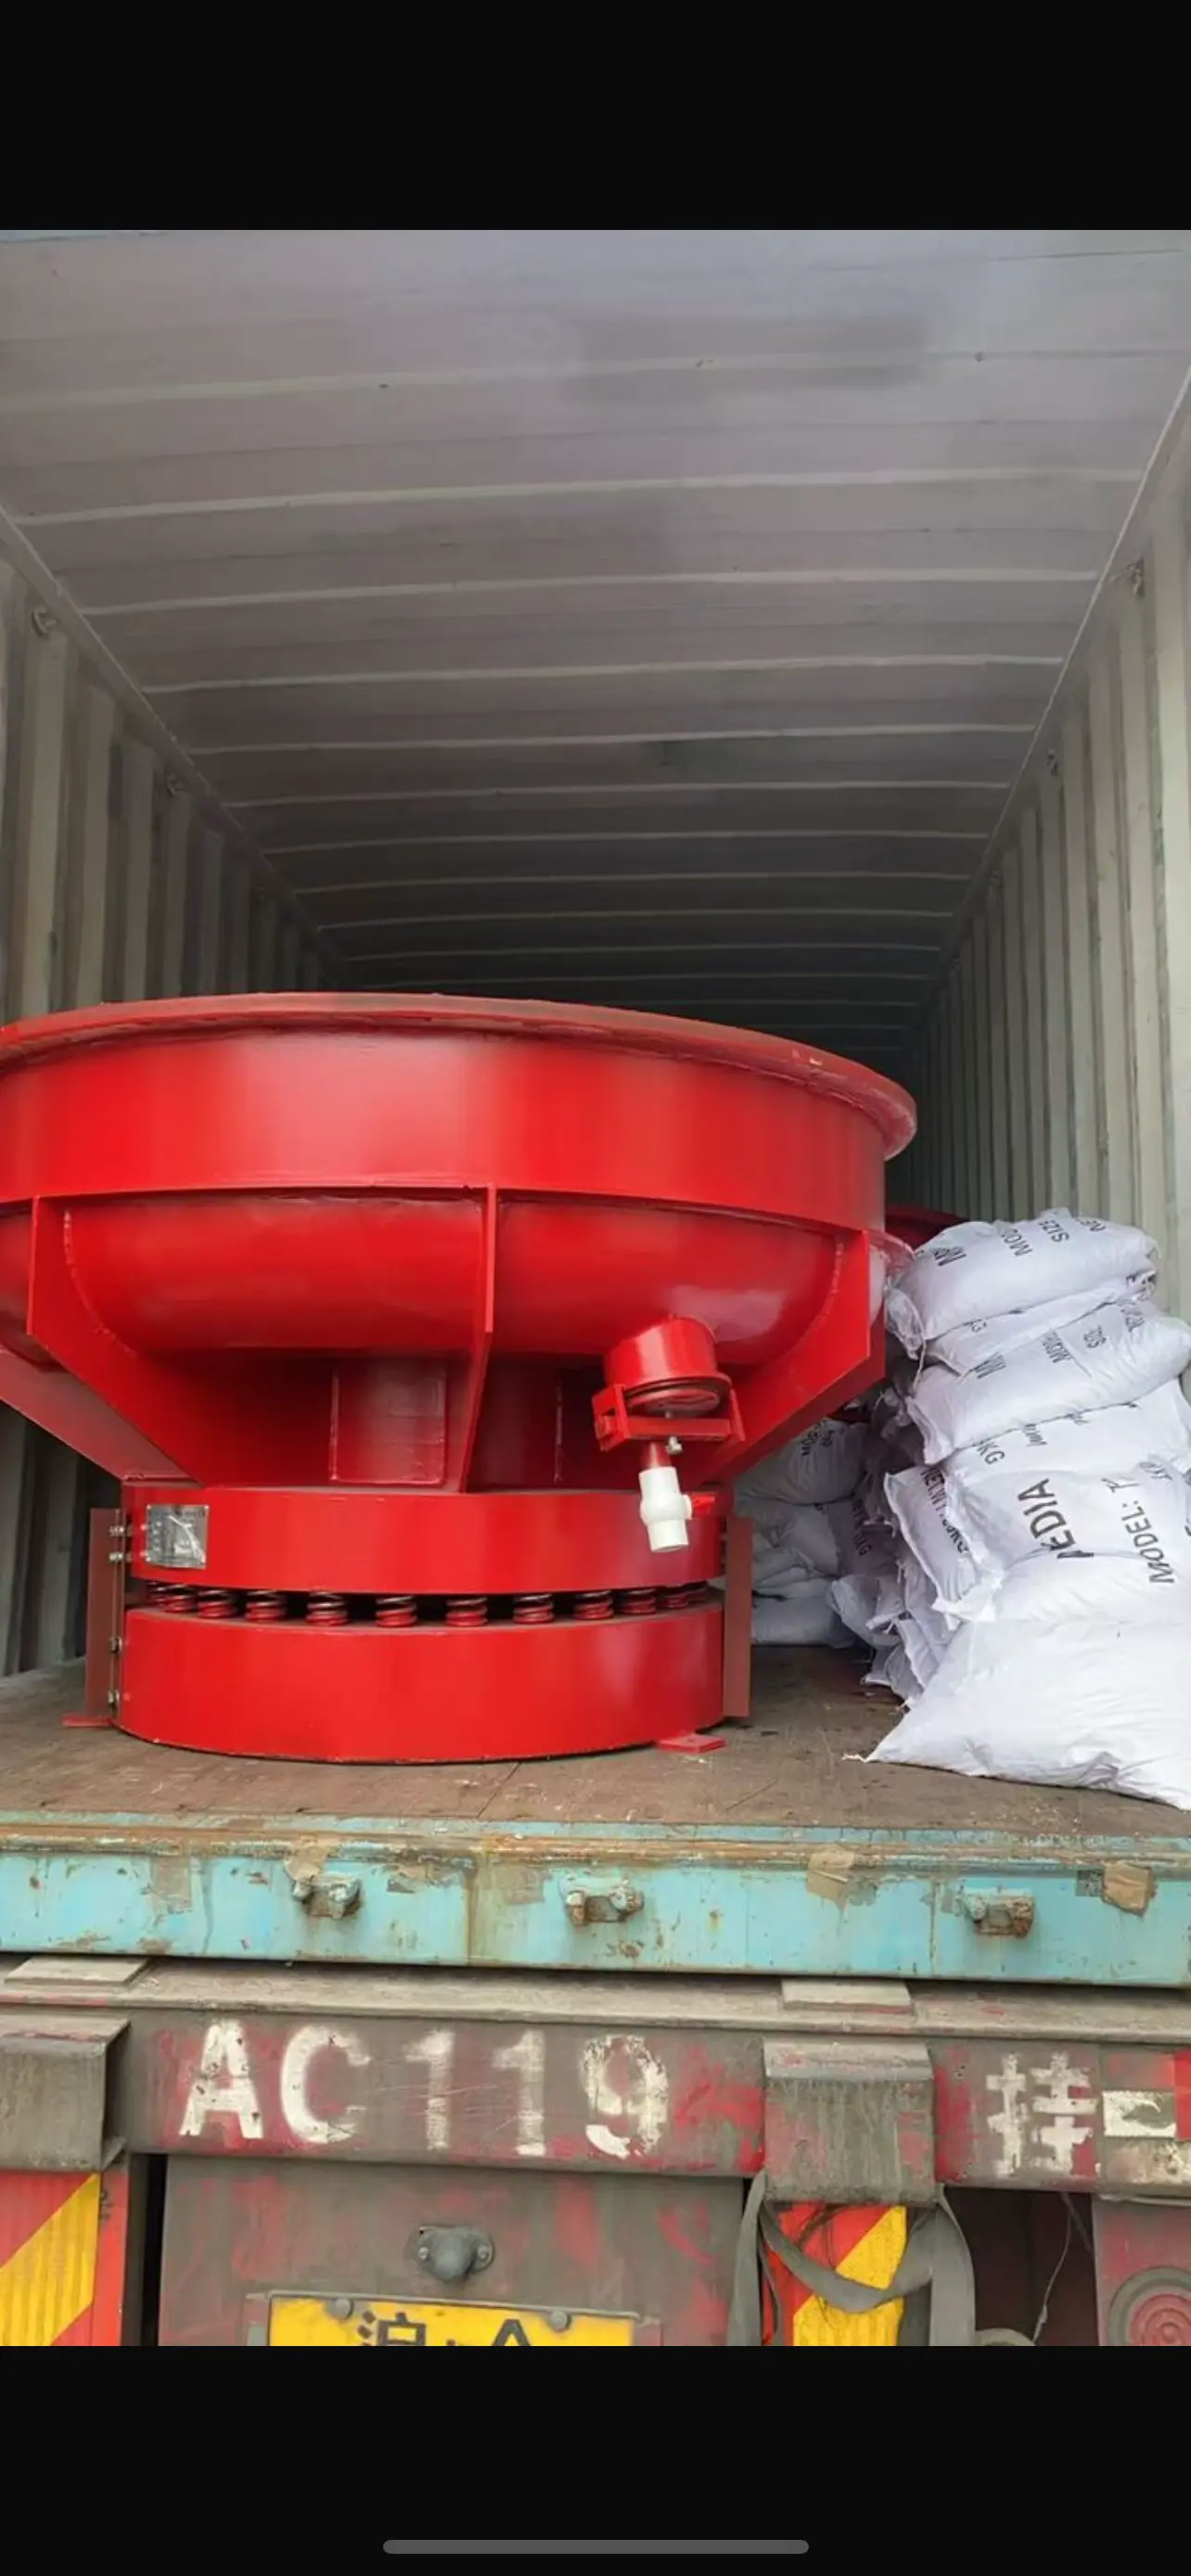
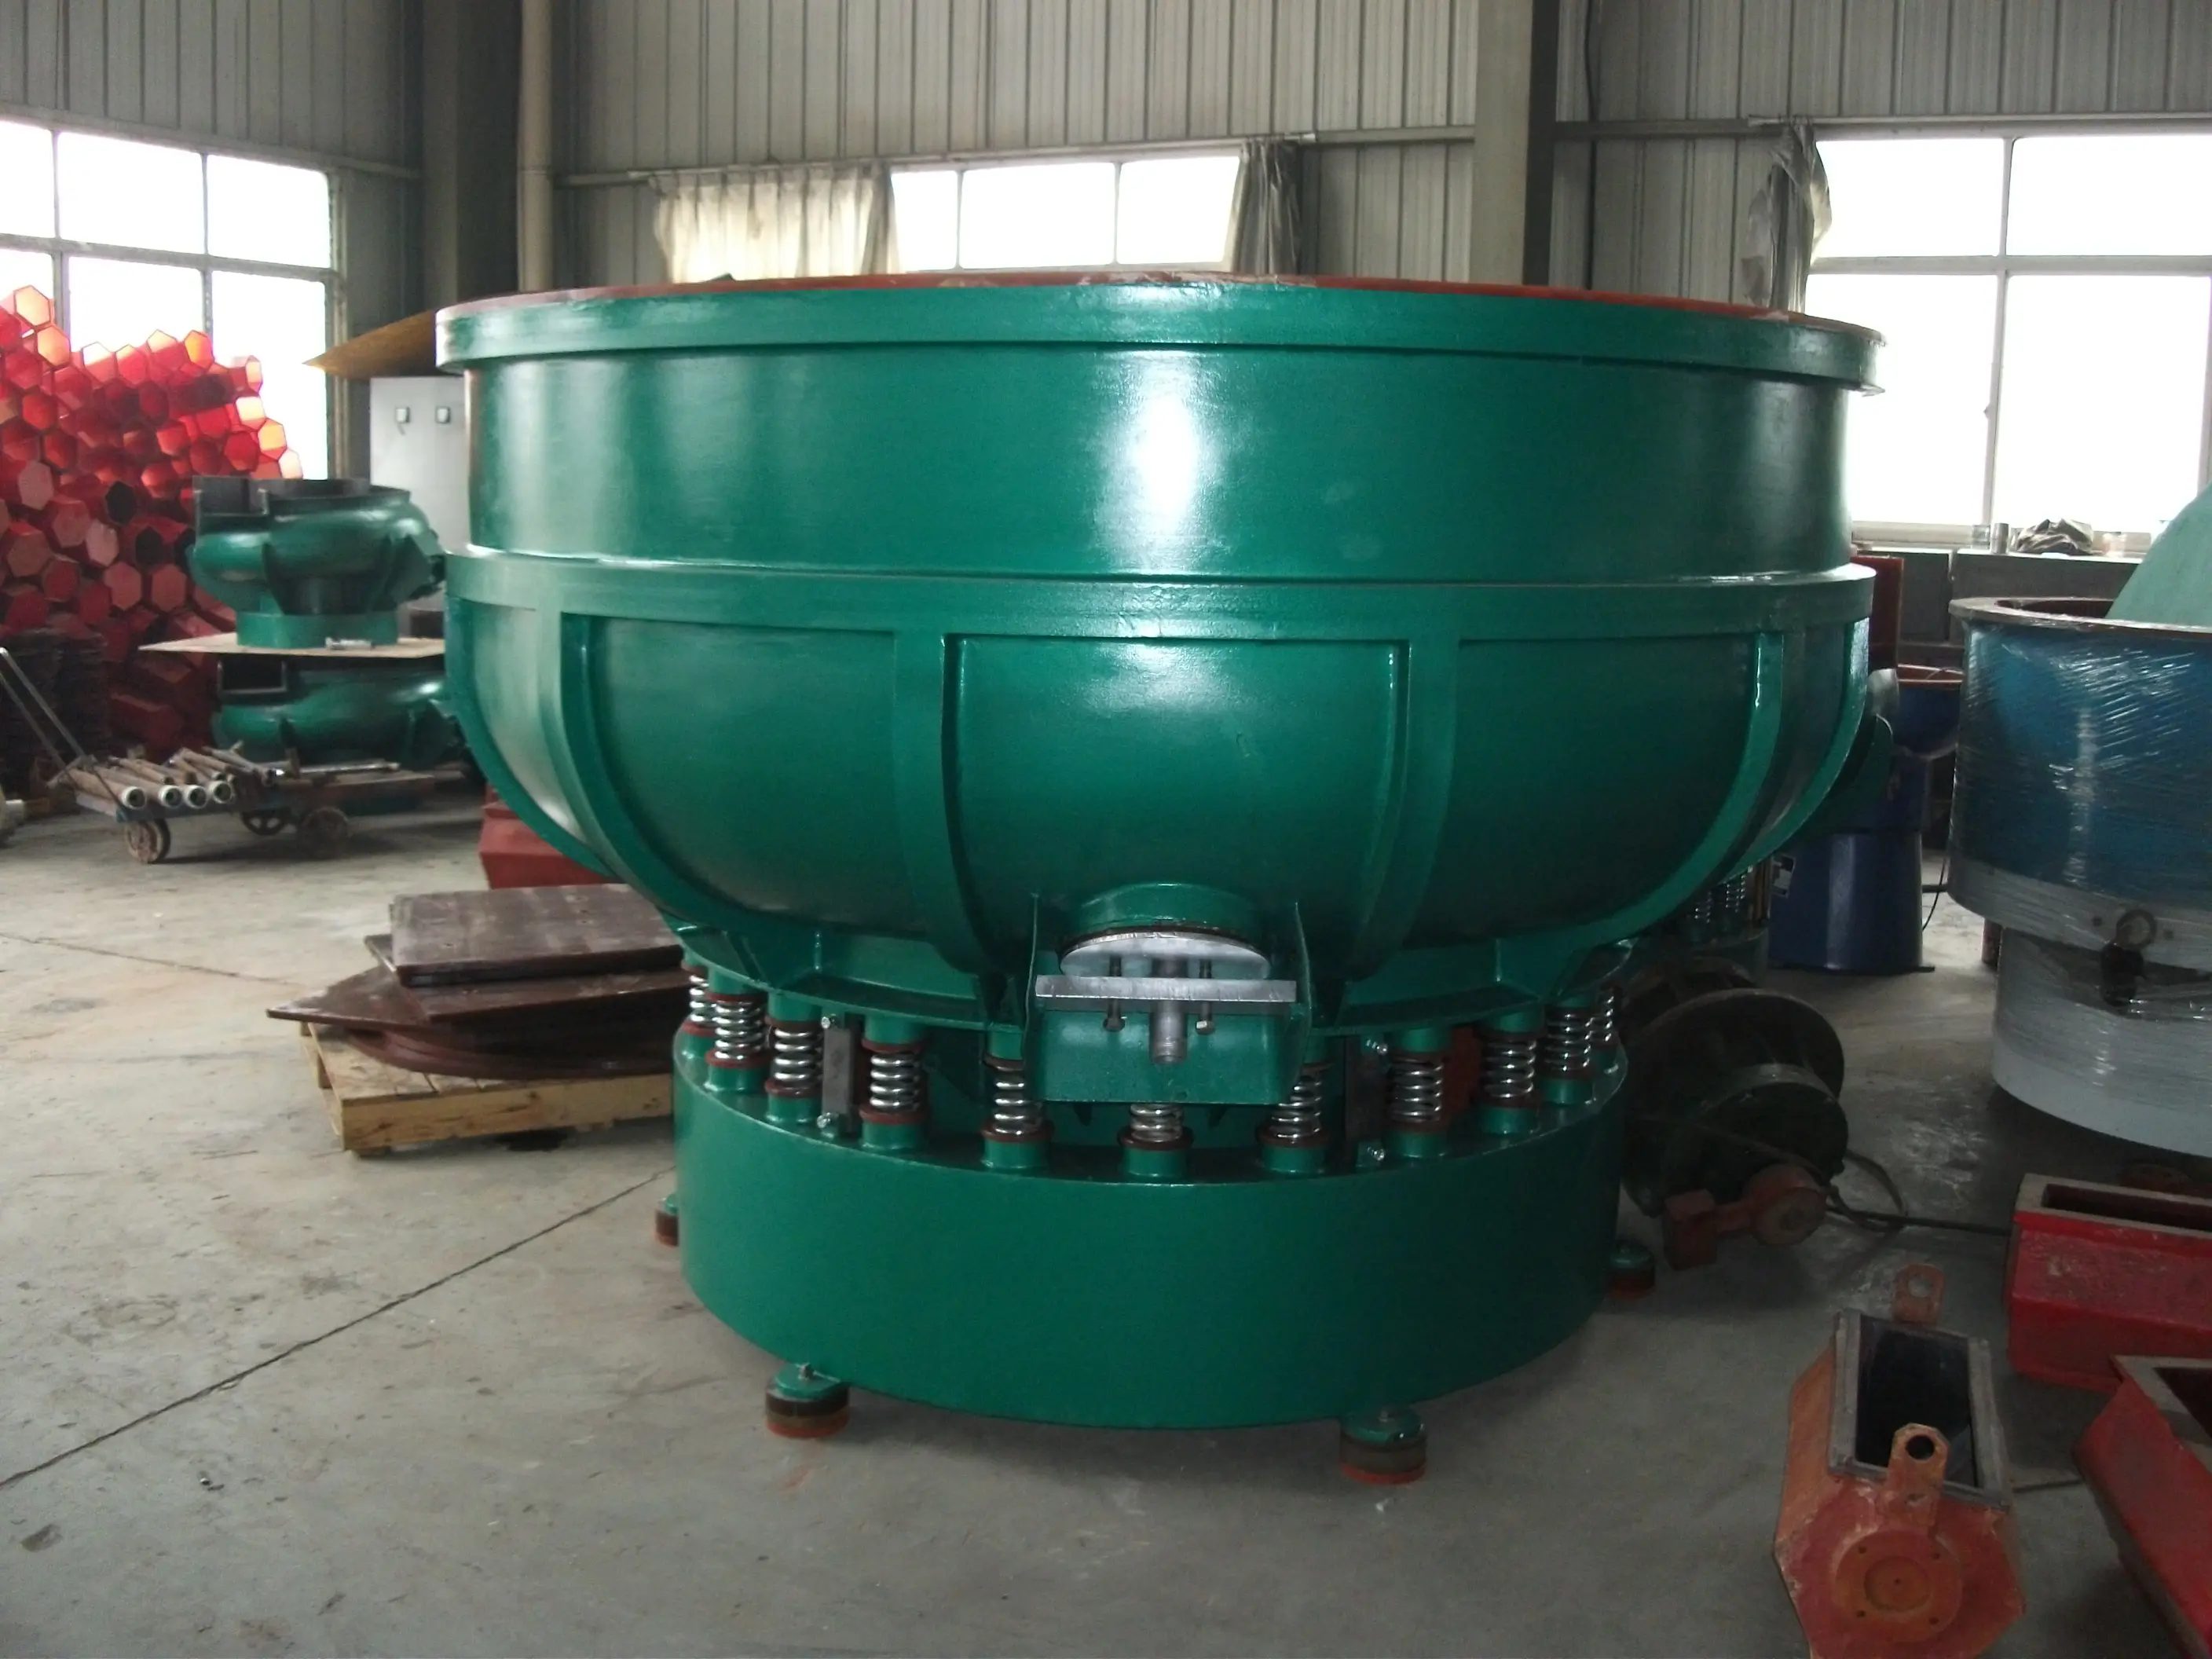
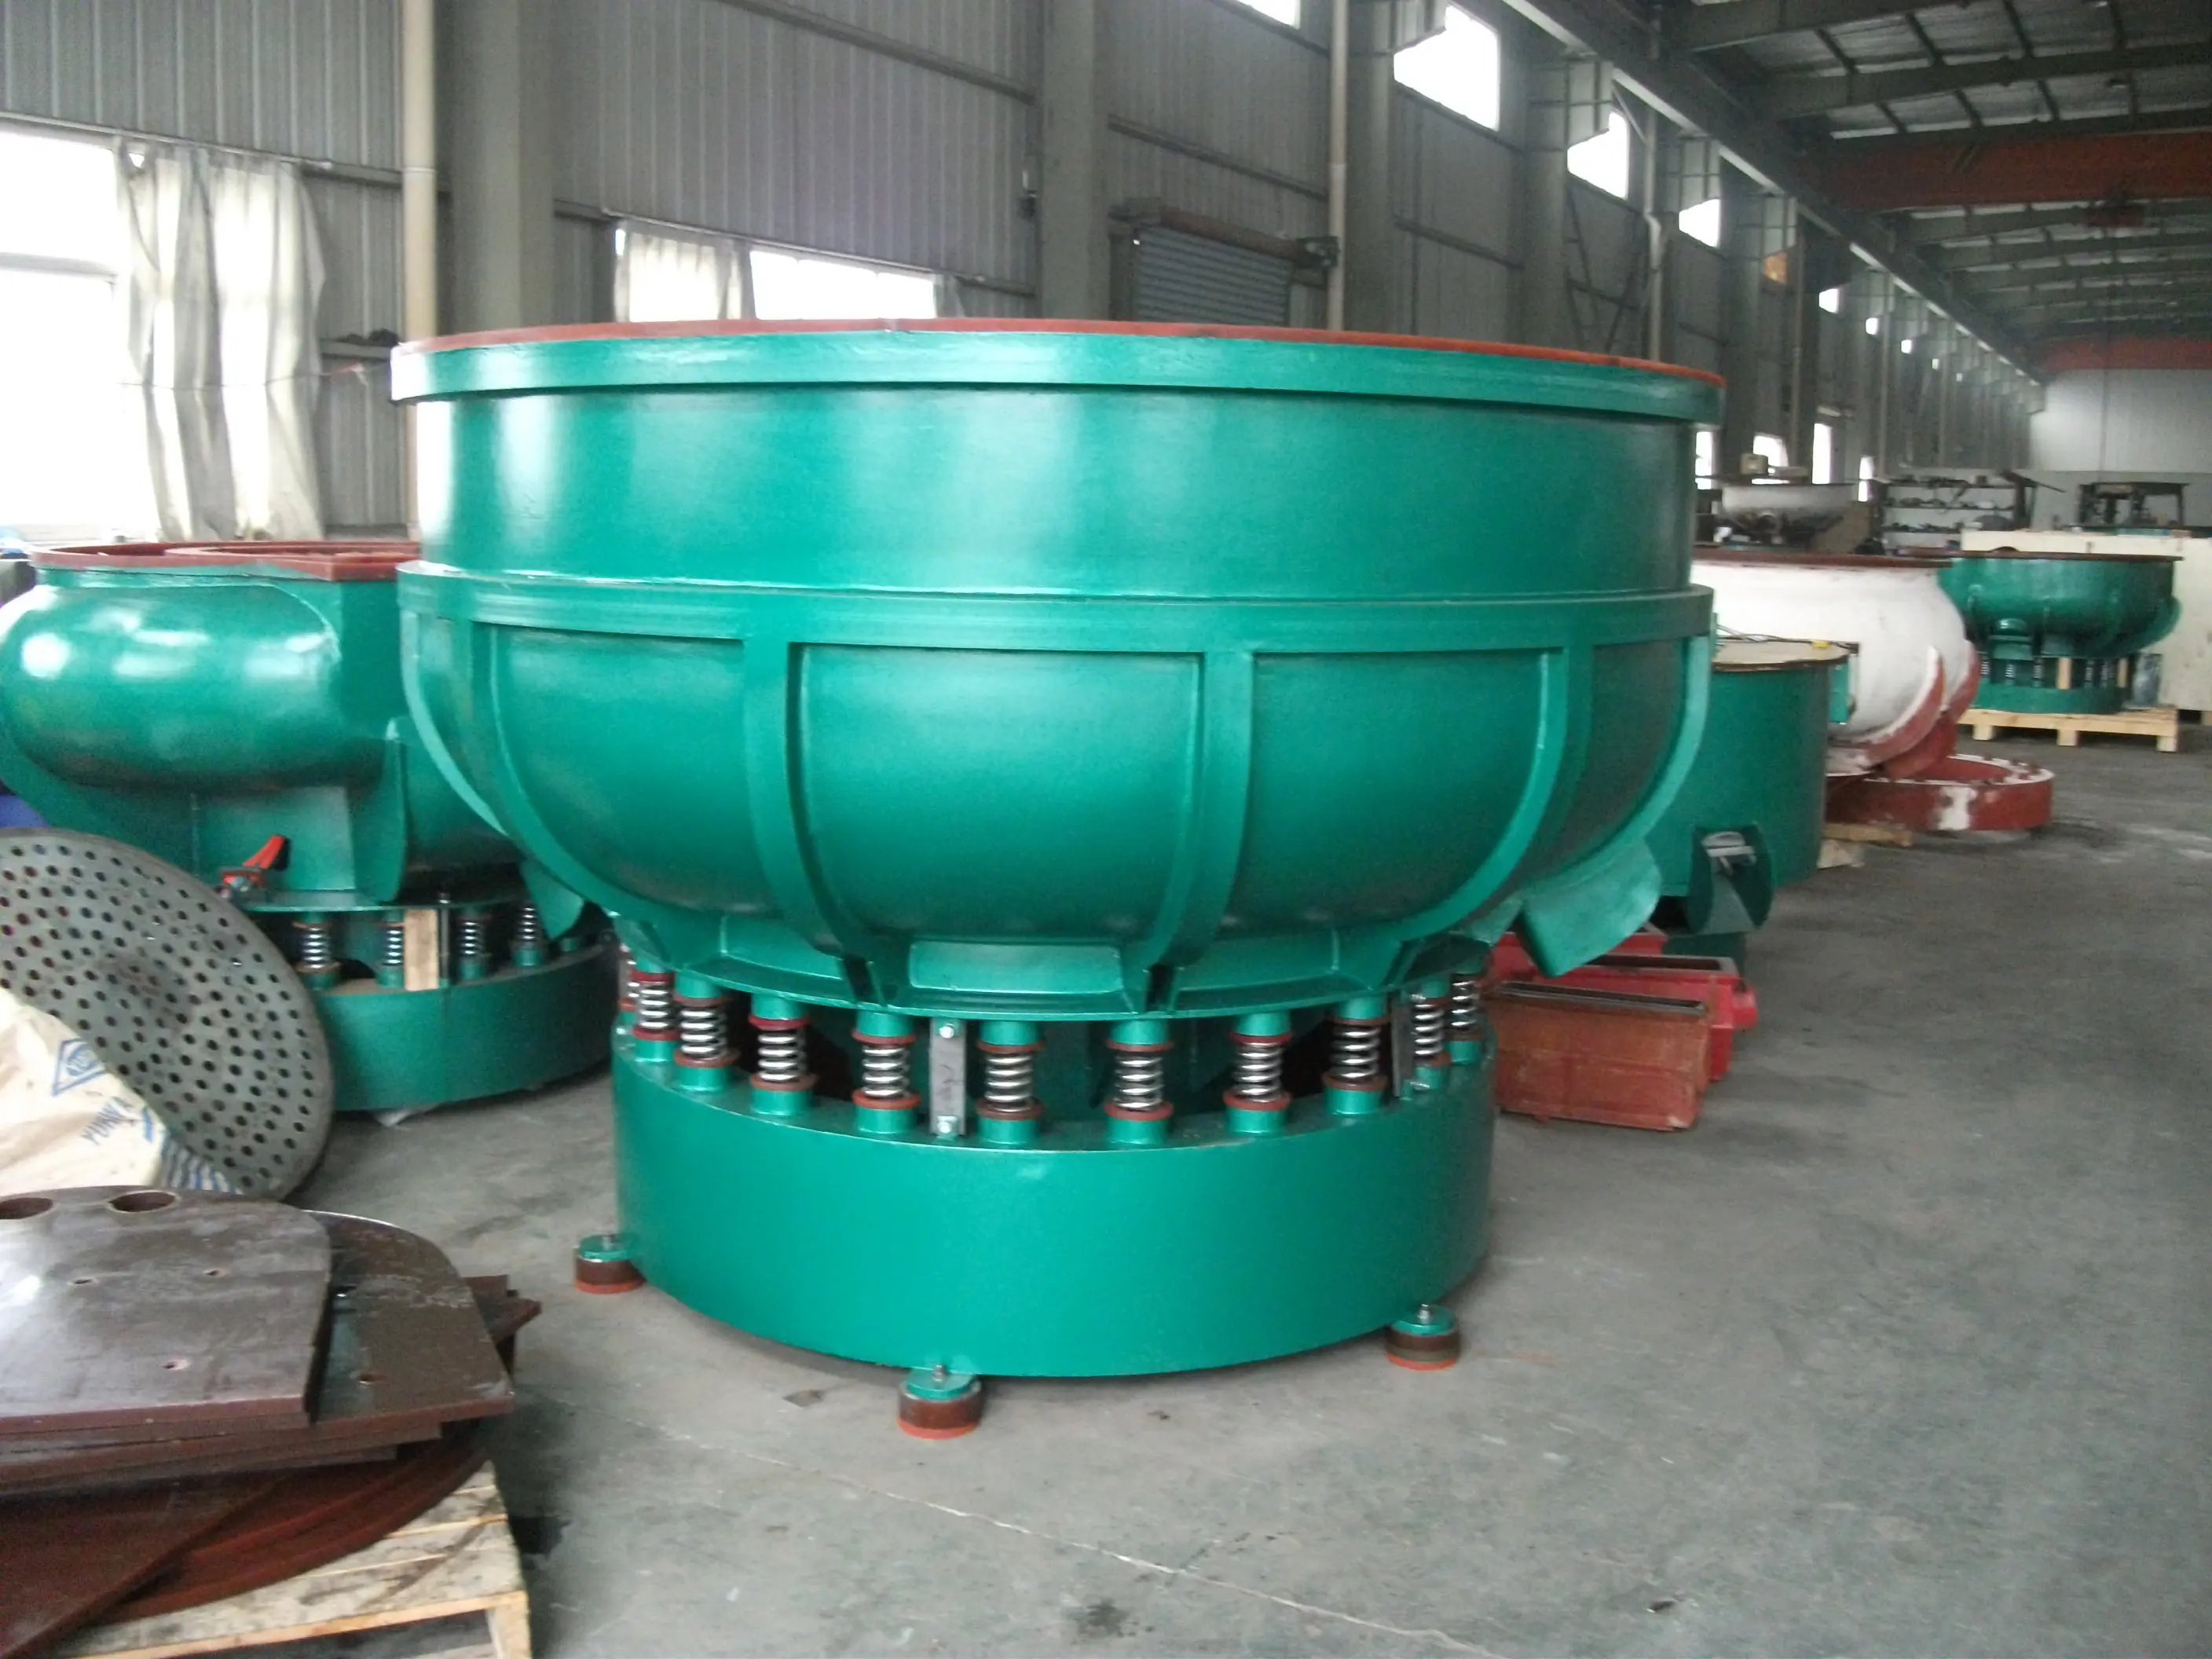
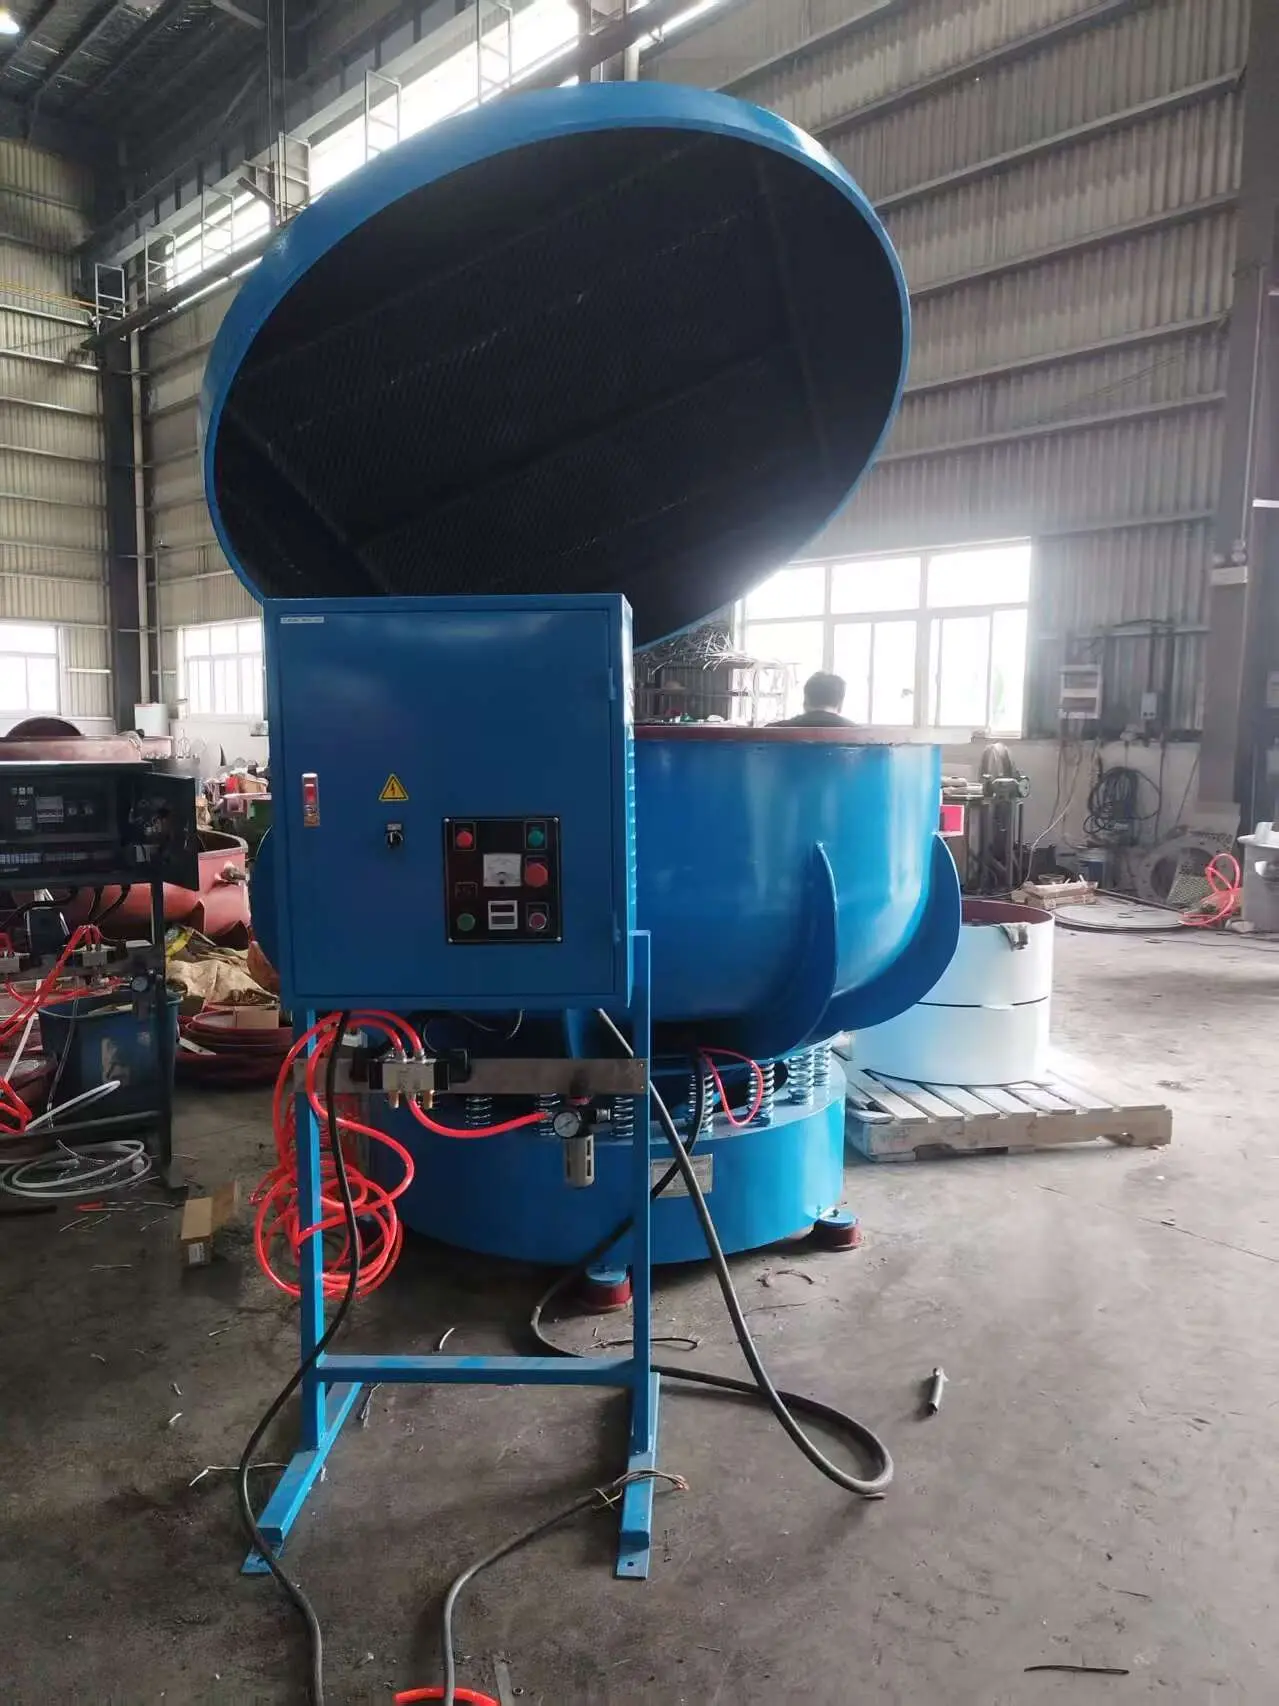
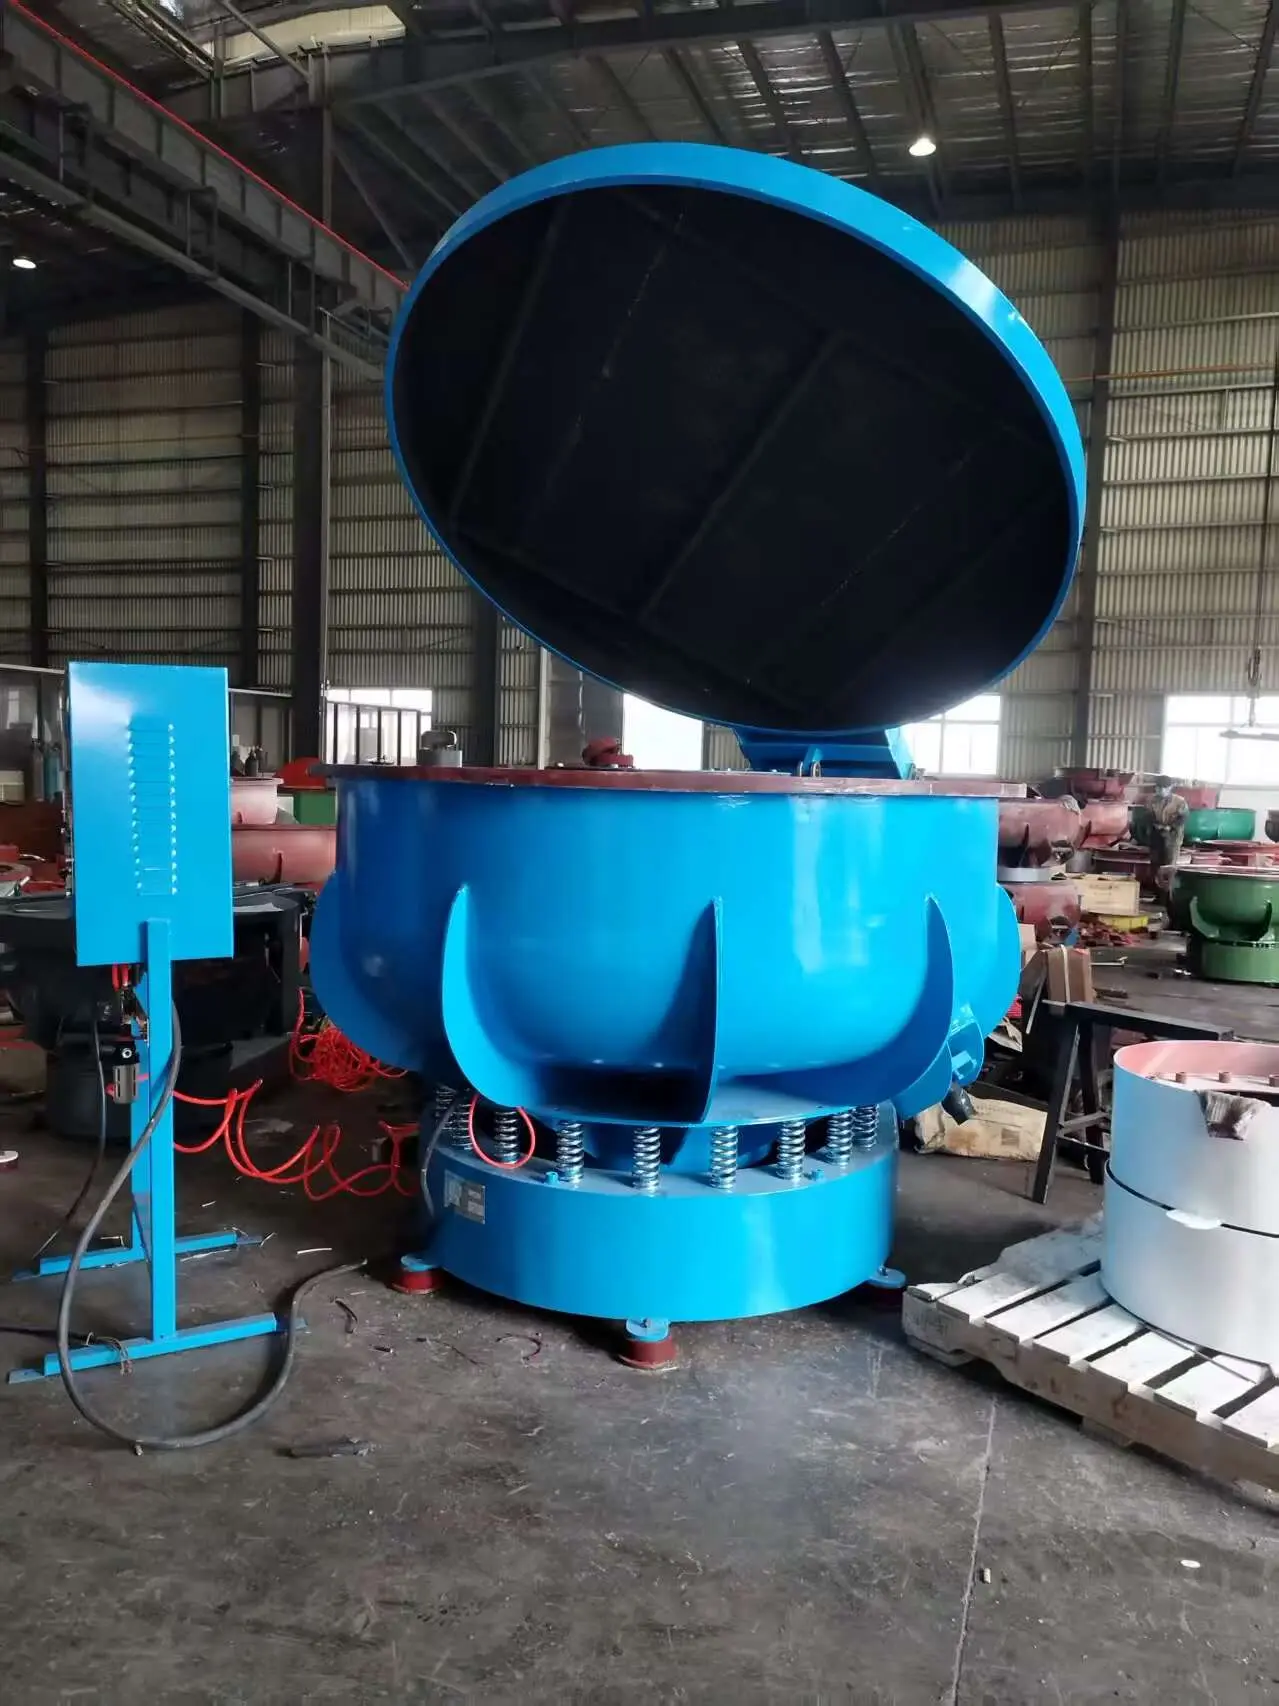
La série VB (B) de finisseurs vibratoires à cuve à paroi droite d’Inovatec est dotée d’une cuve à paroi large. Vous pouvez utiliser l’un de nos finisseurs vibratoires de la série VB (B) pour traiter des pièces mécaniques de grande taille et lourdes telles que des carters d’engrenages, des pièces d’engrenages et des arbres. Outre les médias de tonnelage classiques, vous pouvez également utiliser des pierres roulées, galets de rivière et carreaux dans l’équipement de finition vibratoire.
La série VB(B) utilise des moteurs renforcés de Shanghai Vibration Co. — un fabricant spécialisé de moteurs de vibration — et non des moteurs industriels standard adaptés. Les moteurs de vibration spécialisés sont conçus pour supporter une charge excentrique en continu, ce pour quoi les moteurs standard ne sont pas dimensionnés. Avec un entretien approprié (lubrification des roulements selon le calendrier prévu), la durée de service du moteur dépasse cinq ans en production continue. Le moteur entraîne les masselottes excentriques montées sur l'arbre ; le réglage de l'angle des masselottes modifie l'amplitude des vibrations sans nécessiter de réglage de la vitesse.
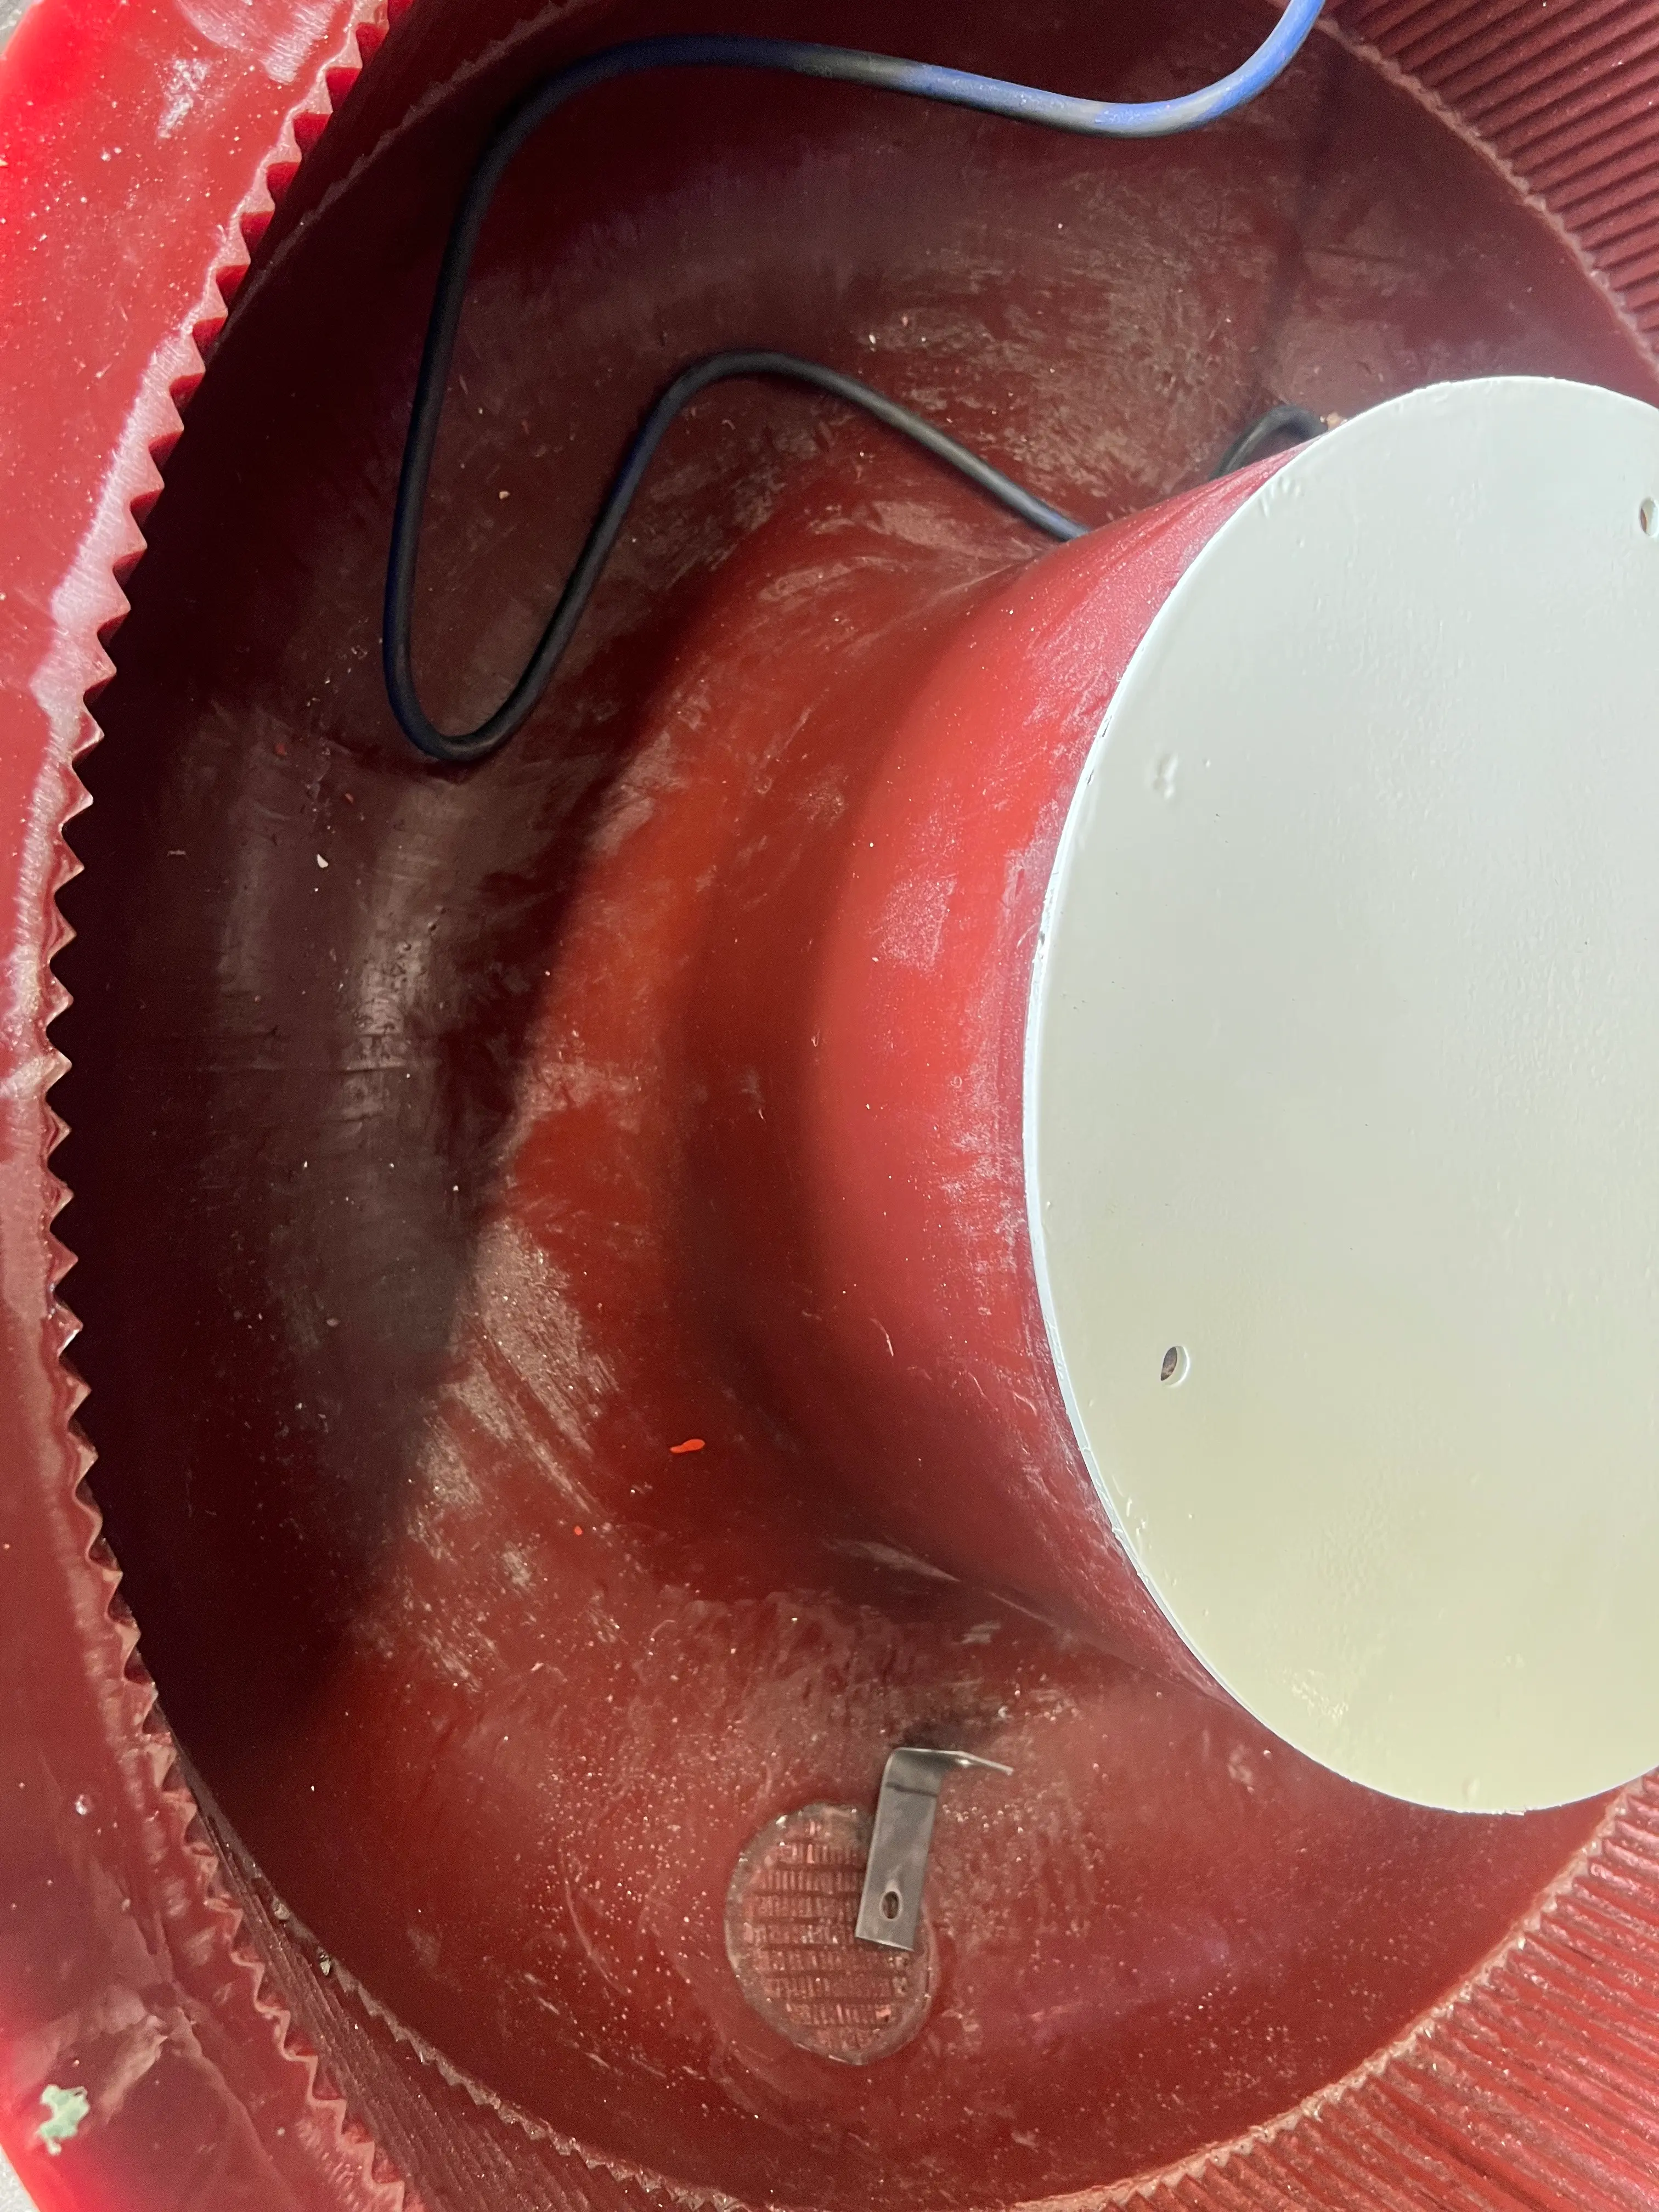
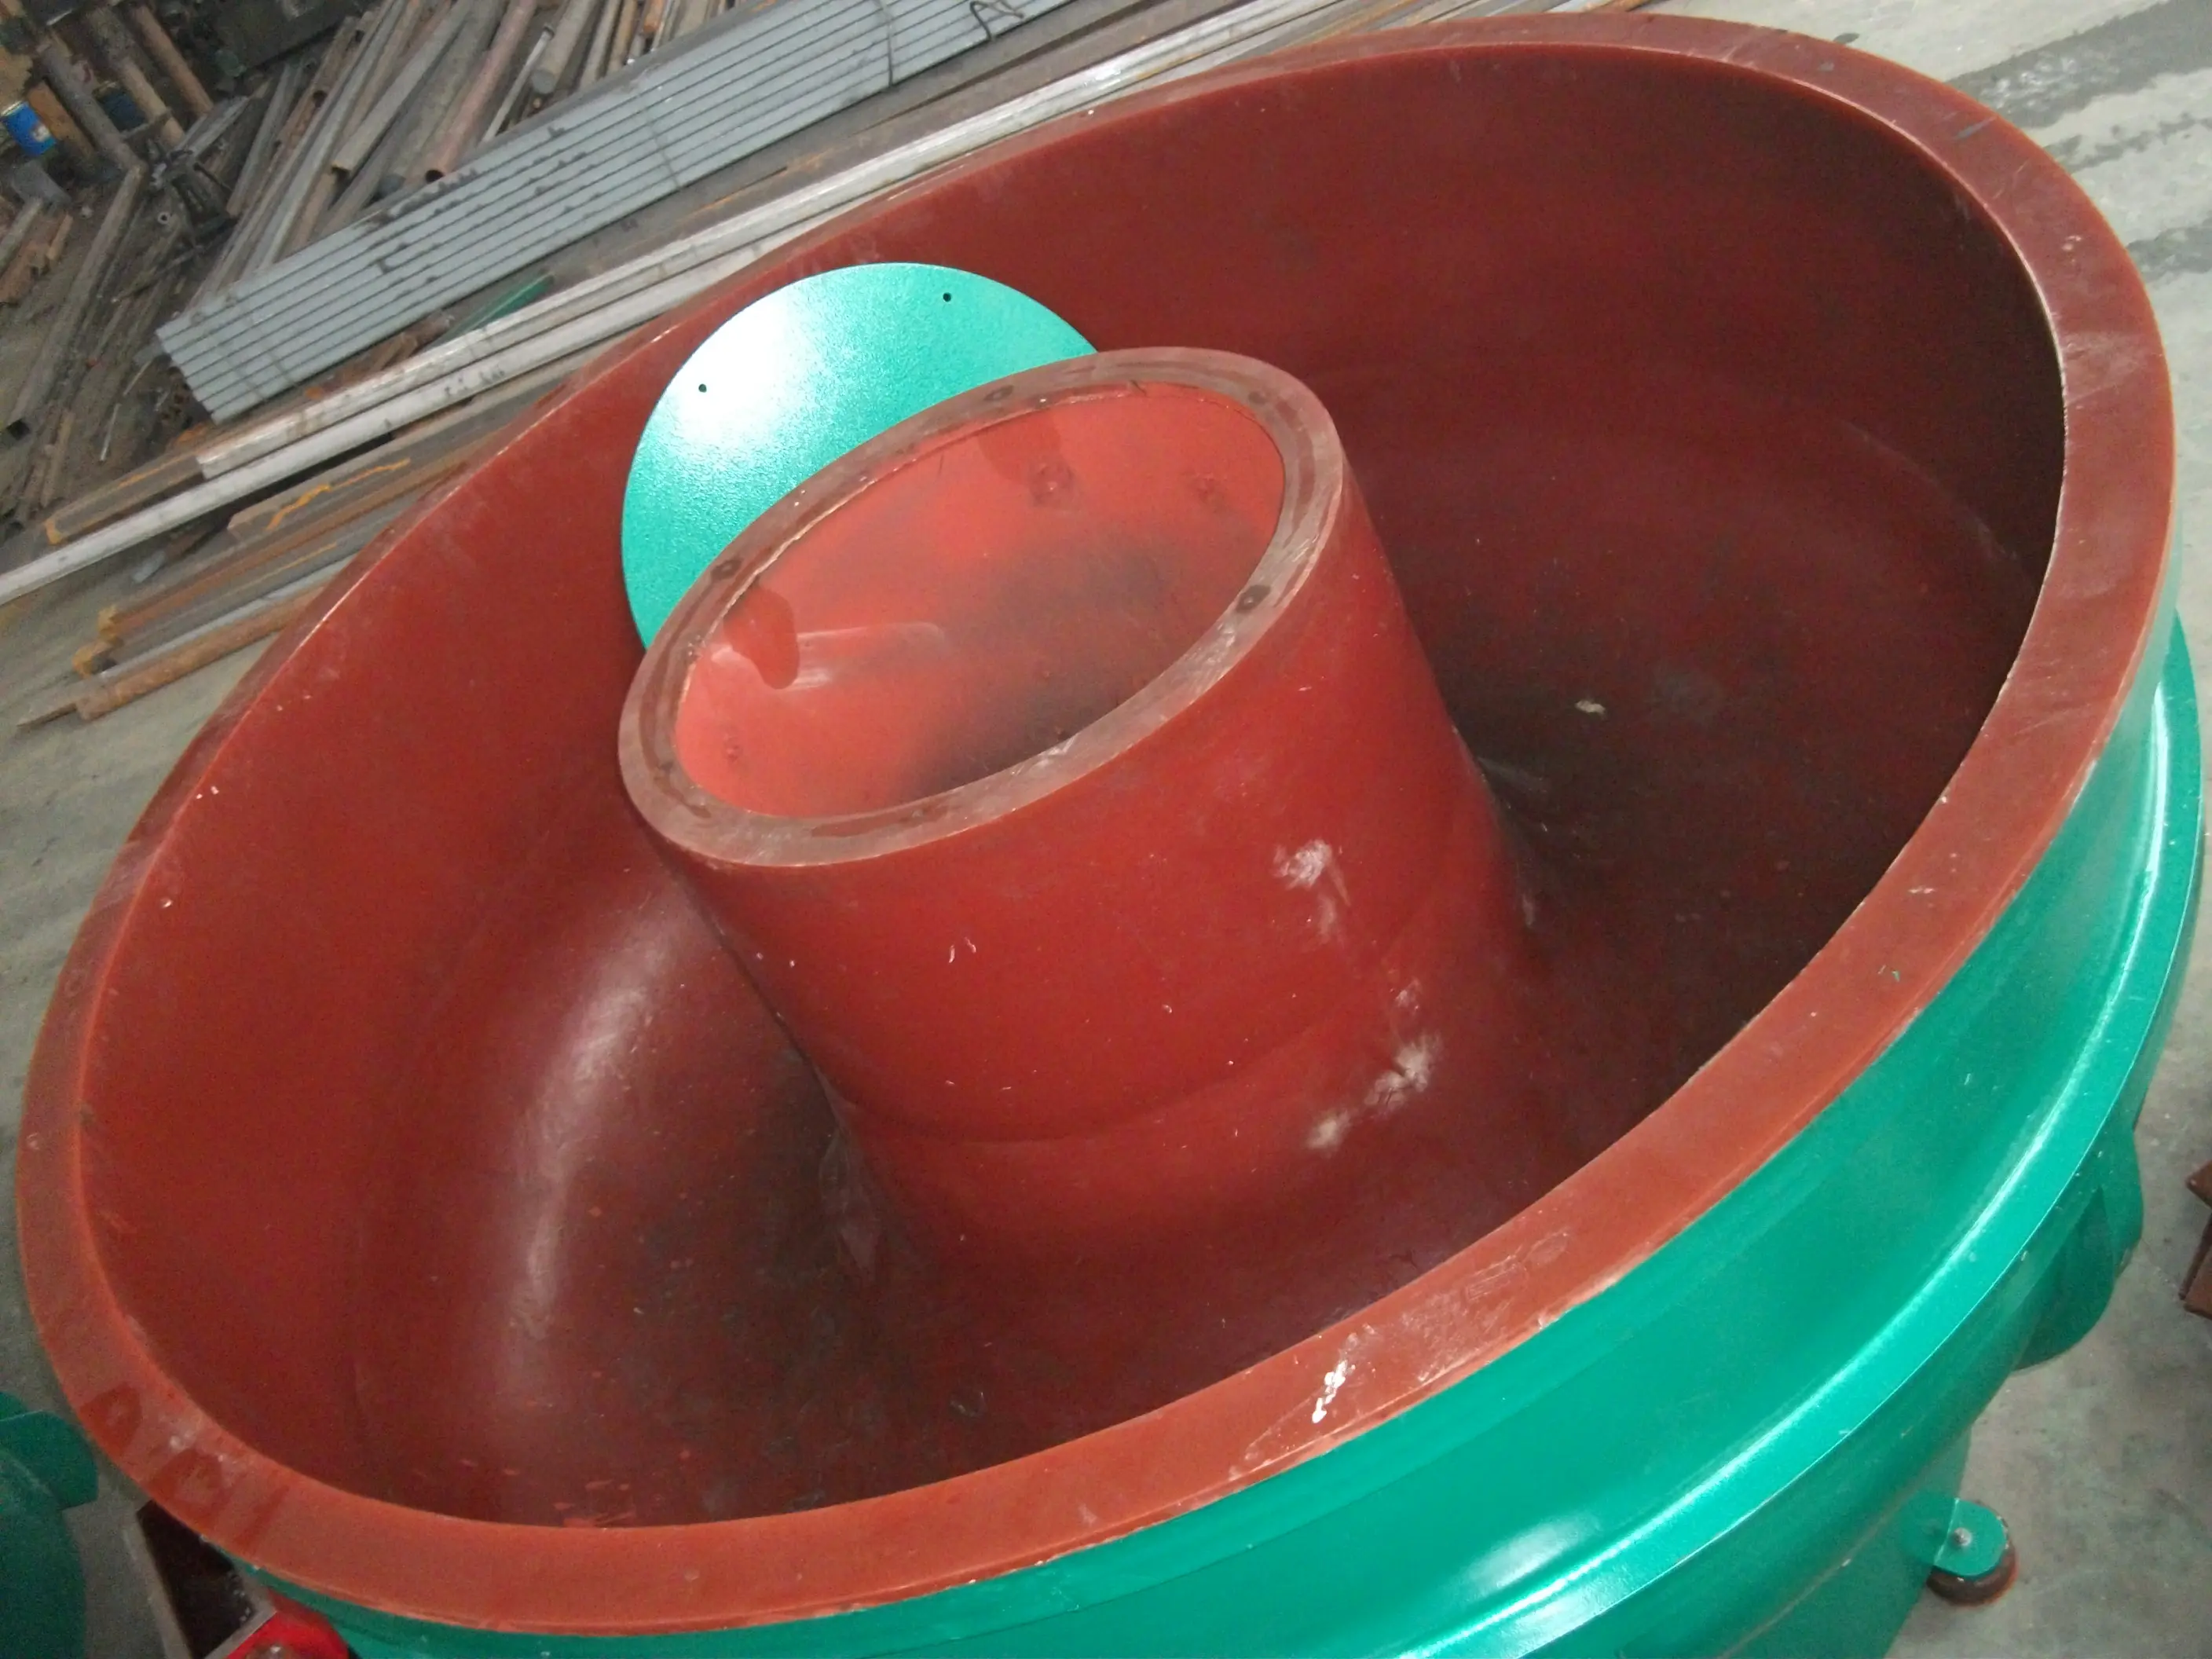
Le revêtement de la cuve est en polyuréthane coulé à chaud, fabriqué à partir de matière première Dow Chemicals (États-Unis), coulé sur une machine automatique et polymérisé à température contrôlée pendant 24 heures. Le résultat est un PU fritté d'une dureté de 90 Shore D — nettement plus dur que les revêtements PU coulés à froid courants sur les machines moins coûteuses. Une dureté Shore D plus élevée signifie une meilleure résistance à l'abrasion face aux médias céramiques et une durée de vie du revêtement plus longue avant remplacement. La géométrie de cuve à paroi droite combinée à ce revêtement permet également d'utiliser des pierres roulées, des galets de rivière et des carreaux céramiques comme médias — ce qui n'est pas possible dans les cuves à paroi courbe.
La cuve à paroi droite offre une largeur utile de travail supérieure à celle d'une cuve à paroi courbe de volume équivalent. C'est la raison pratique de choisir le VB(B) plutôt que le VB(A) pour les pièces de grande taille ou lourdes : les carters d'engrenages, les arbres longs et les grosses pièces moulées qui reposeraient contre la partie courbe dans une cuve VB(A) se posent à plat sur le fond droit d'une cuve VB(B). La série s'étend du VB(B)30 (30 L, 0,5 kW) au VB(B)2500 (2500 L, 18,5 kW), couvrant aussi bien la machine d'essai d'un petit atelier que le finisseur d'une ligne de production complète.
Le VB(B) est le modèle à cuve à paroi droite de la gamme de finisseurs vibratoires Inovatec. La paroi droite constitue la différence structurelle déterminante pour le choix des pièces : elle offre un fond de travail plat et plus large qui accueille les pièces grandes, longues et lourdes — carters d’engrenages, arbres, grosses pièces moulées et matériaux en pierre/carrelage — lesquelles viendraient en contact avec la paroi latérale courbe dans une cuve VB(A) et seraient finies de manière irrégulière. Choisissez le VB(B) lorsque vos pièces sont grandes, lourdes ou nécessitent une géométrie de travail à fond plat. Choisissez le VB(A) lorsque votre priorité est le polissage haute brillance et le brunissage à billes avec le flux de médias toroïdal 3D produit par la cuve spirale.
Le PU coulé à chaud et un moteur à vibrations renforcé sont les principaux composants de nos finisseurs vibratoires hautes performances. Nous fabriquons notre polyuréthane à partir de matières premières fournies par Dow Chemicals, États-Unis. Nous utilisons une machine de coulée automatique pour solidifier le PU, puis nous le durcissons à température contrôlée pendant 24 heures.
Le PU fritté présente une dureté de 90 D, garantissant résistance à l’usure et performance durable. Nous utilisons un moteur renforcé de Shanghai Vibration Co. Avec un entretien approprié, il peut durer plus de cinq ans.
L’utilisation d’un finisseur vibratoire de la série VB(B) permet d’obtenir les résultats suivants :
• Meilleure résistance à l’usure
• Conductivité électrique
• Brillance
• Résistance à la corrosion
• Aptitude à la peinture
• Adhérence au caoutchouc
• Résistance chimique
• Dureté

Watch our Surface finishing process in action. Learn more about our Surface finishing process technology.
Our mass finishing machine and Médias de tribofinition serve diverse industries with specialized finishing solutions for various materials and part types.
Engine components, transmission parts, brake systems
Turbine blades, landing gear, structural components
Fasteners, connectors, precision tools
Post-processing, surface refinement, finishing
Inovatec Machinery stands out as a trusted partner in surface finishing solutions, offering unmatched quality, innovation, and customer support.
Since 2003, we've been at the forefront of surface finishing technology, continuously innovating and improving our solutions based on real-world manufacturing needs.
We understand that every application is unique. Our engineering team works closely with you to design and configure machines that perfectly match your requirements.
With partners and service centers worldwide, we provide localized support and rapid response times regardless of your location.
We value your time. Our technical team responds to inquiries within 24 hours, ensuring you get the answers and support you need quickly.
Benefit from our expertise at no cost. We offer complimentary technical consultations to help you optimize your finishing processes and select the right equipment.
Over 500 satisfied customers across 50+ countries trust Inovatec for their surface finishing needs, with a 99% customer satisfaction rate.
Explore real applications by industry and scenario, with Before/After, sub‑categories and resources to help you quickly find what you need.
Jewelry | Precious Metals | Jewelry Polishing
Precision polishing, deburring and mirror finishing for gold, silver, copper and titanium jewelry—balancing premium surface quality with throughput.
Burrs on edges, surface scratches and oxidation spots reduce luster and wearing comfort.
Noticeably improved mirror gloss with rounded edges and better wearing comfort.
Additive Manufacturing | SLA/SLS/FDM
Removes layer lines, densifies surfaces and unifies appearance for 3D‑printed parts across materials and processes.
Pronounced layer lines, support marks and rough surface affect assembly and appearance.
Smooth, refined surface ready for painting/electroplating; presentation‑grade look.
Sheet Metal | Laser Cutting | Edge Optimization
Removes dross/burrs and adds edge radiusing on laser‑cut parts to improve safety and assembly quality.
Sharp, burred edges can cause cuts and hinder coating adhesion.
Consistent rounded edges and clean surfaces for better paint/e‑coat adhesion.
Consumer Electronics | Small Appliances | Exterior Parts
Delivers consistent texture and feel for high‑volume consumer products, improving brand perception and yields.
Uneven brushing, micro‑burrs and harsh feel affect assembly and user experience.
Uniform texture, smooth edges and refined touch; markedly better consistency.
Stone | Gemstone | Tumbling
Rounds edges and enhances gloss on natural/synthetic stones for jewelry and decorative crafts.
Sharp edges, rough surfaces and uneven color/reflection.
Rounded edges and even polish; improved visual appeal.
Automotive | Engine/Drivetrain | High‑volume Consistency
Deburring, edge radiusing and surface consistency for automotive parts to meet stringent standards.
Tool marks and residual burrs with sharp edges reduce fatigue strength and hinder assembly.
Stable edge radii and compliant roughness with high repeatability.
Defense | High Reliability | Process Consistency
High‑reliability, consistent surface finishing across metals and composites.
Sharp edges, stress concentrations and surface defects impact durability and safety.
Consistent chamfers and stable surface quality; coating/assembly‑ready.
Aluminum Profiles | Die‑cast Parts | High‑volume Finishing
Efficient, consistent finishing for aluminum parts; ideal for pre‑anodizing treatment and brushed/polished appearance.
Gate/flash marks and dull surfaces; notable batch variation.
Flash removed with refined texture and higher brightness; improved batch consistency.
Engineering Plastics | Injection‑molded Parts | Deflashing
Removes plastic flash and smooths edges to prevent scratching and improve assembly.
Visible flash and sharp edges affect feel and assembly.
Flash removed and corners smoothed; improved look and feel.
Enhance your mass finishing machine and Médias de tribofinition with our professional-grade accessories. Increase efficiency, reduce noise, and optimize your finishing process.
Get the most out of your mass finishing machine and Médias de tribofinition with our comprehensive accessory package. Our experts will help you select the right combination of accessories for your specific application needs.
Accessories designed to maximize machine efficiency and output quality
Reduce operational costs through improved efficiency and reduced waste
All accessories designed for seamless integration with your existing machine
Inovatec Machinery is committed to the highest standards of quality, safety, and reliability.
Quality Management System certified by international standards, ensuring consistent product quality.
European Conformity marking ensuring our machines meet EU safety standards.
Comprehensive testing and inspection reports from SGS.
Environmental protection standards compliance.
Since 2003, Inovatec Machinery has been at the forefront of surface finishing technology innovation.
Our machines are trusted by manufacturers worldwide and recognized at major industry exhibitions.
Regular participation in major industry exhibitions worldwide.
Strategic partnerships across major manufacturing regions.
Find answers to common questions about our products.
Un finisseur vibratoire est une machine industrielle utilisée pour l’ébavurage, le polissage, le décalaminage et le nettoyage de pièces métalliques, plastiques ou céramiques. Il fonctionne en faisant vibrer une cuve ou un bac contenant les pièces et les médias abrasifs, ce qui crée une action de frottement qui lisse les surfaces. Il s’agit d’un traitement par lots, idéal pour les pièces de petite et moyenne taille nécessitant une finition uniforme.
Un point de départ courant est de 3:1 à 5:1 (médias : pièces en volume) pour la plupart des opérations d’ébavurage et de finition générale.
Ébavurage intensif / arêtes vives : commencez autour de 5:1 pour améliorer la séparation et protéger les pièces.
Léger arrondi des arêtes / lissage : 3:1–4:1 suffit souvent.
Polissage / brunissage : 4:1–6:1 aide à maintenir les pièces isolées et améliore la régularité.
Règle empirique : Les pièces doivent être entièrement soutenues et séparées par les médias pendant la vibration. Si les pièces se touchent trop souvent, augmentez le ratio de médias ou optez pour une forme qui sépare mieux.
Choisissez une grille qui :
Retient les pièces (les pièces ne doivent pas passer au travers), et
Laisse passer les médias (les médias doivent s’évacuer proprement).
Conseils pratiques de dimensionnement
Pour les trous ronds, commencez par un diamètre de trou environ 20–30 % plus petit que la plus petite section transversale de la pièce (afin que les médias restent à l’intérieur).
Pour les grilles à fentes, la largeur de fente est généralement inférieure à l’épaisseur des médias.
Séparation manuelle (basculement + grille) : idéale pour les petites séries, de nombreux types de pièces et un besoin d’automatisation limité.
Séparateur intégré / séparateur externe : idéal pour une cadence plus élevée, les travaux répétitifs et une main-d’œuvre réduite.
Séparation magnétique : idéale avec des médias en acier ou pour éliminer les fines ferreuses.
Séparation en voie humide (rinçage + séparateur) : idéale lorsque vous avez besoin de pièces propres et que vous souhaitez réduire la poussière et les résidus de compound.
Si des pièces se coincent dans la grille : réduisez la variation de taille des trous, optez pour une autre géométrie de grille (fentes ou trous ronds) ou ajustez l’amplitude pour améliorer l’avance des pièces.
Optez pour la finition en voie humide lorsque vous recherchez :
Un ébavurage / enlèvement plus rapide
Un meilleur nettoyage et une température plus basse
Moins de poussière
Une qualité de surface plus stable (notamment avant revêtement, anodisation ou placage)
Applications typiques : ébavurage, décalaminage, lissage de surface, préparation avant peinture, polissage général.
Optez pour la finition à sec lorsque vous souhaitez :
Éclaircissement à sec / brillance finale (par ex. rafles de maïs, coques de noix, médias traités)
Aucune gestion de l’eau ni des effluents
Risque minimal de taches d’eau ou de corrosion (sur certaines pièces)
Applications typiques : polissage final sur métaux tendres, pièces esthétiques, certains plastiques.
Règle simple : pour l’ébavurage ou un enlèvement de matière important, travaillez en voie humide. Pour une « brillance de dernière étape », travaillez à sec.
Le temps de cycle dépend de la taille des bavures, de la dureté du matériau, de l’agressivité des médias et de l’énergie de la machine, mais voici des plages de départ réalistes :
Ébavurage / cassage d’arêtes : 20 à 60 minutes (bavures légères)
Les bavures importantes ou les matériaux durs peuvent nécessiter 60 à 180 minutes.
Lissage / affinage de surface : 45 à 120 minutes
Polissage (voie humide, avec médias fins / pâte de polissage) : 60 à 180 minutes
Brillance élevée / brunissage (médias en acier) : 30 à 90 minutes (souvent après une étape d’ébavurage distincte)
Polissage à sec (médias organiques) : 1 à 4 heures selon le niveau de brillance recherché
La bonne pratique consiste à réaliser un essai court (par ex. 15 à 20 minutes), à contrôler le résultat, puis à adapter.
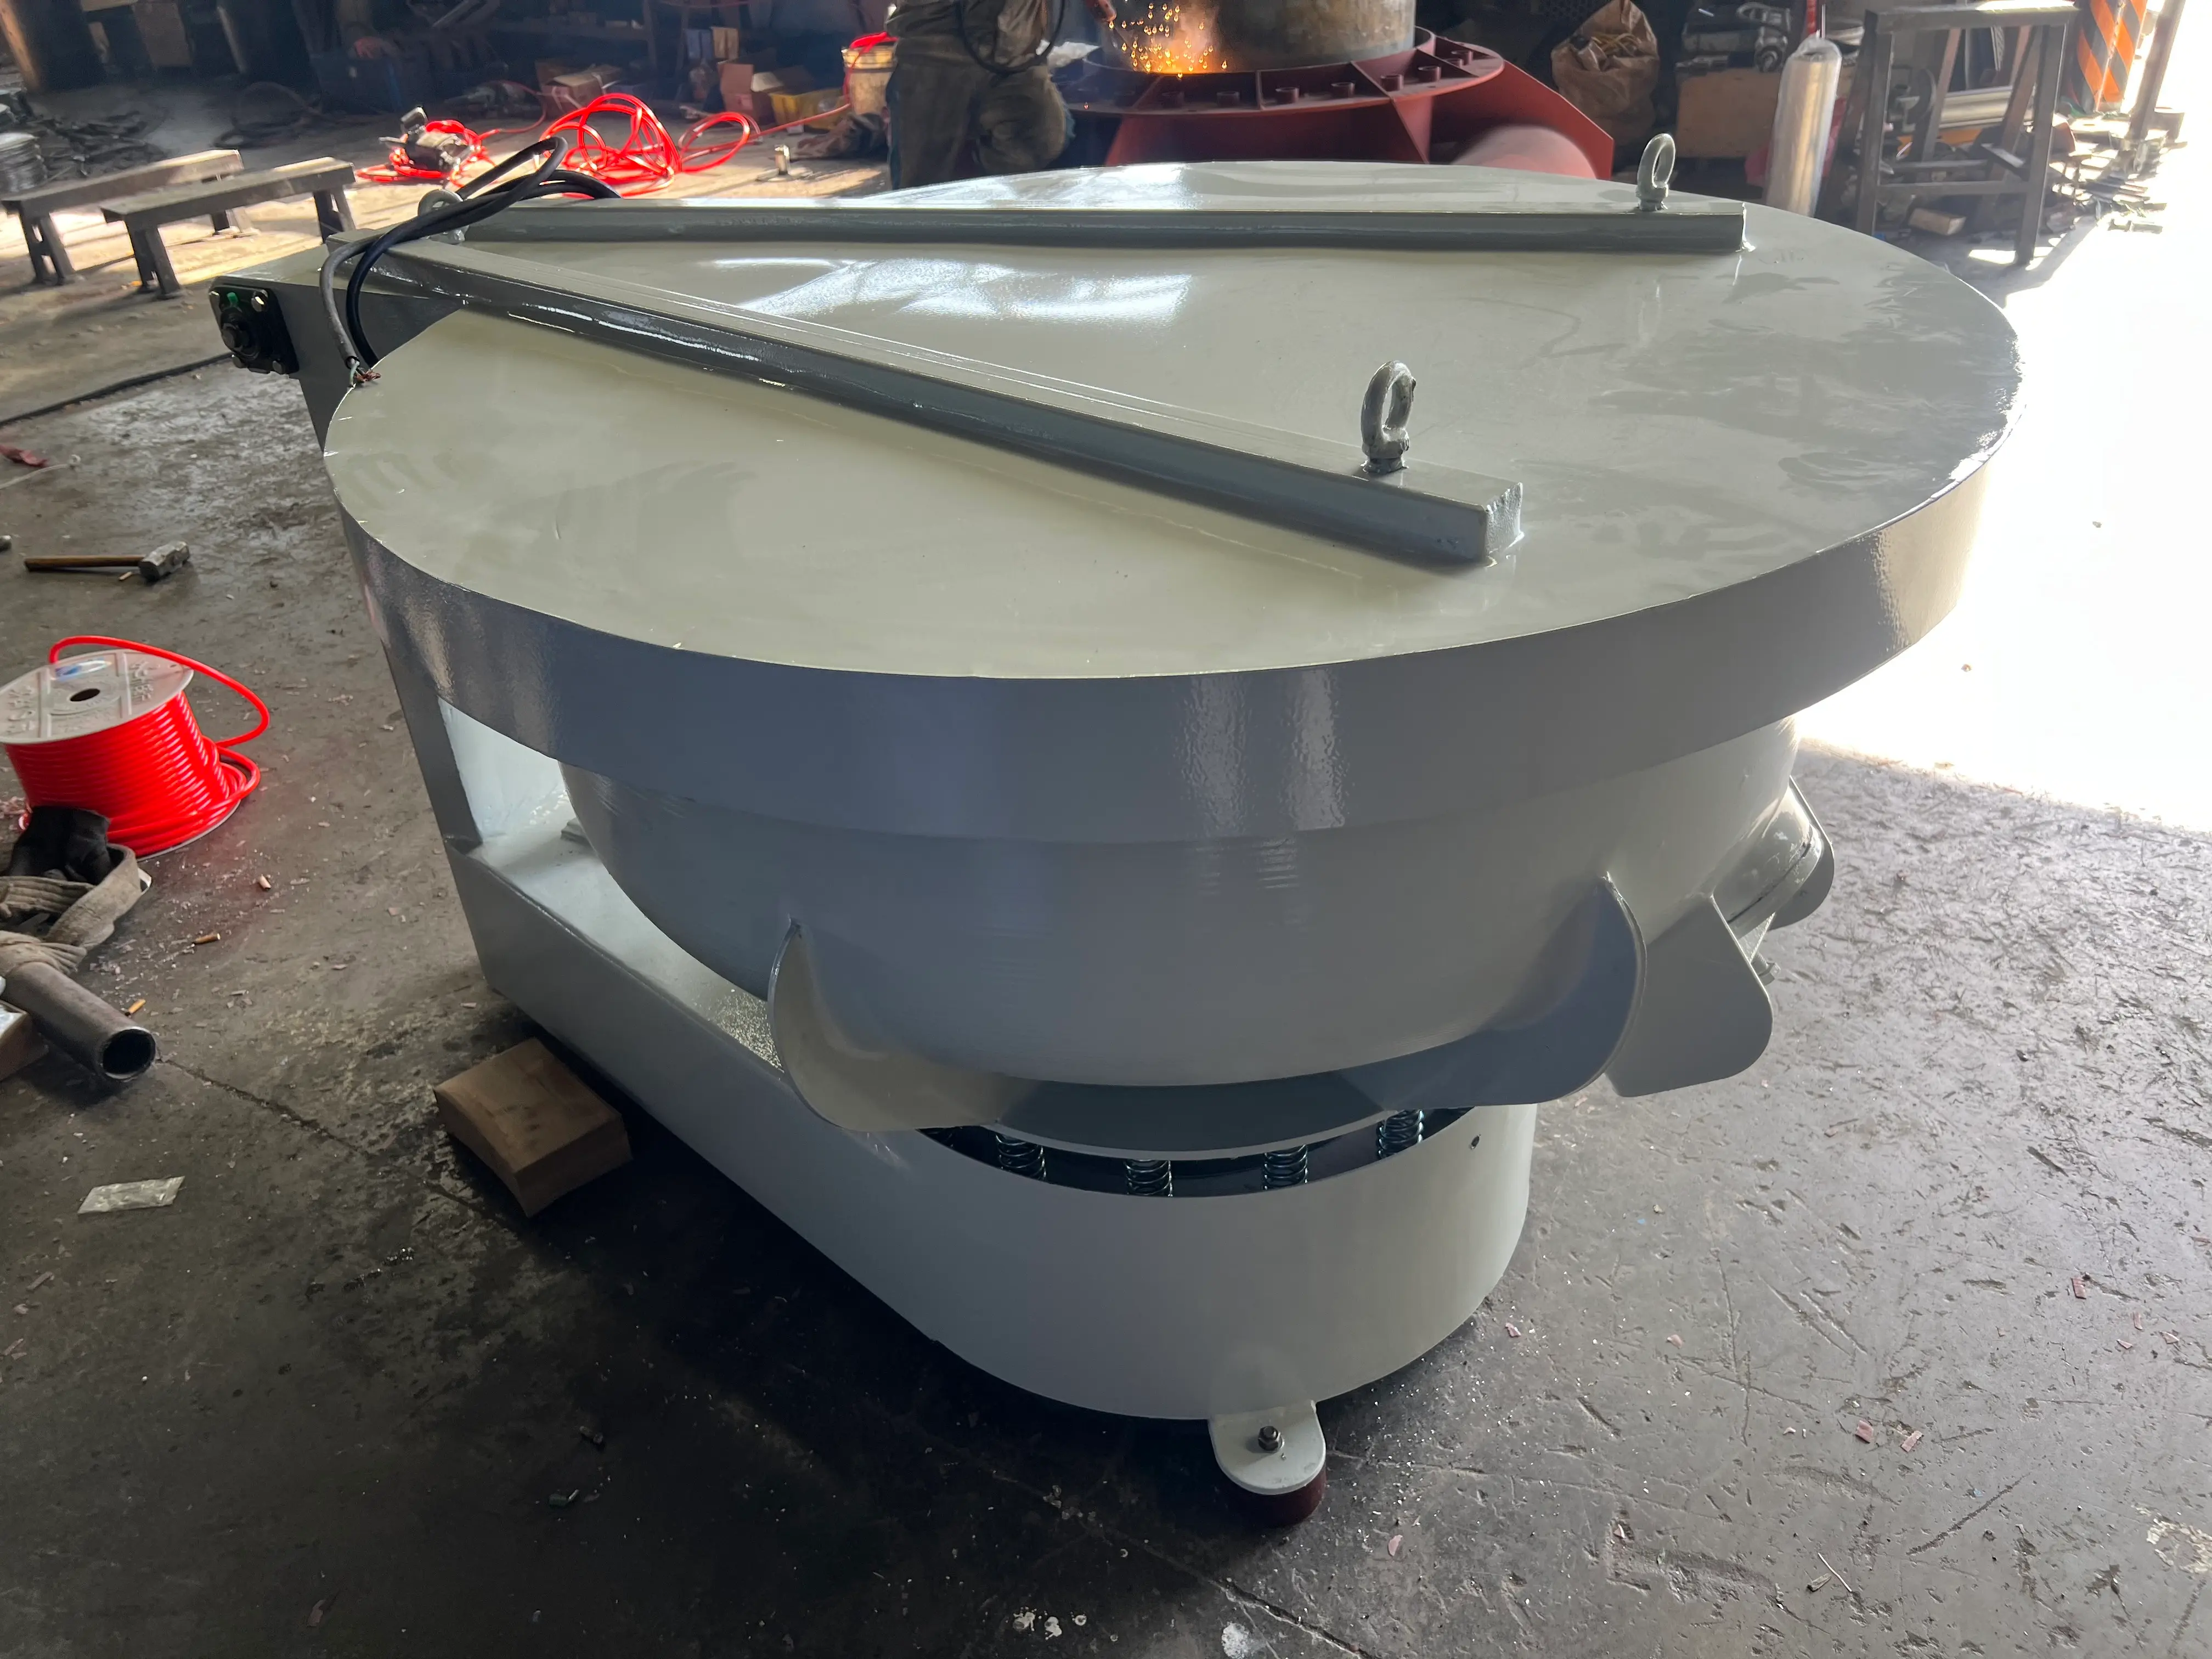
Un couvercle acoustique permet généralement la plus forte réduction du bruit aérien, car il bloque la propagation directe du son. Il contribue aussi à limiter les projections (finition en voie humide) et la poussière (finition à sec).
Vous pouvez souvent réduire encore le bruit en :
Montant sur des plots antivibratiles ou des patins en caoutchouc adaptés
Veiller à ce que la machine soit de niveau (des pieds mal réglés amplifient les vibrations et le bruit)
Maintenir le revêtement PU en bon état (les zones usées augmentent le bruit d’impact)
Éviter la « surcharge » (un trop grand nombre de pièces augmente les chocs métal contre métal)
Utiliser davantage de médias / des formes de séparation plus adaptées pour réduire le contact entre les pièces
Pour la finition en voie humide : maintenir un débit d’eau et un composé appropriés — un fonctionnement à sec augmente le bruit
À retenir : couvercle + charge de médias correcte + mise à niveau appropriée = généralement l’amélioration la plus notable.
Ready to improve your finishing process? Contact our experts for a personalized quote and technical consultation.
Fill out the form below and our team will contact you within 24 hours.
Prefer to contact us directly? Choose your preferred method.
Ready to experience the Inovatec difference? Contact our team for personalized solutions.
399# Shushan Road, Wuxing District, Huzhou City, Zhejiang Province, 313000 China
6317 Arcadia St, Eastvale, CA 92880 USA (323-577-3309)
Read reviews and see our business information on Google.
View Google Business