
 English
 Español
 Français
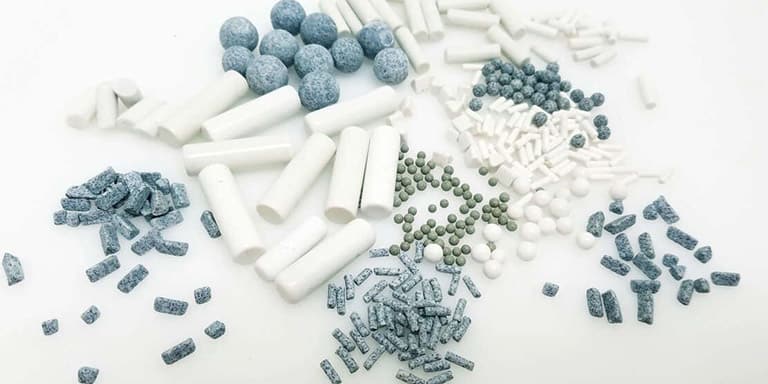
La taille est déterminante : choisir la bonne taille de médias de tribofinition (ébavurage, lissage et polissage)
Lorsqu’on parle de médias de tribofinition, on s’intéresse souvent au matériau (céramique ou plastique) ou à la forme (triangle ou cône). Mais en production réelle, le problème le plus coûteux vient généralement d’une seule chose : le choix d’une taille de média inadaptée à la géométrie de votre pièce.
Taille de média inadaptée.
Si vous choisissez la mauvaise taille, vous constaterez :
des médias coincés dans les trous, rainures et filetages
des rayures causées par des médias piégés
des résultats instables et des temps de cycle plus longs
une séparation lente et une main-d’œuvre gaspillée
Ce guide explique comment choisir la bonne taille de médias de tribofinition pour la finition vibratoire et la finition en tonneau centrifuge — avec des règles simples que vous pouvez appliquer immédiatement.
Pourquoi la taille des médias est si importante
La taille des médias détermine trois résultats clés :
1) L’accès (le média peut-il pénétrer dans la zone à traiter ?)
Les médias plus petits peuvent atteindre les recoins étroits, les trous et les petits canaux.
2) Efficacité de coupe et de finition (à quelle vitesse pouvez-vous atteindre l’objectif ?)
Les médias plus gros ont tendance à créer un contact plus fort et peuvent accélérer l’ébavurage des arêtes externes.
3) Séparation (pouvez-vous séparer les pièces rapidement sans tri manuel ?)
Si les médias se coincent, la séparation devient un problème de main-d’œuvre — et la main-d’œuvre coûte cher.
Dans la plupart des ateliers, les « médias coincés » sont la première raison pour laquelle la tribofinition vibratoire devient frustrante.
Étape 1 : mesurez d’abord les caractéristiques de la pièce (avant de choisir les médias)
Relevez ces dimensions (même des valeurs approximatives valent mieux qu’une estimation au hasard) :
Diamètre minimal de passage
Largeur minimale de rainure / de canal
Présence de trous borgnes / poches
Filetages (oui/non)
Parois minces ou arêtes fragiles (oui/non)
Décidez ensuite de votre stratégie :
Voulez-vous que les médias pénètrent dans les trous/rainures (finition interne) ?
Ou voulez-vous que les médias évitent les trous/rainures (pour prévenir le coincement) ?
Cette seule décision détermine la taille de média la plus sûre pour votre application.
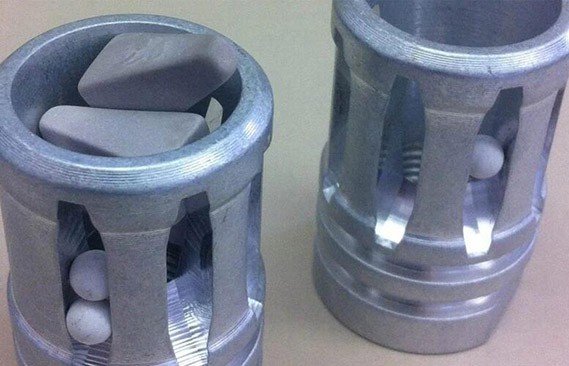 Prévenir le coincement des médias dans les pièces
Les deux règles fondamentales (à appliquer systématiquement)
Règle A — Si vous n’avez PAS besoin de finir l’intérieur des trous/rainures
Choisissez une taille de média qui ne peut pas pénétrer dans l’ouverture.
Objectif : aucun coincement, séparation facile, production stable.
C’est la stratégie la plus courante et la plus stable pour les pièces fraisées CNC.
Règle B — Si vous DEVEZ finir l’intérieur des trous/rainures
Choisissez des médias suffisamment petits pour entrer et sortir de façon fiable.
Évitez les tailles qui « passent tout juste ».
Un média presque ajusté se coincera dès que des bavures ou des chanfreins sont présents.
Taille des médias
Il est facile de choisir la mauvaise taille de média lors du nettoyage de certaines pièces.
Si cela se produit, les pièces peuvent subir des dommages, ou le nettoyage ne sera pas réussi.
En général, les médias plus gros conviennent pour l’ébavurage ou la finition rapide.
En revanche, les médias plus petits prendront plus de temps pour terminer le nettoyage.
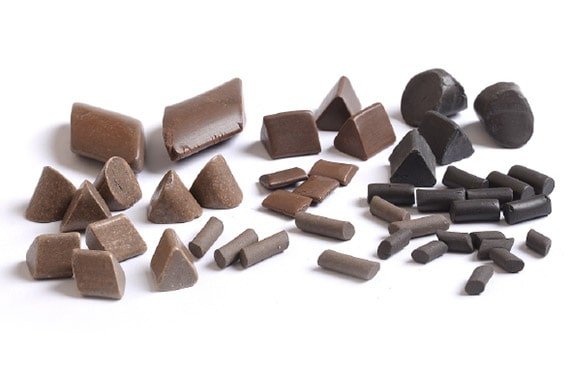 Différentes tailles de médias de tribofinition
Tableau de décision rapide : stratégie par caractéristique
| Caractéristique | Votre objectif | Stratégie de taille plus sûre | Risque courant |
|---|---|---|---|
| Trous débouchants | Éviter le coincement | Médias plus gros que le trou | Aucun (meilleure stabilité) |
| Trous débouchants | Finir l’intérieur | Médias nettement plus petits que le trou | Coincement si le média est presque ajusté |
| Trous borgnes / poches profondes | Généralement, éviter l’entrée | Médias plus gros que l’ouverture | Les médias piégés sont difficiles à retirer |
| Rainures / canaux | Finition à l’intérieur | Médias plus petits que la largeur de la rainure | Formation de ponts si les médias sont trop longs |
| Filetages | Généralement, éviter l’entrée | Médias plus gros que l’ouverture du filetage | Médias coincés dans les filetages |
| Arêtes fragiles | Finition douce | Médias plus petits + qualité plus douce | Ébavurage insuffisant si trop doux |
Que se passe-t-il lorsque vous changez la taille des médias ?
Les médias plus petits ont tendance à :
✅ mieux atteindre les petites caractéristiques
✅ créer un contact plus uniforme sur les géométries complexes
⚠️ augmenter le risque de coincement
⚠️ parfois ralentir l’ébavurage lourd sur les arêtes externes
Les médias plus gros ont tendance à :
✅ ébavurer plus rapidement les arêtes externes
✅ se séparer plus facilement (si les trous sont protégés)
⚠️ ne pas atteindre les caractéristiques internes
⚠️ risquer de marquer les métaux tendres si le processus est trop agressif
Les erreurs les plus fréquentes (et les plus coûteuses)
Erreur 1 : choisir des médias qui « rentrent presque »
C’est la première cause de médias coincés.
Erreur 2 : ignorer les trous borgnes et les poches
Même si l’ouverture semble sûre, les poches profondes peuvent piéger les médias.
Erreur 3 : privilégier la vitesse de finition au détriment du temps de séparation
Un cycle rapide ne sert à rien si votre équipe passe 20 minutes à retirer les médias un par un.
Erreur 4 : utiliser une seule taille de média pour toutes les pièces
Regroupez vos pièces selon les caractéristiques à risque :
groupe « aucun trou / aucune rainure »
groupe « trous/rainures présents »
groupe « filetages / poches borgnes »
Standardisez les médias pour chaque groupe.
Une méthode simple en 5 étapes (recommandée pour les nouvelles pièces)
Mesurer la plus petite ouverture (trous/rainures/filetages)
Décider : finition interne oui/non
Choisir : stratégie de taille « entrée fiable » ou « jamais d’entrée »
Confirmer la méthode de séparation (crible / séparateur / magnétique, etc.)
Réalisez un essai rapide sur un échantillon pour vérifier :
l’absence de médias coincés
une finition régulière
un temps de cycle acceptable
une séparation facile
FAQ
Q1 : Quelle est la façon la plus simple d’éviter que des médias restent coincés dans les trous ?
Choisissez des médias plus gros que le plus petit trou/rainure (si aucune finition intérieure n’est nécessaire).
Q2 : Si je dois finir l’intérieur des trous, comment éviter le coincement ?
Utilisez des médias nettement plus petits que l’ouverture. Évitez les tailles « tout juste plus petites ».
Q3 : Un composé ou un temps plus long peut-il résoudre le problème des médias coincés ?
Pas de façon fiable. Le coincement est avant tout un problème de géométrie et de taille.
Q4 : La taille des médias influe-t-elle sur la rugosité de surface ?
Oui. Des médias plus petits peuvent améliorer l’uniformité sur les formes complexes ; des médias plus gros peuvent accélérer l’ébavurage externe. La finition finale dépend aussi du matériau des médias et de leur pouvoir de coupe.
Conclusion
Le choix de la taille des médias n’a rien d’une approximation. C’est un choix d’ingénierie simple, fondé sur :
les plus petites caractéristiques de votre pièce
la nécessité ou non d’une finition intérieure
l’efficacité de la séparation et le coût de main-d’œuvre
Pour une production stable, évitez les tailles « tout juste ajustées » et confirmez votre choix par un essai rapide sur un échantillon.
