
 English
 Español
 Français
Cómo evitar problemas de atascamiento de medios de volteo: causas, prevención y soluciones
| Objetivo | Regla (fórmula rápida) | Qué significa | Ejemplo (orificio Ø = 6 mm) |
|---|---|---|---|
| Dejar pasar el medio por un orificio (limpieza del interior de los orificios) | Dimensión máxima del medio ≤ Ø del orificio × 1/3 | El medio es lo bastante pequeño como para fluir sin formar puentes con frecuencia | Tamaño máximo del medio ≤ 2 mm |
| Pasar con mayor facilidad (flujo intencionado) | Dimensión máxima del medio ≤ Ø del orificio × 1/2 | Más grande, pero con probabilidad de pasar; circulación más rápida, riesgo de puenteo ligeramente mayor | Tamaño máximo de medio ≤ 3 mm |
| Prevenir atascamiento / bloqueo (anti-atasco) | Dimensión máxima del medio ≥ Ø del orificio × 1,5 | El medio es demasiado grande para entrar en el orificio y quedar atrapado | Tamaño mínimo de medio ≥ 9 mm |
| Enfoque más seguro: «nunca se atasca» | Dimensión máxima del medio ≥ Ø del orificio × 2 | Margen de seguridad máximo contra el atascamiento en orificios y ranuras | Tamaño mínimo de medio ≥ 12 mm |
Nota: «Dimensión máxima del medio» se refiere a la medida exterior más grande de la forma del medio (por ejemplo, diámetro de la base del cono, longitud del borde del triángulo, diámetro del cilindro).
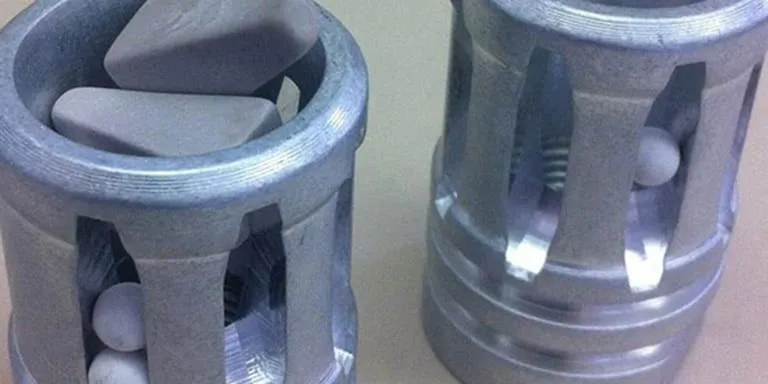
El atascamiento de medios de volteo (medios que quedan atrapados dentro de orificios, ranuras, roscas, bolsillos o cavidades) es uno de los problemas ocultos más comunes en el acabado masivo. Ralentiza la producción, genera retrabajo, arriesga daños en las piezas y puede arruinar un proceso de acabado que de otro modo sería estable.
La buena noticia: el atascamiento es altamente predecible. Una vez que comprenda dónde ocurre y por qué ocurre, podrá eliminar la mayoría de los problemas de atascamiento con la forma/tamaño de medio adecuados, los ajustes de la máquina y controles de proceso simples.
En esta guía, aprenderá las causas reales del atascamiento de medios, los métodos de prevención más rápidos y los pasos prácticos de solución de problemas que puede aplicar de inmediato en el acabado vibratorio, el acabado centrífugo de disco y el acabado en tambor.
¿Qué es el atascamiento de medios de volteo?
El atascamiento de medios significa que el medio de acabado queda atrapado en características de la pieza como:
- Orificios pasantes y orificios ciegos
- Ranuras, chaveteros y bolsillos profundos
- Orificios roscados y roscas internas
- Orificios taladrados transversalmente
- Cavidades de pared delgada y socavados
Cuando el medio atascado no se detecta rápidamente, puede causar:
- Trabajo adicional (extracción manual, sondeo, sacudido)
- Defectos de calidad (bordes sin acabar o superficies manchadas)
- Daños en la pieza (abolladuras, marcas de granallado, deformación de roscas)
- Problemas en etapas posteriores (contaminación del recubrimiento/pintura, fallos de montaje)
 Medios abrasivos que coinciden con el tamaño
Por qué se atascan los medios de volteo: las causas reales
1) Tamaño de medio incorrecto para la cavidad
El escenario de atascamiento más común es una cuestión de geometría simple:
- Si el medio es ligeramente más pequeño que un orificio, puede entrar y quedar acuñado.
- Si el medio es cercano al ancho de la ranura, puede girarse lateralmente y bloquearse.
- Si el medio es lo bastante pequeño para entrar pero demasiado grande para salir de una cavidad ciega, el atascamiento es seguro.
2) La forma se «traba» en orificios o roscas
Las formas angulares (triángulos, pirámides, cuñas agresivas) son excelentes para el corte, pero también son las que más fácilmente se atascan en geometrías complejas, especialmente en orificios roscados o taladros transversales.
3) El diseño de la pieza crea una «trampa»
Características como socavados, taladros escalonados, orificios que se cruzan o canales estrechos crean trampas mecánicas de las que el medio no puede salir de forma natural.
4) Un exceso de energía empuja los medios hacia las cavidades
Una amplitud de vibración alta, una velocidad del disco elevada o compuestos demasiado agresivos pueden empujar los medios hacia los orificios con más violencia, especialmente cuando la carga es pesada o el lote está sobrecargado.
5) Proporción pieza-medio incorrecta
Si no hay suficientes medios, las piezas chocan más entre sí y «presionan» los medios hacia las aberturas. Si hay demasiados medios, pueden acumularse en cavidades y compactarse bajo presión.
6) Control deficiente de la separación y el aclarado
A veces el atascamiento ocurre antes, pero solo se descubre durante la separación o el aclarado. Un flujo de aclarado débil, un cribado deficiente o una agitación inadecuada pueden permitir que los medios atascados permanezcan ocultos hasta la inspección final.
Cómo prevenir el atascamiento de medios (métodos más eficaces)
Paso 1: Elija un tamaño de medio que no pueda entrar en la cavidad
Esta es la regla de prevención número 1:
- Seleccione medios claramente más grandes que la abertura más pequeña del orificio/ranura que debe permanecer libre de medios.
- Para piezas con geometría mixta, utilice la abertura crítica más pequeña como referencia de dimensionado.
Regla práctica: si una cavidad tiene 6 mm de ancho, no elija medios de 5–6 mm. Opte por algo considerablemente más grande (o rediseñe el proceso para usar un medio más pequeño que pueda atravesar completamente sin atascarse).
Paso 2: Prefiera formas redondeadas cuando las piezas tengan orificios y roscas
Las formas redondeadas y de baja angularidad suelen atascarse menos:
- Medios esféricos (abrillantado / pulido)
- Cilindros (flujo más estable que los triángulos)
- Conos (a menudo más seguros que los triángulos afilados para orificios)
Si debe utilizar medios de corte agresivos, pruebe primero una geometría que se trabe menos (por ejemplo: cambiar de triángulos afilados a cilindros o a un estilo de triángulo más redondeado).
Paso 3: Utilice un acabado en dos fases en lugar de un solo ciclo que «haga todo»
Un error habitual es intentar desbarbar y pulir en un único ciclo intenso. Eso suele requerir medios agresivos que tienden a atascarse.
En su lugar:
- Paso 1: Desbarbado controlado (medios seleccionados para cortar pero que sigan siendo seguros frente al atascamiento)
- Paso 2: Alisado / abrillantado (medios redondeados que no se atascan)
Este enfoque reduce el riesgo y mejora la consistencia del acabado.
Paso 4: Reduzca la energía del proceso si comienza el atascamiento
Si observa atascamiento, reduzca la fuerza que empuja los medios hacia las cavidades:
- Reduzca la amplitud de vibración (o ajuste los contrapesos)
- Reduzca la velocidad (disco centrífugo / tambor)
- Reduzca el tiempo de ciclo (y realice varios ciclos más cortos si es necesario)
- Ajuste el flujo de agua/compuesto para un movimiento más suave
Paso 5: Mejore la estabilidad y orientación de la carga
Las piezas con orificios hacia arriba o las piezas apiladas firmemente pueden «atrapar» los medios. Mejoras que ayudan:
- Aumente la proporción de medios respecto a piezas para que las piezas floten y se separen mejor
- Utilice fijaciones o separadores cuando las piezas sean propensas a anidarse
- Evite sobrecargar el tambor o el disco
Mejores opciones de medios para reducir el atascamiento (según el objetivo de acabado)
Para desbarbado (pero piezas sensibles al atascamiento)
- Formas cerámicas menos angulares (triángulos redondeados, cilindros)
- Distribución de tamaños más pequeña y consistente (evite tamaños mezclados)
- Considere medios plásticos si la cerámica es demasiado agresiva para la geometría
Para alisado y pulido
- Medios de porcelana (buenos para pulido general)
- Bolas de óxido de circonio (excelentes para abrillantado de alto brillo, muy duraderas)
- Medios de acero inoxidable (abrillantado; asegure prácticas de separación y control de oxidación)
Nota: Para orificios/roscas delicados, los medios de abrillantado suelen reducir el riesgo de atascamiento porque generalmente son redondeados y fluyen de manera más predecible.
 Forma del medio de volteo
Solución de problemas: qué hacer si los medios ya están atascados
1) Confirme dónde se produce el atascamiento (y mida la cavidad)
Identifique la abertura más pequeña propensa a atascarse y mídala con precisión. En muchos casos, cambiar el tamaño del medio incluso 1–2 mm resuelve el problema por completo.
2) Compruebe el desgaste del medio
El tamaño del medio cambia con el tiempo. Un medio desgastado puede volverse lo suficientemente pequeño como para entrar en orificios que antes eran seguros. Si el atascamiento «empieza a ocurrir de repente», compruebe el desgaste del medio y sustitúyalo o reclasifique su tamaño.
3) Reduzca la energía y acorte el ciclo
Si el atascamiento se debe a una fuerza excesiva, reduzca la energía y realice un ciclo más corto; a continuación, inspeccione la pieza. A menudo, dos ciclos cortos son más seguros que un ciclo largo y agresivo.
4) Añada un paso posterior de aclarado para desatascar
Para piezas difíciles, establezca una rutina constante de desatascado:
- Aclarado de alto caudal + agitación
- Soplado con aire + mesa vibratoria/de sacudidas
- Aclarado por ultrasonidos para cavidades complejas (cuando sea compatible)
5) Considere rediseñar el proceso si la geometría provoca atascos permanentes
Si una pieza tiene características que atrapan mecánicamente el medio (como socavados o taladros ciegos escalonados), la prevención puede requerir:
- Cambiar a un medio más pequeño que pueda pasar con facilidad
- Cambiar a otro método de acabado (desbarbado con cepillos, mecanizado por flujo abrasivo, etc.)
- Modificar el diseño de la pieza (opción preferible si es posible)
 Separación de las piezas del medio
Lista de verificación rápida: evite el atascamiento antes de iniciar la producción
- Mida la abertura más pequeña del orificio/ranura y seleccione el medio en consecuencia
- Prefiera formas redondeadas para piezas roscadas o con orificios transversales
- Evite tamaños de medio «límite» cercanos al tamaño de la abertura
- Realice una prueba corta e inspeccione al principio (primeros 5–10 minutos)
- Controle el desgaste del medio y la deriva de tamaño con el tiempo
- Mejore el aclarado y la separación para que el medio atascado se detecte de inmediato
Preguntas frecuentes: atascamiento de medios de volteo
¿Cómo elijo el tamaño de medio adecuado para evitar el atascamiento?
Comience con la abertura más pequeña de la pieza. Elija un medio que sea claramente demasiado grande para entrar en esa abertura, o use un medio lo suficientemente pequeño como para atravesarla por completo sin quedar en cuña (nunca «casi del mismo tamaño»).
¿Qué formas de medio se atascan con más frecuencia?
Las formas muy angulares (triángulos afilados, cuñas, pirámides) se atascan con más frecuencia, especialmente en roscas y orificios transversales. Las formas redondeadas y los medios esféricos se atascan menos en la mayoría de los casos reales.
¿Por qué el atascamiento empezó de repente si el proceso no cambió?
En la mayoría de los casos: el medio se desgastó y se volvió lo bastante pequeño como para entrar en los orificios; o un lote nuevo de piezas tiene tamaños de orificio ligeramente diferentes; o la energía de la máquina aumentó debido a cambios de mantenimiento o de peso.
¿Puedo solucionar el atascamiento solo cambiando el compuesto?
A veces, los cambios de compuesto ayudan al flujo, pero la mayoría de los atascamientos se deben a la geometría y a la selección de tamaño/forma. El compuesto es un factor secundario: úselo después de corregir la selección del medio.
¿Necesita ayuda para seleccionar un medio que no se atasque?
Si nos indica el material de su pieza, el tamaño del orificio/ranura más pequeño, el objetivo de acabado (desbarbar / alisar / pulir) y el tipo de máquina, podemos recomendarle una forma y un tamaño de medio probados con parámetros iniciales (proporción medio-pieza, dosificación de agua/compuesto y tiempo de ciclo) para lograr un proceso estable y sin atascamientos.
