
 English
 Español
 Français

La calidad del electroplateado se decide mucho antes de que las piezas entren en el baño de recubrimiento.
Si la superficie aún conserva aceite, óxidos, polvo o rebabas microscópicas, es habitual que aparezcan problemas como adherencia deficiente, poros, depósitos rugosos, efecto «piel de naranja» y espesor irregular. Por eso, muchas fábricas utilizan ahora el pulido vibratorio como paso estandarizado previo al recubrimiento, especialmente para piezas fundidas a presión y mecanizadas, ya que es un proceso constante, escalable y que reduce drásticamente el trabajo manual.
A continuación encontrará una guía práctica sobre por qué el pulido vibratorio previo al recubrimiento funciona, junto con consejos prácticos de configuración y ejemplos reales de proceso.

Taller de electroplateado
1. Por qué el pulido vibratorio funciona como paso previo al recubrimiento
Una línea de acabado vibratorio típica puede realizar tres tareas críticas antes del electroplateado:
1.1 Eliminación de aceite, suciedad, óxido y residuos (limpieza rápida y de cobertura completa)
Durante el mecanizado, el estampado o la fundición a presión, las piezas suelen contener:
aceite de corte / grasa
óxidos / oxidación ligera
polvo y partículas incrustadas
Estos contaminantes impiden un contacto efectivo entre la superficie metálica y la solución de recubrimiento, lo que hace que la reacción de electroplateado sea inestable o incompleta.
Con una Máquinas de acabado vibratorio, las piezas se voltean junto con los medios de pulido mientras un compuesto alcalino suave circula a través de la carga, lo que permite que los medios limpien no solo las superficies exteriores, sino también cavidades, ranuras y contornos. Los residuos se eliminan de forma continua, lo que ahorra tiempo y reduce el coste por pieza.
1.2 Mejorar el estado de la superficie para un electroplateado más uniforme
Cuanto más rugosa sea la superficie, más difícil resulta controlar la densidad de corriente en toda la pieza.
Una rugosidad elevada aumenta el área superficial real y provoca que la distribución de corriente varíe entre picos y valles. El resultado puede ser:
espesor de recubrimiento desigual
defectos en esquinas o zonas cóncavas
aspecto inconsistente
El pulido vibratorio previo al recubrimiento alisar la superficie (salvo que su especificación requiera una rugosidad intencionada), lo que favorece que el electroplateado se deposite de forma más uniforme y predecible.
1.3 Secar correctamente para evitar oxidación y manchas de agua (especialmente en Zn/Zamak)
La mayoría de los procesos previos al recubrimiento se basan en agua, por lo que el secado y la prevención de la oxidación no son opcionales.
El secado centrífugo con aire caliente es habitual y eficiente para piezas pequeñas, pero en algunas aplicaciones (especialmente en zinc/Zamak), las piezas pueden formar una capa de oxidación o retener agua en ranuras.
Cuando las piezas tienden a retener agua, una secadora vibratoria con mazorca de maíz puede eliminar la humedad de forma rápida y suave una vez calentada, reduciendo los residuos de agua sin adherirse a las piezas.
2. Consejos prácticos para mejorar la calidad del electroplateado (lista de verificación previa al recubrimiento)
Algunos defectos superficiales solo se hacen visibles después del electroplateado (ejemplo clásico: «piel de naranja»). Para evitar terminar todo un lote y descubrir después imperfecciones ocultas, utilice esta lista de verificación rápida:
Truco de inspección rápida
Si las piezas tienen un acabado mate procedente de medios de plástico o poliéster, puede frotar una pequeña zona con una goma de borrar para revelar defectos ocultos antes del electroplateado.
Consejos de ajuste del proceso (los que realmente marcan la diferencia)
Dureza del medio: elija medios más blandos cuando exista riesgo de daño superficial; los medios de plástico de poliéster se utilizan habitualmente para el proceso previo al recubrimiento.
Tamaño del medio: los medios más pequeños amortiguan mejor las piezas y reducen las marcas por impacto.
Evite el contacto entre piezas: no sobrecargue; un exceso de piezas aumenta las colisiones y los golpes superficiales.
Nivel de agua/compuesto: más agua con el compuesto adecuado mejora la amortiguación y estabiliza el movimiento.
Agresividad de la vibración: si la máquina funciona con demasiada intensidad, las piezas chocarán entre sí; utilice el control VFD para reducir la velocidad de la acción.
Añada un paso adicional cuando sea necesario: si el estado de la superficie no es lo bastante estable, añada una segunda etapa vibratoria para lograr un mejor nivelado.
3. Casos prácticos (resultados reales del pulido vibratorio previo al recubrimiento)
Caso A: piezas mecanizadas de AL6061 (alisado rápido y desbarbado de ranuras)
Objetivo: eliminar las marcas de mecanizado y preparar la superficie para el electroplateado
Elección del medio: medio plástico de corte general; forma tetraédrica para ranuras y cavidades (buen acceso y menor riesgo de atascamiento)
Tiempo de ciclo: aproximadamente 30 minutos
Resultado: la superficie queda lisa y lista para el electroplateado, en una fracción del tiempo que requiere el pulido manual
Caso B: piezas fundidas a presión de Zamak3 (alisado en dos pasos, con pulido final opcional)
Una ruta habitual y robusta:
Medio cerámico para eliminar los defectos de fundición a presión (normalmente de 3 a 4 horas, según la calidad de la superficie)
Medio plástico para reducir la rugosidad (normalmente de 2 a 3 horas)
Opcional: bolas de óxido de circonio para obtener un mayor brillo o una superficie más fina
Este enfoque por etapas permite pasar de la «superficie de fundición» a una superficie «lista para el electroplateado» con resultados controlados y reproducibles.
Nota sobre la calidad del utillaje: si el estado del molde es deficiente y deja líneas de partición marcadas, es posible que aún se requiera cierta eliminación manual. En ese caso, mejorar la calidad del molde suele ser la mejor forma de reducir costes a largo plazo.
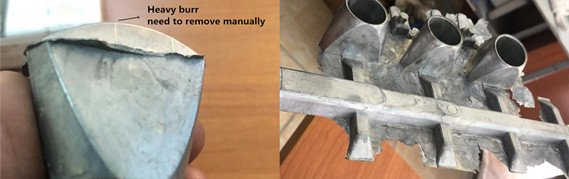
Piezas de zamak antes del desbarbado
4. Resumen
El pulido vibratorio previo al recubrimiento mejora los resultados del electroplateado principalmente al:
eliminar grasa y suciedad,
mejorar el estado de la superficie para lograr un recubrimiento uniforme,
un secado eficaz para prevenir la oxidación y los residuos de agua.
Si combina la selección adecuada de medios, un control correcto del agua y del compuesto, y una intensidad de vibración estable, verá menos defectos de electroplateado y un aspecto más uniforme de un lote a otro.
Lecturas relacionadas:
- Guía del proceso de acabado vibratorio para principiantes
- Acabado vibratorio 101: guía para profanos
- Guía de selección de medios de pulido
- Abrasividad de los medios de pulido explicada
- Formas de los medios de pulido explicadas
- Cómo evitar el atascamiento de los medios de pulido
- Desbarbado de bisagras de muebles en Zamak3
- Proyecto X: pulido de grifería Zamak3 en zinc
