
 English
 Español
 Français

La rugosidad superficial es un factor clave en la calidad y el rendimiento del producto. Afecta a la fricción, el desgaste, el sellado, la adherencia del recubrimiento, el comportamiento frente a la corrosión y el aspecto visual. En la fabricación, la rugosidad se cuantifica normalmente mediante parámetros de superficie estandarizados —el más común es Ra— para garantizar especificaciones, inspección y control de proceso coherentes.
En esta guía aprenderá qué significa la rugosidad superficial, cómo se mide y cómo seleccionar un acabado superficial adecuado para su aplicación.
¿Qué es la rugosidad superficial (Ra)?
La rugosidad superficial describe las crestas y valles a pequeña escala que quedan en una superficie tras un proceso de fabricación (mecanizado, corte, rectificado, fundición, etc.). Estas microirregularidades son normales, pero su tamaño y patrón pueden influir notablemente en el rendimiento de la pieza.
La Ra (rugosidad media aritmética) es el parámetro de rugosidad más utilizado. Representa la desviación absoluta media del perfil de la superficie respecto a la línea media en una longitud de evaluación determinada. En términos sencillos, una Ra más baja = superficie más lisa, y una Ra más alta = superficie más rugosa.
¿Qué es el acabado superficial?
El acabado superficial es un término más amplio que la rugosidad. Describe el estado general de la superficie tras la fabricación y puede incluir:
textura superficial y nivel de rugosidad
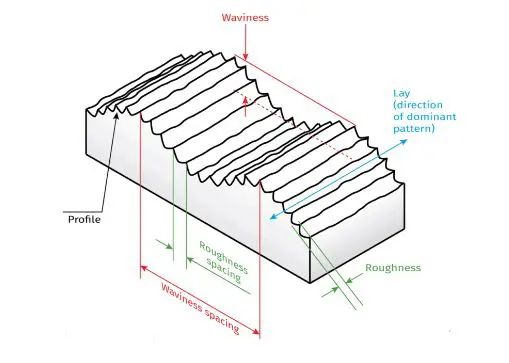
ondulación y dirección de las estrías
apariencia visual (mate, satinado, brillante)
propiedades funcionales (sellado, fricción, preparación para recubrimiento)
En muchas industrias, los requisitos de acabado superficial están directamente vinculados al rendimiento y la fiabilidad del producto.
 Fundamentos del acabado superficial: ilustración
Unidades para la rugosidad superficial
Ra es el indicador de rugosidad superficial de uso general más común.
Unidades: micrómetros (µm) o micropulgadas (µin).
Rz (altura máxima promedio)
Rz representa la altura promedio pico-valle en múltiples longitudes de muestreo. Es más sensible que Ra a picos altos o valles profundos ocasionales.
Unidades: µm o µin.
Rq (rugosidad cuadrática media)
Rq es el promedio cuadrático medio de las desviaciones de altura del perfil. Está estrechamente relacionado con Ra, pero es ligeramente más sensible a las desviaciones grandes.
Unidades: µm o µin.
Rp (altura máxima de pico)
Rp es la altura del pico más alto dentro de la longitud de muestreo.
Unidades: µm o µin.
Rv (profundidad máxima del valle)
Rv es la profundidad del valle más profundo dentro de la longitud de muestreo.
Unidades: µm o µin.
| Ra (µm) | Rq (µm) | Rp (µm) | Rv (µm) |
|---|---|---|---|
| 39.3 | 46.1 | 156.6 | 71.5 |
| 38.4 | 45.7 | 150.0 | 70.1 |
| 40.8 | 46.5 | 158.8 | 71.2 |
Parámetros de rugosidad superficial (µm)
Por qué la rugosidad superficial es importante en la fabricación
La rugosidad superficial influye directamente en la función, el costo de fabricación y la percepción del cliente:
Funcionalidad y rendimiento
Muchos componentes mecánicos (rodamientos, engranajes, superficies deslizantes) requieren una rugosidad controlada para reducir las pérdidas por fricción y mejorar la fiabilidad.
Fricción, desgaste y lubricación (tribología)
La rugosidad afecta la forma en que las superficies entran en contacto, se desgastan y retienen las películas de lubricante. Un control adecuado puede reducir el desgaste y prolongar la vida útil.
Superficies de sellado y contacto
Las superficies de sellado en los sectores automotriz, aeroespacial y de sistemas de fluidos a menudo requieren un rango de rugosidad específico para evitar fugas y mantener la integridad.
Fabricabilidad y procesamiento posterior
La rugosidad afecta al galvanizado, recubrimiento, pulido y unión adhesiva. La rugosidad «adecuada» puede mejorar la estabilidad del proceso y el rendimiento.
Control de calidad e inspección
Los parámetros de rugosidad forman parte de muchos planos y normas. Una medición coherente garantiza que las piezas cumplan los requisitos de diseño.
Estética y percepción del cliente
En los productos destinados al consumidor final, el tacto y el aspecto de la superficie influyen notablemente en la calidad percibida.
Resistencia a la corrosión
La textura superficial puede influir en el inicio de la corrosión y en el comportamiento del recubrimiento, especialmente en entornos agresivos.
Optimización de costes
Conseguir un Ra más bajo suele requerir procesos adicionales (más operaciones de acabado, abrasivos más finos, avances más lentos), por lo que la rugosidad debe especificarse en función de las necesidades funcionales, no «lo más lisa posible».
Símbolos y terminología de la rugosidad superficial
Los parámetros de rugosidad superficial están normalizados (se citan habitualmente según los sistemas ISO/ANSI). A continuación se indican los términos más comunes:
Ra: rugosidad media aritmética
Rz: altura media pico-valle
Rq: rugosidad RMS
Rp: altura máxima de pico
Rv: profundidad máxima del valle
Las unidades suelen expresarse en µm o µin (micropulgada).
 Imagen de terminologías y símbolos para describir la rugosidad superficial y sus patrones
Rangos típicos de Ra según el proceso de fabricación
Los valores de Ra varían considerablemente según el proceso, el estado del utillaje, el material y los parámetros. Los rangos indicados son referencias generales, no resultados garantizados.
Mecanizado
Torneado/fresado: normalmente alrededor de 0,8–6,3 µm Ra
Rectificado: normalmente alrededor de 0,1–1,6 µm Ra (el rectificado de precisión puede lograr valores más bajos)
Corte de chapa metálica
Corte por láser: puede variar considerablemente según la potencia, la velocidad y el gas
Corte por chorro de agua: suele ser más rugoso; el tipo de abrasivo y la presión son factores determinantes
Soldadura
Soldadura TIG: suele ser más lisa que la MIG debido a un mejor control de la oxidación
Soldadura MIG: normalmente presenta mayor rugosidad; los parámetros y el gas de protección son factores clave
Fundición
Fundición en arena: suele ser rugosa (rango amplio)
Fundición a la cera perdida: generalmente más lisa que la fundición en arena
Fundición a presión: puede lograr superficies relativamente lisas en comparación con la fundición en arena
Consejo: Si necesita una tabla de referencia rápida, enlace esta sección con su página de Tabla comparativa de rugosidad superficial (Ra).
Los rangos típicos varían según el material, el utillaje y la configuración del proceso. Úselo como referencia rápida.
| Proceso | Ra típico (µm) | Ra típico (µin) | Aplicación / Notas típicas |
|---|---|---|---|
| Taladrado | 6.25 – 1.60 | 246 – 63 | Orificios generales; suelen aparecer rebabas en la salida del orificio; normalmente se requiere desbarbado. |
| Fresado | 6.25 – 0.80 | 246 – 31 | Mecanizado general; el acabado depende en gran medida del afilado de la herramienta y del avance. |
| Torneado | 6.25 – 0.40 | 246 – 16 | Ejes y piezas rotativas; puede alcanzar una Ra más fina con una configuración estable y pasadas de acabado. |
| Brochado | 3.20 – 0.80 | 126 – 31 | Chaveteros/estrías; buena consistencia en producción. |
| Escariado | 3.20 – 0.80 | 126 – 31 | Dimensionado de agujeros y mejor acabado; se utiliza cuando el ajuste y la calidad superficial son importantes. |
| Rectificado | 1.60 – 0.10 | 63 – 4 | Dimensionado de precisión y mejor acabado; común en piezas templadas. |
| Brunido | 0.80 – 0.10 | 31 – 4 | Taladros de alta precisión (cilindros, piezas hidráulicas); mejora la geometría y la superficie. |
| Pulido | 0.40 – 0.10 | 16 – 4 | Acabado estético y menor fricción; se utiliza a menudo antes del galvanizado o recubrimiento. |
| Lapeado | 0.40 – 0.05 | 16 – 2 | Superficies de sellado muy planas; tolerancia estrecha y alta relación de contacto. |
| Superacabado | 0.20 – 0.025 | 8 – 1 | Rodamientos/engranajes; superficies de muy baja fricción y alta resistencia a la fatiga. |
| Galvanizado electrolítico | 0.80 – 0.10 | 31 – 4 | La superficie final depende del acabado base y del espesor del recubrimiento; se utiliza para protección contra la corrosión o fines estéticos. |
| Fundición en arena | 25.0 – 12.5 | 984 – 492 | Superficies rugosas «tal como se funden»; normalmente requieren mecanizado o acabado en las caras funcionales. |
| Fundición a la cera perdida | 3.20 – 1.60 | 126 – 63 | Mejor acabado en bruto; se utiliza a menudo para piezas de forma casi neta. |
| Fundición a presión | 1.60 – 0.80 | 63 – 31 | Buen acabado para gran volumen; puede requerir desbarbado en las líneas de separación. |
| Forja | 12.5 – 3.20 | 492 – 126 | Cascarilla/textura habitual; a menudo se requiere mecanizado o acabado en las zonas críticas. |
| Extrusión | 3.20 – 0.80 | 126 – 31 | Perfiles; el acabado varía según el estado del utillaje y la aleación. |
| Corte por láser | 6.25 – 0.80 | 246 – 31 | La rugosidad del borde varía según la potencia y la velo |
Cómo el acabado masivo alcanza su Ra objetivo: datos reales de un caso
A diferencia del mecanizado CNC por sí solo, el acabado masivo —vibratorio, de disco centrífugo o de tambor centrífugo— puede reducir la rugosidad superficial entre un 70% y un 90% en un solo ciclo automatizado por lotes. Sin pulido manual, sin variación del operario y con resultados de Ra consistentes en miles de piezas por lote. Los siguientes datos provienen de una prueba de producción real de Inovatec.
Caso de producción verificado: piezas de disco de acero inoxidable 304
Proceso: máquina de desbarbado vibratorio con tambor
Medio abrasivo: cerámica GC ACT 20 × 20 mm (¾ pulgada)
Tiempo de ciclo: 60 minutos
| Ra inicial | Ra final | Reducción de la rugosidad | Eliminación de material | Consistencia por lote |
|---|---|---|---|---|
| 1,0 µm | 0,18 µm | 82% | <0,3% | ±1% de uniformidad superficial |
Especificaciones completas del proceso:
| Material de las piezas | Tiempo de procesamiento | Tipo de medio abrasivo | Tasa de desgaste del medio abrasivo | Eliminación de material | Consistencia |
|---|---|---|---|---|---|
| Acero inoxidable 304 | 60 min | Cerámica GC ACT 20×20 mm | 0,5‰ por hora | <0,3% (impacto dimensional mínimo) | Uniformidad superficial de ±1% |
Capacidad de Ra de acabado masivo Inovatec — según proceso
| Proceso | Ra alcanzable | Aplicación típica |
|---|---|---|
| Acabado vibratorio (cuba / tina) | 0,1 – 1,6 µm | Desbarbado, refinado superficial general, lotes grandes |
| Acabado con disco centrífugo | 0,05 – 0,8 µm | Piezas pequeñas de precisión, ciclos rápidos de 10 a 20 min |
| Acabado con tambor centrífugo | 0,025 – 0,4 µm | Piezas de alta precisión, tolerancia Ra ajustada (<0,1 µm) |
| Superacabado isotrópico (proceso REM) | <0,1 µm | Engranajes, rodamientos, componentes aeroespaciales y de automovilismo |
| Torneado / fresado CNC (estándar, como referencia) | 1,6 – 6,3 µm | Acabado en bruto de mecanizado, piezas generales |
| Rectificado cilíndrico / de superficies (como referencia) | 0,4 – 1,6 µm | Superficies planas y cilíndricas de precisión |
Qué afecta al Ra alcanzable en el acabado masivo
Tipo de medio y grano: Un grano más fino y un medio más pequeño contactan con una mayor superficie, lo que produce valores de Ra más bajos. El cerámico GC es el estándar para aleaciones de acero; el medio plástico es el preferido para piezas de aluminio y latón más blandas.
Tiempo de ciclo: La mayoría de los valores de Ra objetivo se alcanzan en 30–90 minutos. Los ciclos más largos reducen aún más el Ra, pero con rendimientos decrecientes después de la fase inicial de eliminación de picos.
Compuesto de acabado: Los compuestos controlan la acción de corte y protegen las piezas de que se vuelvan a rayar. Los compuestos de abrillantado se utilizan en las fases finales cuando se busca un Ra inferior a 0,2 µm.
Tipo de máquina y fuerza G: Las máquinas de tambor centrífugo generan hasta 25G en comparación con las vibratorias, que generan de 3 a 5G, lo que permite alcanzar un Ra inferior a 0,1 µm en piezas de precisión que el acabado vibratorio no puede lograr.
¿Necesita alcanzar un Ra específico en sus piezas?
Indíquenos su material, el Ra actual y el Ra objetivo: le recomendaremos la máquina y el medio adecuados y compartiremos datos de referencia de piezas similares que ya hayamos procesado.
Cómo medir la rugosidad superficial
Los fabricantes suelen medir la rugosidad con instrumentos como un perfilómetro (de tipo palpador) o equipos de medición óptica de superficies. Un flujo de trabajo habitual:
Seleccione el área de medición
Elija una ubicación representativa según las superficies funcionales y los requisitos del plano.Limpie la superficie
Elimine el aceite, los residuos o la suciedad que puedan distorsionar los resultados de la medición.Elija el palpador o la sonda correctos
Seleccione un radio de punta y un método de medición adecuados para la rugosidad esperada.Configure los parámetros de medición
Defina la longitud de evaluación, la longitud de onda de corte y las condiciones de muestreo para garantizar la repetibilidad.Calibre el instrumento
Siga el procedimiento del fabricante para garantizar la precisión.Realice la medición y analice los datos
Registre el Ra (y otros parámetros requeridos, como Rz/Rq) y compárelo con los límites de la especificación.Repita para mayor confianza
Mida varios puntos para tener en cuenta la variabilidad de la superficie.Documente los resultados
Registre los parámetros, la ubicación y las condiciones para la trazabilidad y las auditorías de calidad.
Cómo elegir la mejor rugosidad superficial para su proyecto
La selección de una rugosidad objetivo debe equilibrar el rendimiento con la capacidad de fabricación alcanzable:
Requisitos funcionales: fricción, desgaste, sellado y necesidades de las superficies de contacto
Propiedades del material: dureza, comportamiento frente a la corrosión, efectos térmicos
Normas del sector: los requisitos aeroespaciales, de automoción y médicos pueden definir límites
Capacidad del proceso de fabricación: mecanizado frente a rectificado frente a etapas de acabado
Entorno: las condiciones adversas pueden requerir un acabado controlado para garantizar la durabilidad
Restricciones de coste: un Ra más bajo suele implicar un coste más elevado
Estética: los productos de consumo pueden priorizar la apariencia y el tacto
Validación: las pruebas de prototipos y los resultados de inspección deben confirmar la idoneidad
Más recursos:
Tambor vs. acabado vibratorio – Fuente: INOVATEC
Técnica eficaz de acabado de metales – Fuente: INOVATEC
Mejores consejos para el acabado de metales – Fuente: INOVATEC
Rugosidad superficial – Fuente: WIKIPEDIA
Importancia del análisis de la rugosidad superficial – Fuente: AZO MATERIAL
Tabla comparativa de rugosidad superficial (Ra) – Fuente: INOVATEC
Métodos para eliminar bordes afilados y rebabas de piezas metálicas – Fuente: INOVATEC
¿Por qué es importante el desbarbado? – Fuente: INOVATEC
