
 English
 Español
 Français

La rugosité de surface est un facteur clé de la qualité et de la performance d’un produit. Elle influe sur le frottement, l’usure, l’étanchéité, l’adhérence des revêtements, le comportement à la corrosion et l’aspect visuel. En fabrication, la rugosité est généralement quantifiée au moyen de paramètres de surface normalisés—le plus souvent Ra—afin de garantir des spécifications, des contrôles et une maîtrise des procédés cohérents.
Dans ce guide, vous découvrirez ce que signifie la rugosité de surface, comment elle est mesurée et comment choisir une finition de surface adaptée à votre application.
Qu’est-ce que la rugosité de surface (Ra) ?
La rugosité de surface désigne les micro-reliefs (pics et creux) laissés sur une surface après un procédé de fabrication (usinage, découpe, meulage, moulage, etc.). Ces micro-irrégularités sont normales, mais leur taille et leur motif peuvent fortement influencer le comportement de la pièce.
Ra (écart moyen arithmétique de rugosité) est le paramètre de rugosité le plus largement utilisé. Il représente l’écart absolu moyen du profil de surface par rapport à la ligne moyenne sur une longueur d’évaluation donnée. En termes simples, un Ra plus faible = une surface plus lisse, et un Ra plus élevé = une surface plus rugueuse.
Qu’est-ce que la finition de surface ?
La finition de surface est un terme plus large que la rugosité. Elle décrit l’état de surface global après fabrication et peut inclure :
la texture de surface et le niveau de rugosité
l’ondulation et l’orientation des stries
l’aspect visuel (mat, satiné, brillant)
les propriétés fonctionnelles (étanchéité, frottement, aptitude au revêtement)
Dans de nombreux secteurs, les exigences de finition de surface sont directement liées à la performance et à la fiabilité du produit.
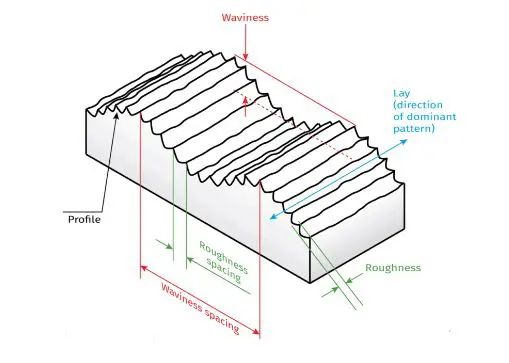 Illustration des notions de base de la finition de surface
Unités de rugosité de surface
Ra est l’indicateur « polyvalent » le plus courant de la rugosité de surface.
Unités : micromètres (µm) ou micropouces (µin).
Rz (hauteur maximale moyenne)
Rz représente la hauteur moyenne pic-creux sur plusieurs longueurs d’échantillonnage. Il est plus sensible que Ra aux pics élevés ou aux creux profonds occasionnels.
Unités : µm ou µin.
Rq (rugosité moyenne quadratique)
Rq est la moyenne quadratique des écarts de hauteur du profil. Elle est étroitement liée à Ra mais légèrement plus sensible aux grands écarts.
Unités : µm ou µin.
Rp (hauteur maximale des pics)
Rp est la hauteur du pic le plus élevé sur la longueur d’échantillonnage.
Unités : µm ou µin.
Rv (profondeur maximale des vallées)
Rv est la profondeur de la vallée la plus profonde sur la longueur d’échantillonnage.
Unités : µm ou µin.
| Ra (µm) | Rq (µm) | Rp (µm) | Rv (µm) |
|---|---|---|---|
| 39.3 | 46.1 | 156.6 | 71.5 |
| 38.4 | 45.7 | 150.0 | 70.1 |
| 40.8 | 46.5 | 158.8 | 71.2 |
Paramètres de rugosité de surface (µm)
Pourquoi la rugosité de surface compte en fabrication
La rugosité de surface influence directement la fonction, le coût de fabrication et la perception du client :
Fonctionnalité et performance
De nombreux composants mécaniques (roulements, engrenages, surfaces de glissement) nécessitent une rugosité maîtrisée pour réduire les pertes par frottement et améliorer la fiabilité.
Frottement, usure et lubrification (tribologie)
La rugosité influence la manière dont les surfaces entrent en contact, s’usent et retiennent les films lubrifiants. Une maîtrise appropriée permet de réduire l’usure et de prolonger la durée de vie.
Surfaces d’étanchéité et de contact
Les surfaces d’étanchéité dans l’automobile, l’aéronautique et les systèmes fluidiques nécessitent souvent une plage de rugosité spécifique pour éviter les fuites et maintenir l’intégrité.
Fabricabilité et traitement en aval
La rugosité influe sur le revêtement, le placage, le polissage et le collage. Une rugosité « adaptée » peut améliorer la stabilité du procédé et le rendement.
Contrôle qualité et inspection
Les paramètres de rugosité figurent sur de nombreux plans et dans de nombreuses normes. Une mesure constante garantit la conformité des pièces aux exigences de conception.
Esthétique et perception du consommateur
Pour les produits destinés au consommateur, le toucher et l’aspect de la surface influencent fortement la qualité perçue.
Résistance à la corrosion
La texture de surface peut influencer l’amorçage de la corrosion et la performance du revêtement, en particulier en environnements sévères.
Optimisation des coûts
Obtenir un Ra plus faible nécessite généralement des opérations supplémentaires (davantage d’étapes de finition, des abrasifs plus fins, des avances plus lentes) ; la rugosité doit donc être spécifiée en fonction des besoins fonctionnels, et non « aussi lisse que possible ».
Symboles et terminologie de la rugosité de surface
Les paramètres de rugosité de surface sont normalisés (généralement référencés dans les systèmes ISO/ANSI). Voici les termes les plus courants :
Ra : rugosité moyenne arithmétique
Rz : hauteur moyenne pic-à-valley
Rq : rugosité RMS
Rp : hauteur maximale des pics
Rv : profondeur maximale des vallées
Les unités sont généralement exprimées en µm ou en µin (microinch).
 Illustration des terminologies et symboles servant à décrire la rugosité de surface et ses motifs
Plages de Ra typiques selon le procédé de fabrication
Les valeurs de Ra varient considérablement selon le procédé, l’état de l’outillage, le matériau et les paramètres. Les plages ci-dessous sont des références générales, et non des résultats garantis.
Usinage
Tournage / fraisage : souvent autour de 0,8–6,3 µm Ra
Rectification : souvent autour de 0,1–1,6 µm Ra (la rectification de précision permet d’obtenir une surface plus lisse)
Découpe de tôle
Découpe laser : peut varier fortement selon la puissance, la vitesse et le gaz
Découpe au jet d’eau : généralement plus rugueuse ; le type d’abrasif et la pression ont une incidence
Soudage
Soudage TIG : souvent plus lisse que le MIG grâce à un meilleur contrôle de l’oxydation
Soudage MIG : généralement plus rugueux ; les paramètres et le gaz de protection ont une incidence
Fonderie
Coulée en sable : généralement rugueuse (plage étendue)
Coulée à la cire perdue : généralement plus lisse que la coulée en sable
Coulée sous pression : permet d’obtenir des surfaces relativement lisses par rapport à la coulée en sable
Conseil : si vous avez besoin d’un tableau de référence rapide, créez un lien depuis cette section vers votre page Tableau comparatif de la rugosité de surface (Ra).
Les plages typiques varient selon le matériau, l’outillage et les paramètres du procédé. À utiliser comme référence rapide
| Procédé | Ra typique (µm) | Ra typique (µin) | Application typique / Remarques |
|---|---|---|---|
| Perçage | 6.25 – 1.60 | 246 – 63 | Trous courants ; bavures souvent en sortie de trou—ébavurage généralement nécessaire. |
| Fraisage | 6.25 – 0.80 | 246 – 31 | Usinage général ; la finition dépend fortement de l’affûtage de l’outil et de l’avance. |
| Tournage | 6.25 – 0.40 | 246 – 16 | Arbres et pièces de révolution ; permet d’atteindre un Ra plus fin avec un montage stable et des passes de finition. |
| Brochage | 3.20 – 0.80 | 126 – 31 | Rainures de clavette/cannelures ; bonne régularité en production. |
| Alésage à l’alésoir | 3.20 – 0.80 | 126 – 31 | Calibrage des trous et finition améliorée ; utilisé lorsque l’ajustement et la qualité de surface sont importants. |
| Rectification | 1.60 – 0.10 | 63 – 4 | Calibrage de précision et finition améliorée ; courant pour les pièces trempées. |
| Rodage | 0.80 – 0.10 | 31 – 4 | Alésages de haute précision (cylindres, pièces hydrauliques) ; améliore la géométrie et la surface. |
| Polissage | 0.40 – 0.10 | 16 – 4 | Finition esthétique et réduction du frottement ; souvent utilisé avant le placage/revêtement. |
| Rodage plan | 0.40 – 0.05 | 16 – 2 | Surfaces d’étanchéité très planes ; tolérance serrée et taux de contact élevé. |
| Superfinition | 0.20 – 0.025 | 8 – 1 | Roulements/engrenages ; surfaces à très faible frottement et à haute tenue en fatigue. |
| Revêtement électrolytique | 0.80 – 0.10 | 31 – 4 | La surface finale dépend de la finition de base et de l’épaisseur du revêtement ; utilisé pour la protection contre la corrosion et l’aspect. |
| Coulée en sable | 25.0 – 12.5 | 984 – 492 | Surfaces brutes de coulée ; nécessite généralement un usinage ou une finition pour les faces fonctionnelles. |
| Coulée à la cire perdue | 3.20 – 1.60 | 126 – 63 | Meilleur état de surface brut de coulée ; souvent utilisé pour les pièces à forme quasi définitive. |
| Coulée sous pression | 1.60 – 0.80 | 63 – 31 | Bon état de surface pour la grande série ; un ébavurage au niveau des lignes de joint peut rester nécessaire. |
| Forgeage | 12.5 – 3.20 | 492 – 126 | Calamine et texture fréquentes ; un usinage ou une finition est souvent requis sur les zones critiques. |
| Extrusion | 3.20 – 0.80 | 126 – 31 | Profilés ; la finition varie selon l’état de la filière et l’alliage. |
| Découpe laser | 6.25 – 0.80 | 246 – 31 | La rugosité des bords varie selon la puissance et la vitesse |
Comment la finition en masse atteint votre Ra cible — données d’un cas réel
Contrairement à l’usinage CNC seul, la finition en masse — vibratoire, disque centrifuge ou tonneau centrifuge — peut réduire la rugosité de surface de 70 à 90 % en un seul cycle automatisé. Aucun polissage manuel, aucune variabilité opérateur, et des résultats Ra constants sur des milliers de pièces par cycle. Les données suivantes proviennent d’un essai de production réel Inovatec.
Cas de production vérifié : pièces en disque en acier inoxydable 304
Procédé : tonneau d’ébavurage vibratoire
Média : céramique GC ACT 20 × 20 mm (¾ pouce)
Temps de cycle : 60 minutes
| Ra avant | Ra après | Réduction de la rugosité | Enlèvement de matière | Régularité des lots |
|---|---|---|---|---|
| 1,0 µm | 0,18 µm | 82% | <0,3 % | uniformité de surface de ±1 % |
Spécifications complètes du procédé :
| Matériau des pièces | Temps de traitement | Type de média | Taux d’usure des médias | Enlèvement de matière | Régularité |
|---|---|---|---|---|---|
| Acier inoxydable 304 | 60 min | GC céramique ACT 20×20 mm | 0,5 ‰ par heure | <0,3 % (impact dimensionnel minimal) | uniformité de surface de ±1 % |
Capacité Ra de finition en masse Inovatec — par procédé
| Procédé | Ra atteignable | Application typique |
|---|---|---|
| Finition vibratoire (cuve / auge) | 0,1 – 1,6 µm | Ébavurage, affinage général de la surface, grande série |
| Finition par disque centrifuge | 0,05 – 0,8 µm | Petites pièces de précision, cycles rapides de 10 à 20 min |
| Finition par tonneau centrifuge | 0,025 – 0,4 µm | Pièces de haute précision, tolérance Ra serrée (<0,1 µm) |
| Superfinition isotrope (procédé REM) | <0,1 µm | Engrenages, roulements, composants aéronautiques et de sport automobile |
| Tournage / fraisage CNC (standard, pour référence) | 1,6 – 6,3 µm | État de surface brut d’usinage, pièces courantes |
| Rectification cylindrique / plane (pour référence) | 0,4 – 1,6 µm | Surfaces de précision planes et cylindriques |
Facteurs influençant le Ra atteignable en finition en masse
Type de média et granulométrie : Un grain plus fin et des médias plus petits entrent en contact avec une plus grande surface, ce qui produit des valeurs de Ra plus faibles. La céramique GC est la référence pour les alliages d’acier ; les médias plastiques sont privilégiés pour les pièces en aluminium et en laiton plus tendres.
Temps de cycle : La plupart des valeurs de Ra cibles sont atteintes en 30 à 90 minutes. Des cycles plus longs réduisent encore le Ra, mais avec un rendement décroissant après la phase initiale d’élimination des pics.
Composé de finition : Les composés contrôlent l’action de coupe et protègent les pièces contre les rayures. Les composés de brunissage sont utilisés lors des passes finales lorsque l’objectif de Ra est inférieur à 0,2 µm.
Type de machine et force G : Les machines à tonneau centrifuge génèrent jusqu’à 25 G, contre 3 à 5 G pour les machines vibratoires, ce qui permet d’atteindre un Ra inférieur à 0,1 µm sur des pièces de précision inaccessibles à la finition vibratoire.
Besoin d’atteindre un Ra spécifique sur vos pièces ?
Indiquez-nous votre matériau, le Ra actuel et le Ra cible — nous vous recommanderons la machine et les médias adaptés, et partagerons les données de référence de pièces similaires que nous avons déjà traitées.
Comment mesurer la rugosité de surface
Les fabricants mesurent généralement la rugosité à l’aide d’instruments tels qu’un profilomètre (à palpeur) ou un équipement de mesure optique de surface. Voici une méthode courante :
Sélectionner la zone de mesure
Choisissez un emplacement représentatif en fonction des surfaces fonctionnelles et des exigences du plan.Nettoyer la surface
Éliminez l’huile, les débris ou les résidus susceptibles de fausser les résultats de mesure.Choisir le palpeur/la sonde approprié(e)
Sélectionnez un rayon de pointe et une méthode de mesure adaptés à la rugosité attendue.Définir les paramètres de mesure
Définissez la longueur d’évaluation, la longueur d’onde de coupure et les conditions d’échantillonnage pour garantir la répétabilité.Étalonner l’instrument
Suivez la procédure du fabricant pour garantir l’exactitude.Effectuer la mesure et analyser les données
Enregistrez le Ra (et les autres paramètres requis tels que Rz/Rq), puis comparez-les aux limites de spécification.Répéter pour plus de fiabilité
Mesurez plusieurs points pour tenir compte de la variabilité de la surface.Documenter les résultats
Consignez les paramètres, l’emplacement et les conditions pour assurer la traçabilité et faciliter les audits qualité.
Comment choisir la meilleure rugosité de surface pour votre projet
Le choix d’une rugosité cible doit concilier la performance et la capacité de fabrication réalisable :
Exigences fonctionnelles : besoins en matière de frottement, d’usure, d’étanchéité et de surfaces d’appui
Propriétés des matériaux : dureté, comportement à la corrosion, effets thermiques
Normes sectorielles : les exigences aéronautiques/automobiles/médicales peuvent définir des limites
Capacité du procédé de fabrication : usinage vs rectification vs étapes de finition
Environnement : les conditions sévères peuvent nécessiter une finition contrôlée pour la durabilité
Contraintes de coût : une rugosité Ra plus faible implique souvent un coût plus élevé
Esthétique : les produits de consommation peuvent privilégier l’apparence et le toucher
Validation : les résultats des essais sur prototype et des inspections doivent confirmer la pertinence
Ressources complémentaires :
Tonneau vs finition vibratoire – Source : INOVATEC
Technique efficace de finition des métaux – Source : INOVATEC
Conseils pratiques pour la finition des métaux – Source : INOVATEC
Rugosité de surface – Source : WIKIPEDIA
Importance de l’analyse de la rugosité de surface – Source : AZO MATERIAL
Tableau comparatif de rugosité de surface (Ra) – Source : INOVATEC
Comment éliminer les arêtes vives et les bavures des pièces métalliques – Source : INOVATEC
Pourquoi l’ébavurage est-il important ? – Source : INOVATEC
