
 English
 Español
 Français
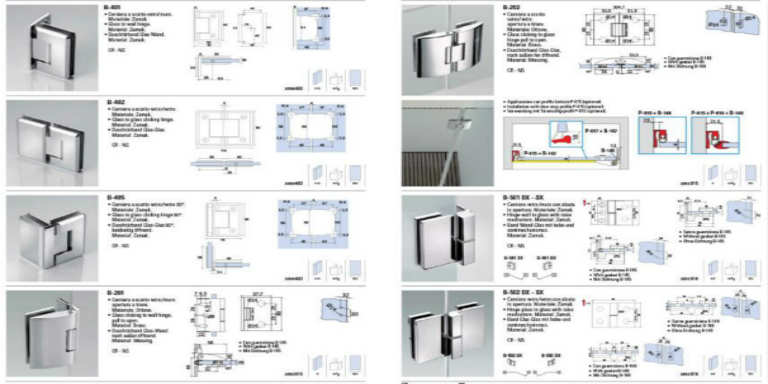
Zamak3 est la norme de facto pour les alliages de zinc de la série Zamak, comparé à tous les autres alliages de zinc.
Le Zamak 3 constitue la composition de base des alliages Zamak (96 % de zinc, 4 % d’aluminium). Il présente une excellente aptitude au moulage et une stabilité dimensionnelle à long terme.
En raison de sa résistance, de sa ductilité et de son excellente aptitude au revêtement et à la finition, le Zamak 3 est largement utilisé pour les poignées d’intérieur, les charnières de portes, les boucles de ceinture, les curseurs, etc.
Cet article présente le processus de finition des charnières de meubles en Zamak 3 après le moulage.
1. État des pièces avant finition
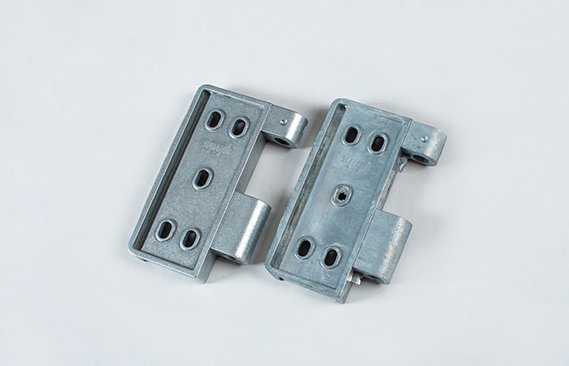 | Matériau : pièces en zamak3 moulées sous pression Aspect : terne et gris. Bavures de démoulage sur le bord et autour du trou Forme : pièces lourdes à géométrie simple. Cette pièce comporte plusieurs trous, il faut donc veiller à éviter que des médias de taille insuffisante ne se logent à l’intérieur. Taille : personnalisée Procédé précédent : moulage sous pression Procédé suivant : électrodéposition |
2. Exigences de surface des pièces
- Surface lisse et faible valeur Ra
- Retirer les bavures non adhérentes générées par le moulage sous pression
- Éviter les chocs entre pièces
- Éviter que les médias ne se logent dans les pièces
3. Comment nous traitons les pièces
| Étape | (1) Ébavurage | (2) Séchage |
| Machine | Machine de finition vibratoire sans séparation | Séchoir vibratoire |
| Vitesse de tonnelage | 50/60 Hz (vitesse maximale) | 50/60 Hz (vitesse maximale) |
| Type de copeaux | Média plastique 20×20 cône coupe moyenne | Média de tonnelage en rafle de maïs |
| Ratio médias/pièces | 6:1 | 6:1 |
| Type de composé | LC-13 pH 8,5 (composé d’abrasion doux) | |
| Niveau d’eau | Recouvrir juste la masse | |
| Durée de tonnelage | 1,5 heure | 10 min |
| Remarques : | Retirer manuellement les pièces de la cuve vibratoire | Avec séparateur PVC (ou nylon) |
4. État des pièces avant et après polissage
Après l’ébavurage vibratoire, les bavures non adhérentes sur les arêtes sont retirées. Toute la surface présente désormais un aspect mat.
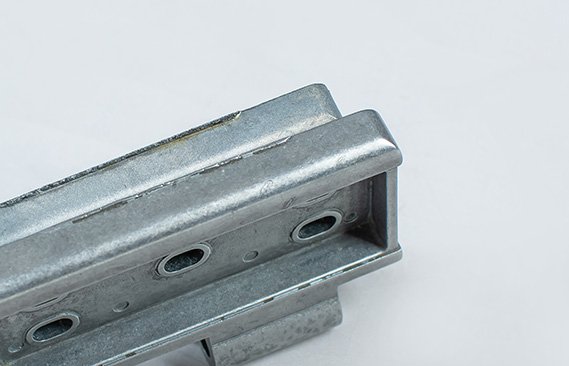
Vous pouvez également le constater de profil : la pièce présente une ligne de joint (ligne de plan de joint) qui ne peut pas être éliminée par le procédé de finition en masse. Cette bavure importante doit être retirée manuellement par meulage à la meule avant la finition vibratoire en masse.
5. Autres considérations
Cette pièce en Zamak 3 est assez lourde, il convient donc d’augmenter le rapport entre les médias et les pièces pour éviter que celles-ci ne se heurtent entre elles.
Les pièces en Zamak 3 sont très sensibles à la corrosion. Il est donc nécessaire de les sécher dès la fin de l’ébavurage.
Certains fabricants ont recours au tonneau à sec avec des médias plastiques à base de caoutchouc pour l’ébavurage. Ce procédé de tonneau à sec ne fait intervenir aucune eau. Là encore, leur machine de finition vibratoire est équipée d’un dispositif de captage des poussières supplémentaire.
6. Conclusion
Cet article présente un exemple d’ébavurage et de lissage de pièces en Zamak 3. Nous montrons d’abord l’état des pièces avant le tonneau.
Nous abordons ensuite les exigences de surface des pièces, le procédé d’amélioration de la finition, puis la comparaison avant et après finition.
Enfin, nous examinons également le tonneau à sec comme excellente méthode de finition des pièces en Zamak 3.
