
 English
 Español
 Français
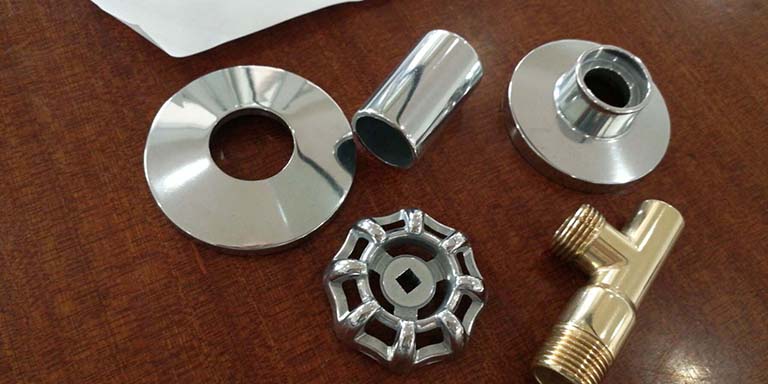
Hace unos días recibí una solicitud de Ayman sobre el pulido de zinc de piezas de grifo de Zamak3.
Ayman me indicó que la superficie de las piezas debe ser lo más lisa posible porque realizará electroplateado después del proceso de acabado masivo.
Tiene previsto enviarnos un paquete de muestras para llevar a cabo la prueba en nuestra sala de ensayos.
Si el rendimiento de la muestra es adecuado para el galvanizado, visitará nuestra fábrica en 2 semanas.
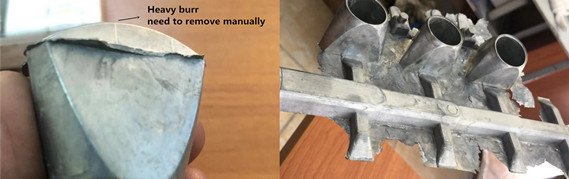
Piezas de grifo de Zamak3 recibidas de la máquina de fundición a presión
Ayman tiene varias máquinas de fundición a presión en caliente en el taller.
Algunas de las máquinas son de diseño antiguo con fundición manual, mientras que otras están controladas por CNC.
Acordamos tomar la foto de la muestra y mantener un registro después de cada proceso.
Y en 3 días recibí la muestra de Ayman.
1. Comprobamos el estado de la superficie de la muestra de Zamak3
Al revisar las piezas, se encontró que la superficie es rugosa y presenta rebabas considerables que se deben eliminar.
El tamaño de las piezas es de rango medio y la capacidad de producción es alta (aproximadamente 3000 piezas por día en 8 horas).
Según la información anterior, comenzamos con el proceso de acabado por vibración.
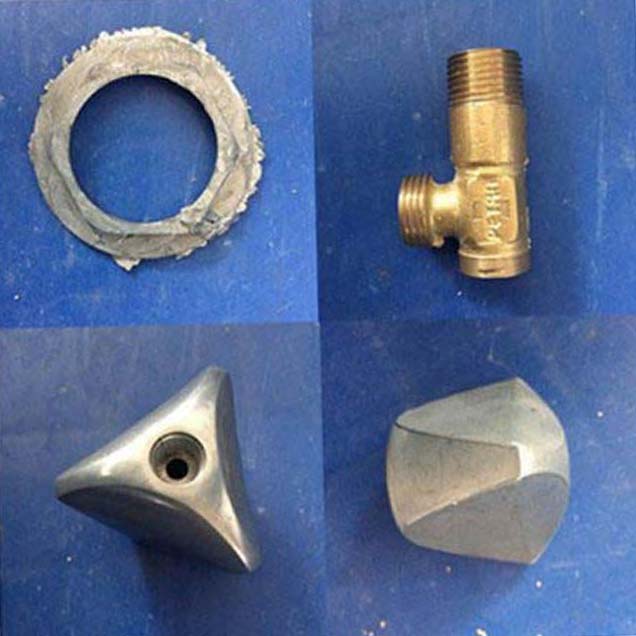
Piezas de zinc antes del acabado superficial
Además, se observa que algunas piezas presentan un estado inicial excelente, mientras que otras tienen una calidad de superficie deficiente.
Comenté este hallazgo con Ayman; la razón es que algunos de los moldes se han utilizado durante mucho tiempo.
2. Eliminamos las rebabas en la primera etapa
La eliminación general de rebabas se lleva a cabo con medios cerámicos.
Generalmente, este es el primer paso del acabado de metales como acero, hierro y titanio.
El proceso toma aproximadamente 2 horas.
Después de esto, se puede observar que las rebabas considerables han sido eliminadas.

Desbarbado de zinc con medios cerámicos
Sin embargo, esas rebabas grandes son difíciles de eliminar con el proceso de acabado por vibración.
En su lugar, se deben eliminar con una desbarbadora de muelas antes de introducir las piezas en la máquina vibradora.
3. Alisado de piezas con medios plásticos en la segunda etapa
Después del desbarbado, se realiza un proceso de alisado.
El proceso de alisado se realiza con medios plásticos durante 2 horas para reducir la rugosidad superficial y el valor Ra.
Por lo tanto, la superficie es adecuada para el electroplateado y el niquelado.
A continuación se muestra la superficie después del proceso de alisado con plástico:

Pulido de zinc con medios plásticos
4. Pulido de piezas sanitarias en la tercera etapa
El proceso de pulido de zinc solo toma de 20 a 30 minutos. Algunos fabricantes no utilizan este proceso.
Porque solo realizan electroplateado y anodizado posteriormente.
Este recubrimiento es duradero y más brillante que la superficie pulida.

Pulido de zinc con bolas de óxido de circonio
Se recomienda una relación de medios a piezas más alta para evitar el impacto entre piezas.
Normalmente utilizamos una relación de 8:1 en volumen.
Se prefiere una vibradora redonda sin compuerta de separación para evitar daños en las piezas durante el tamizado de separación.
Las piezas terminadas se recogen manualmente con operarios.
5. Consejo para Ayman: las rebabas grandes de fundición se deben eliminar con una muela abrasiva
El proceso de desbarbado toma aproximadamente 2 horas.
Sin embargo, solo se eliminan las rebabas sueltas y delgadas.
Esas rebabas gruesas no se pueden limpiar ni siquiera con un tiempo de vibrado muy prolongado.
Porque el proceso de acabado por vibración elimina material metálico de toda la superficie de las piezas al mismo nivel.
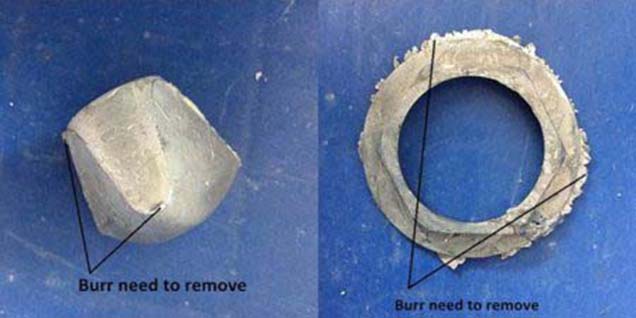
Eliminación de rebabas en piezas de zinc
Aunque el desbarbado con muelas es un proceso manual, ahorra tiempo en el proceso de vibrado posterior y mejora la calidad del producto final.
6. Importante: prevenir la impregnación de medios
La impregnación de medios es un problema realmente molesto para el propietario del taller.
Se requiere tiempo y mano de obra para recuperar las piezas. Por lo tanto, es esencial seleccionar adecuadamente el tamaño y la forma de los medios.
En este caso, observamos que:
- Los mangos y los grifos no tienen una superficie única (solo un orificio de 15 mm).
- Las válvulas tienen un orificio de 4 mm para el paso del agua, una abertura de 30 mm en la parte inferior y un orificio de 10 mm en la parte superior.
- Para las arandelas, básicamente podemos utilizar cualquier medio cerámico de corte angular con un tamaño más pequeño.
En primer lugar, se prefieren los medios cerámicos cónicos y los medios plásticos porque no se incrustan.
Sin embargo, los medios cónicos requieren un proceso de conformado especial, por lo que su costo es más alto que el de otras formas de medios.
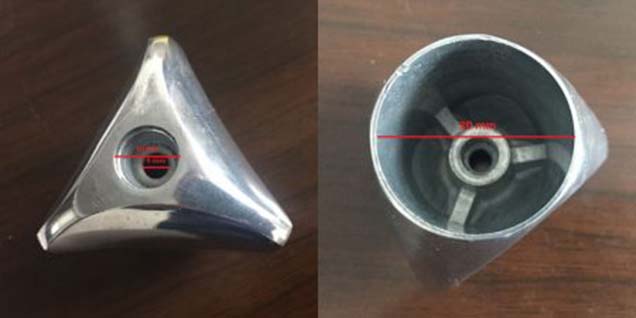
La configuración de la superficie de las piezas de zinc
Si le preocupa el costo, los medios en forma de T/P (una mezcla de tetraedros TET y pirámides) son una mejor opción.
Además, también se recomiendan los medios en forma de cuña cilíndrica porque tienen menos probabilidades de incrustarse que los medios en forma de T/P. Utilice medios cerámicos de 25 mm o 20 mm para una vida útil prolongada.
Los medios plásticos cónicos son la forma más común y económicos de fabricar.
Por lo tanto, podemos utilizar la forma cónica de 20 mm o 25 mm.
7. Ahorro de costos con el reciclaje de medios
La incrustación de piezas requiere mucho trabajo manual para recuperarlas.
Si una abertura mide 30 mm, cuando el tamaño del medio se reduce a 15 mm, es susceptible a incrustarse.
Por lo tanto, debemos eliminar los medios de tamaño inferior para evitar esto con un separador vibratorio.
Sin embargo, esos medios simplemente son de un tamaño más pequeño y están en buenas condiciones.
Desecharlos sin más no es una buena idea.
Si revisa todas las piezas disponibles, encontrará que las arandelas no tienen orificios ni cavidades.
Por lo tanto, estos medios de tamaño pequeño se pueden utilizar para piezas con una geometría de superficie simple.
8. Selección del equipo de acabado por vibración adecuado
Elegir el equipo correcto es vital para el éxito del proyecto.
La experiencia que aprendimos de este caso es la siguiente:
- Acabado superficial en poco tiempo
- Completar todo el trabajo requerido (3000 piezas por día)
- Ahorrar mano de obra
En este caso, recomendamos una vibradora redonda de 600 L en lugar de una vibradora con cubierta de separación.
Porque en la máquina con cubierta de separación (separación interna), las piezas chocan entre sí y se rayan.
La aleación Zamak3, al ser un material blando, agrava aún más la situación.
Esto afectará finalmente el rendimiento del niquelado después del paso de alisado.
Para facilitar la recogida de piezas, sugerimos que Ayman instale un convertidor de velocidad (variador de frecuencia).
Así, los trabajadores pueden recoger las piezas fácilmente cuando la vibración se ralentiza.
La secadora vibratoria es otro equipo que recomendamos.
Porque el material de zinc es propenso a oxidarse cuando se expone al ambiente.
Como resultado, necesita un secado inmediato después del proceso húmedo.
Tenemos más soluciones de acabado superficial automático que puede consultar.
Todas esas soluciones se basan en requisitos prácticos.
