
 English
 Español
 Français
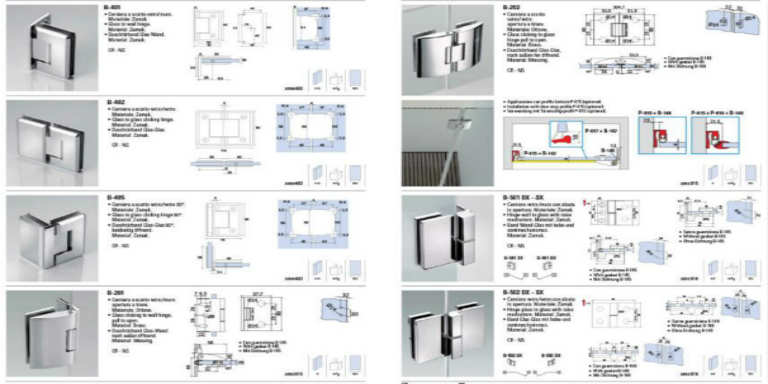
El Zamak 3 es el estándar de facto entre las aleaciones de zinc de la serie Zamak, en comparación con el resto de aleaciones de zinc.
El Zamak 3 presenta la composición base de las aleaciones Zamak (96 % de zinc, 4 % de aluminio). Ofrece una excelente colabilidad y una estabilidad dimensional duradera.
Gracias a su resistencia, ductilidad y excelentes características para el recubrimiento y acabado, el Zamak 3 se utiliza ampliamente en tiradores para interiores, bisagras para puertas, hebillas de cinturón, correderas, etc.
Este artículo muestra el proceso de acabado de las bisagras para muebles de Zamak 3 desde la fundición.
1. Estado de las piezas antes del acabado
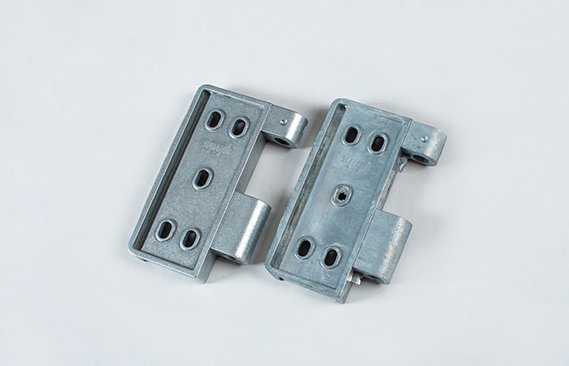 | Material: piezas de fundición a presión de zamak 3 Apariencia: opaco y grisáceo. Rebabas de desmoldeo en el borde y alrededor del orificio Forma: piezas pesadas con geometría simple. Esta pieza tiene múltiples orificios, por lo que debemos tener cuidado de evitar que el medio quede incrustado. Tamaño: personalizado Proceso anterior: fundición a presión Proceso posterior: electrochapado |
2. Requisitos de superficie de las piezas
- Superficie lisa y valor de Ra bajo
- Eliminar las rebabas sueltas generadas en la fundición a presión
- Evitar que las piezas choquen entre sí
- Evitar que el medio quede incrustado
3. Cómo procesamos las piezas
| Paso | (1) Desbarbado | (2) Secado |
| Máquina | Máquinas de acabado vibratorio | Secadora vibratoria |
| Velocidad de tambor | 50/60 Hz (velocidad máxima) | 50/60 Hz (velocidad máxima) |
| Tipo de medio | Medio plástico cónico 20×20, corte medio | Medio de mazorca de maíz |
| Proporción medio/piezas | 6:1 | 6:1 |
| Tipo de compuesto | LC-13 pH 8,5 (compuesto de pulido suave) | |
| Nivel de agua | Solo cubrir la masa | |
| Tiempo de proceso | 1,5 horas | 10 minutos |
| Notas— | Extraer las piezas manualmente de la cuba vibratoria | Con tamiz de separación de PVC (o nailon) |
4. Estado de las piezas antes y después del pulido
Tras el proceso de desbarbado vibratorio, se eliminan las rebabas sueltas del borde. Toda la superficie queda ahora con textura de acabado mate.
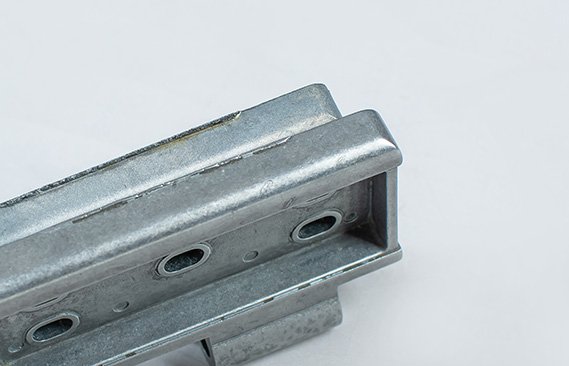
También puede observarse desde el lateral; la pieza presenta una línea de desmoldeo (línea de partición) que no puede eliminarse con el proceso de acabado por vibración. Esta rebaba gruesa debe eliminarse manualmente mediante esmerilado con muela antes del acabado vibratorio.
5. Otras consideraciones
Esta pieza de Zamak 3 es bastante pesada, por lo que la proporción de medio y piezas debe ser mayor para evitar que las piezas choquen entre sí.
Las piezas de Zamak 3 son muy propensas a la corrosión. Por lo tanto, las piezas deben secarse tan pronto como finalice el proceso de desbarbado.
Algunos fabricantes introducen el proceso de tambor en seco para desbarbar con un medio plástico a base de caucho. Cuando se utiliza este proceso de tambor en seco, no interviene agua. Asimismo, su máquina de acabado vibratorio está equipada con un dispositivo adicional de recogida de polvo.
6. Conclusión
Este artículo presenta un ejemplo de desbarbado y alisado de piezas de Zamak 3. En primer lugar, mostramos el estado de las piezas antes del tambor.
A continuación, hablamos de los requisitos de superficie de las piezas, del proceso para mejorar el acabado y de la comparación antes y después del acabado, en ese orden.
Por último, también analizamos el proceso de tambor en seco como una excelente forma de acabar las piezas de Zamak 3.
