 English
 Español
 Français
 Русский
 Deutsch

Шероховатость поверхности — ключевой фактор качества и рабочих характеристик изделия. Она влияет на трение, износ, герметичность, адгезию покрытий, коррозионное поведение и внешний вид. В производстве шероховатость обычно оценивают по стандартизированным параметрам поверхности — чаще всего по Ra — чтобы обеспечить единообразие требований, контроля и управления процессом.
В этом руководстве вы узнаете, что такое шероховатость поверхности, как её измеряют и как выбрать подходящее качество поверхности для вашей задачи.
Что такое шероховатость поверхности (Ra)?
Шероховатость поверхности — это микронеровности в виде выступов и впадин, остающиеся на поверхности после технологической операции (механической обработки, резки, шлифования, литья и т. п.). Такие микронеровности нормальны, но их размер и характер могут существенно влиять на работу детали.
Ra (среднее арифметическое отклонение профиля) — наиболее широко применяемый параметр шероховатости. Он представляет собой среднее абсолютное отклонение профиля поверхности от средней линии на заданной длине оценки. Проще говоря, меньше Ra — глаже поверхность, а больше Ra — грубее поверхность.
Что такое качество поверхности?
Качество поверхности — более широкое понятие, чем шероховатость. Оно описывает общее состояние поверхности после изготовления и может включать:
микрорельеф и уровень шероховатости поверхности
волнистость и направление следов обработки
внешний вид (матовый, сатиновый, блестящий)
функциональные свойства (герметичность, трение, подготовленность к нанесению покрытия)
Во многих отраслях требования к качеству поверхности напрямую связаны с рабочими характеристиками и надёжностью изделия.
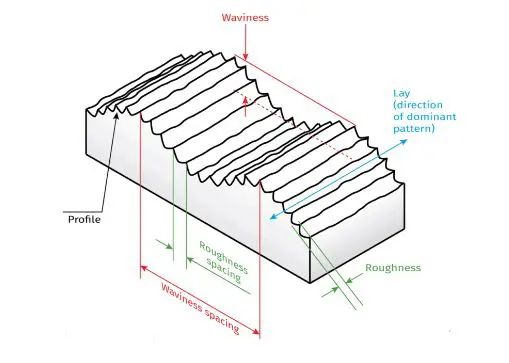 Иллюстрация основ качества поверхности
Единицы измерения шероховатости поверхности
Ra — самый распространённый «универсальный» показатель шероховатости поверхности.
Единицы измерения: микрометры (µm) или микроинчи (µin).
Rz (средняя максимальная высота профиля)
Rz представляет собой среднюю высоту неровностей от выступа до впадины на нескольких базовых длинах. По сравнению с Ra он более чувствителен к отдельным высоким выступам или глубоким впадинам.
Единицы измерения: µm или µin.
Rq (среднеквадратичная шероховатость)
Rq — это среднеквадратичное отклонение высот профиля. Параметр тесно связан с Ra, но несколько более чувствителен к большим отклонениям.
Единицы измерения: мкм или µin.
Rp (максимальная высота пика)
Rp — это высота наибольшего пика в пределах базовой длины.
Единицы измерения: мкм или µin.
Rv (максимальная глубина впадины)
Rv — это глубина наибольшей впадины в пределах базовой длины.
Единицы измерения: мкм или µin.
| Ra (мкм) | Rq (мкм) | Rp (мкм) | Rv (мкм) |
|---|---|---|---|
| 39.3 | 46.1 | 156.6 | 71.5 |
| 38.4 | 45.7 | 150.0 | 70.1 |
| 40.8 | 46.5 | 158.8 | 71.2 |
Параметры шероховатости поверхности (мкм)
Почему шероховатость поверхности важна в производстве
Шероховатость поверхности напрямую влияет на функциональность, себестоимость изготовления и восприятие продукции заказчиком:
Функциональность и рабочие характеристики
Многие механические детали (подшипники, зубчатые колёса, поверхности скольжения) требуют нормированной шероховатости, чтобы снизить потери на трение и повысить надёжность.
Трение, износ и смазывание (трибология)
Шероховатость определяет характер контакта поверхностей, их износ и способность удерживать смазочную плёнку. Правильный контроль позволяет снизить износ и продлить срок службы.
Уплотнительные и контактные поверхности
Уплотнительные поверхности в автомобильных, аэрокосмических и гидравлических системах часто требуют определённого диапазона шероховатости для предотвращения утечек и сохранения герметичности.
Технологичность и последующая обработка
Шероховатость влияет на нанесение покрытий, гальваническое покрытие, полирование и адгезионное соединение. «Правильная» шероховатость может повысить стабильность процесса и выход годного.
Контроль качества и инспекция
Параметры шероховатости входят во многие чертежи и стандарты. Единообразные измерения гарантируют соответствие деталей требованиям проекта.
Эстетика и восприятие потребителем
Для потребительских товаров тактильные ощущения и внешний вид поверхности во многом определяют воспринимаемое качество.
Коррозионная стойкость
Микрорельеф поверхности может влиять на зарождение коррозии и работу покрытий, особенно в агрессивных средах.
Оптимизация затрат
Для достижения более низкого Ra обычно требуется дополнительная обработка (больше финишных операций, более мелкие абразивы, сниженная подача), поэтому шероховатость следует задавать исходя из функциональных требований, а не по принципу «как можно глаже».
Обозначения и терминология шероховатости поверхности
Параметры шероховатости поверхности стандартизированы (обычно в системах ISO/ANSI). Ниже приведены наиболее распространённые термины:
Ra: среднее арифметическое отклонение профиля
Rz: средняя высота неровностей по вершинам и впадинам
Rq: среднеквадратичная шероховатость (RMS)
Rp: максимальная высота выступа
Rv: максимальная глубина впадины
Единицы измерения обычно выражаются в µm или µin (микродюймах).
 Изображение терминов и обозначений для описания шероховатости поверхности и её профилей
Типичные диапазоны Ra по способам производства
Значения Ra сильно различаются в зависимости от процесса, состояния оснастки, материала и параметров. Приведённые ниже диапазоны являются общими ориентирами, а не гарантированными результатами.
Механическая обработка
Точение / фрезерование: обычно в диапазоне 0,8–6,3 µm Ra
Шлифование: обычно в диапазоне 0,1–1,6 µm Ra (прецизионное шлифование позволяет получить более гладкую поверхность)
Резка листового металла
Лазерная резка: результат может существенно различаться в зависимости от мощности, скорости и газа
Гидроабразивная резка: как правило, поверхность более шероховатая; важны тип абразива и давление
Сварка
Сварка TIG: часто даёт более гладкую поверхность, чем MIG, благодаря лучшему контролю окисления
Сварка MIG: обычно более высокая шероховатость; важны параметры и защитный газ
Литьё
Литьё в песчаные формы: обычно шероховатая поверхность (широкий диапазон)
Литьё по выплавляемым моделям: как правило, глаже, чем при литье в песчаные формы
Литьё под давлением: позволяет получать относительно гладкие поверхности по сравнению с литьём в песчаные формы
Совет: если вам нужна наглядная справочная таблица, добавьте в этот раздел ссылку на страницу Surface Roughness Comparison Chart (Ra).
Типичные диапазоны зависят от материала, оснастки и настроек процесса. Используйте как ориентир
| Процесс | Типичное Ra (µm) | Типичное Ra (µin) | Типичное применение / примечания | ||||
|---|---|---|---|---|---|---|---|
| Сверление | 6.25 – 1.60 | 246 – 63 | Обычные отверстия; заусенцы часто образуются на выходе отверстия — обычно требуется удаление заусенцев. | ||||
| Фрезерование | 6.25 – 0.80 | 246 – 31 | Универсальная механическая обработка; чистота поверхности во многом зависит от остроты инструмента и подачи. | ||||
| Точение | 6.25 – 0.40 | 246 – 16 | Валы и тела вращения; при стабильной наладке и чистовых проходах можно достичь меньшего Ra. | ||||
| Протягивание | 3.20 – 0.80 | 126 – 31 | Шпоночные пазы и шлицы; хорошая стабильность в серийном производстве. | ||||
| Развёртывание | 3.20 – 0.80 | 126 – 31 | Калибровка отверстий и повышение чистоты поверхности; применяется, когда важны посадка и качество поверхности. | ||||
| Шлифование | 1.60 – 0.10 | 63 – 4 | Точная калибровка размеров и повышение чистоты поверхности; обычно для закалённых деталей. | ||||
| Хонингование | 0.80 – 0.10 | 31 – 4 | Высокоточные отверстия (цилиндры, гидравлические детали); улучшает геометрию и качество поверхности. | ||||
| Полирование | 0.40 – 0.10 | 16 – 4 | Декоративное качество поверхности и снижение трения; часто применяется перед нанесением гальванического покрытия. | ||||
| Притирка | 0.40 – 0.05 | 16 – 2 | Особо плоские уплотнительные поверхности; жёсткий допуск и высокая площадь контакта. | ||||
| Суперфиниширование | 0.20 – 0.025 | 8 – 1 | Подшипники и зубчатые колёса; поверхности с очень низким трением и высокой усталостной прочностью. | ||||
| Гальваническое покрытие | 0.80 – 0.10 | 31 – 4 | Итоговая поверхность зависит от исходной чистоты поверхности и толщины покрытия; применяется для защиты от коррозии и придания внешнего вида. | ||||
| Литьё в песчаные формы | 25.0 – 12.5 | 984 – 492 | Шероховатая поверхность после литья; для функциональных поверхностей обычно требуется механическая обработка или финишная обработка. | ||||
| Литьё по выплавляемым моделям | 3.20 – 1.60 | 126 – 63 | Более высокое качество поверхности после литья; часто применяется для деталей, близких к конечной форме. | ||||
| Литьё под давлением | 1.60 – 0.80 | 63 – 31 | Хорошее качество поверхности для крупносерийного производства; может потребоваться удаление заусенцев по линиям разъёма. | ||||
| Ковка | 12.5 – 3.20 | 492 – 126 | Обычно присутствуют окалина и характерная текстура; на ответственных участках часто требуется механическая или финишная обработка. | ||||
| Экструзия | 3.20 – 0.80 | 126 – 31 | Профили; качество поверхности зависит от состояния фильеры и сплава. | ||||
| Лазерная резка | 6.25 – 0.80 | 246 – 31 | Шероховатость кромки зависит от мощности и скорости |
Как массовая финишная обработка обеспечивает целевой параметр Ra — реальные данные
В отличие от одной лишь механической обработки на станках с ЧПУ, массовая финишная обработка — вибрационная, центробежно-дисковая или центробежно-барабанная — позволяет снизить шероховатость поверхности на 70–90% за один автоматизированный цикл обработки партии. Без ручного полирования, без влияния человеческого фактора и со стабильным результатом по Ra на тысячах деталей за один прогон. Приведённые ниже данные получены в ходе реальных производственных испытаний Inovatec.
Подтверждённый производственный пример: дисковые детали из нержавеющей стали 304
Процесс: вибрационная галтовка на установке для удаления заусенцев
Наполнитель: керамический GC ACT 20 × 20 мм (¾ дюйма)
Время цикла: 60 минут
| Ra до обработки | Ra после обработки | Снижение шероховатости | Съём материала | Стабильность по партиям |
|---|---|---|---|---|
| 1,0 µm | 0,18 µm | 82% | <0,3% | равномерность поверхности ±1% |
Полные технологические параметры:
| Материал деталей | Время обработки | Тип наполнителя | Скорость износа наполнителя | Съём материала | Стабильность |
|---|---|---|---|---|---|
| Нержавеющая сталь 304 | 60 мин | Керамика GC ACT 20×20 мм | 0,5‰ в час | <0,3% (минимальное влияние на размеры) | равномерность поверхности ±1% |
Возможности массовой финишной обработки Inovatec по параметру Ra — по процессам
| Процесс | Достижимая шероховатость Ra | Типичное применение |
|---|---|---|
| Вибрационная обработка (чаша / барабан) | 0,1 – 1,6 мкм | Удаление заусенцев, общее улучшение поверхности, крупные партии |
| Центробежно-дисковая обработка | 0,05 – 0,8 мкм | Прецизионные мелкие детали, быстрые циклы 10–20 мин |
| Центробежно-барабанная обработка | 0,025 – 0,4 мкм | Высокоточные детали, жёсткий допуск по Ra (<0,1 мкм) |
| Изотропная суперфинишная обработка (процесс REM) | <0,1 мкм | Шестерни, подшипники, детали для аэрокосмической отрасли и автоспорта |
| Токарная / фрезерная обработка на ЧПУ (стандартная, для сравнения) | 1,6 – 6,3 мкм | Поверхность после механической обработки, детали общего назначения |
| Круглое / плоское шлифование (для сравнения) | 0,4 – 1,6 мкм | Плоские и цилиндрические прецизионные поверхности |
Что влияет на достижимую шероховатость Ra при массовой финишной обработке
Тип наполнителя и зернистость: Более мелкая зернистость и мелкий наполнитель контактируют с большей площадью поверхности, обеспечивая более низкие значения Ra. Керамика GC — стандартный выбор для стальных сплавов; для более мягких деталей из алюминия и латуни предпочтителен пластиковый наполнитель.
Продолжительность цикла: Большинство целевых значений Ra достигается за 30–90 минут. Более длительные циклы дополнительно снижают Ra, но после начальной стадии удаления пиков отдача уменьшается.
Финишный состав: Составы регулируют режущее действие и защищают детали от повторного образования царапин. Полировальные составы применяются на финальных стадиях, когда целевое значение Ra ниже 0,2 µm.
Тип оборудования и G-фактор: Центробежно-барабанные установки создают ускорение до 25G против 3–5G у вибрационных, что позволяет достигать Ra ниже 0,1 µm на прецизионных деталях, недоступных для вибрационной обработки.
Нужно получить заданное значение Ra на ваших деталях?
Сообщите нам материал, текущее и целевое значение Ra — мы подберём подходящее оборудование и наполнитель, а также предоставим справочные данные по аналогичным деталям, которые мы уже обрабатывали.
Как измерять шероховатость поверхности
Производители обычно измеряют шероховатость с помощью приборов, таких как профилометр (контактного типа) или оптическое оборудование для измерения поверхности. Типичный порядок действий:
Выберите участок измерения
Выберите характерный участок с учётом функциональных поверхностей и требований чертежа.Очистите поверхность
Удалите масло, загрязнения и остатки, которые могут исказить результаты измерения.Выберите подходящую иглу/щуп
Подберите радиус острия и метод измерения, соответствующие ожидаемой шероховатости.Задайте параметры измерения
Определите длину оценки, длину отсечки и условия отбора для обеспечения повторяемости.Откалибруйте прибор
Следуйте процедуре производителя для обеспечения точности.Выполните измерение и проанализируйте данные
Зафиксируйте Ra (и другие требуемые параметры, например Rz/Rq) и сравните с предельными значениями по спецификации.Повторите для достоверности
Измерьте несколько точек, чтобы учесть неоднородность поверхности.Задокументируйте результаты
Запишите параметры, участок и условия для прослеживаемости и аудитов качества.
Как выбрать оптимальную шероховатость поверхности для вашего проекта
При выборе целевой шероховатости следует найти баланс между эксплуатационными характеристиками и реальными возможностями производства:
Функциональные требования: требования к трению, износу, герметичности и сопрягаемым поверхностям
Свойства материала: твёрдость, коррозионная стойкость, термическое воздействие
Отраслевые стандарты: требования аэрокосмической, автомобильной и медицинской отраслей могут задавать предельные значения
Технологические возможности производства: механическая обработка, шлифование и финишные операции
Условия эксплуатации: в жёстких условиях может потребоваться контролируемое качество поверхности для обеспечения долговечности
Ограничения по стоимости: более низкое значение Ra, как правило, означает более высокую стоимость
Эстетика: для потребительских товаров на первом месте могут быть внешний вид и тактильные ощущения
Валидация: результаты испытаний прототипа и контроля должны подтвердить пригодность
Дополнительные материалы:
Галтовка или вибрационная обработка – Источник: INOVATEC
Эффективная технология финишной обработки металла – Источник: INOVATEC
Лучшие советы по финишной обработке металла – Источник: INOVATEC
Шероховатость поверхности – Источник: WIKIPEDIA
Важность анализа шероховатости поверхности – Источник: AZO MATERIAL
Сравнительная таблица шероховатости поверхности (Ra) – Источник: INOVATEC
Способы удаления острых кромок и заусенцев с металлических деталей – Источник: INOVATEC
Почему важно удаление заусенцев? – Источник: INOVATEC