 English
 Español
 Français
 Русский
 Deutsch
Один из самых частых вопросов в области отделки поверхностей — как рассчитать ёмкость галтовочного станка.
При выборе оборудования для виброотделочной обработки — в частности, галтовочных станков барабанного типа и виброотделочных станков — один из наиболее распространённых вопросов заключается в том, как определить подходящую ёмкость станка для заданных производственных потребностей.
Что понимается под ёмкостью станка
Под ёмкостью станка понимается полезный рабочий объём отделочного станка в реальных условиях эксплуатации. Производители часто указывают полный внутренний объём станка, однако фактическая полезная ёмкость ограничена необходимостью оставлять пространство для свободного перемещения деталей и наполнителя без их взаимных помех.
Точный расчёт этой ёмкости имеет решающее значение для обеспечения эффективной обработки, предотвращения перегрузки и оптимизации производительности на производственном предприятии.
1. Расчёт ёмкости виброотделочного станка
Рабочая камера виброотделочного станка имеет форму тороида. Для расчёта её внутреннего объёма используется формула:
Объём = ¼π2(R + r)(R – r)2
R — радиус чаши
r — радиус центральной ступицы
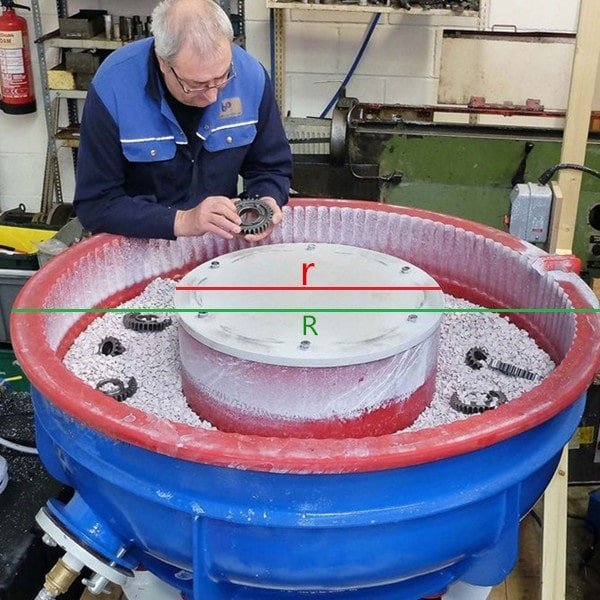
Минимальная ёмкость виброотделочного станка
Эта формула даёт теоретический объём камеры. На практике полезная ёмкость составляет примерно 80–90% от этого значения, чтобы обеспечить достаточное свободное пространство для взаимодействия наполнителя и деталей без повреждений.
2. Расчёт ёмкости галтовочного станка барабанного типа
Для галтовочного оборудования барабанного типа внутренний объём можно рассчитать по формуле:
Объём = ¼π2RL
R — радиус поперечного сечения барабана
L — длина барабана
Однако, поскольку галтовочные станки работают за счёт вращательного движения и требуют свободного пространства для эффективного перемещения наполнителя, практическая ёмкость обычно составляет около 50–60% теоретического объёма.
3. Соответствие ёмкости требованиям производства
Зная, как рассчитать объём станка, можно перейти к согласованию ёмкости с условиями производства и характеристиками обрабатываемых деталей:
Соотношение наполнителя и деталей
Выбор подходящего соотношения наполнителя и деталей имеет ключевое значение:
| Соотношение деталей и наполнителя (по объёму) | Обычное промышленное применение |
|---|---|
| 0:1 | Без наполнителя, детали обрабатываются друг о друга. Применяется для удаления заусенцев. Без наполнителя для резания. |
| 1:1 | Равные объёмы наполнителя и деталей. Поковки и отливки; для получения грубых, очень шероховатых поверхностей. |
| 2:1 | Более щадящий режим, лучше разделение деталей, но всё ещё возможны относительно сильные повреждения от контакта деталей друг с другом. |
| 3:1 | Примерно минимум для деталей из цветных металлов. Значительный контакт деталей друг с другом. Удовлетворительно или хорошо для чёрных металлов. |
| 4:1 | Вероятно, средний уровень для деталей из цветных металлов. Хорошо для чёрных металлов. |
| 5:1 | Хорошо для цветных металлов. Минимальный контакт деталей друг с другом. |
| 6:1 | Очень хорошо для деталей из цветных металлов. Обычно применяется при подготовке под покрытие цинком с пластиковым наполнителем. |
| 8:1 | Для более качественной подготовки под покрытие. |
| от 10:1 до 20:1 | Ещё лучше. Применяется для деталей очень неправильной формы и хрупких деталей. |
| не ограничено | Полностью исключён контакт деталей между собой. На станок или в отсек загружается одна деталь либо деталь закрепляется. |
Размеры и геометрия деталей
Понимание объёмного вытеснения деталей помогает определить, сколько штук можно обработать:
По размерам деталей (длина, ширина, высота) можно рассчитать требуемый объём.
Затем можно оценить количество деталей на литр и на основе этого составить рекомендации по загрузке.
4. Станки и планирование производства
Если ёмкость станка правильно определена и соотнесена с потребностями производства:
Операторы могут выбрать наиболее подходящий типоразмер станка.
Циклы обработки можно оптимизировать для достижения суточных показателей выпуска.
Повышаются качество продукции и эффективность производственного процесса.
Например, если цех ежедневно обрабатывает большое количество деталей, знание как времени цикла, так и времени на загрузку и выгрузку позволяет точно рассчитать необходимый объём станка и стратегию загрузки.
5. Практический пример: оценка ёмкости
 Ортогональная проекция
| Параметр | Значение |
|---|---|
| Продолжительность работы в сутки | 8 часов |
| Количество деталей для обработки | 3,000 |
| Время обработки за цикл | 2 часа |
| Время обработки | 30 минут |
| Размер детали | 20 × 10 × 4 мм |
| Материал детали | Сталь |
| Хрупкая? | Нет |
| Требуемое соотношение наполнителя и деталей | 3:1 |
Пошаговый расчёт:
Объём детали = 20 × 10 × 4 = 800 мм³
Объём для 1000 деталей (1 смена) = 1000 × 800 = 800 000 мм³ = 800 литров
Наполнитель + детали, всего = 800 × (1 + 3) = требуемая общая ёмкость 3200 литров
Производительность за смену = 3200 ÷ 3 = ~1100 литров
Рекомендуемый типоразмер станка = виброотделочный станок ёмкостью 1200 литров
✅ Альтернативные варианты:
Использовать 2 станка по 600 л, чтобы повысить гибкость и сократить простои.
Либо продлить работу до 16 часов в сутки, и тогда достаточно одного станка на 600 л.
6. Заключение
Точная оценка ёмкости виброотделочного станка включает:
Расчёт полезного объёма станка на основе геометрических формул.
Понимание реальных пределов ёмкости с учётом движения наполнителя и взаимодействия с деталями.
Согласование ёмкости с размером деталей, соотношением деталей и наполнителя (по объёму) и производственными задачами.
Такой подход гарантирует, что выбранное оборудование обеспечит эффективную работу и стабильное качество отделки поверхности.