20+ Years of Excellence
Since 2003, Inovatec Machinery has been at the forefront of surface finishing technology innovation.
Inovatec Machinery · Vibratory Finishing
Les tonneaux vibratoires industriels Inovatec offrent des finitions de surface lisses, un ébavurage rapide et des résultats fiables à chaque lot. Vous trouverez ci-dessous des données de performance réelles et des comparaisons avant/après issues de nos clients industriels.
Process Specs
Matériau des pièces | Temps de traitement (min) | Type de média | Taux d’usure des médias | Ra avant | Ra après | Enlèvement de matière | Régularité | |
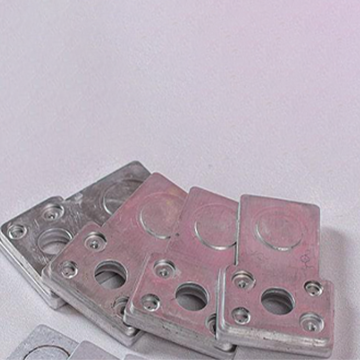
Pièces d’usinage en aluminium | 40 minutes | Médias plastique 600# 20X20mm (3/4 pouce) | 0,3 % par heure | 0.8 | 0.3 | < 0,15 % | Uniformité de surface ±1 % |
Découvrez les spécifications détaillées de nos tonneaux vibratoires industriels de la série VBS(A). Comparez les modèles par capacité et par performance, et téléchargez la documentation technique complète.

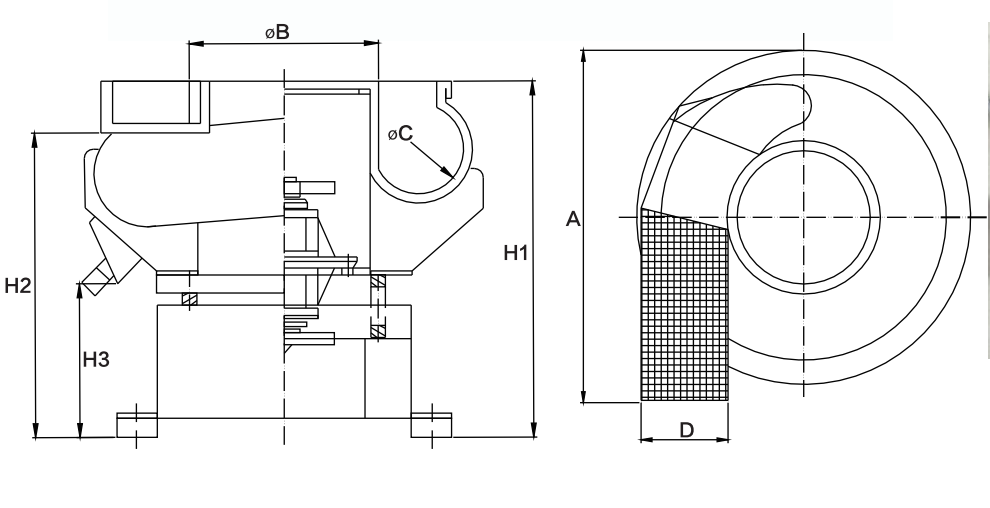
| Modèle | VBS(A)100 | VBS(A)200 | VBS(A)300 | VBS(A)600 | VBS(A)900 |
| Volume total (L) | 100 | 200 | 260 | 580 | 820 |
| Dimensions hors tout max. (mm) A | 980 | 1060 | 1286 | 1800 | 2100 |
| Tube de montage moteur (mm) B | φ470 | φ530 | φ630 | φ900 | φ1060 |
| Largeur de cuve de traitement (mm) C | φ220 | φ252 | φ264 | φ390 | φ445 |
| Largeur de déchargement (mm) | 250 | 266 | 287 | 430 | 450 |
| Hauteur de machine (mm) H1 | 880 | 940 | 920 | 1200 | 1500 |
| Hauteur de déchargement (mm) H2 | 760 | 780 | 760 | 960 | 1220 |
| Hauteur de déchargement des médias (mm) H3 | 290 | 360 | 260 | 410 | 550 |
| Moteur (kW) | 1.5/2.2 | 3.0 | 3.7/5.0 | 5.5/7.5 | 11.0 |
| Poids (kg) | 280 | 460 | 600 | 1500 | 2470 |
Vous cherchez à acheter un tonneau vibratoire industriel ? Nos machines vont de 100 L à 820 L. En tant que fournisseur de référence d’équipements et de consommables de finition de masse, nous vous aidons à choisir la configuration adaptée. Demandez un devis gratuit dès aujourd’hui.
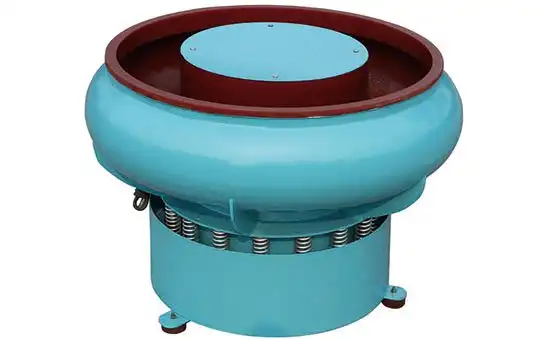
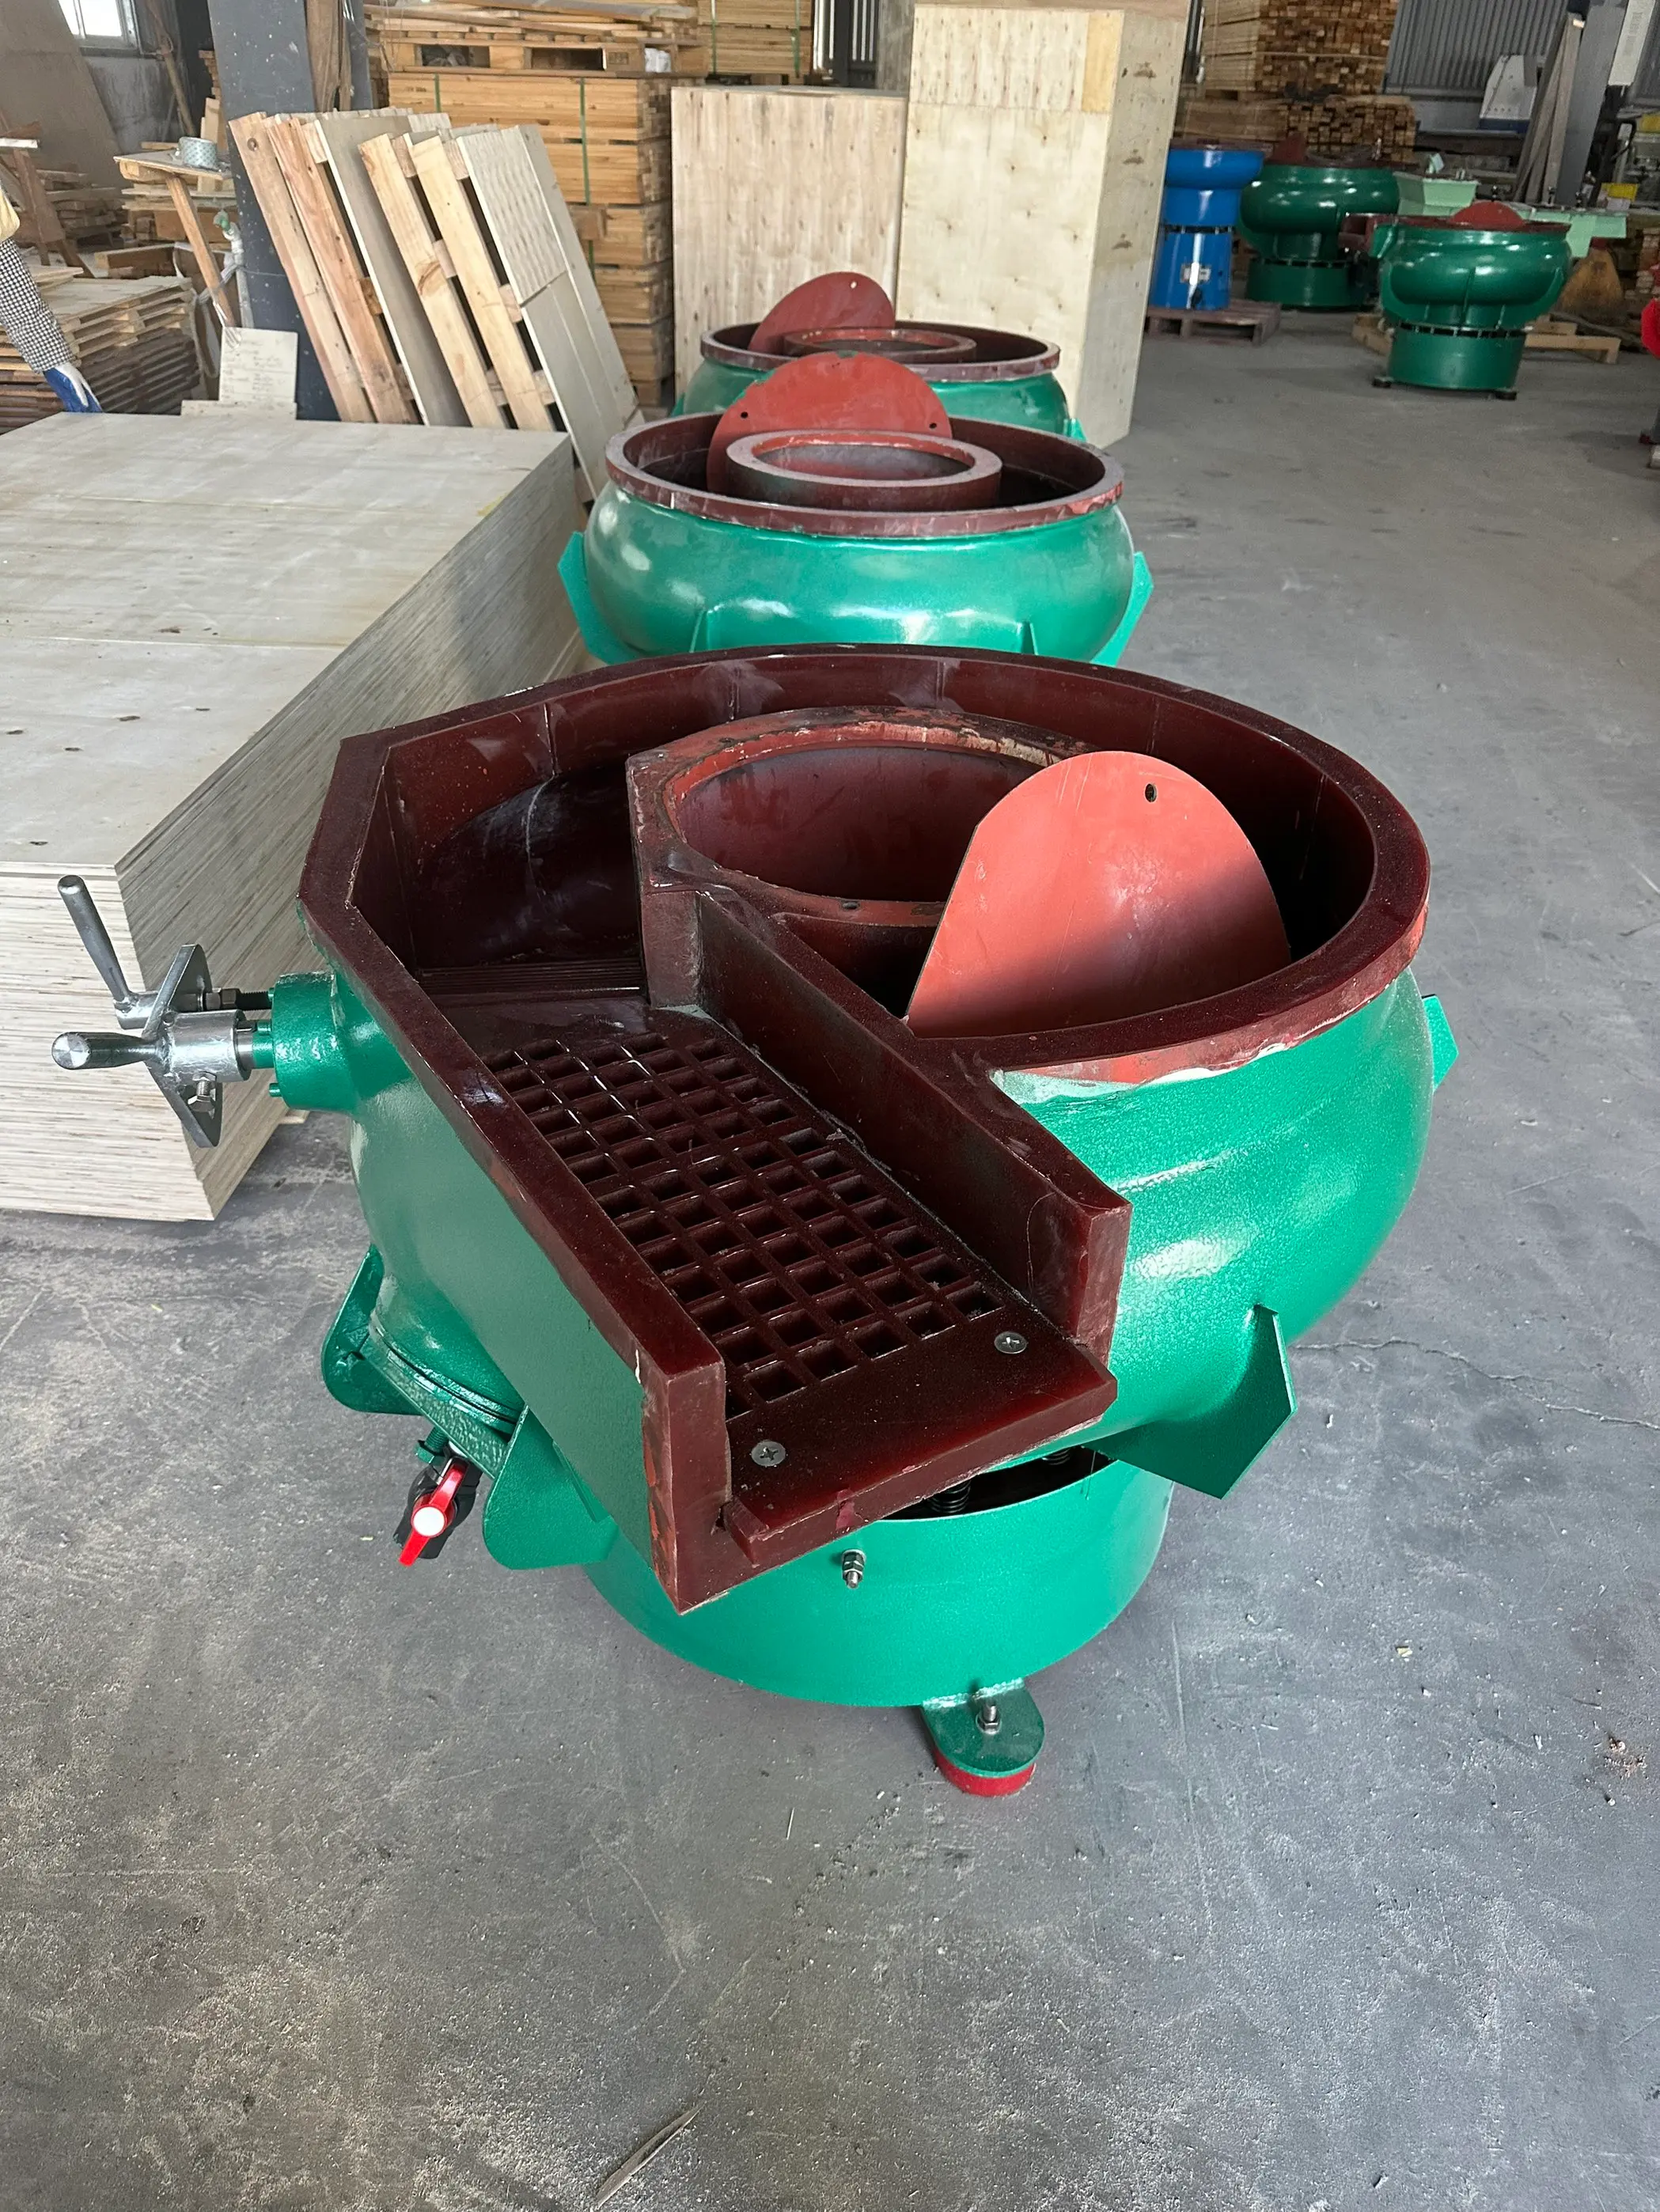
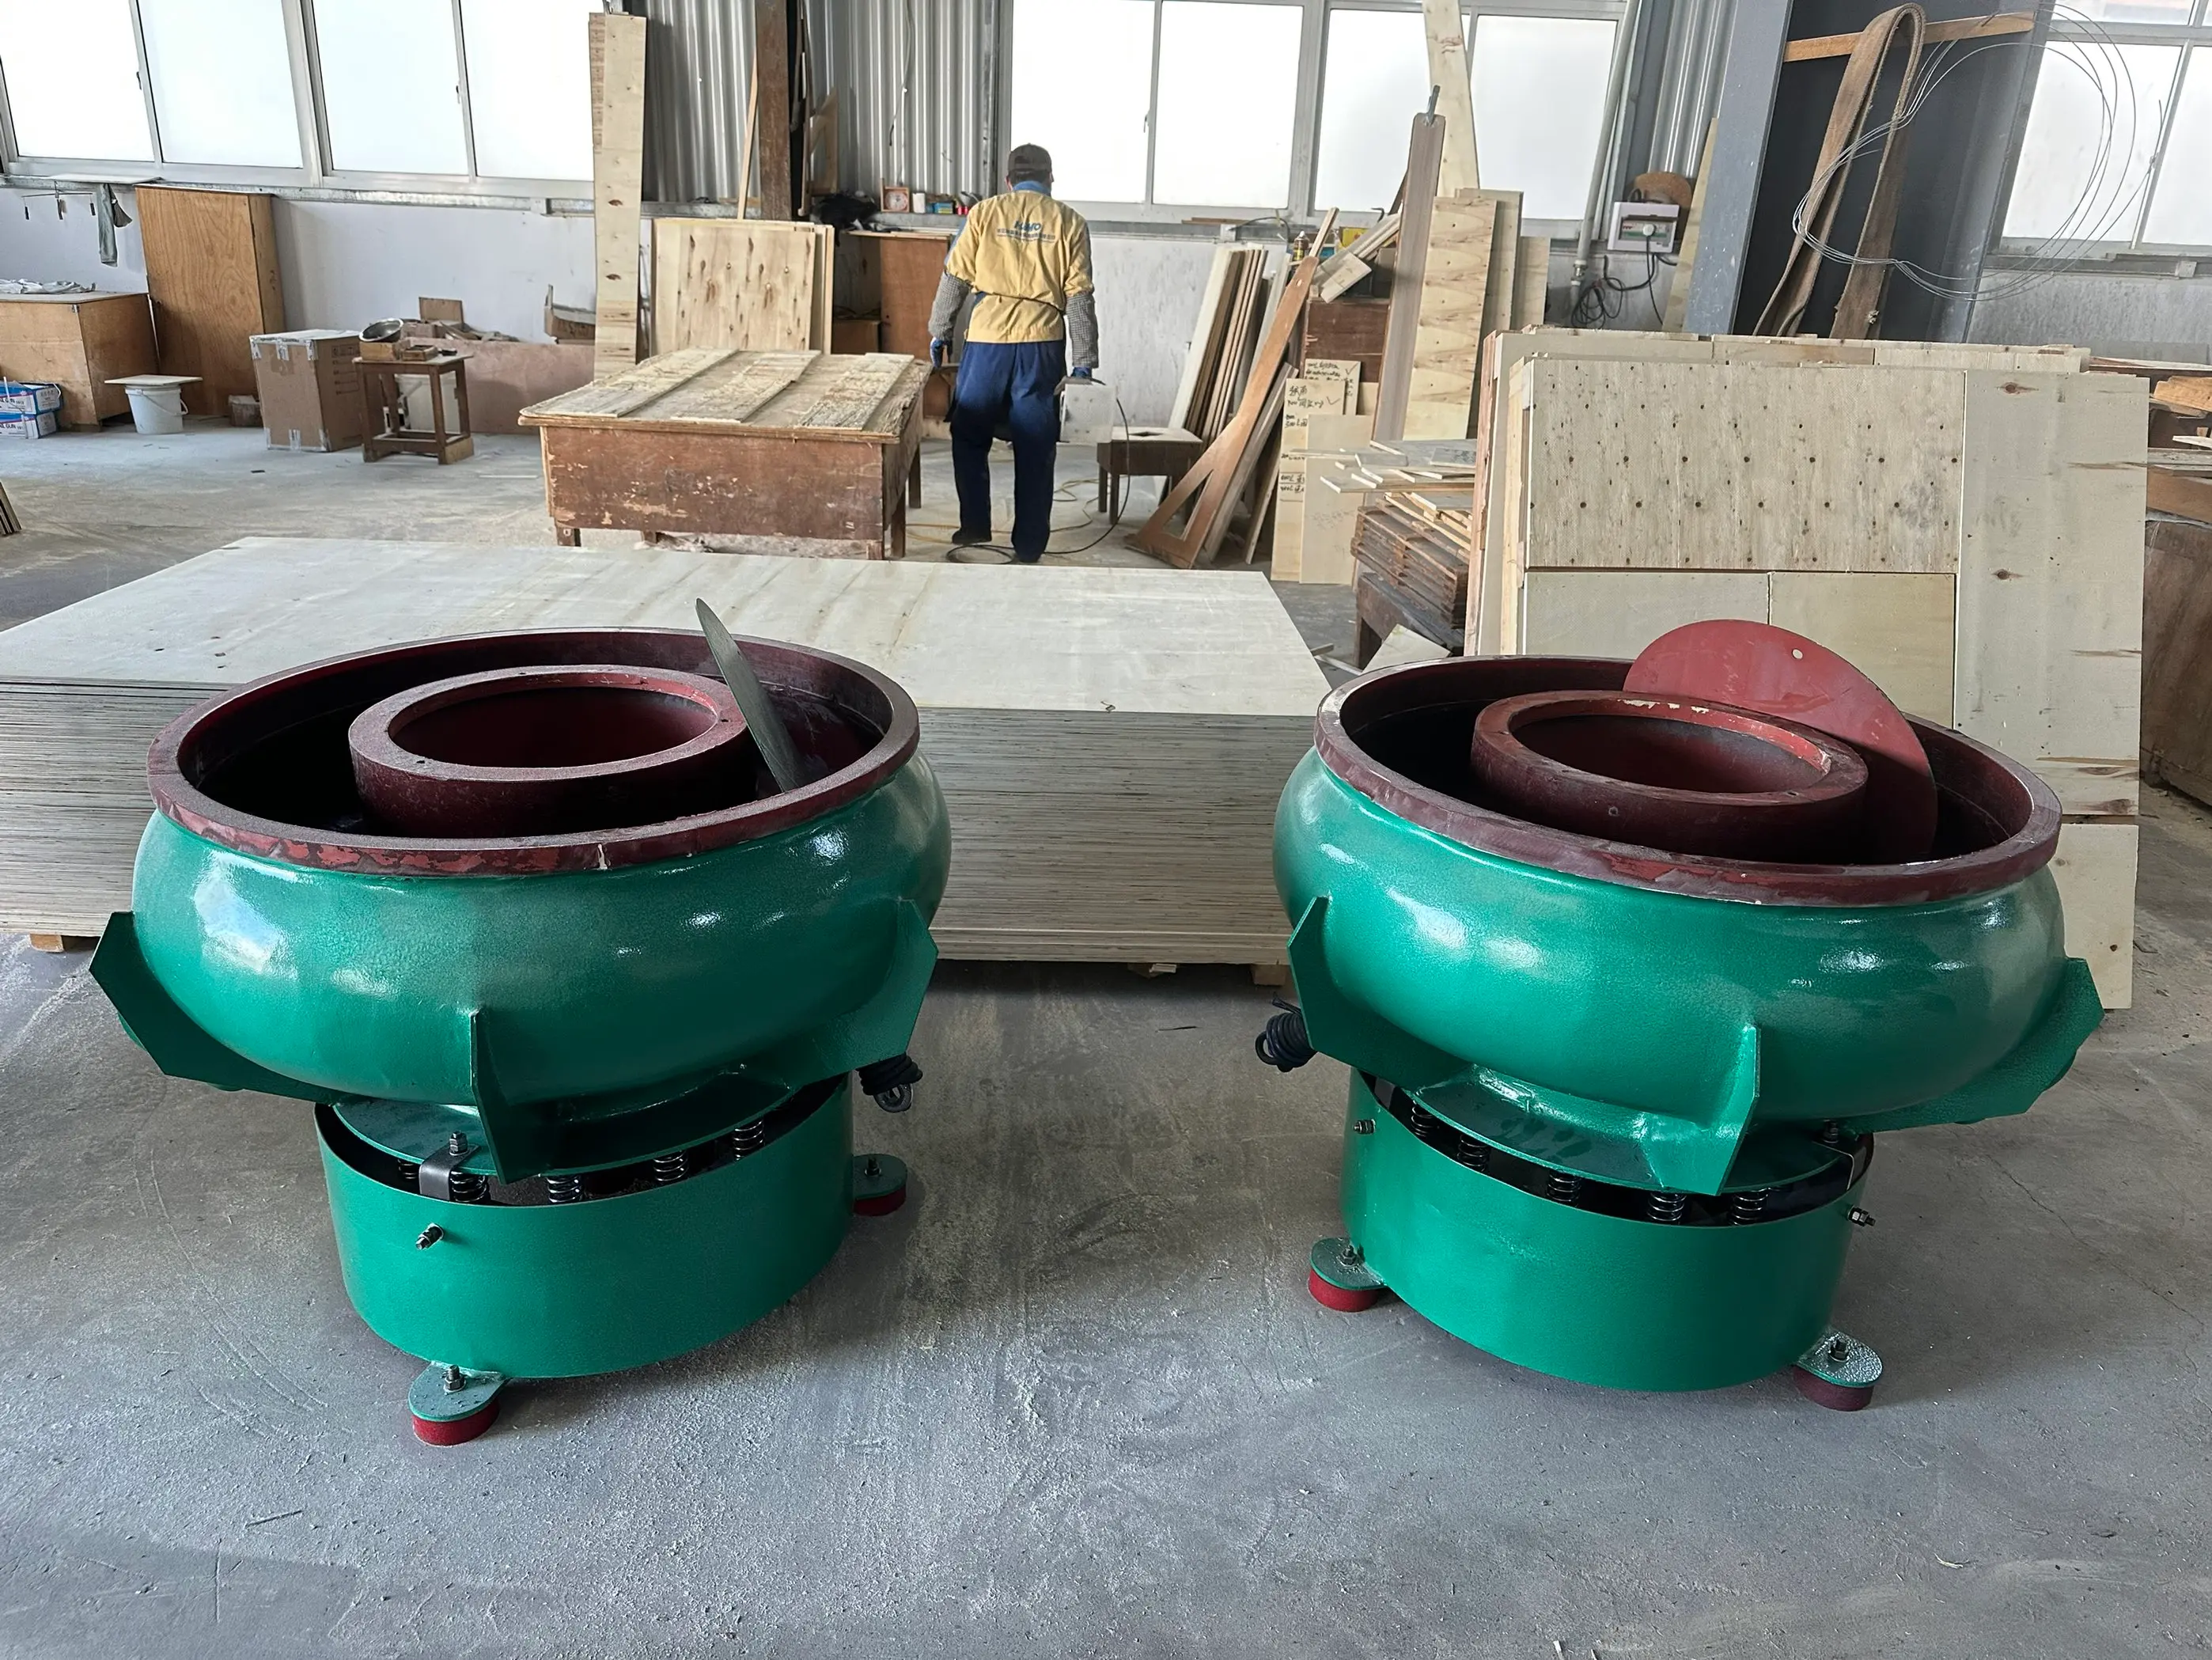
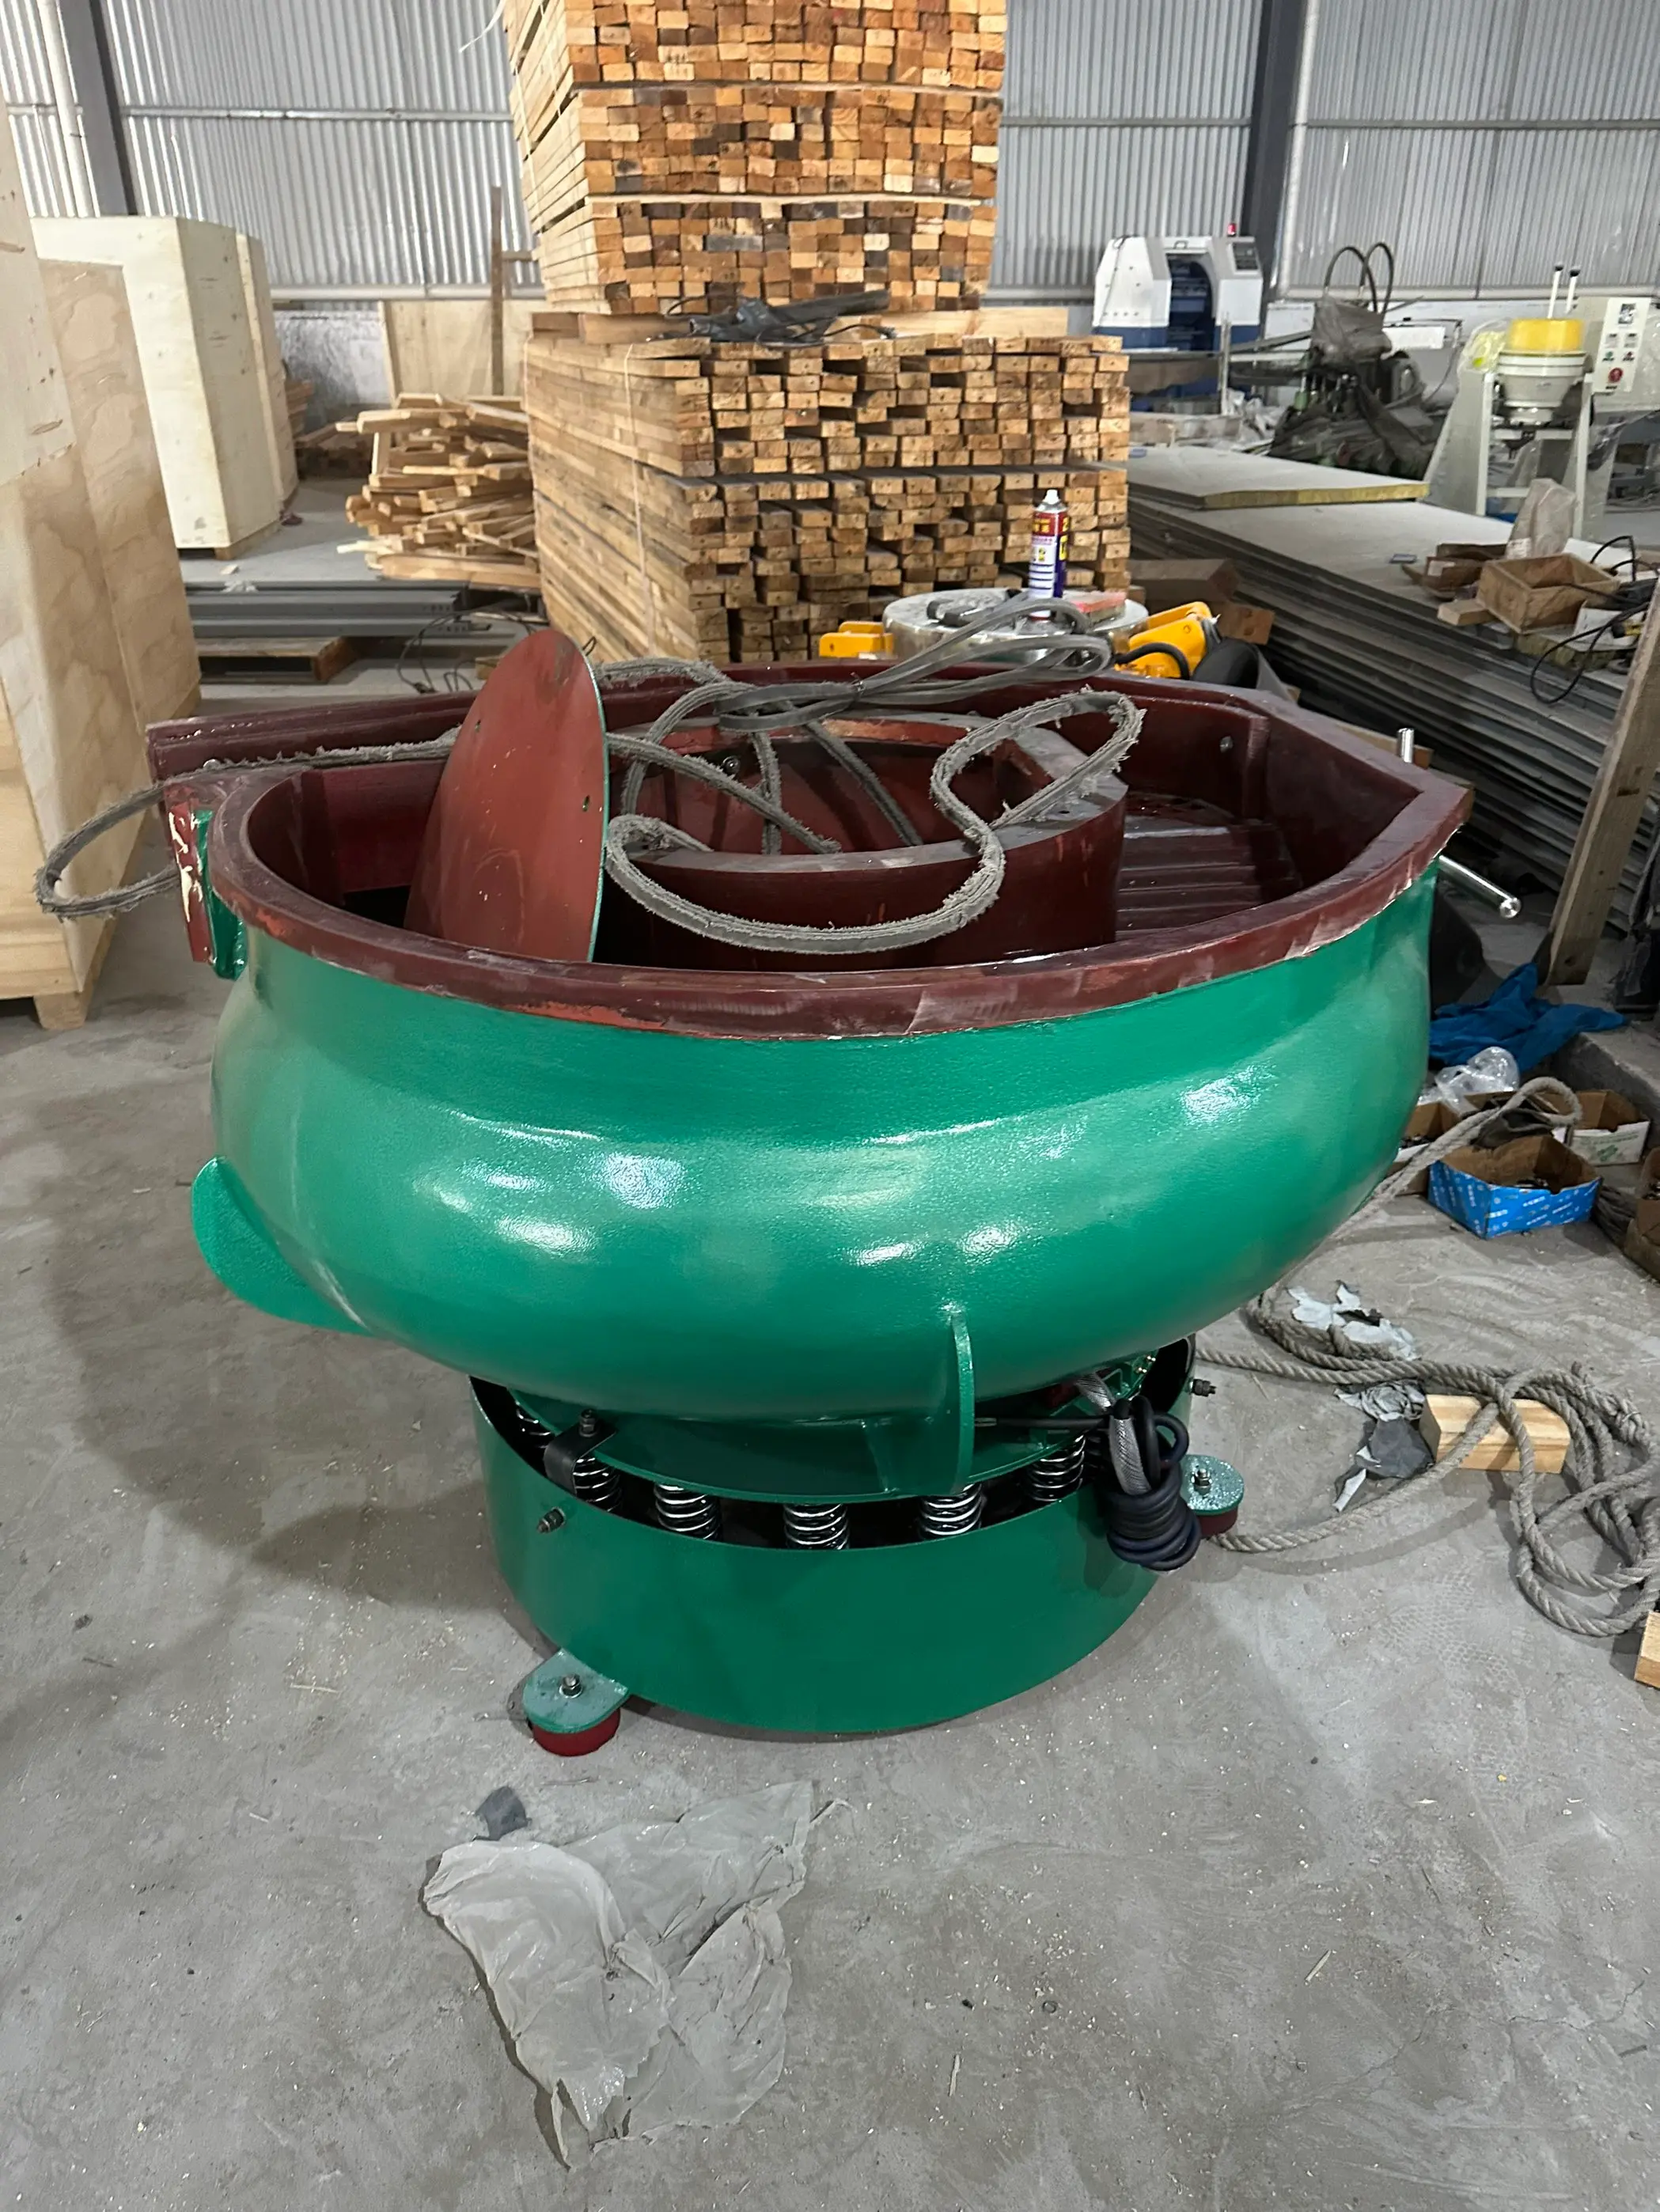
Notre tonneau vibratoire industriel offre une finition plus efficace grâce à sa cuve galbée. La courbure augmente la pression de contact entre les pièces et les médias, ce qui permet d’obtenir des résultats plus rapides et plus réguliers. Elle réduit également le collage entre pièces et empêche les pièces d’adhérer au garnissage en PU. Un fond en spirale à pente progressive maintient une profondeur de masse stable et uniforme tout au long du cycle de finition.
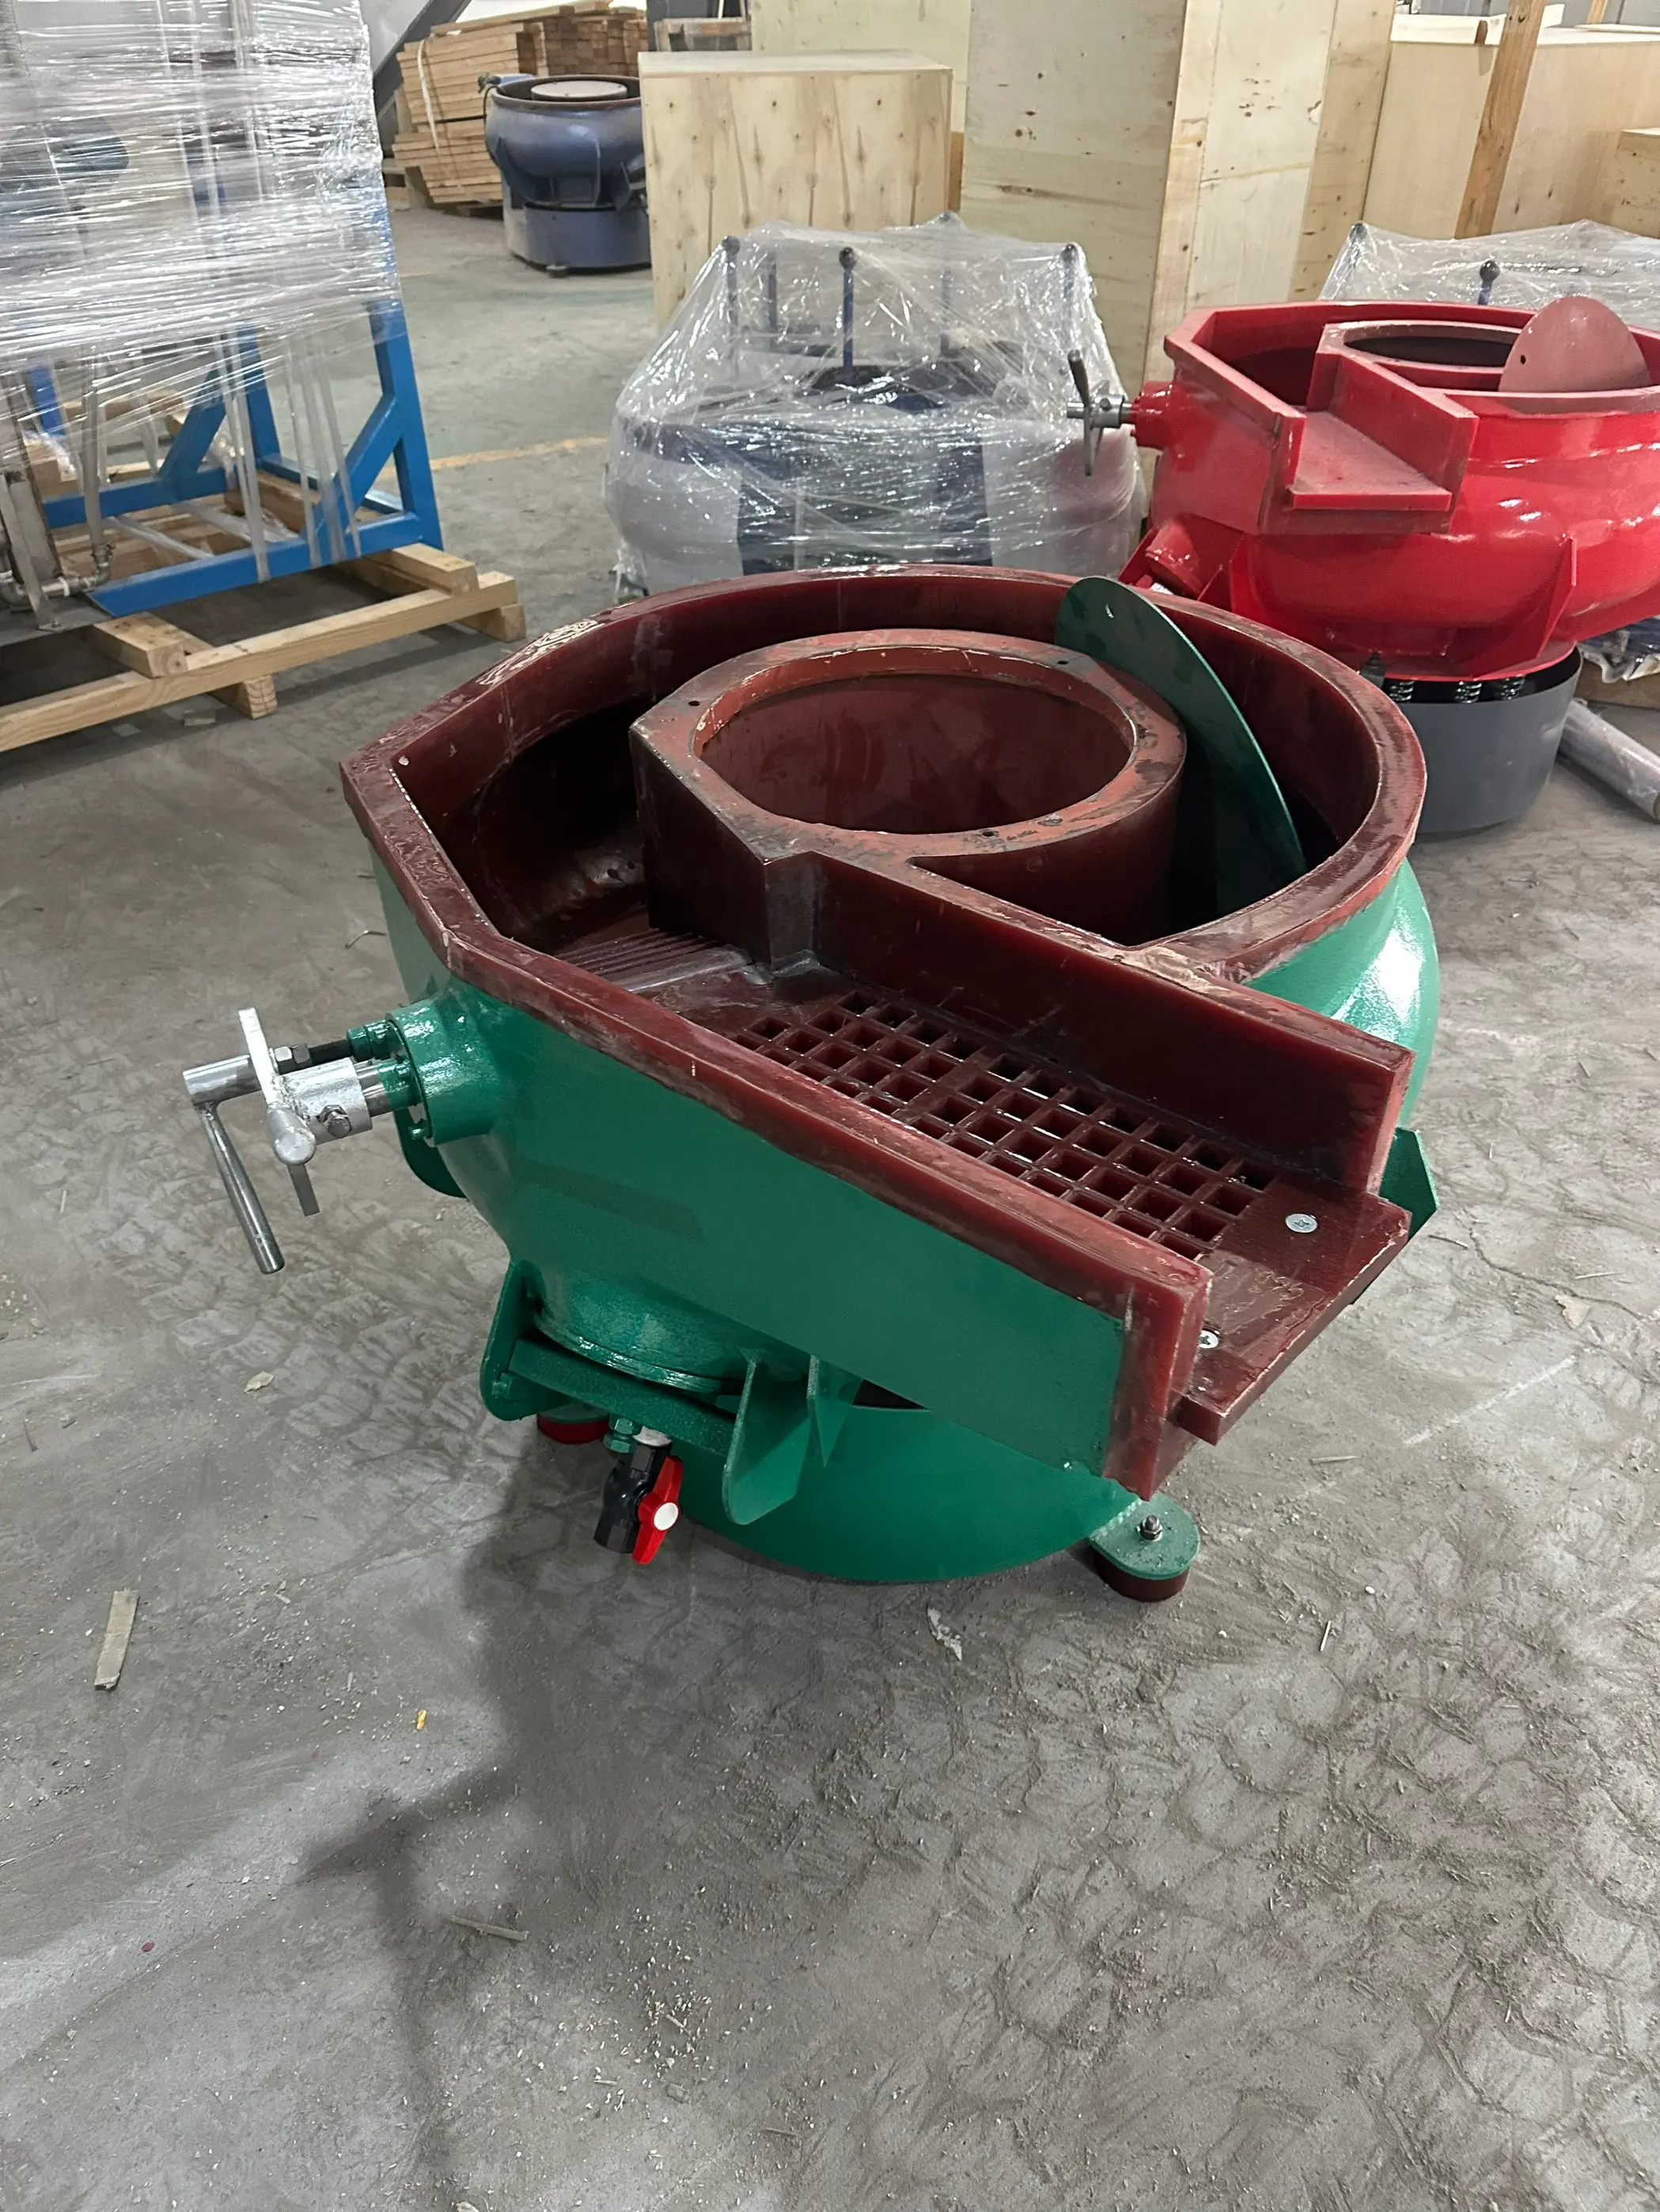
Le VBS(A) utilise une cuve à parois galbées avec un fond en spirale incliné — la principale différence structurelle par rapport aux machines à parois droites. La paroi galbée augmente la pression de contact entre les pièces et les médias, ce qui produit des résultats de surface plus rapides et plus réguliers qu'une machine équivalente à parois plates. L'inclinaison en spirale maintient une profondeur de masse uniforme tout au long du cycle de finition, empêchant les pièces de s'accumuler dans une zone et garantissant que toutes les surfaces bénéficient d'une exposition égale aux médias. Le flux toroïdal 3D créé par cette géométrie est aussi ce qui permet le brunissage à billes — un procédé qui n'est pas efficace dans les cuves à parois droites.
La cuve est garnie de polyuréthane coulé à chaud à partir de matière première Dow Chemicals (États-Unis), polymérisé à température contrôlée pendant 24 heures. Le tamis de séparation intégré est monté dans la décharge de la cuve — lorsque le volet s'ouvre, les pièces et les médias se déversent ensemble sur le tamis, qui retient les pièces et laisse passer les médias automatiquement. La taille des trous du tamis est réglable pour s'adapter aux différentes formes et tailles de médias, ce qui élimine le besoin d'un séparateur externe dans la plupart des applications standard.
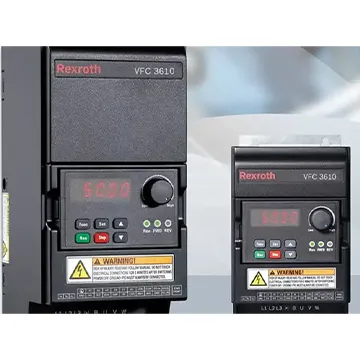
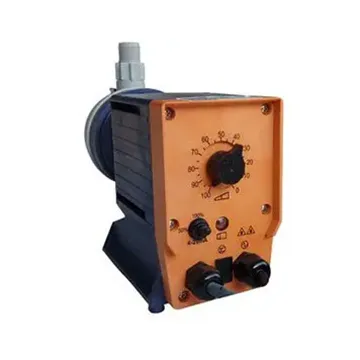
Le VBS(A) est disponible en cinq tailles de cuve, du VBS(A)100 (100 L, 1,5–2,2 kW) au VBS(A)900 (820 L, 11 kW). Le choix du modèle dépend avant tout du volume de lot : les VBS(A)100–200 conviennent aux petits ateliers et aux lots de prototypage ; le VBS(A)300 est le choix polyvalent standard pour les ateliers de sous-traitance ; les VBS(A)600–900 sont des machines de ligne de production destinées à l'automobile et à la fabrication de quincaillerie. La charge optimale représente 70–80 % du volume de la cuve — pièces et médias compris. Tous les modèles acceptent l'ensemble des accessoires en option : capot insonorisant, pompe doseuse, volet pneumatique et variateur de fréquence (VFD) Bosch Rexroth.
Le VBS(A) est le modèle à cuve en spirale de la gamme de finition vibratoire Inovatec — le choix structurel pour le brunissage à billes et le polissage haute brillance, ainsi que pour l’ébavurage et le nettoyage standard. Sa paroi galbée et son fond en spirale génèrent un flux toroïdal 3D des médias, ce qui signifie une pression de contact plus élevée, une meilleure couverture des géométries de pièces complexes et l’action de roulement des médias nécessaire à un brunissage à billes efficace avec des aiguilles en acier ou des médias en porcelaine. Choisissez le VBS(A) lorsque votre process inclut le brunissage à billes, lorsque vous avez besoin d’un rendu haute brillance ou lorsque vos pièces présentent des formes internes qui tirent parti du flux toroïdal 3D. Choisissez le VBS(B) ou le VB(B) lorsque votre besoin principal est l’ébavurage de pièces volumineuses ou lourdes dans une cuve à paroi droite.
Nous avons intégré un tamis de séparation prolongé dans la cuve du tonneau, ce qui permet aux médias de polissage et aux pièces de se séparer à l’intérieur de la machine. Vous pouvez également régler la taille des trous du tamis de séparation en fonction de la taille et de la forme des médias de polissage.
Le PU coulé à chaud et un moteur vibrant haute résistance sont les principaux composants de nos tonneaux vibratoires industriels haut de gamme. Nous fabriquons notre polyuréthane à partir de matières premières fournies par Dow Chemicals, États-Unis.
Nous utilisons une machine de coulée automatique pour solidifier le PU, puis nous le faisons durcir à température contrôlée pendant 24 heures. Nous utilisons un moteur haute résistance de Shanghai Vibration Co. Avec un entretien approprié, il peut durer plus de cinq ans.
Watch our Surface finishing process in action. Learn more about our Surface finishing process technology.
Our mass finishing machine and Médias de tribofinition serve diverse industries with specialized finishing solutions for various materials and part types.
Engine components, transmission parts, brake systems
Turbine blades, landing gear, structural components
Fasteners, connectors, precision tools
Post-processing, surface refinement, finishing
Inovatec Machinery stands out as a trusted partner in surface finishing solutions, offering unmatched quality, innovation, and customer support.
Since 2003, we've been at the forefront of surface finishing technology, continuously innovating and improving our solutions based on real-world manufacturing needs.
We understand that every application is unique. Our engineering team works closely with you to design and configure machines that perfectly match your requirements.
With partners and service centers worldwide, we provide localized support and rapid response times regardless of your location.
We value your time. Our technical team responds to inquiries within 24 hours, ensuring you get the answers and support you need quickly.
Benefit from our expertise at no cost. We offer complimentary technical consultations to help you optimize your finishing processes and select the right equipment.
Over 500 satisfied customers across 50+ countries trust Inovatec for their surface finishing needs, with a 99% customer satisfaction rate.
Explore real applications by industry and scenario, with Before/After, sub‑categories and resources to help you quickly find what you need.
Jewelry | Precious Metals | Jewelry Polishing
Precision polishing, deburring and mirror finishing for gold, silver, copper and titanium jewelry—balancing premium surface quality with throughput.
Burrs on edges, surface scratches and oxidation spots reduce luster and wearing comfort.
Noticeably improved mirror gloss with rounded edges and better wearing comfort.
Additive Manufacturing | SLA/SLS/FDM
Removes layer lines, densifies surfaces and unifies appearance for 3D‑printed parts across materials and processes.
Pronounced layer lines, support marks and rough surface affect assembly and appearance.
Smooth, refined surface ready for painting/electroplating; presentation‑grade look.
Sheet Metal | Laser Cutting | Edge Optimization
Removes dross/burrs and adds edge radiusing on laser‑cut parts to improve safety and assembly quality.
Sharp, burred edges can cause cuts and hinder coating adhesion.
Consistent rounded edges and clean surfaces for better paint/e‑coat adhesion.
Consumer Electronics | Small Appliances | Exterior Parts
Delivers consistent texture and feel for high‑volume consumer products, improving brand perception and yields.
Uneven brushing, micro‑burrs and harsh feel affect assembly and user experience.
Uniform texture, smooth edges and refined touch; markedly better consistency.
Stone | Gemstone | Tumbling
Rounds edges and enhances gloss on natural/synthetic stones for jewelry and decorative crafts.
Sharp edges, rough surfaces and uneven color/reflection.
Rounded edges and even polish; improved visual appeal.
Automotive | Engine/Drivetrain | High‑volume Consistency
Deburring, edge radiusing and surface consistency for automotive parts to meet stringent standards.
Tool marks and residual burrs with sharp edges reduce fatigue strength and hinder assembly.
Stable edge radii and compliant roughness with high repeatability.
Defense | High Reliability | Process Consistency
High‑reliability, consistent surface finishing across metals and composites.
Sharp edges, stress concentrations and surface defects impact durability and safety.
Consistent chamfers and stable surface quality; coating/assembly‑ready.
Aluminum Profiles | Die‑cast Parts | High‑volume Finishing
Efficient, consistent finishing for aluminum parts; ideal for pre‑anodizing treatment and brushed/polished appearance.
Gate/flash marks and dull surfaces; notable batch variation.
Flash removed with refined texture and higher brightness; improved batch consistency.
Engineering Plastics | Injection‑molded Parts | Deflashing
Removes plastic flash and smooths edges to prevent scratching and improve assembly.
Visible flash and sharp edges affect feel and assembly.
Flash removed and corners smoothed; improved look and feel.
Enhance your mass finishing machine and Médias de tribofinition with our professional-grade accessories. Increase efficiency, reduce noise, and optimize your finishing process.
Get the most out of your mass finishing machine and Médias de tribofinition with our comprehensive accessory package. Our experts will help you select the right combination of accessories for your specific application needs.
Accessories designed to maximize machine efficiency and output quality
Reduce operational costs through improved efficiency and reduced waste
All accessories designed for seamless integration with your existing machine
Inovatec Machinery is committed to the highest standards of quality, safety, and reliability.
Quality Management System certified by international standards, ensuring consistent product quality.
European Conformity marking ensuring our machines meet EU safety standards.
Comprehensive testing and inspection reports from SGS.
Environmental protection standards compliance.
Since 2003, Inovatec Machinery has been at the forefront of surface finishing technology innovation.
Our machines are trusted by manufacturers worldwide and recognized at major industry exhibitions.
Regular participation in major industry exhibitions worldwide.
Strategic partnerships across major manufacturing regions.
Find answers to common questions about our products.
Un tonneau vibratoire industriel est une machine de finition en masse utilisée pour nettoyer, ébavurer, polir et lisser des pièces grâce aux vibrations continues et à la friction entre les médias et les pièces à traiter.
Le choix du modèle dépend avant tout de votre volume de production quotidien et de la dimension de votre plus grande pièce :
VBS(A)100 (100 L, 1,5–2,2 kW) : prototypes, petites séries jusqu’à ~30 kg par charge, petite quincaillerie et pièces de bijouterie. Adapté au développement de procédés avant montée en échelle.
VBS(A)200 (200 L, 3,0 kW) : choix standard du petit atelier, charges jusqu’à ~60 kg, pièces usinées courantes et pièces de fonderie sous pression. Modèle d’entrée de gamme le plus répandu en production.
VBS(A)300 (260 L, 3,7–5,0 kW) : machine polyvalente pour atelier de sous-traitance, adaptée à la plupart des pièces de taille moyenne et aux charges mixtes. Bon compromis entre capacité et encombrement.
VBS(A)600 (580 L, 5,5–7,5 kW) : lignes de production de volume intermédiaire, quincaillerie automobile, pièces estampées en production continue. Nécessite davantage d’espace au sol et une gestion des eaux usées.
VBS(A)900 (820 L, 11 kW) : production à grand volume, charges lourdes, fabrication de quincaillerie en série. Généralement associé à une pompe doseuse, un volet pneumatique et une centrifugeuse d’eaux usées.
La règle empirique essentielle : les pièces et les médias réunis doivent occuper 70 à 80 % du volume de la cuve. Un remplissage insuffisant (moins de 60 %) réduit l’efficacité des vibrations et la régularité de la finition ; un remplissage excessif empêche une bonne circulation des médias.

Il utilise un moteur haute résistance pour faire vibrer une cuve garnie de polyuréthane, ce qui amène les médias de polissage à frotter contre les pièces pour en réaliser la finition de surface.
Vous pouvez traiter des pièces métalliques, plastiques, céramiques et même en pierre. La machine convient aussi bien aux petites pièces qu’aux pièces de grande taille ou de forme complexe.
Réponse rapide : Aluminium et zinc → médias plastique (plus sûrs). Inox → céramique pour l’ébavurage, médias en acier pour un brillant élevé.
Aluminium (tendre / facile à rayer)
Pour l’ébavurage + lissage de surface : Médias plastiques de tribofinition (pyramides/cônes) sont généralement les plus sûrs.
Pour le brillantage : utilisez des médias de polissage plastique + une composition de brunissage.
Évitez les médias céramiques agressifs sur les pièces fines ou tendres, sauf après essai : ils peuvent provoquer des chocs et un écrasement des arêtes.
Zinc / zinc moulé sous pression
Commencez généralement par des médias plastique à coupe légère pour l’ébavurage.
Pour des surfaces plus lisses, passez à des plastiques fins ou à des médias en porcelaine (si la géométrie le permet).
Utilisez une composition de nettoyage/brillantage pour réduire le film noir et améliorer la régularité.
Acier inoxydable (dur / nécessite plus d’énergie)
Pour l’ébavurage et l’arrondi des arêtes : les Médias céramiques de tribofinition (coupe moyenne à agressive) sont les plus courants.
Pour un brillance élevée / le brunissage : des Médias en acier de tribofinition (aiguilles/billes/diagonales) + une composition de brunissage.
Si les pièces sont délicates ou à parois minces, utiliser des médias plus petits et une amplitude réduite pour limiter les dommages aux pièces.
Conseil : le meilleur choix de média dépend de la taille des pièces, de leur dureté, de la taille des bavures et de la finition visée (Ra/brillance). Un essai rapide sur échantillon est le moyen le plus rapide de le valider.
Réponse rapide : Choisir une taille de trou qui évite la perte de pièces ET laisse passer les médias
Choisir les trous du tamis en fonction de la plus petite dimension de la pièce et de la taille des médias :
Règle empirique (pour éviter la perte de pièces) : la taille des trous doit être inférieure à la plus petite épaisseur/largeur de pièce susceptible de passer à travers.
Règle empirique (pour éviter l’entraînement des médias) : la taille des trous doit être supérieure à la plus grande dimension de vos médias
Si vous traitez des pièces de tailles mélangées, utiliser :
un tamis à trous plus petits (plus sûr) + plus de temps pour la séparation, ou
une séparation en deux étapes (grossière puis fine) si disponible.
Exemple concret :
| Élément | Mesure | Exemple | Repère pour la taille des trous |
|---|---|---|---|
| Plus petite épaisseur/largeur de pièce | Pmin | 20 mm | ≤ 0,8 × 20 = 16 mm |
| Plus petite dimension du média | Mmin | 10 mm | >10 mm |
| Diamètre de trou recommandé | — | — | Retenir la limite la plus grande → ~15 mm |
Réponse rapide : La finition en voie humide est idéale pour la régularité de l’ébavurage et du nettoyage. La finition à sec convient aux opérations sans eau ainsi qu’au polissage léger et au séchage.
Finition en voie humide (la plus courante pour les tonneaux vibratoires industriels)
Utiliser la voie humide lorsque vous avez besoin de :
Coupe plus rapide et meilleur contrôle de la température
Pièces plus propres (moins de poussière)
Meilleure régularité sur les charges mixtes
Qualité de surface améliorée grâce aux compositions (nettoyage, inhibiteur de rouille, agent de brillantage)
Idéal pour : l’ébavurage, le décalaminage, le nettoyage, le lissage général, et de nombreuses étapes de polissage.
Finition à sec
Utiliser la finition à sec lorsque vous avez besoin de :
Aucune gestion de l’eau ni des effluents
Finition très légère, séchage ou polissage doux
Applications spécifiques avec des médias organiques secs (par ex. rafle de maïs / coque de noix)
Idéal pour : le séchage, le polissage léger et certaines étapes de finition délicates.
Réponse rapide : L’ébavurage est généralement plus rapide que le polissage ; la plupart des ateliers utilisent un processus en 2 étapes (coupe/lissage → polissage/brunissage).
Cela varie selon le matériau, la taille des bavures, l’agressivité des médias et l’objectif de finition, mais les plages typiques sont les suivantes :
Ébavurage léger / cassage d’arêtes : 15–45 minutes
Ébavurage général + lissage : 45–120 minutes
Lissage avant polissage : 1–3 heures
Polissage brillant / brunissage : 30–120 minutes (souvent après une étape d’ébavurage)
Bonne pratique : traitez-le comme un processus en 2 étapes (coupe/lissage → polissage/brunissage). C’est généralement plus rapide et plus contrôlable que d’essayer de tout faire en un seul cycle long.
Réponse rapide : Un capot insonorisant réduit le plus le bruit aérien ; une fondation et une installation appropriées empêchent l’amplification des vibrations.
Capot insonorisant (le plus efficace)
Un capot insonorisant peut réduire considérablement le bruit aérien à la source.
Idéal en cas d’utilisation à proximité de bureaux ou pour de longues périodes de production.
Conseils d’installation et de configuration (souvent négligés)
Placez la machine sur une fondation solide et de niveau ; évitez les plateformes résonantes.
Utilisez des patins antivibratiles ou des supports d’isolation si approprié.
Maintenez la charge de médias/pièces dans la plage recommandée (une surcharge ou une sous-charge augmente le bruit).
Maintenez des réglages d’amplitude/vitesse corrects — des réglages trop agressifs augmentent le bruit et le risque d’endommagement des pièces.
Vérifiez l’absence de fixations desserrées, de ressorts usés ou d’un garnissage PU endommagé (ils peuvent augmenter le bruit vibratoire).
Réponse rapide : Oui — il suffit d’utiliser le bon ratio de médias, la bonne taille de média et des réglages plus doux pour maintenir les pièces séparées.
Pour réduire les dommages entre pièces :
Utiliser un ratio médias/pièces approprié (un volume de médias insuffisant entraîne des chocs entre les pièces).
Choisir une taille de média qui sépare les pièces (des médias trop petits peuvent se tasser et laisser le métal entrer en contact).
Utiliser des médias plastique pour les pièces plus tendres, ou des médias céramiques plus petits pour une coupe maîtrisée.
Réduire l’amplitude / adopter des réglages plus doux pour les pièces fines ou aux arêtes vives.
Utiliser la finition humide avec composition pour lubrifier et réduire les impacts.
Si vos pièces sont extrêmement coupantes ou délicates, demandez une recommandation de procédé (forme/taille des médias + composition + cycle).
Réponse rapide : Le garnissage PU dure longtemps, mais une inspection régulière et une chimie adaptée évitent une usure prématurée.
Le garnissage PU est conçu pour une longue durée de service, mais quelques vérifications simples vous permettront de gagner en disponibilité :
Quotidien/hebdomadaire : rincer et inspecter visuellement pour détecter coupures, décollements ou usure anormale.
Éviter les chutes de pièces coupantes et les amas de bavures métalliques stagnants dans la cuve — ils peuvent rayer le garnissage.
Maintenir une concentration chimique correcte (une chimie trop agressive peut accélérer l’usure).
Éviter le fonctionnement à sec avec des médias agressifs sur des pièces aux arêtes vives, sauf si le procédé l’exige.
Si vous constatez un amincissement près des zones à fort impact, prévoyez un regarnissage planifié avant la défaillance.
Conseil : une maîtrise constante des médias et de la composition réduit à la fois l’usure du garnissage et les variations de temps de cycle.
Les tonneaux vibratoires industriels offrent une capacité plus importante (100–820 L), des moteurs plus puissants et des tamis de séparation pour le déchargement automatique, tandis que les modèles de table sont plus petits et à fonctionnement manuel.
Les cycles de finition durent généralement de 30 minutes à quelques heures, selon le matériau, le type de média et l’état de surface souhaité.
Traitement rapide, grande capacité de charge, résultats réguliers, garnissage PU durable et fonctions de séparation automatique en option.
Les prix vont généralement de 2 000 à 20 000 USD, selon la taille, la puissance et le niveau d’automatisation.
Non. Vérifiez régulièrement le garnissage PU, le moteur et l’état des médias. Avec un entretien approprié, la machine peut durer de nombreuses années.
Oui. Les tonneaux vibratoires industriels peuvent polir rapidement et uniformément des pierres ou des roches sans provoquer de fissures ni de déformation.
Choisissez la capacité, la puissance, l’encombrement et le budget en fonction de votre volume de production et de vos besoins de finition.
Ready to improve your finishing process? Contact our experts for a personalized quote and technical consultation.
Fill out the form below and our team will contact you within 24 hours.
Prefer to contact us directly? Choose your preferred method.
Ready to experience the Inovatec difference? Contact our team for personalized solutions.
399# Shushan Road, Wuxing District, Huzhou City, Zhejiang Province, 313000 China
6317 Arcadia St, Eastvale, CA 92880 USA (323-577-3309)
Read reviews and see our business information on Google.
View Google Business