
 English
 Español
 Français
1. Voici la procédure que nous appliquons : taux d’usure et d’abrasion des médias vibrants :
Pour tester les taux d’usure et d’abrasion, nous utilisons précisément 20 kg (pesés sur une balance de précision) de pyramides RKM de 15 mm. Mesurer la longueur par face de cinq médias prélevés au hasard (voir la photo).
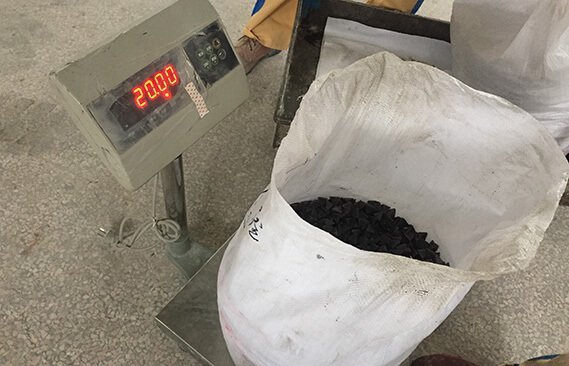
Charger la CD50 avec 20 kg de médias, préalablement pesés pour atteindre exactement 20 kg.
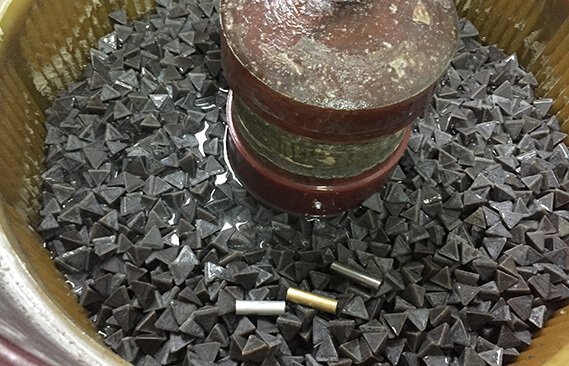
La machine doit être alimentée avec 60 L d’eau par heure d’essai, soit 1 L par minute. Vous pouvez utiliser un composé compatible avec les plastiques que vous produisez (similaire au KFL ou au FC230, avec un pH compris entre 7,5 et 8,5) et l’injecter dans la machine à raison de 0,5 %.
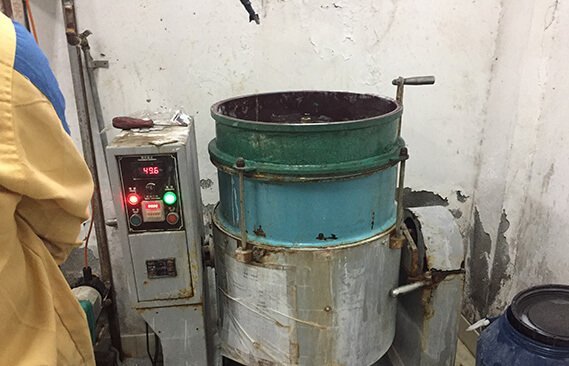
Régler la minuterie sur exactement une heure et faire tourner la CD50 à une vitesse de 180 tr/min
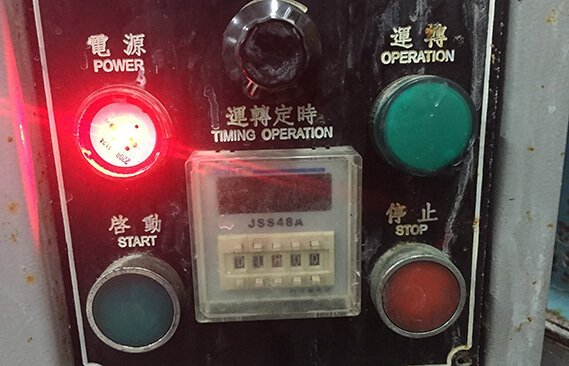
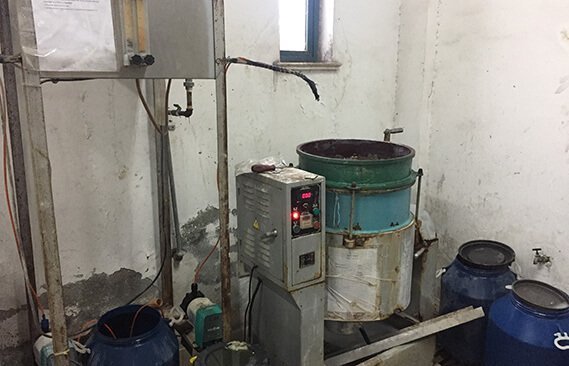
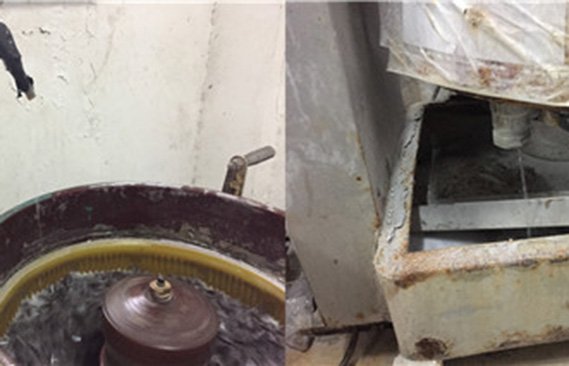
Lorsque la machine s’arrête, attendre 10 min que l’eau se dépose au fond du disque. Faire tourner la machine sans eau pendant 2 min.
Une fois le cycle de 60 min terminé, vider la machine (retirer les médias, dans un sac ou un contenant préalablement pesé (tare)), et mesurer la masse des médias (les médias seront mouillés et le plastique absorbera une partie de l’eau).
Cette pesée doit être effectuée après un cycle de 2 min destiné à évacuer l’excès d’eau de la machine.
Relever la masse après le cycle d’une heure décrit ci-dessus (et un cycle supplémentaire de 2 min).
Mesurer la longueur par face de cinq médias prélevés au hasard (voir la photo) et noter les résultats. Calculer le pourcentage d’usure des médias par heure.
2. Éprouvettes métalliques pour l’essai
- Cylindre en acier laminé à chaud 10 × 34, nuance 1018/1020
- Cylindre en aluminium 10 × 34, nuance 2024 ou 7075
- Cylindre en laiton 10 × 34
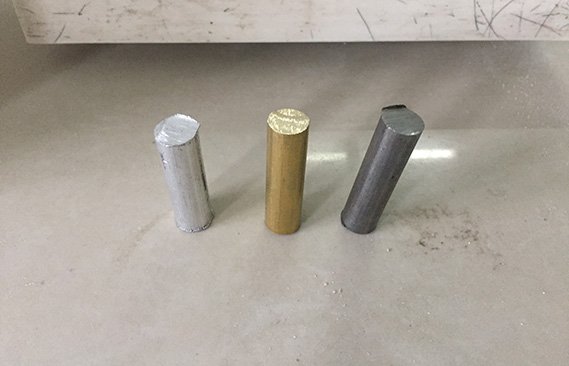

Toutes les éprouvettes doivent être identiques en tous points et avoir la même masse. La masse doit également être relevée avant et après l’essai.
Nous n’avons pas réutilisé les éprouvettes. Elles restent dans leur état final, comme référence pour les essais ultérieurs.
3. Mesure de l’usure et de l’abrasion
M%=(M1-M2)/M1
Où M1 est la masse des médias avant l’essai et M2 la masse des médias après l’essai
M% désigne le taux d’usure des médias par heure
C%=(C1-C2)/C1
Où C1 est la masse du cylindre avant l’essai et C2 la masse du cylindre après l’essai
C% désigne le taux d’abrasion du métal en une heure
4. Conclusion
Cet article présente la méthode d’essai la plus répandue pour mesurer le taux d’usure et le taux d’abrasion marque ajanta muscle pour les médias de tribofinition. Certaines entreprises utilisent également des machines à tonneau centrifuge pour tester les médias de tribofinition.
Trois types d’éprouvettes cylindriques métalliques sont utilisés pour représenter le matériau des pièces les plus courantes.
Enfin, nous donnons l’équation permettant d’obtenir le taux d’usure des médias et le taux d’abrasion des éprouvettes cylindriques. Les médias de tribofinition de différents fabricants peuvent ainsi être comparés selon la même norme.
