
 English
 Español
 Français

Vous avez du mal avec l’aspect rugueux et stratifié de vos pièces imprimées en 3D ? Cette finition peu professionnelle peut nuire aux performances et aux ventes. La finition en masse automatisée est la clé pour obtenir des résultats lisses et réguliers de manière efficace.
La meilleure option de finition pour les pièces imprimées en 3D dépend de votre matériau, de votre volume et de la surface souhaitée. Pour la production en série, les méthodes de finition en masse comme le tonnelage vibratoire offrent une solution évolutive et rentable pour lisser les surfaces, éliminer les lignes de couche et ébavurer les pièces avec une grande régularité et un minimum de main-d’œuvre.
Lorsque vous sortez une pièce d’une imprimante 3D, le travail n’est pas terminé. La surface est souvent rugueuse, avec des lignes de couche visibles, ce qui peut ne pas être acceptable pour le produit final. Vous avez besoin d’un moyen de transformer cette impression brute en une pièce finie et professionnelle. La bonne nouvelle, c’est que vous disposez de plusieurs options, chacune avec ses propres avantages. Comprendre ces méthodes est la première étape pour améliorer votre flux de production et la qualité de vos pièces. Explorons les techniques les plus courantes pour voir laquelle correspond à vos besoins.
1. Quels sont les différents procédés de post-traitement des pièces imprimées en 3D ?
1.1. Lissage à la vapeur
Ce procédé utilise une vapeur de solvant chimique, comme l’acétone pour le plastique ABS, pour faire légèrement fondre la surface extérieure de la pièce. Cette action de fusion lisse les lignes de couche et crée un aspect très brillant, presque semblable à une pièce moulée par injection. L’inconvénient est qu’il ne fonctionne que sur des matériaux spécifiques qui réagissent au solvant. Vous devez également manipuler et stocker les produits chimiques en toute sécurité, ce qui peut représenter un défi.

(Source : 3dwithus)
1.2 Ponçage manuel

Pièces imprimées en 3D avant et après ponçage manuel (avec l’aimable autorisation de 3Dprint.com)
C’est la méthode la plus basique. Il suffit de prendre du papier de verre et de travailler la pièce à la main, en commençant par un grain grossier puis en passant à un grain plus fin. C’est une bonne option si vous n’avez qu’une ou deux pièces, comme un prototype. Cependant, elle est extrêmement gourmande en main-d’œuvre et il est très difficile d’obtenir une finition régulière sur plusieurs pièces. J’ai déjà passé un après-midi entier à poncer une seule pièce complexe, et je peux vous dire que ce n’est pas une solution évolutive pour quelque type de production que ce soit.
1.3 Sablage
Le sablage aux billes consiste à projeter, à l’aide d’un pistolet, un abrasif fin en forme de bille ou de sphère pour lisser les objets imprimés en 3D. Le procédé fonctionne comme le ponçage ou la projection d’abrasif. Il est toutefois plus efficace pour finir les zones difficiles d’accès et demande également moins de temps.

| Agressif | Général | Doux |
| Oxyde d’aluminium | Abrasifs plastiques de sablage | Abrasifs de sablage au bicarbonate de soude |
Abrasifs suggérés pour le post-traitement des pièces imprimées en 3D
1.4. Tonnelage (finition en masse)
C’est notre spécialité. Ce procédé automatisé consiste à placer vos pièces imprimées en 3D dans une machine, comme une machine de finition par tonneau vibratoire, avec un abrasif ou un média de polissage. Le mouvement de la machine fait frotter l’abrasif contre les pièces, ce qui use et lisse progressivement la surface. C’est la solution idéale pour finir des dizaines, voire des centaines de pièces en même temps, avec une régularité de finition impossible à obtenir à la main.
 Pièces plastiques imprimées en 3D avant et après finition par tonnelage
2.1 Comment se comparent les différents procédés de finition pour l’impression 3D ?
Choisir entre les méthodes de finition manuelle, chimique et en masse peut prêter à confusion. Un mauvais choix peut entraîner une qualité irrégulière, des coûts de main-d’œuvre élevés et des goulots d’étranglement de production qui nuisent à votre activité.
Le ponçage manuel offre un certain contrôle, mais il est lent et irrégulier. Le lissage à la vapeur donne un fini brillant, mais il est spécifique au matériau. La finition en masse offre la meilleure régularité et la meilleure évolutivité pour la production, ce qui en fait le choix le plus rentable pour la fabrication.

Pour vous aider à décider, j’ai constaté qu’une comparaison directe est l’outil le plus utile. Examinons comment ces trois méthodes se situent les unes par rapport aux autres, en fonction des facteurs qui comptent le plus en environnement de production. Je conseille toujours à mes clients de réfléchir à leurs objectifs à long terme. S’agit-il d’un projet ponctuel ou d’une gamme de produits à construire ? La réponse influencera largement votre choix.
| Caractéristique | Ponçage manuel | Lissage à la vapeur | Sablage / projection d’abrasif | Finition en masse |
|---|---|---|---|---|
| Régularité | Faible | Élevée | Élevée | Très élevée |
| Évolutivité | Faible | Modérée | Bonne | Excellente |
| Coûts de main-d’œuvre | Élevés | Faibles | Faibles à modérés | Très faibles |
| Compatibilité des matériaux | Très large | Limitée (plastiques spécifiques) | Large (plastiques et métaux ; selon les abrasifs) | Large (métaux, plastiques durables) |
| Idéal pour | Prototypes, pièces uniques | Pièces esthétiques (ABS, ASA) | Mat uniforme + préparation à la peinture + géométrie complexe | Production par lots, pièces fonctionnelles |
| Qualité de finition | Dépend de l’opérateur | Brillant, lisse | Texture mate / satinée uniforme | Mat ou poli régulier |
| Coût de mise en œuvre | Très faible | Modéré à élevé | Modéré | Modéré à élevé |
| Accès géométrique | Faible pour les cavités | Selon le procédé | Bon (atteint bien les cavités) | Bon (attention au piégeage des abrasifs) |
| Risque principal | Irrégularité, temps | Déformation / perte de détails | Arrondi des arêtes, sablage excessif | Piégeage des abrasifs, dommages entre pièces |
Comme vous pouvez le constater, le ponçage manuel est peu coûteux au départ, mais revient cher à long terme en raison de la main-d’œuvre. Il convient parfaitement à un amateur, mais pas à une entreprise. Le lissage à la vapeur est intéressant pour son fini brillant unique, mais sa compatibilité limitée avec les matériaux en fait une solution de niche. Pour toute entreprise cherchant à produire des pièces imprimées en 3D en volume, la finition en masse est le choix évident. C’est un investissement en équipement, mais il est rapidement rentabilisé grâce à d’importantes économies de main-d’œuvre, une régularité inégalée et la possibilité d’adapter votre production à la hausse ou à la baisse selon vos besoins. Elle transforme le post-traitement d’une corvée manuelle en une étape fiable et automatisée de votre ligne de fabrication.
3. Comment pouvons-nous vous aider à obtenir les meilleurs résultats en finition en masse ?
Vous savez que la finition en masse est la bonne solution, mais la complexité vous inquiète. Choisir la mauvaise machine ou le mauvais abrasif pourrait être une erreur coûteuse, entraînant de mauvais résultats et des retards de production.
Nous éliminons toute approximation. Nous analysons vos pièces, développons un procédé de finition sur mesure et prouvons les résultats par une finition d’échantillon gratuite. Vous obtenez ainsi la combinaison parfaite de machine et d’abrasif pour vos besoins spécifiques.
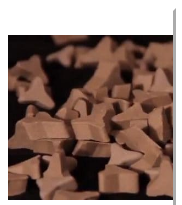 Abrasifs de tonnelage céramiques En forme d’étoile (enlèvement de matière rapide) Idéal pour : titane, acier inoxydable | 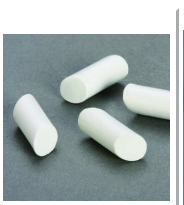 Abrasifs en porcelaine En forme de cylindre (brunissage et polissage) Idéal pour : Ultem, PPSF, PC | 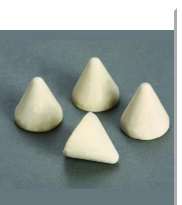 Médias plastiques de tribofinition En forme de cône (coupe légère et polissage) Idéal pour : PC-ABS ou M30 |
C’est l’étape du processus que je préfère : aider un client à trouver ce déclic. Vous avez un excellent produit imprimé en 3D, mais le fini n’est pas encore au rendez-vous. Nous pouvons combler cet écart pour vous. Notre approche ne consiste pas simplement à vous vendre une machine ; il s’agit de vous fournir une solution complète.
4. Procédé de finition type pour les pièces en plastique imprimées en 3D (finition vibratoire)
| Étape | Objectif | Machine | Abrasif | Type de procédé | Temps typique | Remarques |
|---|---|---|---|---|---|---|
| 1 | Lignes de couche visibles + léger lissage | Machine de finition par vibration | Abrasifs plastiques cône 2000#, 15 mm | Vibratoire humide (recommandé) | 2 à 4 heures | Utilisez un compound léger + de l’eau pour un résultat plus propre. Évitez de surtraiter les parois fines et les détails nets. |
| 2 | Séchage et éclaircissement + nettoyage de surface | Machine de finition par vibration | Abrasifs en coque de noix 20# | Vibratoire à sec | 1 à 2 heures | Idéal pour sécher + éliminer le voile et les résidus. Ajoutez une pâte à polir si vous souhaitez un brillant légèrement supérieur. |
Conseils rapides :
- Séparez les pièces fragiles : utilisez des séparateurs de pièces ou lancez des lots plus petits pour éviter les marques entre pièces.
- Rincez entre les étapes : après l’étape 1, rincez les pièces et les résidus d’abrasifs avant de passer à l’étape à sec.
- Testez d’abord : lancez 30 à 60 minutes en essai pour confirmer que la surface s’améliore sans arrondir les formes.
5. Processus de finition typique pour les pièces métalliques imprimées en 3D (disque centrifuge / tonneau centrifuge)
| Étape | Objectif | Machine | Abrasif | Durée typique | Remarques |
|---|---|---|---|---|---|
| 1 | Coupe rapide / estompage des marques de support | Machine à tonneau centrifuge ou machine à disque centrifuge | Abrasif céramique à coupe rapide 20×20 mm | 2 à 4 heures | Utilisez de l’eau et un composé pour maîtriser la coupe et garder les pièces propres. Vérifiez les arêtes et les formes toutes les 60 à 90 minutes pour éviter un arrondi excessif. |
| 2 | Lissage / affinage du profil de rayures | Machine à tonneau centrifuge ou machine à disque centrifuge | Abrasif plastique cône 2000#, 20 mm | 2 à 4 heures | Cette étape atténue les lignes laissées par l’abrasif céramique et uniformise la surface. Rincez les pièces après l’étape 1 avant de changer d’abrasif. |
| 3 | Polissage fin / finition brillante | Machine à tonneau centrifuge ou machine à disque centrifuge | Abrasifs en porcelaine fine (polissage) | 1 heure | Idéal pour obtenir une surface propre et brillante avant revêtement ou lustrage final. Utilisez un composé de brunissage doux pour un brillant optimal. |
Notes de process (bonnes pratiques) :
- Rinçage entre les étapes : évitez toute contamination croisée (les grains céramiques peuvent rayer lors du polissage).
- Protégez les géométries délicates : pour les parois minces ou les treillis, réduisez la charge et effectuez des contrôles plus courts.
- Séparez les pièces si nécessaire : utilisez des séparateurs de pièces ou lancez des lots plus petits pour éviter les marques d’impact entre pièces.
6. Conclusion
La finition des pièces imprimées en 3D est essentielle pour un produit professionnel. La finition en masse est la seule solution évolutive, régulière et rentable pour la production, et nous sommes là pour vous aider à la mettre en œuvre.Lectures associées
