 English
 Español
 Français
 Русский
 Deutsch
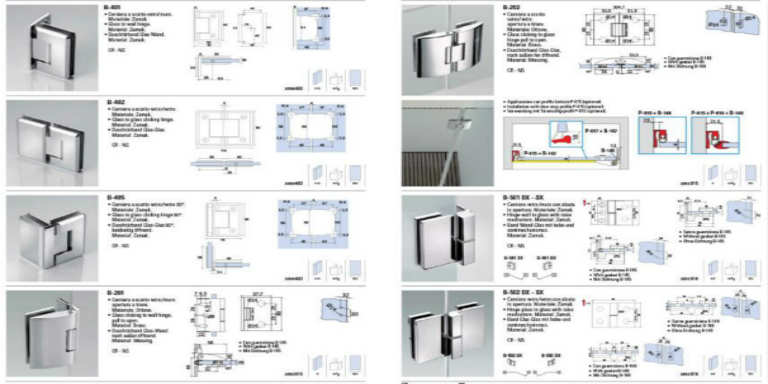
Zamak 3 gilt im Vergleich zu allen anderen Zinklegierungen als De-facto-Standard der Zamak-Reihe.
Zamak 3 bildet die Basiscomposition der Zamak-Legierungen (96 % Zink, 4 % Aluminium). Es zeichnet sich durch hervorragende Gießbarkeit und langfristige Maßhaltigkeit aus.
Aufgrund seiner Festigkeit, Duktilität sowie seiner hervorragenden Eignung für Beschichtung und Finish wird Zamak 3 verbreitet für Innengriffe, Türscharniere, Gürtelschnallen, Schieber und Ähnliches eingesetzt.
Dieser Artikel beschreibt den Prozess der Fertigbearbeitung von Zamak-3-Möbelscharnieren nach dem Gießen.
1. Zustand der Teile vor der Fertigbearbeitung
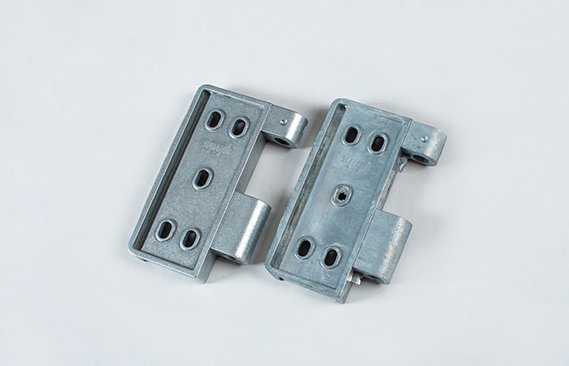 | Material: Zamak-3-Druckgussteile Erscheinungsbild: matt und grau. Entformungsgrat an der Kante und um die Bohrung Form: schwere Teile mit einfacher Geometrie. Dieses Teil weist mehrere Bohrungen auf, daher muss darauf geachtet werden, dass sich kein zu kleines Schleifkörper eindringt. Größe: kundenspezifisch Vorheriger Prozess: Druckguss Prozess danach: Galvanisierung |
2. Anforderungen an die Oberfläche der Teile
- Glatte Oberfläche und niedriger Ra-Wert
- Lose, beim Druckguss entstandene Grate entfernen
- Aufprallen der Teile vermeiden
- Verhindern, dass Schleifkörper sich festsetzen
3. Vorgehensweise bei der Bearbeitung der Teile
| Schritt | (1) Entgraten | (2) Trocknung |
| Maschine | Vibratorisches Gleitschleifgerät ohne Trenneinrichtung | Schwingtrockner |
| Gleitschleifdrehzahl | 50/60 Hz (Nenndrehzahl) | 50/60 Hz (Nenndrehzahl) |
| Schleifkörpertyp | Kunststoff-Schleifkörper 20 × 20, Kegelform mittlere Schnittleistung | Maiskolben-Schleifkörper |
| Verhältnis Schleifkörper zu Werkstücken | 6:1 | 6:1 |
| Compound-Typ | LC-13, pH 8,5 (mildes Schleif-Compound) | |
| Füllstand | Gerade bis zur Bedeckung der Füllung | |
| Bearbeitungszeit | 1,5 Stunden | 10 Minuten |
| Hinweise: | Die Teile manuell aus dem Vibratortrog entnehmen | Mit Trennsieb aus PVC (oder Nylon) |
4. Zustand der Teile vor und nach dem Polieren
Nach dem vibratorischen Gleitschleifen sind die losen Zunderschichten an den Kanten entfernt. Die gesamte Oberfläche weist nun eine mattierte Oberflächenstruktur auf.
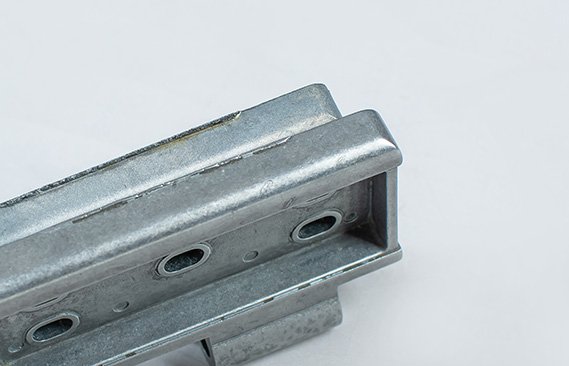
Auch von der Seite ist erkennbar, dass das Teil eine Formtrennlinie (Trennlinie) aufweist, die mit dem Gleitschleifverfahren nicht entfernt werden kann. Dieser starke Grat muss vor dem vibratorischen Gleitschleifen manuell durch Schleifen mit einer Schleifscheibe entfernt werden.
5. Weitere Hinweise
Dieses Zamak-3-Teil ist recht schwer, daher sollte das Verhältnis von Schleifkörpern zu Teilen höher sein, um zu verhindern, dass die Teile aufeinandertreffen.
Zamak-3-Teile sind sehr korrosionsanfällig. Daher müssen die Teile so bald wie möglich nach Abschluss des Entgratens getrocknet werden.
Einige Hersteller setzen das Trockengleitschleifen mit einem kunststoffgebundenen Schleifkörper auf Kautschukbasis zum Entgraten ein. Bei diesem Trockengleitschleifverfahren wird kein Wasser verwendet. Zudem ist die Vibrationsgleitschleifmaschine mit einer zusätzlichen Staubabsaugung ausgestattet.
6. Fazit
Dieser Artikel stellt ein Beispiel für das Entgraten und Glätten von Zamak-3-Teilen vor. Zunächst wird der Zustand der Teile vor dem Gleitschleifen gezeigt.
Anschließend werden die Oberflächenanforderungen an die Teile, das Verfahren zur Verbesserung der Oberfläche sowie ein Vorher-Nachher-Vergleich der Bearbeitung behandelt.
Abschließend wird das Trockengleitschleifen als hervorragende Methode zur Bearbeitung von Zamak-3-Teilen erläutert.